


W tym artykule
- Co właściwie oznaczają klasy A, B i C
- Jak wyznaczyć klasy ABC zapasów
- 1. Zbierz dane o zużyciu i koszcie jednostkowym
- 2. Oblicz roczną wartość zużycia
- 3. Posortuj pozycje od najwyższej do najniższej wartości
- 4. Oblicz udział każdej pozycji i udział skumulowany
- 5. Przypisz klasy według określonej reguły progowej
- Przykład obliczeń: zużycie pozycji klasy C może sięgać tysięcy sztuk
- Dobierz różne zasady kontroli do poszczególnych klas
- Przed zmianą polityki zapasów uwzględnij znaczenie materiału dla ciągłości produkcji
- Powiąż każdą klasę materiałów z harmonogramem w SkyPlanner
- Co zmienił w Eskomatic lepszy wgląd w dostępność materiałów
- Zacznij od jednej grupy materiałów i jednego rzeczywistego braku
Strona główna » Zasoby » Analiza ABC zapasów: wyznacz klasy przydatne w praktyce
Szacowany czas czytania: 10 minut
Analiza ABC zapasów grupuje pozycje magazynowe według rocznej wartości zużycia, czyli ilości zużytej w ciągu roku pomnożonej przez koszt jednostkowy. Pozycje klasy A odpowiadają za największą część tej wartości, pozycje klasy B za kolejną, a pozycje klasy C za pozostałą. Celem jest skupienie wysiłków związanych z kontrolą zapasów tam, gdzie przynoszą największy efekt finansowy.
Dla producenta istotne jest też drugie pytanie: brak której pozycji może zatrzymać realizację zlecenia? Tania śruba może należeć do klasy C, a mimo to wstrzymać cały montaż. Analiza ABC pokazuje, na co idą pieniądze, ale nie wskazuje, które operacje można bezpiecznie rozpocząć.
Wykorzystaj klasyfikację do ustalenia racjonalnych zasad zakupów i kontroli zapasów. Następnie powiąż dostępność materiałów z harmonogramem produkcji w SkyPlanner APS. Dzięki temu brak taniego komponentu zostanie zauważony wtedy, gdy zagraża terminowi dostawy, a nie tylko wtedy, gdy roczne wydatki na niego są wysokie.
Co właściwie oznaczają klasy A, B i C
W analizie wartości zużycia klasy pokazują, w których pozycjach skupia się wartość finansowa. Nie określają jakości, marży ani priorytetu w produkcji.
- Pozycje klasy A odpowiadają za pierwszą, największą część rocznej wartości zużycia. W ich przypadku należy szczególnie pilnować zgodności stanów magazynowych, zobowiązań zakupowych i nadmiernych zapasów.
- Pozycje klasy B odpowiadają za kolejną część wartości. Standardowe zasady kontroli i regularne przeglądy zwykle sprawdzają się lepiej niż indywidualne traktowanie każdej pozycji jako wyjątku.
- Pozycje klasy C odpowiadają za pozostałą, mniejszą część wartości zużycia. Często warto uprościć ich rutynowe uzupełnianie i obsługę administracyjną, nie narażając przy tym produkcji na braki, których można uniknąć.
Częstym punktem wyjścia jest przypisanie około 80% wartości zużycia do klasy A, kolejnych 15% do klasy B, a pozostałych 5% do klasy C. Są to przyjęte progi klasyfikacji, a nie uniwersalne reguły. Rzeczywisty rozkład w Twojej firmie może być inny.
Znana zasada 80/20 opisuje, jak wartość może skupiać się w stosunkowo niewielkiej grupie pozycji. Nie wymaga, by dokładnie 20% indeksów materiałowych należało do klasy A. Najpierw oblicz rozkład wartości, zamiast na siłę dopasowywać liczbę pozycji do z góry ustalonego schematu.
Jak wyznaczyć klasy ABC zapasów
Zacznij od jasno określonego zbioru pozycji, na przykład kupowanych materiałów i komponentów zużywanych w zakładzie. Przyjmij dla wszystkich ten sam okres dwunastu miesięcy i jednolitą podstawę kosztową. Nie łącz w jednym zestawieniu wartości zużycia surowców i pełnej wartości wyrobów gotowych bez uwzględnienia ich wspólnej części — mogłoby to oznaczać dwukrotne policzenie wartości tego samego materiału.
1. Zbierz dane o zużyciu i koszcie jednostkowym
Dla każdego indeksu materiałowego zapisz ilość zużytą w danym okresie oraz koszt jednostkowy. Zadbaj o zgodność jednostek: ilość podana w sztukach wymaga kosztu za sztukę, a nie za opakowanie. Dla całej listy stosuj tę samą walutę i jednolitą podstawę wyceny.
Dane historyczne o zużyciu to praktyczny punkt wyjścia, ale sprawdź, czy odzwierciedlają przyszłe potrzeby produkcji. Wycofanie produktu, nowy kontrakt lub okres, w którym niedobory ograniczały zużycie, mogą sprawić, że dane z ubiegłego roku będą mylące. Jeśli zamiast nich wykorzystujesz prognozowane roczne zużycie, wyraźnie to oznacz i stosuj je konsekwentnie.
2. Oblicz roczną wartość zużycia
Roczna wartość zużycia = ilość zużyta w ciągu roku × koszt jednostkowy
To wartość zużycia w ciągu roku, a nie wartość bieżącego stanu magazynowego. Zapas danej pozycji na półce może być niewielki, a roczne wydatki na nią wysokie, ponieważ jest często uzupełniany.
Nie jest to też cena sprzedaży ani przychód ze sprzedaży. W tej analizie materiałów produkcyjnych szeregujesz pozycje według kosztu tego, co zużywa produkcja.
3. Posortuj pozycje od najwyższej do najniższej wartości
Zsumuj roczne wartości zużycia, aby uzyskać wartość łączną, a następnie posortuj wiersze malejąco. Nie ustalaj kolejności wyłącznie na podstawie ceny jednostkowej. Tani materiał zużywany w bardzo dużych ilościach może znaleźć się wyżej niż droga część używana tylko sporadycznie.
4. Oblicz udział każdej pozycji i udział skumulowany
Udział wartości pozycji = roczna wartość zużycia danej pozycji ÷ łączna roczna wartość zużycia × 100%
Udział skumulowany to suma udziałów kolejnych pozycji na posortowanej liście, liczona narastająco. Pozwala ona określić granice klas.
5. Przypisz klasy według określonej reguły progowej
Przy podziale 80/15/5 przypisuj pozycje do klasy A, aż skumulowany udział wartości osiągnie lub przekroczy 80%, a następnie do klasy B, aż osiągnie lub przekroczy 95%. Pozostałe pozycje należą do klasy C. Każdy indeks materiałowy przypisz w całości do jednej klasy.
Przy tej regule pozycja, która powoduje przekroczenie progu, pozostaje w klasie, do której właśnie przypisujemy pozycje. Jeśli dodanie kolejnej pozycji zwiększa udział klasy A z 79% do 83%, pozycja ta nadal należy do A, a klasa B zaczyna się od następnego wiersza. Można przyjąć inną spójną regułę — zapisz swoją, aby kolejny analityk mógł odtworzyć wynik. Konsekwentnie traktuj również pozycje o równej wartości, aby zmiana kolejności sortowania nie powodowała niewyjaśnionych przesunięć między klasami.
Przykład obliczeń: zużycie pozycji klasy C może sięgać tysięcy sztuk
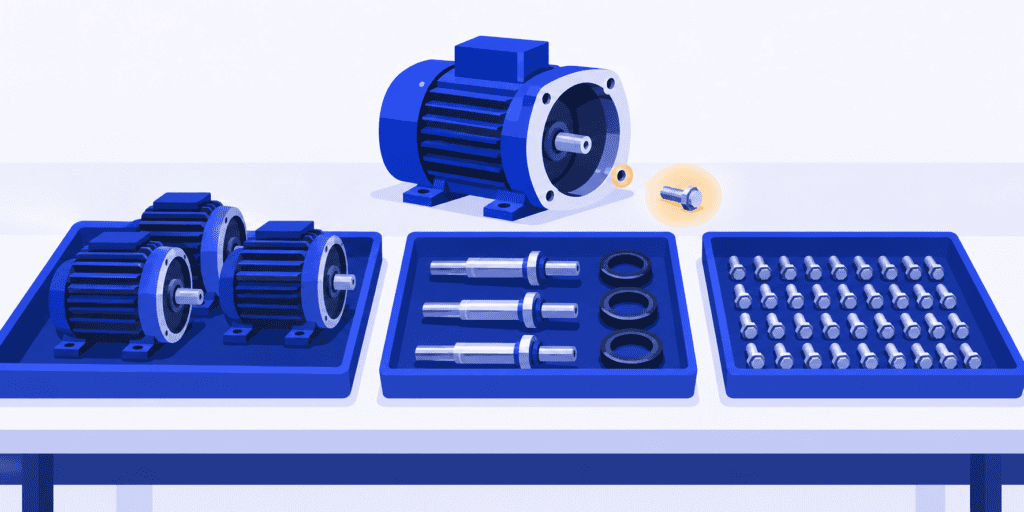
Wyobraźmy sobie producenta analizującego sześć kupowanych materiałów. Poniższe dane są przykładowe — nie przedstawiają wyników klienta. Łączna roczna wartość zużycia wynosi 100 000 $. Wiersze posortowano według tej wartości, a w przypadku dwóch pozycji o równej wartości zachowano ich kolejność z pierwotnej listy.
| Materiał | Roczne zużycie | Koszt jednostkowy | Roczna wartość zużycia | Udział w wartości łącznej | Udział skumulowany | Klasa |
|---|---|---|---|---|---|---|
| Silniki | 200 | 300,00 $ | 60 000 $ | 60% | 60% | A |
| Obudowy | 400 | 50,00 $ | 20 000 $ | 20% | 80% | A |
| Wały | 600 | 20,00 $ | 12 000 $ | 12% | 92% | B |
| Uszczelki | 6 000 | 0,50 $ | 3 000 $ | 3% | 95% | B |
| Śruby | 30 000 | 0,10 $ | 3 000 $ | 3% | 98% | C |
| Etykiety | 100 000 | 0,02 $ | 2 000 $ | 2% | 100% | C |
Dla obudów obliczenie wygląda tak: 400 × 50 $ = 20 000 $. Podzielenie tej wartości przez 100 000 $ daje udział 20%. Po dodaniu do 60% przypadających na silniki udział skumulowany wynosi 80%, co zamyka klasę A.
Wały i uszczelki dodają kolejne 15%, zamykając klasę B przy 95%. Śruby i etykiety odpowiadają za ostatnie 5%, więc zgodnie z przyjętymi zasadami należą do klasy C.
Zwróć uwagę, czego te obliczenia nie mówią. Producent zużywa 30 000 śrub, a mimo to należą one do klasy C, ponieważ ich roczny koszt jest stosunkowo niewielki. Klasa C nie oznacza, że dana pozycja jest rzadko używana, przestarzała lub że można bezpiecznie dopuścić do wyczerpania jej zapasu. Klasa A nie oznacza też, że silniki powinny automatycznie otrzymywać pierwszeństwo w kolejce do maszyny.
Dobierz różne zasady kontroli do poszczególnych klas
Klasyfikacja przynosi korzyści wtedy, gdy zmienia sposób pracy. Zamiast jedynie dopisywać literę w kartotece materiałowej, ustal dla każdej klasy zasady kontroli, osobę odpowiedzialną i tryb przeglądów.
| Klasa | Na czym skupić kontrolę w praktyce | Czego unikać |
|---|---|---|
| A | Uważnie analizuj zobowiązania zakupowe i nadmierne zapasy. Często sprawdzaj zgodność stanów magazynowych tam, gdzie błędy wiążą się ze znacznym ryzykiem finansowym. Obserwuj zmiany popytu i kosztów. | Kupowanie dodatkowego zapasu tylko dlatego, że pozycja należy do klasy A, lub ograniczanie go tak mocno, że nie można zapewnić ciągłości zaopatrzenia. |
| B | Stosuj standardowe zasady uzupełniania zapasów i regularnie analizuj wyjątki. Przyjrzyj się pozycjom, których wartość lub przebieg dostaw się zmieniają. | Pozostawianie środkowej grupy bez nadzoru, pomiędzy ścisłą kontrolą klasy A a prostymi procedurami dla klasy C. |
| C | Ogranicz nakład pracy związany z obsługą zamówień i dostaw dzięki odpowiednim wielkościom opakowań, systemowi dwóch pojemników lub uzgodnieniom z dostawcami. Zachowaj zabezpieczenie adekwatne do rzeczywistego ryzyka zakłóceń dostaw. | Traktowanie niewielkich rocznych wydatków jako przyzwolenia na ignorowanie braków, okresu przydatności lub zależności produkcji od danego materiału. |
Właściwa częstotliwość inwentaryzacji i przeglądu zakupów zależy od specyfiki zakładu. Pozycja o stabilnym zużyciu i wiarygodnej ewidencji wymaga innego nadzoru niż taka, dla której stale występują rozbieżności stanów magazynowych — nawet jeśli obie należą do tej samej klasy.
Podobnie większe zamówienie pozycji klasy C może być opłacalne, jeśli ogranicza powtarzalną pracę przy zakupach i obsłudze dostaw, ale nie wtedy, gdy materiał traci przydatność lub staje się przestarzały. Analiza ABC pomaga ustalić, którym pozycjom poświęcać więcej uwagi. Nie wylicza jednak optymalnej wielkości zamówienia ani potrzebnego zapasu bezpieczeństwa.
Decyzję o zapasie bezpieczeństwa podejmuj niezależnie od klasyfikacji ABC. Ustal jego wielkość na podstawie niepewności, czasu uzupełnienia zapasu i skutków niedoboru, zamiast stosować ten sam procent zapasu do każdej pozycji klasy A, B czy C.
Przed zmianą polityki zapasów uwzględnij znaczenie materiału dla ciągłości produkcji
Zanim ograniczysz kontrolę pozycji klasy C, sprawdź, co się stanie, gdy którejś z nich zabraknie. Ustal, czy istnieje zatwierdzony zamiennik, jak szybko może dotrzeć dostawa uzupełniająca i które zamówienia klientów zależą od dostępności tej pozycji.
Obok klasy ABC uwidocznij znaczenie pozycji dla ciągłości produkcji. Brak śruby klasy C, która nie ma zatwierdzonego zamiennika, może wymagać pilnej reakcji, choć jej zakup nie wymaga tak ścisłej kontroli jak zakup silnika klasy A. Nie trzeba przenosić jej do klasy A, aby uwzględnić to ryzyko.
Zmienność zapotrzebowania to kolejny odrębny wymiar. Dwie pozycje o tej samej rocznej wartości zużycia mogą mieć zupełnie inny charakter rozchodów: jedna jest zużywana równomiernie, a druga pobierana sporadycznie w dużych ilościach. Sprawdź ten przebieg, zanim zastosujesz wobec nich te same zasady uzupełniania zapasów.
Wyobraź sobie, że silniki i obudowy potrzebne do zlecenia montażowego są dostępne, ale brakuje wymaganej śruby. Pod względem wartości materiałów zlecenie wydaje się dobrze zabezpieczone. W praktyce bez tego elementu nie da się jednak ukończyć montażu. Wcześniejsze rozpoczęcie prac może jedynie pozostawić niedokończone zespoły, zwiększyć nakład pracy związany z ich przemieszczaniem i stworzyć kolejną kolejkę do monitorowania.
Warto więc zapytać nie „Do której klasy należy śruba?”, lecz „Kiedy faktycznie można zrealizować to zlecenie i czym zespół może się zająć w międzyczasie?”.
Powiąż każdą klasę materiałów z harmonogramem w SkyPlanner
SkyPlanner APS uwzględnia dostępność materiałów przy wyliczaniu harmonogramu razem ze stanowiskami roboczymi, zmianami, zależnościami między operacjami i priorytetami. Gdy włączone jest harmonogramowanie z uwzględnieniem materiałów, Arcturus bierze pod uwagę dostępne materiały i spodziewane dostawy przy wyznaczaniu terminów rozpoczęcia operacji. Zgodnie z tymi regułami rozpoczęcie operacji nie jest planowane przed terminem dostępności wymaganych materiałów.
Brakująca śruba staje się więc ograniczeniem w harmonogramie, a nie tylko pozycją o niskiej wartości w raporcie o zapasach. Planowane operacje i terminy zakończenia możesz sprawdzić w widoku Gantt, zamiast ręcznie porównywać stany magazynowe z kolejkami operacji dla poszczególnych maszyn. Dzięki temu rzadziej planujesz rozpoczęcie operacji, do których brakuje materiałów, i wcześniej dostrzegasz problemy z dostawami.
Terminy dostaw w zamówieniach zakupu wskazują przewidywaną dostępność materiałów. Potwierdzenie dostarczenia zamówienia zakupu aktualizuje stan magazynowy — oczekiwane przyjęcie nie oznacza, że materiał jest już w magazynie. Jeśli dostawca zmieni przewidywany termin, zaktualizuj dane i przelicz harmonogram, aby zobaczyć wpływ tej zmiany na produkcję.
To Ty nadal ustalasz priorytety. Arcturus wylicza kolejność operacji zgodnie z określonymi przez Ciebie regułami i dostępnymi zdolnościami produkcyjnymi. Możesz więc ocenić wpływ zmian na zobowiązania wobec klientów, zamiast samodzielnie przesuwać każdą operację. Dlatego SkyPlanner dobrze uzupełnia zarządzanie zapasami metodą ABC: możesz skupić się na pozycjach o największym znaczeniu finansowym, a przy ocenie gotowości do produkcji uwzględnić komponenty faktycznie potrzebne do każdej operacji.
SkyPlanner integruje się z dowolnym systemem ERP lub MES za pośrednictwem otwartego REST API. Możesz zachować system, w którym przechowujesz dane zakupowe i kartoteki materiałowe, a jednocześnie połączyć go z harmonogramem produkcji uwzględniającym dostępność materiałów.
Co zmienił w Eskomatic lepszy wgląd w dostępność materiałów
Firma Eskomatic, świadcząca usługi obróbki skrawaniem, wcześniej korzystała ze starszego systemu ERP i rozwiązań do sterowania produkcją, a kolejki operacji układała w dużej mierze ręcznie. Uzyskanie pełnego obrazu sytuacji wymagało wysiłku. Ograniczony wgląd w dostępność materiałów sprawiał, że braki mogły wychodzić na jaw dopiero tuż przed planowanym rozpoczęciem operacji.
Po połączeniu SkyPlanner z używanym systemem ERP zespół zyskał graficzną kolejkę operacji na wykresie Gantta, automatyczne planowanie obciążenia i lepszy wgląd w braki materiałowe. W opisie swoich doświadczeń ze SkyPlanner firma Eskomatic wskazuje na mniej przestojów produkcyjnych spowodowanych brakiem materiałów i dokładniejsze wyznaczanie terminów dostaw.
Ten przykład pokazuje usprawnienie wykraczające poza samą klasyfikację: planista widzi problem materiałowy w kontekście operacji, na które ten problem wpływa. To powód, by powiązać zarządzanie zapasami z harmonogramowaniem, zamiast oczekiwać, że samo przypisanie klasy ABC zapewni terminową dostawę.
Zacznij od jednej grupy materiałów i jednego rzeczywistego braku
Wybierz jasno określoną grupę materiałów, oblicz wartości zużycia i uzgodnij granice klas. Wprowadź wynikające z klasyfikacji zasady zarządzania zapasami. Zanim jednak uprościsz uzupełnianie pozycji klasy C, sprawdź ich znaczenie dla ciągłości produkcji. Weryfikuj klasyfikację, gdy zmieniają się popyt, koszty lub asortyment produkcji. Osobno oceniaj nowe pozycje i te o zerowym zużyciu, zamiast zakładać, że dane historyczne dają pełny obraz sytuacji.
Wykorzystaj analizę ABC, by skupić uwagę na pozycjach o największym znaczeniu finansowym. Dzięki SkyPlanner przełóż dostępność materiałów i zdolności produkcyjne na plan, który można realizować na hali.
Umów prezentację SkyPlanner i przygotuj przykład niedawnego zlecenia montażowego opóźnionego przez brak komponentu. Zabierz dane o zapotrzebowaniu materiałowym, przewidywanym terminie przyjęcia dostawy i marszrucie produkcyjnej. Zobacz, jak brak materiału zmienia planowane terminy rozpoczęcia i zakończenia zlecenia na tle pozostałych prac. Jeśli wolisz najpierw samodzielnie poznać system, wypróbuj SkyPlanner na danych demonstracyjnych.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


