








W tym artykule
- Czym jest system dwóch pojemników?
- Jak działa cykl z jednakową ilością części w obu pojemnikach
- Dobierz części, których zużycie i sposób zaopatrzenia pasują do tej metody
- Dobierz rezerwę na cały czas realizacji uzupełnienia
- Przykład działania systemu dwóch pojemników
- Czy oba pojemniki muszą zawierać taką samą ilość części?
- Wyznacz osobę odpowiedzialną za obsługę każdego sygnału opróżnienia pojemnika
- Zużywanie rezerwy jest normalne, ale opóźnione uzupełnienie wymaga interwencji
- Planuj produkcję na uzupełnienie zapasu razem ze zleceniami, z którymi konkuruje o moce
- Co zmienił lepszy wgląd w dostępność materiałów w Eskomatic
- Zacznij od jednej części i sprawdź cały cykl
Strona główna » Zasoby » System dwóch pojemników: drobne części gotowe do produkcji
Szacowany czas czytania: 10 minut
Na stanowisku montażowym brakuje drobnej części. Zapas jest gdzieś w zakładzie, ale ktoś musi go znaleźć, zgłosić potrzebę uzupełnienia i dostarczyć części operatorowi. Tani komponent właśnie spowodował stratę cennego czasu produkcji.
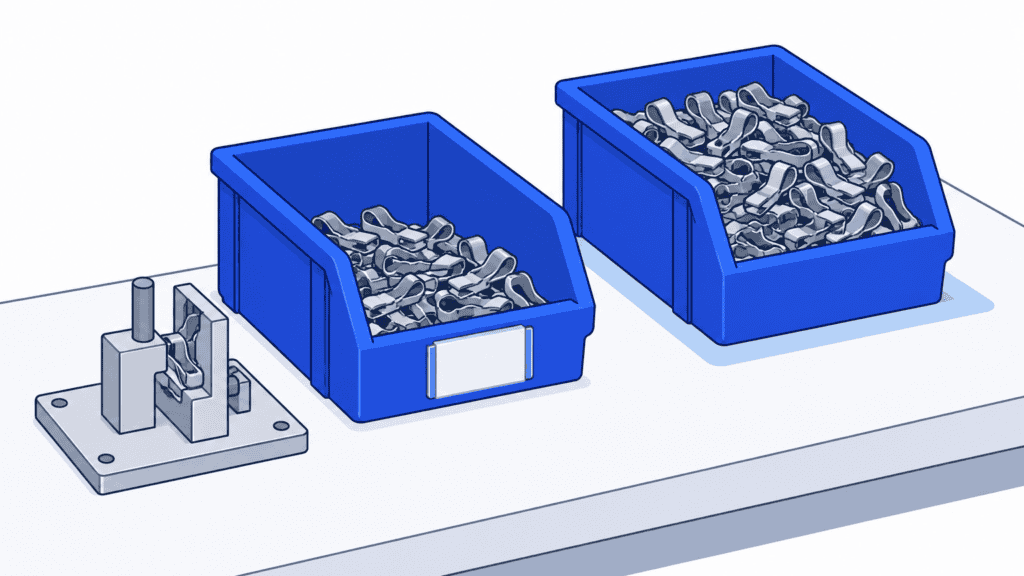
System dwóch pojemników pozwala dostrzec potrzebę uzupełnienia, zanim na stanowisku roboczym zabraknie części. Operatorzy pobierają je z jednego pojemnika, a drugi czeka jako rezerwa. Opróżnienie pierwszego pojemnika uruchamia uzupełnianie zapasu. W tym czasie drugi zapewnia części potrzebne do produkcji.
Nie chodzi o to, czy masz dwa pojemniki. Ważne, czy uzupełniony zapas dotrze na stanowisko, zanim wyczerpie się rezerwa. W przypadku części wytwarzanych na maszynach obsługujących także inne zlecenia SkyPlanner APS pomaga odpowiedzieć na to pytanie. Umieszcza przyjęte zlecenia uzupełniające w harmonogramie razem ze zleceniami klientów, zamiast pozostawiać je na osobnej liście uzupełnień.
Czym jest system dwóch pojemników?
System dwóch pojemników to wizualna metoda uzupełniania zapasów oparta na powtarzalnym cyklu zużywania i uzupełniania dwóch określonych ilości tej samej części. Z jednego pojemnika pobiera się części w miejscu ich zużycia. Gdy pojemnik się opróżni, karta, pusty pojemnik lub inny uzgodniony sygnał zgłasza potrzebę uzupełnienia, a części zaczyna się pobierać z drugiego pojemnika.
Drugi pojemnik zapewnia zapas na czas realizacji uzupełnienia. Korzyść jest prosta: operator nie musi liczyć wszystkich pozostałych części, aby wiedzieć, kiedy zgłosić potrzebę uzupełnienia. Wystarczy widoczna zmiana — pusty pojemnik.
W produkcji metoda ta sprawdza się szczególnie przy regularnie zużywanych elementach złącznych, złączkach i innych drobnych, powtarzalnie stosowanych komponentach. Zapas można uzupełniać z magazynu centralnego, od dostawcy zewnętrznego lub z własnej produkcji. Od źródła zależy, co trzeba zrobić po otrzymaniu sygnału, ale w każdym przypadku uzupełnienie musi przebiegać niezawodnie.
Jak działa cykl z jednakową ilością części w obu pojemnikach
W prostym wdrożeniu pilotażowym zastosuj dwa pojemniki z taką samą standardową ilością części:
1. Pobieraj części tylko z jednego pojemnika. Drugi wyraźnie oznacz jako rezerwę, a nie dodatkowe miejsce pobierania części.
2. Zgłoś opróżnienie używanego pojemnika. Odstaw pusty pojemnik lub odłóż jego kartę w wyznaczonym punkcie zbiórki albo zarejestruj zgłoszenie elektroniczne zgodnie z ustaloną procedurą.
3. Zacznij pobierać części z pełnego pojemnika rezerwowego. Produkcja trwa dalej, a osoba odpowiedzialna za uzupełnianie organizuje dostarczenie kolejnego zapasu.
4. Potwierdź, że zgłoszenie uzupełnienia jest realizowane. Osoba odpowiedzialna za jego obsługę potwierdza odbiór sygnału i ustala, kiedy części gotowe do użycia powinny wrócić na stanowisko.
5. Odstaw uzupełniony pojemnik jako rezerwę. Sprawdź rodzaj i ilość części, przywróć oznaczenia pojemnika i zamknij zgłoszenie uzupełnienia. Nadal pobieraj części z obecnie używanego pojemnika, aż się opróżni.
Następnie pojemniki ponownie zamieniają się rolami. Unikaj ciągłego dokładania części do używanego pojemnika — może to ukryć moment wyczerpania zapasu, który ma uruchamiać uzupełnienie.
Dobierz części, których zużycie i sposób zaopatrzenia pasują do tej metody
Zacznij od części zużywanych regularnie, jednoznacznie oznaczonych i pochodzących ze źródła, na którym można polegać. Najlepiej nadają się części, które łatwo obsługiwać w standardowych ilościach i których specyfikacja nie zmienia się między kolejnymi zleceniami.
Tania część może dobrze nadawać się do tej metody, nawet jeśli jej brak zatrzymuje kosztowną operację. Cena zakupu nie mówi, ile kosztuje wyczerpanie zapasu. Z kolei napełnienie dwóch dużych pojemników drogimi, rzadko używanymi częściami może zamrozić pieniądze, nie rozwiązując żadnego powtarzającego się problemu z zaopatrzeniem.
Zachowaj większą ostrożność, gdy zużycie jest sporadyczne lub wynika głównie z okazjonalnych dużych zamówień. Jedno pobranie może wyczerpać rezerwę na długo przed dostarczeniem zwykłego uzupełnienia. Same dwa pojemniki nie wystarczą też w przypadku komponentów przeznaczonych do konkretnych zleceń, częstych zmian konstrukcyjnych, krótkich okresów przydatności czy rygorystycznych wymagań dotyczących kontroli partii. Zachowaj wymagane zasady identyfikacji, rotacji zapasów i identyfikowalności.
Uzupełnianie zapasów w systemie dwóch pojemników jest powiązane z kanbanem, ale dwa pojemniki nie oznaczają dwóch kart kanban. W dwukartowym obiegu kanban w produkcji rozróżnia się upoważnienie do produkcji i upoważnienie do przemieszczenia materiału. Opisany w tym artykule system dwóch pojemników dotyczy fizycznego zapasu i reakcji na wyczerpanie jednej z dwóch ilości części.
Nie jest to też to samo co wybór metody min–max w zarządzaniu zapasami. Metoda min–max określa próg uruchamiający zamówienie i docelowy poziom, do którego należy uzupełnić zapas. Dwa pojemniki pozwalają natomiast zauważyć osiągnięcie konkretnego progu zużycia bezpośrednio w miejscu pobierania części. Puste i pełne pojemniki można przewozić po ustalonej trasie, ale sam przewóz nie oznacza ani potwierdzenia przyjęcia zgłoszenia, ani zakończenia uzupełnienia.
Dobierz rezerwę na cały czas realizacji uzupełnienia
Mierz czas od sygnału zużycia do dostarczenia części gotowych do użycia na wyznaczone stanowisko robocze. Nie kończ pomiaru w chwili wysłania zamówienia zakupu, zakończenia cięcia na maszynie czy przyjazdu dostawy pod bramę zakładu.
Czas ten może obejmować oczekiwanie na odebranie sygnału, sprawdzenie i zatwierdzenie zgłoszenia do realizacji, pobranie części z magazynu lub ich wytworzenie, kontrolę, transport i odłożenie części we właściwym miejscu. Przy częściach z własnej produkcji oczekiwanie na maszynę obsługującą różne zlecenia może mieć większe znaczenie niż sam czas obróbki.
Na początek pomnóż przewidywane zużycie w jednym okresie pracy przez liczbę okresów pracy przypadających na czas realizacji uzupełnienia. Następnie dodaj zapas, który pozwoli sprostać wahaniom zużycia i czasu uzupełniania występującym w Twoim procesie. Zapas bezpieczeństwa to dodatkowa ochrona zawarta w ustalonej ilości, a niekoniecznie cała zawartość drugiego pojemnika.
Przykład działania systemu dwóch pojemników
Wyobraźmy sobie stanowisko montażowe zużywające 40 klipsów na każdą zmianę, podczas której pracuje. Każdy pojemnik mieści 240 klipsów gotowych do użycia. Gdy jeden się opróżni i operator zacznie pobierać części z drugiego, pełny pojemnik wystarczy przy tym tempie zużycia na sześć zmian pracy.
Jeśli cały cykl uzupełnienia trwa cztery zmiany pracy, w czasie oczekiwania stanowisko zużyje 160 klipsów. Uzupełniony pojemnik wróci, gdy w używanym pojemniku pozostanie jeszcze 80 klipsów. W tym przykładzie pozostała ilość stanowi zabezpieczenie przed wahaniami, a nie zapas zalecany dla każdego zakładu.
Załóżmy teraz, że produkcja klipsów trwa krótko, ale z powodu kolejki zleceń na maszynie wracają one na stanowisko dopiero po ponad sześciu zmianach pracy. System zawodzi mimo właściwych pojemników i widocznego sygnału. Trzeba skrócić czas realizacji uzupełnienia, zwiększyć zapas zabezpieczający lub wybrać inny sposób uzupełniania.
Uwzględniaj spójnie kalendarze pracy. Jeśli montaż zużywa części na nocnej zmianie, ale magazyn, dostawca lub proces uzupełniania wtedy nie pracuje, w tym czasie rezerwa również się kurczy. Obliczenia oprzyj na rzeczywistym zużyciu w okresie, gdy uzupełnienie nie jest dostępne, zamiast bez wyjaśnienia mieszać dni kalendarzowe z godzinami pracy.
Czy oba pojemniki muszą zawierać taką samą ilość części?
Nie. Można stosować większy zapas roboczy i mniejszą rezerwę, dobraną tak, by wystarczyła na czas uzupełnienia. Trzeba jednak zapisać dla tego układu inną zasadę przywracania zapasów: po otrzymaniu części najpierw uzupełnij rezerwę do określonej ilości, a resztę umieść w pojemniku roboczym.
Nie używaj naprzemiennie pojemników z różnymi ilościami części, tak jakby oba zapewniały takie samo zabezpieczenie. Przy pierwszym wdrożeniu jednakowe ilości ułatwiają zrozumienie cyklu wymiany i kontrolę jego przebiegu. Różne ilości wybierz tylko wtedy, gdy korzyści w postaci mniejszego zapasu lub oszczędności miejsca uzasadniają większą dyscyplinę obsługi.
Wyznacz osobę odpowiedzialną za obsługę każdego sygnału opróżnienia pojemnika
Karta leżąca w kuwecie to zgłoszenie, a nie dowód, że ktoś już się nim zajął. Przed uruchomieniem pilotażu ustal, kto odbiera sygnał, jak szybko potwierdza jego przyjęcie i kto reaguje, gdy uzupełnienie ma się opóźnić. Wyznacz odpowiedzialne osoby na wszystkich zmianach, w tym zastępstwo na czas nieobecności osoby zwykle obsługującej zgłoszenia.
Zadbaj, aby sygnał zawierał dość informacji do podjęcia działania bez dodatkowego telefonu. Podaj oznaczenie części i, w razie potrzeby, jej rewizję, standardową ilość uzupełnienia, źródło zaopatrzenia, miejsce zwrotu oraz identyfikator pojemnika lub karty. Osoba obsługująca uzupełnienie powinna móc odróżnić to zgłoszenie od zgłoszenia będącego już w realizacji.
Możesz na przykład stosować uzgodnione statusy: zgłoszone, przyjęte do realizacji i dostarczone. Papierowy sygnał może działać bez zarzutu, pod warunkiem że osoba odpowiedzialna potwierdza jego odbiór, a otwarte zgłoszenia pozostają widoczne. Jeśli to samo zgłoszenie jest również rejestrowane elektronicznie, powiąż oba zapisy, zamiast uruchamiać drugie uzupełnienie.
Fizyczny obieg pojemników musi być zgodny z ewidencją zapasów. Samo przemieszczenie pojemnika nie oznacza zarejestrowania ruchu magazynowego w systemie ani utworzenia zlecenia produkcyjnego. Ustal, w którym momencie przyjętego procesu rejestrowane są zużycie, przesunięcie wewnętrzne, przyjęcie i ewentualne zapotrzebowanie na produkcję. Jeśli zapas został już pomniejszony w ramach raportowania produkcji, nie pomniejszaj go ponownie tylko dlatego, że odebrano pusty pojemnik.
Po dostarczeniu uzupełnienia, a przed zamknięciem zgłoszenia, sprawdź, czy dostarczono właściwe części, ile z nich nadaje się do użycia i czy znajdują się we właściwym miejscu. Uszkodzone części w pozornie pełnym pojemniku nie zapewniają zakładanego zabezpieczenia. Uzupełnienie jest zakończone dopiero wtedy, gdy właściwe części, zdatne do użycia, są dostępne w miejscu zużycia — nie wystarczy oznaczyć jako zakończonego jednego z wcześniejszych zadań.
Zużywanie rezerwy jest normalne, ale opóźnione uzupełnienie wymaga interwencji
Korzystanie z drugiego pojemnika jest przewidziane w tym systemie. Wyczerpanie go bez dostarczenia uzupełnienia — już nie.
Ustal moment eskalacji na tyle wcześnie, by można było zareagować, zanim zapas się wyczerpie. Jeśli osoba odpowiedzialna za uzupełnienie nie może potwierdzić dostawy w czasie, na jaki wystarczy pozostały zapas, zaangażuj osobę uprawnioną do zmiany decyzji dotyczących zaopatrzenia lub produkcji. Awaryjne przesunięcie zapasu może być uzasadnione, ale należy je zarejestrować, a następnie przywrócić ustalone ilości w obu pojemnikach. Pożyczanie części z innego stanowiska bez zgłoszenia jedynie przenosi niedobór w inne miejsce.
Podczas pilotażu analizuj brakujące potwierdzenia przyjęcia zgłoszeń, rzeczywisty czas od sygnału do dostarczenia uzupełnienia, wielkość rezerwy pozostałej w chwili dostawy oraz interwencje awaryjne. Wykorzystaj te obserwacje do usprawnienia odbioru pojemników i uzupełniania zapasu, zanim zaczniesz zmniejszać jego poziom. Ponownie zweryfikuj ustalone ilości, gdy zmienią się zapotrzebowanie, organizacja zmian, wyniki dostawców lub marszruta produkcyjna.
Planuj produkcję na uzupełnienie zapasu razem ze zleceniami, z którymi konkuruje o moce
W przypadku kupowanych elementów złącznych uzupełnienie może polegać głównie na kompletacji, dostawie od dostawcy i transporcie wewnętrznym. Jeśli jednak klips, wspornik lub element dystansowy powstaje we własnym zakładzie, jego produkcja na uzupełnienie zapasu konkuruje ze zleceniami klientów o maszyny i czas. Lista uzupełnień, która pomija te zobowiązania, nie daje wiarygodnej podstawy do obiecania terminu dostarczenia części.
Wybierz SkyPlanner, gdy uzupełnianie zapasów wymaga wykorzystania tych samych mocy produkcyjnych co inne zlecenia. Gdy uzupełnienie zostanie przyjęte jako zlecenie produkcyjne, Arcturus — sztuczna inteligencja SkyPlanner do harmonogramowania — wyznacza harmonogram jego operacji razem z pozostałymi pracami. Uwzględnia skonfigurowane stanowiska robocze, zdolności produkcyjne, zmiany, zależności między operacjami i priorytety. Wykres Gantta pokazuje wynikową kolejność prac i planowane terminy zakończenia.
Nie trzeba dzięki temu prowadzić oddzielnej kolejki zleceń klientów i kolejki partii na uzupełnienie zapasu, a następnie ręcznie ich uzgadniać. Widać, czy uzupełnienie uda się wykonać przed przewidywanym wyczerpaniem rezerwy i jak zmiana priorytetu wpłynie na pozostałe zobowiązania.
Wróćmy do przykładu z klipsem. Z punktu widzenia planowania istotne jest, czy partia uzupełniająca przyjęta do produkcji przejdzie całą marszrutę na tyle wcześnie, by zdążyć z kontrolą i dostarczeniem jej z powrotem na montaż. Jeśli wspólna maszyna jest już zajęta innymi zleceniami, można rozstrzygnąć ten konflikt, zanim na montażu zabraknie części. Ty ustalasz priorytety, a Arcturus wyznacza zgodny z nimi harmonogram.
Jeśli włączono uwzględnianie materiałów w harmonogramowaniu, a dane o zapasach są aktualne, SkyPlanner bierze pod uwagę również materiały potrzebne do produkcji na uzupełnienie zapasu. Sama dostępność maszyny nie wystarczy, jeśli brakuje surowca do wykonania partii. W przypadku kupowanych części aktualne terminy dostaw z zamówień zakupu mogą być uwzględniane w harmonogramie prac, które tych części wymagają. Po zmianie terminów należy ponownie przeliczyć harmonogram.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API. Możesz powiązać istniejące dane o zleceniach i zapasach z harmonogramem produkcji, zamiast planować uzupełnienia w oderwaniu od reszty. Zachowaj prosty sygnał z pojemnika na stanowisku roboczym, a prace potrzebne do uzupełnienia zaplanuj z uwzględnieniem pozostałych zadań zakładu.
Co zmienił lepszy wgląd w dostępność materiałów w Eskomatic
Eskomatic, fińska firma świadcząca usługi obróbki skrawaniem, wcześniej ustalała kolejki prac w dużej mierze ręcznie. Ograniczony wgląd w dostępność materiałów sprawiał, że niedobory mogły wychodzić na jaw zbyt krótko przed planowanym rozpoczęciem operacji.
Po połączeniu SkyPlanner z używanym już systemem ERP firma zyskała czytelniejszą wizualizację kolejki prac i automatyczne harmonogramowanie obciążenia. Eskomatic wskazuje na dokładniejsze terminy dostaw oraz mniejszą liczbę przestojów produkcyjnych spowodowanych niedoborami materiałów.
Doświadczenie tej firmy pokazuje wartość powiązania dostępności materiałów z codziennym harmonogramowaniem: planiści mogą reagować wcześniej, zamiast rozwiązywać problem dopiero wtedy, gdy prace powinny już trwać. Przy produkcji uzupełnień do systemu dwóch pojemników na maszynach współdzielonych z innymi zleceniami potrzeba jest taka sama — przewidywany termin dostarczenia części musi mieć oparcie w rzeczywistym planie produkcji.
Zacznij od jednej części i sprawdź cały cykl
Przeprowadź pilotaż dla jednej regularnie zużywanej części w jednym miejscu zużycia. Potwierdź początkowe ilości w obu pojemnikach, uzgodnij stan wszystkich otwartych zgłoszeń uzupełnienia, oznacz lokalizacje i przećwicz wymianę pustego pojemnika z operatorami oraz osobami odpowiedzialnymi za uzupełnianie. Zanim rozszerzysz wdrożenie, prześledź kilka pełnych cykli, uwzględniając przekazania zmian.
Zachowaj to, co stanowi o wartości systemu dwóch pojemników: jednoznaczny sygnał i prosty sposób postępowania dla operatora. Wysiłek planistyczny skup tam, gdzie jest potrzebny — na zapewnieniu, że działania uruchamiane tym sygnałem rzeczywiście doprowadzą do dostarczenia uzupełnienia.
Aby zobaczyć, jak SkyPlanner zaplanowałby produkcję uzupełnień w Twoim zakładzie, umów prezentację. Przygotuj przykład jednej regularnie zużywanej części, określ, na jak długo wystarcza jej rezerwa, i wskaż operację dla klienta, która konkuruje o ten sam zasób produkcyjny. Możesz sprawdzić miejsce uzupełnienia we wspólnym harmonogramie i jego wpływ na pozostałe prace. Możesz też wypróbować SkyPlanner na danych demonstracyjnych. Jeśli wolisz wprowadzenie krok po kroku, skorzystaj z funkcji „Pierwsze kroki” w Asystencie, wspomaganej sztuczną inteligencją.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


