








I den här artikeln
- Vad är ett tvåbingesystem?
- Så fungerar cykeln med lika stora kvantiteter
- Välj delar vars förbrukning och försörjning passar metoden
- Dimensionera reserven för hela tiden fram till påfyllning
- Ett räkneexempel med två bingar
- Måste båda bingarna innehålla samma kvantitet?
- Utse en ansvarig för varje signal om tom binge
- Att börja använda reserven är en normal signal – en sen påfyllning är en avvikelse
- Schemalägg egentillverkad påfyllning tillsammans med de order som konkurrerar om kapaciteten
- Så förändrades arbetet hos Eskomatic med bättre överblick över materialet
- Börja med en artikel och verifiera hela kretsloppet
En smådel tar slut vid en monteringsstation. Den finns i lager någonstans i fabriken, men någon måste hitta den, begära påfyllning och få fram den till operatören. En billig komponent har just avbrutit produktionen och kostat värdefull produktionstid.
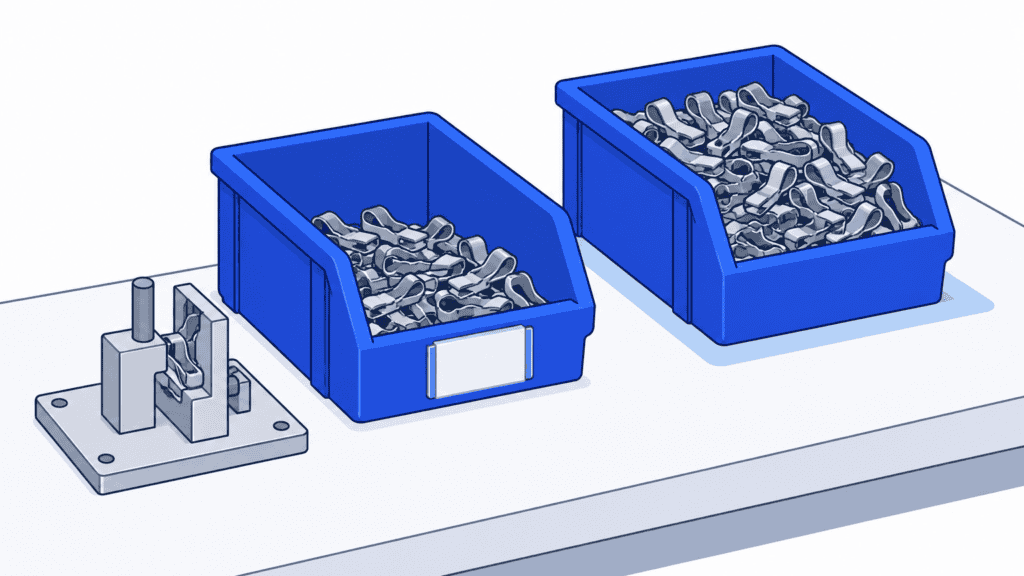
Ett tvåbingesystem synliggör behovet innan materialet tar slut vid arbetsstationen. Operatörerna tar delar ur en binge medan den andra står i reserv. När den första är tom utlöses påfyllning. Den andra försörjer produktionen medan man väntar på nya delar.
Det viktiga är inte om ni har två behållare, utan om påfyllningen hinner tillbaka innan reserven tar slut. För delar som ni tillverkar i maskiner som även används för andra order hjälper SkyPlanner APS er att besvara den frågan. Systemet schemalägger påfyllnadsorder som har accepterats tillsammans med kundorder, i stället för att låta dem ligga kvar på en separat påfyllningslista.
Vad är ett tvåbingesystem?
Ett tvåbingesystem är en visuell metod för påfyllning där två fastställda kvantiteter av samma artikel används i en återkommande cykel av förbrukning och påfyllning. Delarna tas ur den ena bingen där de används. När den är tom begärs påfyllning med ett kort, den tomma behållaren eller någon annan överenskommen signal. Därefter börjar man ta delar ur den andra bingen.
Den andra bingen täcker förbrukningen under tiden fram till påfyllning. Fördelen är enkel: operatören behöver inte räkna alla kvarvarande delar för att veta när det är dags att fylla på. Det syns direkt när den första bingen är tom.
Inom tillverkning är metoden särskilt användbar för fästelement, kopplingar och andra småkomponenter som används regelbundet. Påfyllningen kan komma från ett centrallager, en extern leverantör eller den egna tillverkningen. Varifrån delarna kommer avgör vilket arbete signalen leder till, men behovet av en tillförlitlig påfyllning är detsamma.
Så fungerar cykeln med lika stora kvantiteter
För ett enkelt pilotförsök använder ni två bingar med samma standardkvantitet:
1. Ta bara delar ur en binge. Märk den andra tydligt som reserv, inte som en alternativ plockplats.
2. Signalera när den aktiva bingen är tom. Flytta den tomma bingen eller dess kort till den avsedda uppsamlingsplatsen, eller registrera begäran elektroniskt enligt överenskommen rutin.
3. Börja ta delar ur den fulla reservbingen. Produktionen fortsätter medan den påfyllningsansvariga ordnar nya delar.
4. Bekräfta att påfyllningen hanteras. Den ansvariga som tar emot signalen kvitterar den och fastställer när användbara delar ska vara tillbaka.
5. Ställ tillbaka den påfyllda bingen som reserv. Kontrollera artikel och kvantitet, återställ märkningen och avsluta påfyllningsärendet. Fortsätt ta delar ur den aktiva bingen tills den är tom.
Därefter byter bingarna roller igen. Undvik att fylla på den aktiva bingen löpande. Det kan dölja att kvantiteten har förbrukats, vilket är den händelse som ska utlösa påfyllningen.
Välj delar vars förbrukning och försörjning passar metoden
Börja med delar som förbrukas återkommande, är tydligt identifierade och har en tillförlitlig försörjning. Bäst lämpade är delar som är lätta att hantera i en standardkvantitet och har samma specifikation från en order till nästa.
En billig del kan vara ett bra val även om brist på den stoppar en dyr operation. Inköpspriset säger inte vad det kostar när delen tar slut. Omvänt kan två stora bingar med en dyr artikel som sällan används binda kapital utan att lösa ett återkommande försörjningsproblem.
Var försiktigare när förbrukningen är oregelbunden eller styrs av enstaka stora order. Ett enda uttag kan tömma reserven långt innan den normala påfyllningen hinner tillbaka. För orderspecifika komponenter, täta konstruktionsändringar, kort hållbarhet eller höga krav på partistyrning räcker det inte heller att bara använda två behållare, även om det är praktiskt. Behåll de rutiner som krävs för identifiering, lagerrotation och spårbarhet.
Påfyllning med två bingar är besläktad med kanban, men två bingar innebär inte två kanbankort. I en tillverkningsloop med två kort skiljer man mellan tillstånd att producera och tillstånd att flytta material. Tvåbingesystemet i den här artikeln handlar om det fysiska lagret och vad som ska göras när den ena kvantiteten är förbrukad.
Det är inte heller samma beslut som att välja min–max-styrning. Min–max bygger på en beställningspunkt och en nivå som lagret ska fyllas upp till. Två bingar synliggör i stället en viss förbrukningsgräns där delarna används. En insamlingsrunda kan transportera tomma och fulla bingar, men rundan i sig varken kvitterar eller slutför påfyllningen.
Dimensionera reserven för hela tiden fram till påfyllning
Mät tiden från förbrukningssignalen tills nya, användbara delar finns vid den avsedda arbetsstationen. Sluta inte mäta när en inköpsorder skickas, en maskin är klar med den skärande bearbetningen eller en leverans når fabriksgrinden.
Tiden kan omfatta väntan på att signalen samlas in, kontroll och frisläppning av begäran, plockning eller tillverkning, kvalitetskontroll, transport och återplacering av delarna på rätt plats. För egentillverkade delar kan väntan på en maskin som delas med annan tillverkning spela större roll än själva bearbetningstiden.
Som en första beräkning multiplicerar ni den förväntade förbrukningen per driftperiod med antalet driftperioder under tiden fram till påfyllning. Lägg sedan till ett skydd för de variationer i förbrukning och påfyllningstid som processen behöver klara. Säkerhetslagret är det extra skyddet inom kvantiteten, inte nödvändigtvis hela den andra bingen.
Ett räkneexempel med två bingar
Tänk er en monteringsstation som förbrukar 40 clips per skift då produktionen är igång. Varje binge innehåller 240 användbara clips. När den ena är tom och operatören byter binge räcker den fulla bingen i sex sådana skift vid den förbrukningstakten.
Om hela påfyllningen tar fyra skift med produktion förbrukar stationen 160 clips under väntetiden. När påfyllningen kommer tillbaka finns 80 clips kvar i den aktiva bingen. Den återstående kvantiteten är exemplets skydd mot variation, inte en rekommenderad marginal för alla fabriker.
Anta nu att clipsen går snabbt att tillverka, men att kön till maskinen gör att de inte är tillbaka förrän efter mer än sex skift med produktion. Då fungerar inte systemet, trots rätt behållare och en synlig signal. Ni måste korta tiden fram till påfyllning, öka skyddet eller välja ett annat upplägg för påfyllningen.
Använd kalendrarna konsekvent. Om monteringen förbrukar delar under ett nattskift men lagret, leverantören eller påfyllningsprocessen inte är i gång då, förbrukas skyddet även under den tiden. Utgå i beräkningen från den faktiska förbrukningen medan nya delar inte finns tillgängliga, inte från en oklar blandning av kalenderdagar och arbetstimmar.
Måste båda bingarna innehålla samma kvantitet?
Nej. Det går att använda en större arbetskvantitet och en mindre reserv som är dimensionerad för att täcka tiden fram till påfyllning. Men då behövs en annan regel för återställning: när delarna tas emot fyller ni först reserven till den angivna kvantiteten och lägger resten i arbetsbingen.
Växla inte mellan bingar med olika kvantiteter som om de gav samma skydd. Vid ett första införande gör lika kvantiteter bytet lättare att förstå och kontrollera. Välj olika kvantiteter bara när vinsten i lagerhållning eller utrymme motiverar de extra kraven på att följa rutinerna.
Utse en ansvarig för varje signal om tom binge
Ett kort i ett fack är en begäran, inte ett bevis på att någon har agerat. Bestäm före pilotstarten vem som tar emot signalen, hur snabbt den ska kvitteras och vem som agerar om påfyllningen blir sen. Fördela ansvaret över skiften och utse en ersättare när den ordinarie ansvariga är frånvarande.
Signalen ska vara tillräckligt tydlig för att kunna hanteras utan ett telefonsamtal. Ange artikel och vid behov revision, standardkvantitet för påfyllning, försörjningskälla, returplats samt bingens eller kortets identitet. Den som hanterar påfyllningen ska kunna skilja begäran från en som redan är under behandling.
Använd till exempel överenskomna statusar som begärd, accepterad och återlevererad. En signal på papper kan fungera utmärkt, förutsatt att mottagaren kvitterar den och att öppna ärenden förblir synliga. Om samma begäran även registreras elektroniskt ska registreringarna kopplas ihop, inte leda till en andra påfyllning.
Det fysiska flödet och lagersaldot i systemet måste också stämma överens. Att flytta en binge innebär inte i sig att en elektronisk lagertransaktion registreras eller att en tillverkningsorder skapas. Bestäm när ert valda arbetsflöde ska registrera förbrukning, internflytt, inleverans och eventuell tillverkningsbegäran. Om lagret redan har räknats ned genom produktionsrapportering ska det inte räknas ned igen bara för att den tomma behållaren samlas in.
När påfyllningen kommer tillbaka ska ni kontrollera användbar kvantitet, artikelidentitet och plats innan begäran avslutas. Skadade delar i en binge som ser full ut ger inte det avsedda skyddet. Påfyllningen är klar först när rätt delar är tillgängliga och användbara där de ska förbrukas, inte bara när någon markerar ett tidigare arbetsmoment som färdigt.
Att börja använda reserven är en normal signal – en sen påfyllning är en avvikelse
Det är meningen att den andra bingen ska användas. Den ska däremot inte hinna tömmas innan påfyllningen är på plats.
Bestäm när ärendet ska eskaleras, så att det finns tid att agera medan material fortfarande finns kvar. Om den påfyllningsansvarige inte kan bekräfta att materialet kommer tillbaka innan det återstående lagret tar slut, koppla in den som kan ändra beslut om försörjning eller produktion. En akut materialöverföring kan vara lämplig, men registrera den och återställ sedan kvantiteterna i båda bingarna. Att låna från en annan station utan att säga till flyttar bara bristen.
Följ under piloten upp uteblivna bekräftelser, faktisk tid från signal till återleverans, hur mycket reserv som finns kvar vid återleveransen och vilka akuta åtgärder som krävts. Använd iakttagelserna för att förbättra hämtning och påfyllning innan ni minskar lagret. Se över kvantiteterna igen när efterfrågan, skiftgången, leverantörernas prestation eller operationsföljden ändras.
Schemalägg egentillverkad påfyllning tillsammans med de order som konkurrerar om kapaciteten
För inköpta fästelement kan påfyllningen främst handla om plockning, leverans från leverantören och interntransport. För ett clips, ett fäste eller en distans som tillverkas internt konkurrerar påfyllningen dessutom med kundorder om maskiner och tid. En påfyllningslista som inte tar hänsyn till dessa åtaganden ger inget trovärdigt besked om när materialet är tillbaka.
Välj SkyPlanner när påfyllningen behöver dela produktionskapacitet med andra order. När påfyllningen har godkänts som tillverkningsorder beräknar Arcturus, SkyPlanners AI för schemaläggning, schemat för dess operationer tillsammans med övriga arbeten. Beräkningen tar hänsyn till konfigurerade produktionsgrupper, kapacitet, skift, beroenden mellan operationer och prioriteringar. Gantt-schemat visar den resulterande ordningsföljden och när arbetet planeras vara klart.
Då slipper du hålla en kö för kundorder och en annan för påfyllningssatser, för att sedan försöka samordna dem för hand. Du kan se om påfyllningen ryms i schemat innan reserven beräknas ta slut och hur en ändrad prioritering påverkar andra åtaganden.
Återgå till exemplet med clips. Den viktiga planeringsfrågan är om den godkända påfyllningssatsen hinner genom hela operationsföljden i tid för kontroll och återleverans till monteringen. Om den gemensamma maskinen redan är uppbokad kan du ta ställning till kapacitetskonflikten innan materialet tar slut i monteringen. Du sätter prioriteringarna, och Arcturus beräknar schemat utifrån dem.
När hänsyn till material är aktiverad i schemaläggningen och lageruppgifterna hålls aktuella tar SkyPlanner även hänsyn till materialet som behövs för påfyllningen. En ledig maskin räcker inte om råmaterialet till satsen saknas. För inköpta delar kan aktuella ankomstdatum på inköpsorder vägas in i schemat för de arbeten som behöver delarna. Beräkna om schemat när datumen ändras.
SkyPlanner kan integreras med alla ERP- och MES-system via sitt öppna REST API. Du kan koppla befintliga order- och lageruppgifter till produktionsschemat i stället för att planera påfyllningen i ett separat, isolerat system. Behåll en enkel signal från bingen vid arbetsstationen och ge arbetet bakom signalen en plan som tar hänsyn till resten av fabriken.
Så förändrades arbetet hos Eskomatic med bättre överblick över materialet
Eskomatic, ett finskt företag som utför skärande bearbetning på uppdrag, organiserade tidigare sina arbetsköer till stor del för hand. Begränsad överblick över materialtillgången gjorde att brister kunde upptäckas alltför nära en operations planerade start.
Genom att koppla SkyPlanner till sitt befintliga ERP-system fick företaget en tydligare visuell arbetskö och automatisk schemaläggning av beläggningen. Eskomatic uppger att leveransdatumen har blivit mer tillförlitliga och att produktionsstoppen på grund av materialbrist har blivit färre.
Deras erfarenhet visar värdet av att koppla materialtillgången till den dagliga schemaläggningen: planerarna kan agera tidigare i stället för att reda ut problemet när arbetet redan borde vara igång. När påfyllningen till ett tvåbingesystem tillverkas i maskiner som delas med andra order är det praktiska behovet detsamma – en förväntad tid för återleverans som stöds av den faktiska produktionsplanen.
Börja med en artikel och verifiera hela kretsloppet
Testa med en återkommande artikel vid en förbrukningsplats. Bekräfta startkvantiteten i båda bingarna, stäm av eventuell påfyllning som redan pågår, märk upp platserna och öva bytet av tom binge tillsammans med operatörerna och de påfyllningsansvariga. Följ flera kompletta kretslopp, inklusive skiftöverlämningar, innan ni utökar till fler artiklar eller platser.
Behåll det som gör tvåbingesystemet värdefullt: en tydlig signal och en enkel rutin för operatören. Lägg planeringsarbetet där det gör nytta – på att säkerställa att åtgärderna bakom signalen faktiskt kan ge den påfyllning som behövs.
Vill du se hur SkyPlanner skulle schemalägga tillverkningen för er interna påfyllning? Boka en demo och ta med en återkommande artikel, uppgift om hur länge dess reserv räcker och en kundorder som konkurrerar om samma resurs. Du kan granska påfyllningens plats i det gemensamma schemat och hur andra arbeten påverkas. Du kan också prova SkyPlanner med demodata och använda Assistentens AI-stödda kom igång-guide om du föredrar en guidad introduktion.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


