


En este artículo
- ¿Qué es un sistema de dos contenedores?
- Cómo funciona el ciclo con cantidades iguales
- Elija piezas cuya demanda y suministro se ajusten al método
- Dimensione la reserva para cubrir todo el plazo de reposición
- Ejemplo ilustrativo de un sistema de dos contenedores
- ¿Deben contener ambos contenedores la misma cantidad?
- Asigne un responsable a cada señal de contenedor vacío
- Consumir la reserva es normal; una reposición tardía es una excepción
- Programe las reposiciones de fabricación interna junto con los trabajos que compiten por la misma capacidad
- Qué cambió en Eskomatic al tener mayor visibilidad de los materiales
- Empiece con una pieza de consumo recurrente y valide el ciclo completo
Inicio » Recursos » Sistema de dos contenedores: piezas pequeñas listas para la producción
Tiempo de lectura estimado: 10 minutos
Una estación de montaje se queda sin una pieza pequeña. Hay existencias en algún lugar de la fábrica, pero alguien tiene que localizarlas, solicitar la reposición y llevarlas hasta el operario. Un componente de bajo coste acaba de interrumpir la producción, con la consiguiente pérdida de tiempo valioso.
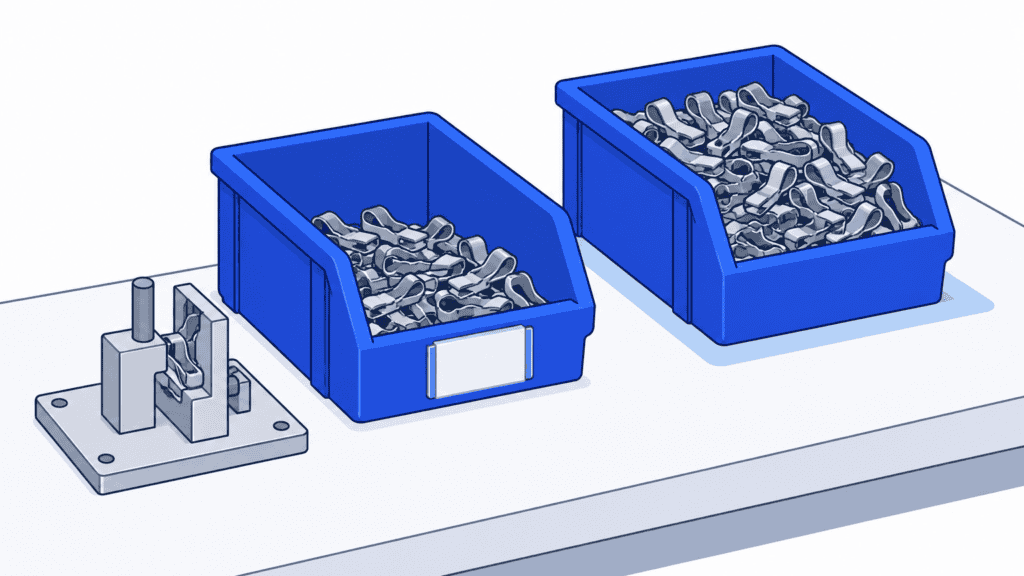
Un sistema de dos contenedores hace visible esa necesidad antes de que la estación de trabajo se quede sin existencias. Los operarios consumen de un contenedor mientras el otro permanece en reserva. Cuando se vacía el primero, se activa la reposición; el segundo abastece a producción hasta que llega el material de reemplazo.
Lo importante no es tener dos contenedores, sino saber si el material de reposición puede volver antes de que se agote la reserva. Para las piezas que se fabrican en máquinas compartidas, SkyPlanner APS ayuda a responder a esa pregunta: programa los trabajos de reposición aceptados junto con los pedidos de clientes, en lugar de dejarlos en una lista de reposición aparte.
¿Qué es un sistema de dos contenedores?
Un sistema de dos contenedores es un método visual de reposición en el que dos cantidades definidas del mismo artículo permiten mantener un ciclo continuo de consumo y reposición. Un contenedor abastece el punto de uso. Cuando se vacía, una tarjeta, el propio contenedor vacío u otra señal acordada solicita la reposición, y se empieza a consumir del segundo contenedor.
El segundo contenedor aporta las existencias necesarias durante el plazo de respuesta. La ventaja es sencilla: el operario no necesita contar todas las piezas restantes para saber cuándo hay que reponer. El cambio físico hace evidente la necesidad.
En fabricación, este método resulta especialmente útil para elementos de fijación, racores y otros componentes pequeños de uso habitual. La reposición puede proceder de un almacén central, de un proveedor externo o de un proceso de producción interno. Según el origen, cambia el trabajo que debe realizarse tras la señal, pero no la necesidad de responder de forma fiable.
Cómo funciona el ciclo con cantidades iguales
Para una prueba piloto sencilla, utilice dos contenedores con la misma cantidad estándar:
1. Consuma de un solo contenedor. Identifique claramente el segundo como reserva, no como una ubicación alternativa de la que retirar piezas.
2. Emita la señal cuando se vacíe el contenedor en uso. Lleve el contenedor vacío o su tarjeta al punto de recogida designado, o registre la solicitud electrónica acordada.
3. Empiece a consumir del contenedor de reserva lleno. La producción continúa mientras el responsable de la reposición gestiona el suministro.
4. Confirme que la reposición se está tramitando. El responsable que recibe la señal confirma su recepción y establece cuándo deberían volver las piezas listas para su uso.
5. Devuelva el contenedor repuesto y déjelo en reserva. Compruebe el artículo y la cantidad, restablezca su identificación y cierre el registro de reposición. Siga consumiendo del contenedor que está en uso hasta que se vacíe.
A continuación, los contenedores vuelven a intercambiar sus funciones. Evite rellenar continuamente el contenedor en uso: podría ocultar el momento en que se agota, que es lo que debe activar la reposición.
Elija piezas cuya demanda y suministro se ajusten al método
Empiece por piezas con un consumo recurrente, una identificación clara y una fuente de reposición fiable. Las mejores candidatas son fáciles de manipular en cantidades estándar y sus especificaciones no cambian de una tarea a otra.
Una pieza barata puede ser una buena candidata aunque su ausencia detenga una operación costosa. Su precio de compra no refleja el coste de quedarse sin ella. En cambio, llenar dos contenedores grandes con un artículo caro y de uso poco frecuente puede inmovilizar capital sin resolver ningún problema recurrente de suministro.
Actúe con más cautela cuando el consumo sea intermitente o dependa en gran medida de pedidos grandes ocasionales. Una sola retirada puede agotar la reserva mucho antes de que llegue la reposición habitual. Los componentes específicos de un pedido, las revisiones frecuentes de ingeniería, las vidas útiles cortas o los requisitos exigentes de control de lotes también requieren algo más que un par de contenedores prácticos. Mantenga los controles necesarios de identificación, rotación de existencias y trazabilidad.
La reposición con dos contenedores está relacionada con kanban, pero dos contenedores no equivalen a dos tarjetas kanban. Un circuito de fabricación con dos tarjetas distingue la autorización para producir de la autorización para mover material. El sistema de dos contenedores de este artículo se refiere a las existencias físicas y a la respuesta cuando se agota una de las dos cantidades.
Tampoco supone la misma decisión que una política de mínimos y máximos. Esta política utiliza un umbral para solicitar la reposición y un nivel objetivo hasta el que reponer; los dos contenedores hacen visible un umbral concreto de consumo en el punto de uso. Una ruta de recogida puede transportar los contenedores vacíos y llenos, pero por sí sola no confirma que la solicitud se haya recibido ni completa la reposición.
Dimensione la reserva para cubrir todo el plazo de reposición
Mida el tiempo desde la señal de consumo hasta que las piezas de reposición estén listas para usarse en la estación de trabajo designada. No detenga el reloj al enviar una orden de compra, cuando una máquina termine de cortar o cuando la entrega llegue a la puerta de la fábrica.
La respuesta puede incluir la espera hasta que se recoja la señal, la comprobación y autorización de la solicitud, la preparación de las piezas en almacén o su fabricación, la inspección, el transporte y su colocación en la ubicación correcta. Para las piezas fabricadas internamente, la espera para acceder a una máquina compartida puede pesar más que el tiempo de procesamiento.
Como cálculo inicial, multiplique el consumo previsto por periodo de actividad por el número de periodos de actividad que transcurren durante ese plazo. Después, añada protección frente a las variaciones de demanda y de respuesta que su proceso deba soportar. El stock de seguridad es la protección adicional incluida en esa cantidad, no necesariamente todo el segundo contenedor.
Ejemplo ilustrativo de un sistema de dos contenedores
Imagine una estación de montaje que consume 40 clips por turno de trabajo. Cada contenedor contiene 240 clips utilizables. Cuando uno se vacía y el operario pasa al otro, el contenedor lleno ofrece suministro para seis turnos de trabajo a ese ritmo de consumo.
Si la reposición completa tarda cuatro turnos de trabajo, la estación consume 160 clips durante la espera. El material de reposición llega cuando aún quedan 80 clips en el contenedor en uso. Esa cantidad restante es la protección frente a la variación en este ejemplo, no un margen recomendado para todas las fábricas.
Suponga ahora que fabricar los clips lleva poco tiempo, pero la cola de trabajo de la máquina que los produce retrasa su retorno más allá de seis turnos de trabajo. El sistema falla pese a contar con los contenedores adecuados y una señal visible. Es necesario mejorar la respuesta, aumentar la protección o elegir otro sistema de reposición.
Mantenga la coherencia entre los calendarios. Si montaje consume durante el turno de noche, pero el almacén, el proveedor o el proceso de reposición no trabajan en ese horario, ese intervalo también consume la protección disponible. Base el cálculo en el consumo real que se produce mientras no llega la reposición, no en una mezcla sin justificar de días naturales y horas de trabajo.
¿Deben contener ambos contenedores la misma cantidad?
No. Es posible utilizar una cantidad mayor para el consumo habitual y una reserva menor, dimensionada para cubrir el plazo de reposición. Pero en ese caso debe establecerse una regla distinta para restablecer las cantidades: al recibir el material, reponga primero la reserva hasta la cantidad especificada y coloque el resto en el contenedor de uso habitual.
No alterne contenedores con cantidades distintas como si ambos ofrecieran la misma protección. En una implantación inicial, utilizar cantidades iguales facilita la comprensión y la auditoría del intercambio. Elija cantidades distintas solo cuando la ventaja en existencias o espacio justifique la disciplina adicional.
Asigne un responsable a cada señal de contenedor vacío
Una tarjeta en una bandeja es una solicitud, no una prueba de que alguien la haya atendido. Antes de iniciar la prueba piloto, acuerde quién recibe la señal, en qué plazo confirma su recepción y quién actúa si la reposición va a retrasarse. Asigne esta responsabilidad en todos los turnos e incluya un sustituto para cuando falte el responsable habitual.
La señal debe ser lo bastante precisa como para poder actuar sin tener que llamar por teléfono. Identifique la pieza y su revisión cuando corresponda, la cantidad estándar de reposición, el origen del suministro, la ubicación de retorno y el identificador del contenedor o de la tarjeta. La persona que gestione la reposición debe poder distinguir esta solicitud de otra que ya esté en curso.
Por ejemplo, utilice estados acordados como «solicitada», «aceptada» y «devuelta al punto de uso». Una señal en papel puede funcionar perfectamente, siempre que el responsable que la recibe confirme su recepción y las solicitudes abiertas sigan estando visibles. Si la misma solicitud se registra también en formato electrónico, vincule ambos registros en lugar de iniciar una segunda reposición.
El ciclo físico y el registro de inventario también deben coincidir. Mover un contenedor no genera por sí solo un movimiento electrónico de existencias ni crea una orden de fabricación. Defina en qué momento del flujo de trabajo elegido se registran el consumo, el traslado interno, la recepción y las solicitudes de producción que correspondan. Si las existencias ya se han descontado al declarar la producción, evite descontarlas de nuevo por el mero hecho de recoger el contenedor vacío.
Cuando el material vuelva al punto de uso, compruebe su identidad, ubicación y cantidad utilizable antes de cerrar la solicitud. Las piezas dañadas en un contenedor que parece lleno no ofrecen la protección prevista. La reposición termina cuando las piezas correctas están disponibles y en condiciones de uso para quien las necesita, no simplemente cuando alguien marca como finalizada una tarea anterior del proceso.
Consumir la reserva es normal; una reposición tardía es una excepción
Está previsto utilizar el segundo contenedor. Lo que no está previsto es agotarlo sin haber recibido la reposición.
Defina cuándo escalar la incidencia con margen suficiente para actuar mientras aún queden existencias. Si el responsable de la reposición no puede confirmar que el material volverá antes de que se agote la cobertura restante, dé intervención a quien pueda modificar la decisión de suministro o producción. Puede ser adecuado realizar un traslado de emergencia, pero debe registrarlo y restablecer después las cantidades de ambos contenedores. Tomar material de otra estación sin comunicarlo solo traslada el faltante a otro lugar.
Durante la prueba piloto, revise las señales cuya recepción no se haya confirmado, los tiempos reales desde la señal hasta el retorno del material, la reserva que queda en ese momento y las intervenciones de emergencia. Utilice estas observaciones para mejorar el proceso de recogida y reposición antes de reducir las existencias. Vuelva a revisar las cantidades cuando cambien la demanda, los turnos, el desempeño del proveedor o la ruta de fabricación.
Programe las reposiciones de fabricación interna junto con los trabajos que compiten por la misma capacidad
En el caso de los elementos de fijación comprados, la respuesta puede consistir principalmente en la preparación del material, la entrega del proveedor y el transporte interno. Si se trata de una grapa, un soporte o un separador de fabricación interna, la reposición también compite con los trabajos de clientes por las máquinas y el tiempo disponible. Una lista de reposiciones que ignore esos compromisos no permite prometer una fecha de retorno creíble.
Elija SkyPlanner cuando sus reposiciones necesiten esa capacidad de producción compartida. Una vez aceptada la reposición como orden de producción, Arcturus, la IA de programación de SkyPlanner, calcula la programación de sus operaciones junto con las del resto de los trabajos. Tiene en cuenta las estaciones de trabajo, la capacidad, los turnos, las dependencias entre operaciones y las prioridades configuradas. El diagrama de Gantt muestra la secuencia resultante y la finalización prevista.
Así se evita el trabajo de mantener una cola para los pedidos de clientes y otra para los lotes de reposición, y después intentar cuadrarlas a mano. Puede comprobar si la reposición tiene cabida antes del momento previsto de agotamiento de la reserva y cómo afecta un cambio de prioridad a los demás compromisos.
Volvamos al ejemplo de la grapa. Para planificar, lo importante es saber si el lote de reposición aceptado puede completar su ruta a tiempo para pasar la inspección y regresar al área de montaje. Si la máquina compartida ya está comprometida, el conflicto se convierte en una decisión que puede abordar antes de que montaje se quede sin piezas. Usted establece las prioridades; Arcturus calcula la programación respetándolas.
Si está activada la programación que tiene en cuenta los materiales y se mantiene actualizada la información de existencias, SkyPlanner también considera los materiales necesarios para la reposición. No basta con disponer de una máquina si falta la materia prima del lote. Para las piezas compradas, las fechas de llegada de los pedidos de compra pueden tenerse en cuenta al programar los trabajos que las necesitan, siempre que se mantengan actualizadas; recalcule la programación cuando cambien esas fechas.
SkyPlanner se integra con cualquier ERP o MES a través de su API REST abierta. Puede conectar la información existente de pedidos e inventario con la programación de la producción, en lugar de planificar las reposiciones de forma aislada. Mantenga una señal sencilla en la estación de trabajo y respalde la reposición que desencadena con un plan que tenga en cuenta el resto de la fábrica.
Qué cambió en Eskomatic al tener mayor visibilidad de los materiales
Eskomatic, una empresa finlandesa de mecanizado por contrato, organizaba antes sus colas de trabajo de forma mayoritariamente manual. La escasa visibilidad de la disponibilidad de materiales hacía que los faltantes pudieran detectarse demasiado cerca del inicio previsto de una tarea.
Al conectar SkyPlanner con su ERP existente, la empresa obtuvo una cola de trabajo visual más clara y una programación automática de la carga. Eskomatic señala que ahora dispone de fechas de entrega más precisas y sufre menos paradas de producción por falta de materiales.
Su experiencia demuestra el valor de vincular la disponibilidad de materiales con la programación diaria: los planificadores pueden reaccionar antes, en lugar de resolver el problema cuando el trabajo ya debería estar en marcha. Cuando las piezas para reponer un sistema de dos contenedores se fabrican en máquinas compartidas, la necesidad práctica es la misma: prever cuándo volverán a estar disponibles, con el respaldo del plan real de producción.
Empiece con una pieza de consumo recurrente y valide el ciclo completo
Realice una prueba piloto con una pieza de consumo recurrente en un único punto de uso. Confirme las cantidades iniciales de ambos contenedores, compruebe y concilie cualquier reposición que ya esté abierta, etiquete las ubicaciones y ensaye el intercambio del contenedor vacío con los operarios y los responsables de reposición. Haga un seguimiento de varios ciclos completos, incluidos los relevos de turno, antes de ampliar la implantación.
Conserve lo que hace valioso al sistema de dos contenedores: una señal evidente y una rutina sencilla para el operario. Concentre el esfuerzo de planificación donde importa: en asegurarse de que el proceso que responde a esa señal pueda cumplir realmente con la reposición.
Para ver cómo programaría SkyPlanner sus reposiciones de fabricación interna, reserve una demostración y aporte como ejemplo una pieza de consumo recurrente, la cobertura de su reserva y una tarea de un cliente que compita por el mismo recurso productivo. Podrá examinar dónde encaja la reposición en el programa compartido y cómo afecta a otros trabajos. También puede probar SkyPlanner con datos de demostración y, si prefiere una introducción guiada, utilizar la guía de primeros pasos del Asistente con ayuda de IA.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner


