








In diesem Artikel
- Was ist das Zwei-Behälter-Prinzip?
- So funktioniert der Kreislauf mit gleichen Behältermengen
- Teile auswählen, deren Bedarf und Versorgung zum Verfahren passen
- Die Reserve für die gesamte Nachschubzeit auslegen
- Ein Beispiel für das Zwei-Behälter-Prinzip
- Müssen beide Behälter dieselbe Menge enthalten?
- Für jedes Leerbehältersignal eine verantwortliche Person festlegen
- Reserveverbrauch ist normal, verspäteter Nachschub ein Ausnahmefall
- Planen Sie selbst gefertigten Nachschub gemeinsam mit konkurrierenden Aufträgen
- Was der bessere Überblick über Material bei Eskomatic verändert hat
- Beginnen Sie mit einem Teil und erproben Sie den vollständigen Kreislauf
Startseite » Ressourcen » Zwei-Behälter-Prinzip: Kleinteile für die Produktion bereithalten
Geschätzte Lesezeit: 10 Minuten
An einer Montagestation geht ein Kleinteil aus. Irgendwo im Werk ist noch Bestand vorhanden, doch jemand muss ihn erst finden, Nachschub anfordern und die Teile zum Bediener bringen. Ein preiswertes Bauteil hat gerade wertvolle Produktionszeit gekostet.
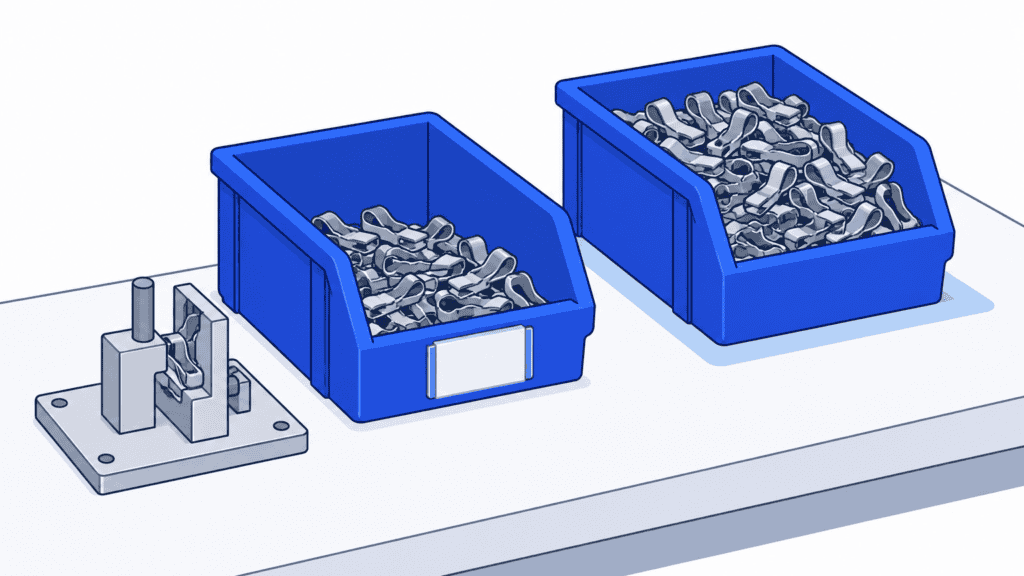
Das Zwei-Behälter-Prinzip macht den Nachschubbedarf sichtbar, bevor der Arbeitsstation das Material ausgeht. Die Bediener entnehmen Teile aus einem Behälter, während der andere als Reserve bereitsteht. Sobald der erste leer ist, wird Nachschub angefordert. Der zweite versorgt die Produktion, bis die Nachfüllung eintrifft.
Entscheidend ist nicht, ob Sie zwei Behälter haben, sondern ob der Nachschub eintrifft, bevor die Reserve aufgebraucht ist. Bei Teilen, die Sie auf gemeinsam genutzten Maschinen fertigen, hilft Ihnen SkyPlanner APS, diese Frage zu beantworten: Angenommene Nachfertigungsaufträge werden zusammen mit Kundenaufträgen eingeplant, statt auf einer separaten Nachschubliste zu bleiben.
Was ist das Zwei-Behälter-Prinzip?
Das Zwei-Behälter-Prinzip ist ein visuelles Verfahren zur Nachschubsteuerung. Zwei festgelegte Mengen desselben Artikels bilden dabei einen wiederkehrenden Kreislauf aus Verbrauch und Nachfüllen. Ein Behälter versorgt den Verbrauchsort. Ist er leer, wird über eine Karte, den leeren Behälter oder ein anderes vereinbartes Signal Nachschub angefordert. Die Entnahme wechselt dann zum zweiten Behälter.
Der zweite Behälter überbrückt die Zeit bis zum Eintreffen des Nachschubs. Der Vorteil ist einfach: Der Bediener muss nicht alle verbliebenen Teile zählen, um zu erkennen, wann Nachschub nötig ist. Der Behälterwechsel macht den Bedarf unmittelbar sichtbar.
In der Fertigung eignet sich das Verfahren besonders für regelmäßig benötigte Befestigungselemente, Fittings und andere wiederkehrend verwendete Kleinteile. Der Nachschub kann aus einem Zentrallager, von einem externen Lieferanten oder aus der eigenen Fertigung kommen. Je nach Quelle sind nach dem Signal andere Schritte nötig. Eine zuverlässige Nachversorgung bleibt jedoch in jedem Fall erforderlich.
So funktioniert der Kreislauf mit gleichen Behältermengen
Verwenden Sie für einen einfachen Pilotversuch zwei Behälter mit derselben Standardmenge:
1. Entnehmen Sie nur aus einem Behälter. Kennzeichnen Sie den zweiten eindeutig als Reserve, nicht als alternative Entnahmestelle.
2. Melden Sie, wenn der aktive Behälter leer ist. Bringen Sie den leeren Behälter oder seine Karte zur vorgesehenen Sammelstelle oder erfassen Sie die vereinbarte elektronische Nachschubanforderung.
3. Wechseln Sie zum vollen Reservebehälter. Die Produktion läuft weiter, während die für den Nachschub verantwortliche Person die Nachfüllung organisiert.
4. Bestätigen Sie, dass die Nachschubanforderung bearbeitet wird. Die zuständige Person bestätigt den Eingang des Signals und legt fest, wann die Teile wieder einsatzbereit am Verbrauchsort sein sollen.
5. Stellen Sie den aufgefüllten Behälter als Reserve bereit. Prüfen Sie Artikel und Menge, bringen Sie die Kennzeichnung wieder ordnungsgemäß an und schließen Sie den Nachschubvorgang ab. Entnehmen Sie weiterhin aus dem derzeit aktiven Behälter, bis er leer ist.
Danach tauschen die Behälter erneut ihre Rollen. Füllen Sie den aktiven Behälter nicht laufend nach: Dadurch kann unbemerkt bleiben, wann er leer geworden wäre und das Nachschubsignal hätte auslösen sollen.
Teile auswählen, deren Bedarf und Versorgung zum Verfahren passen
Beginnen Sie mit Teilen, die regelmäßig verbraucht werden, eindeutig gekennzeichnet sind und zuverlässig nachgeliefert werden können. Besonders geeignet sind Teile, die sich gut in einer Standardmenge handhaben lassen und deren Spezifikation nicht von Auftrag zu Auftrag wechselt.
Ein preiswertes Teil kann gut geeignet sein, selbst wenn sein Fehlen einen kostspieligen Arbeitsgang zum Stillstand bringt. Sein Einkaufspreis sagt nichts über die Kosten eines Fehlbestands aus. Umgekehrt können zwei große Behälter mit einem teuren, selten benötigten Artikel Kapital binden, ohne ein wiederkehrendes Versorgungsproblem zu lösen.
Mehr Vorsicht ist geboten, wenn der Verbrauch unregelmäßig ist oder einzelne Großaufträge den Bedarf bestimmen. Dann kann eine einzige Entnahme die Reserve aufbrauchen, lange bevor der übliche Nachschub eintrifft. Auch auftragsspezifische Komponenten, häufige Konstruktionsänderungen, kurze Haltbarkeit oder hohe Anforderungen an die Chargenführung erfordern mehr als zwei praktische Behälter. Behalten Sie die notwendigen Maßnahmen zur Kennzeichnung, Bestandsrotation und Rückverfolgbarkeit bei.
Die Nachschubsteuerung nach dem Zwei-Behälter-Prinzip ist mit Kanban verwandt, doch zwei Behälter bedeuten nicht zwei Kanban-Karten. Ein Zwei-Karten-Kanban-Kreislauf in der Fertigung unterscheidet zwischen der Freigabe zur Produktion und der Freigabe zum Materialtransport. Beim hier beschriebenen Zwei-Behälter-Prinzip geht es um den physischen Bestand und darum, was geschieht, sobald eine der beiden Mengen aufgebraucht ist.
Auch die Entscheidung für ein Min-Max-Verfahren ist davon zu unterscheiden. Min-Max arbeitet mit einem Meldebestand und einem Zielbestand, bis zu dem aufgefüllt wird. Zwei Behälter machen dagegen eine bestimmte Verbrauchsschwelle direkt am Verbrauchsort sichtbar. Über eine Sammelroute lassen sich leere und volle Behälter transportieren. Die Route allein bestätigt aber weder die Bearbeitung noch den Abschluss der Nachschubanforderung.
Die Reserve für die gesamte Nachschubzeit auslegen
Messen Sie die Zeit vom Verbrauchssignal bis zur Bereitstellung einsatzfähiger Teile an der vorgesehenen Arbeitsstation. Die Zeitmessung endet nicht schon mit dem Versand einer Bestellung, dem Ende der Bearbeitung auf einer Maschine oder der Ankunft einer Lieferung am Werkstor.
Zur Nachschubzeit können das Warten auf die Abholung des Signals, die Prüfung und Freigabe der Anforderung, Kommissionierung oder Fertigung, Qualitätsprüfung, Transport und die Bereitstellung am richtigen Ort gehören. Bei selbst gefertigten Teilen kann die Wartezeit auf eine gemeinsam genutzte Maschine stärker ins Gewicht fallen als die eigentliche Bearbeitungszeit.
Multiplizieren Sie als Ausgangspunkt den erwarteten Verbrauch je Betriebszeitraum mit der Zahl der Betriebszeiträume, die während der Nachschubzeit überbrückt werden müssen. Sehen Sie anschließend einen Puffer für die Schwankungen bei Bedarf und Nachschubzeit vor, die Ihr Prozess auffangen muss. Der Sicherheitsbestand ist dieser zusätzliche Puffer innerhalb der Menge, nicht zwangsläufig der gesamte Inhalt des zweiten Behälters.
Ein Beispiel für das Zwei-Behälter-Prinzip
Stellen Sie sich eine Montagestation vor, die pro Betriebsschicht 40 Clips verbraucht. Jeder Behälter enthält 240 verwendbare Clips. Ist ein Behälter leer und wechselt der Bediener zum anderen, reicht dessen voller Bestand bei diesem Verbrauch für sechs Betriebsschichten.
Dauert die gesamte Nachversorgung vier Betriebsschichten, verbraucht die Station während der Wartezeit 160 Clips. Wenn der Nachschub eintrifft, liegen noch 80 Clips im aktiven Behälter. Diese Restmenge dient im Beispiel als Puffer gegen Schwankungen. Sie ist kein pauschal empfohlener Zuschlag für jedes Werk.
Angenommen, die Clips lassen sich zwar in kurzer Zeit fertigen, doch wegen der Warteschlange vor der zuständigen Maschine kehren sie erst nach mehr als sechs Betriebsschichten zurück. Dann funktioniert das System trotz passender Behälter und eines sichtbaren Signals nicht. Sie müssen die Nachschubzeit verkürzen, einen größeren Puffer vorsehen oder ein anderes Verfahren zur Nachschubsteuerung wählen.
Rechnen Sie mit einheitlichen Zeitgrundlagen. Verbraucht die Montage in der Nachtschicht Teile, während Lager, Lieferant oder Nachschubprozess nicht arbeiten, wird auch in dieser Zeit ein Teil des Puffers verbraucht. Legen Sie der Berechnung den tatsächlichen Verbrauch während der Zeit ohne Nachschub zugrunde, statt Kalendertage und Arbeitsstunden ohne klare Umrechnung zu vermischen.
Müssen beide Behälter dieselbe Menge enthalten?
Nein. Möglich ist auch eine größere Arbeitsmenge mit einer kleineren Reserve, die für die Nachschubzeit ausgelegt ist. Dafür müssen Sie jedoch eine andere Regel für das Wiederauffüllen festlegen: Füllen Sie bei Eingang des Nachschubs zuerst die Reserve auf ihre Sollmenge auf und geben Sie die restlichen Teile in den Arbeitsbehälter.
Lassen Sie Behälter mit unterschiedlichen Mengen nicht einfach abwechselnd als Reserve dienen, als würden sie denselben Puffer bieten. Bei der ersten Einführung sind gleiche Mengen leichter zu verstehen und zu überprüfen. Wählen Sie unterschiedliche Mengen nur dann, wenn die Einsparung an Bestand oder Platz die zusätzlich erforderliche Disziplin rechtfertigt.
Für jedes Leerbehältersignal eine verantwortliche Person festlegen
Eine Karte in einer Ablage ist eine Anforderung, aber kein Beleg dafür, dass bereits jemand tätig geworden ist. Legen Sie vor dem Pilotstart fest, wer das Signal entgegennimmt, wie schnell der Eingang bestätigt wird und wer handelt, wenn sich der Nachschub verspätet. Regeln Sie die Zuständigkeit über alle Schichten hinweg und benennen Sie auch eine Vertretung für Abwesenheiten.
Das Signal muss so eindeutig sein, dass sich der Nachschub ohne telefonische Rückfrage veranlassen lässt. Geben Sie das Teil und gegebenenfalls den Revisionsstand, die Standard-Nachfüllmenge, die Bezugsquelle, den Rückgabeort sowie die Behälter- oder Kartenkennung an. Wer den Nachschub bearbeitet, muss diese Anforderung von einer bereits laufenden unterscheiden können.
Vereinbaren Sie beispielsweise Statusangaben wie „angefordert“, „angenommen“ und „zurückgebracht“. Ein Papiersignal kann gut funktionieren, sofern die zuständige Person den Empfang bestätigt und offene Anforderungen sichtbar bleiben. Wird dieselbe Anforderung auch elektronisch erfasst, verknüpfen Sie die beiden Einträge, statt einen zweiten Nachschubvorgang auszulösen.
Auch der physische Kreislauf und die Bestandsführung müssen übereinstimmen. Das Versetzen eines Behälters ist für sich genommen weder eine elektronische Bestandsbuchung noch die Anlage eines Fertigungsauftrags. Legen Sie fest, wann Ihr gewählter Ablauf Verbrauch, interne Umlagerung, Zugang und gegebenenfalls eine Fertigungsanforderung erfasst. Wurde der Bestand bereits durch eine Produktionsrückmeldung abgebucht, darf das Abholen des leeren Behälters nicht zu einer erneuten Abbuchung führen.
Prüfen Sie bei der Rückgabe, ob die richtigen Teile in nutzbarer Menge am richtigen Ort bereitstehen, bevor Sie die Anforderung abschließen. Beschädigte Teile in einem scheinbar vollen Behälter bieten nicht die vorgesehene Absicherung. Der Nachschubvorgang ist erst abgeschlossen, wenn die richtigen, verwendbaren Teile am Verbrauchsort verfügbar sind – nicht schon dann, wenn jemand eine vorgelagerte Aufgabe als erledigt markiert.
Reserveverbrauch ist normal, verspäteter Nachschub ein Ausnahmefall
Dass der zweite Behälter genutzt wird, ist vorgesehen. Dass er ohne Nachschub leer wird, nicht.
Legen Sie einen Eskalationszeitpunkt fest, der noch Handlungsspielraum lässt, solange Bestand vorhanden ist. Kann die für den Nachschub verantwortliche Person die Rückgabe innerhalb der verbleibenden Bestandsreichweite nicht bestätigen, ziehen Sie jemanden hinzu, der über Änderungen an Versorgung oder Produktion entscheiden kann. Eine kurzfristige Umlagerung kann sinnvoll sein. Erfassen Sie diese jedoch und stellen Sie anschließend die vorgesehenen Mengen in beiden Behältern wieder her. Wer sich unbemerkt an einer anderen Station bedient, verlagert nur den Engpass.
Werten Sie während des Pilotbetriebs aus, welche Empfangsbestätigungen ausbleiben, wie viel Zeit tatsächlich vom Signal bis zur Rückgabe vergeht, wie viel Reserve bei der Rückgabe noch vorhanden ist und welche Notmaßnahmen nötig werden. Verbessern Sie anhand dieser Beobachtungen zunächst das Abholen und Nachfüllen, bevor Sie Bestände reduzieren. Prüfen Sie die Mengen erneut, wenn sich Bedarf, Schichten, Lieferantenleistung oder Fertigungsablauf ändern.
Planen Sie selbst gefertigten Nachschub gemeinsam mit konkurrierenden Aufträgen
Bei zugekauften Befestigungselementen kann der Nachschub im Wesentlichen aus Kommissionierung, Lieferantenanlieferung und internem Transport bestehen. Bei selbst gefertigten Clips, Haltern oder Distanzstücken konkurriert die Nachfertigung außerdem mit Kundenaufträgen um Maschinen und Zeit. Eine Nachschubliste, die diese Belegung ignoriert, ist keine belastbare Grundlage für einen zugesagten Rückgabetermin.
Wählen Sie SkyPlanner, wenn Ihr Nachschub dieselben Produktionskapazitäten benötigt wie andere Aufträge. Sobald eine Nachfertigung als Produktionsauftrag angenommen ist, plant Arcturus, die Planungs-KI von SkyPlanner, deren Arbeitsgänge gemeinsam mit den übrigen Aufträgen ein. Dabei berücksichtigt Arcturus die konfigurierten Arbeitsstationen, Kapazitäten, Schichten, Abhängigkeiten zwischen Arbeitsgängen und Prioritäten. Der Gantt-Plan zeigt die daraus resultierende Reihenfolge und die geplante Fertigstellung.
So entfällt der Aufwand, Kundenaufträge und Nachfertigungslose in getrennten Auftragslisten zu führen und diese anschließend von Hand aufeinander abzustimmen. Sie sehen, ob sich die Nachfertigung einplanen lässt, bevor die Reserve voraussichtlich aufgebraucht ist, und wie sich eine geänderte Priorität auf andere Zusagen auswirkt.
Zurück zum Beispiel mit den Clips: Für die Planung ist entscheidend, ob das angenommene Nachfertigungslos alle Arbeitsgänge rechtzeitig durchlaufen kann, damit noch Zeit für die Prüfung und den Rücktransport zur Montage bleibt. Ist die gemeinsam genutzte Maschine bereits belegt, können Sie den Konflikt klären, bevor der Montage die Teile ausgehen. Sie setzen die Prioritäten; Arcturus berechnet den Plan auf dieser Grundlage.
Wenn die Materialberücksichtigung in der Planung aktiviert ist und die Bestandsdaten gepflegt sind, berücksichtigt SkyPlanner auch das für die Nachfertigung benötigte Material. Eine freie Maschine allein reicht nicht, wenn das Rohmaterial für das Los fehlt. Bei Zukaufteilen können gepflegte Anliefertermine aus Bestellungen in die Planung der Aufträge einfließen, die diese Teile benötigen. Berechnen Sie den Plan neu, wenn sich diese Termine ändern.
SkyPlanner lässt sich über seine offene REST API an jedes ERP- oder MES-System anbinden. So können Sie vorhandene Auftrags- und Bestandsdaten mit der Produktionsplanung verbinden, statt eine separate Insellösung für die Nachschubplanung aufzubauen. Halten Sie das Behältersignal an der Arbeitsstation einfach und planen Sie die dadurch angeforderten Arbeiten so, dass auch die übrige Fertigung berücksichtigt wird.
Was der bessere Überblick über Material bei Eskomatic verändert hat
Eskomatic, ein finnischer Lohnfertiger für die spanende Bearbeitung, organisierte seine Auftragsreihenfolge früher weitgehend von Hand. Wegen des begrenzten Überblicks über die Materialverfügbarkeit konnten Fehlteile erst kurz vor dem geplanten Beginn eines Arbeitsgangs auffallen.
Durch die Anbindung von SkyPlanner an das vorhandene ERP-System erhielt das Unternehmen eine übersichtlichere visuelle Darstellung der anstehenden Arbeitsgänge und eine automatische Belegungsplanung. Eskomatic berichtet von präziseren Lieferterminen und weniger Produktionsstillständen durch Materialmangel.
Die Erfahrungen des Unternehmens zeigen, welchen Nutzen es hat, die Materialverfügbarkeit mit der täglichen Feinplanung zu verknüpfen: Planer können früher reagieren, statt Probleme erst dann zu lösen, wenn die Arbeit bereits laufen sollte. Bei Nachfertigungen für das Zwei-Behälter-Prinzip auf gemeinsam genutzten Maschinen kommt es auf dasselbe an: Der erwartete Termin für die Rückkehr des aufgefüllten Behälters an den Verbrauchsort muss auf dem tatsächlichen Produktionsplan beruhen.
Beginnen Sie mit einem Teil und erproben Sie den vollständigen Kreislauf
Starten Sie den Pilotbetrieb mit einem regelmäßig benötigten Teil an einem Verbrauchsort. Prüfen Sie die Ausgangsmengen in beiden Behältern, gleichen Sie bereits offene Nachschubanforderungen ab, kennzeichnen Sie die Stellplätze und üben Sie den Austausch leerer Behälter mit den Bedienern und den Nachschubverantwortlichen. Begleiten Sie mehrere vollständige Kreisläufe einschließlich der Schichtübergaben, bevor Sie den Einsatz ausweiten.
Bewahren Sie, was das Zwei-Behälter-Prinzip wertvoll macht: ein eindeutiges Signal und einen einfachen Ablauf für die Bediener. Konzentrieren Sie den Planungsaufwand auf das Wesentliche – darauf, dass der angeforderte Nachschub tatsächlich bereitgestellt werden kann.
Wenn Sie sehen möchten, wie SkyPlanner Ihre interne Nachfertigung einplanen würde, buchen Sie eine Demo. Bringen Sie als Beispiel ein regelmäßig benötigtes Teil, die Reichweite seiner Reserve und einen Kundenauftrag mit, der dieselbe Ressource benötigt. Sie können prüfen, wo die Nachfertigung im gemeinsamen Plan liegt und wie sie sich auf andere Aufträge auswirkt. Oder testen Sie SkyPlanner mit Demodaten. Wenn Sie eine geführte Einführung bevorzugen, nutzen Sie den KI-gestützten Einstieg mit dem Assistenten.
Jussi Mäntylä
Experte für Produktionsplanung, SkyPlanner


