








Bu makalede
- İki kutu sistemi nedir?
- Eşit miktarlı kutularda döngü nasıl işler?
- Talep ve tedarik yapısı yönteme uygun parçaları seçin
- Yedek stok miktarını ikmalin tüm süresini karşılayacak şekilde belirleyin
- İki kutu sistemini açıklayan bir örnek
- İki kutuda da aynı miktarda parça mı olmalı?
- Her boş kutu sinyali için bir sorumlu belirleyin
- Yedek kutudan tüketimi normal bir sinyal, geciken ikmali ise istisna olarak ele alın
- İç üretimle yapılan ikmali, aynı kapasiteyi kullanan diğer işlerle birlikte çizelgeleyin
- Malzeme görünürlüğü Eskomatic’te neleri değiştirdi?
- Tek bir parçayla başlayın ve döngünün tamamının işlediğini doğrulayın
Ana Sayfa » Kaynaklar » İki Kutu Sistemi: Küçük Parçalar Üretime Hazır Olsun
Tahmini okuma süresi: 10 dakika
Bir montaj istasyonunda küçük bir parça tükenir. Fabrikanın bir yerinde stok vardır, ancak birinin bu stoğu bulması, ikmal talebinde bulunması ve parçaları operatöre getirmesi gerekir. Düşük maliyetli bir bileşen yüzünden değerli üretim zamanı kaybedilmeye başlamıştır.
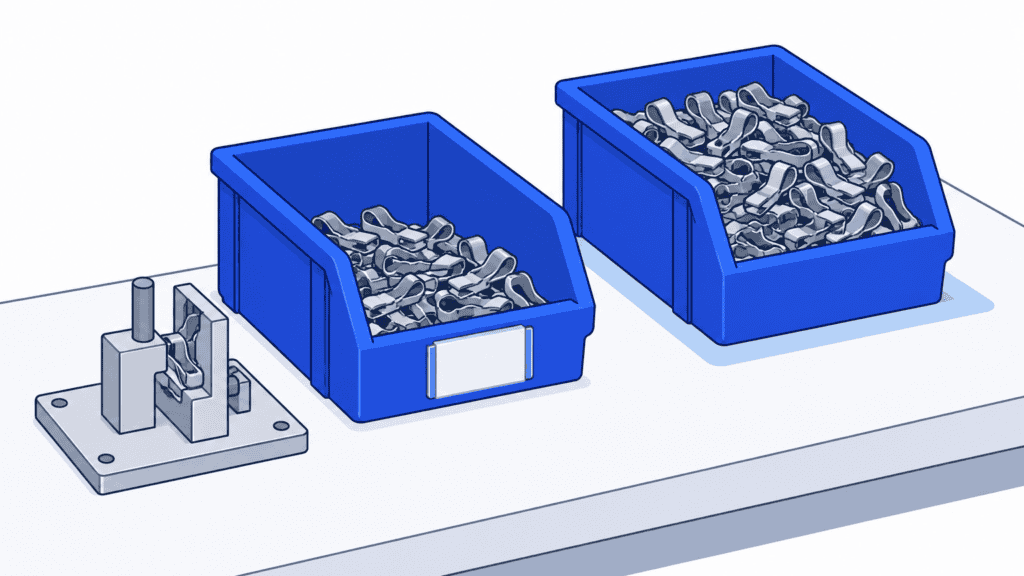
İki kutu sistemi, iş merkezindeki parçalar tamamen tükenmeden bu ihtiyacı görünür kılar. Operatörler bir kutudan parça kullanırken diğeri yedekte bekler. İlk kutunun boşalması ikmali tetikler; yeni parçalar gelene kadar ikinci kutu üretimin ihtiyacını karşılar.
Asıl mesele iki kutunuzun olup olmaması değil, yedek stok tükenmeden ikmalin yerine ulaşıp ulaşamayacağıdır. Ortak kullanılan makinelerde ürettiğiniz parçalar için SkyPlanner APS bu soruyu yanıtlamanıza yardımcı olur. Kabul edilmiş ikmal işlerini ayrı bir listede bekletmek yerine müşteri siparişleriyle birlikte çizelgeler.
İki kutu sistemi nedir?
İki kutu sistemi, aynı malzemenin belirlenmiş iki ayrı miktarıyla tekrarlanan bir tüketim ve ikmal döngüsü oluşturan görsel bir ikmal yöntemidir. Bir kutu, kullanım noktasının ihtiyacını karşılar. Bu kutu boşaldığında bir kart, boş kutunun kendisi veya üzerinde anlaşılmış başka bir sinyal aracılığıyla ikmal talep edilir ve ikinci kutudan tüketim başlar.
İkinci kutu, ikmal tamamlanana kadar gereken stoğu sağlar. Faydası basittir: Operatörün ikmal zamanının geldiğini anlamak için kalan parçaları tek tek sayması gerekmez. Kutunun boşalması, ihtiyacı açıkça ortaya koyar.
Bu yöntem üretimde özellikle düzenli kullanılan bağlantı elemanları, rakorlar ve benzeri küçük parçalar için yararlıdır. İkmal merkezi bir depodan, dış tedarikçiden veya işletme içindeki bir üretim sürecinden sağlanabilir. Kaynağa göre sinyalin ardından yapılacak işler değişir, ancak ikmalin güvenilir biçimde tamamlanması gereği değişmez.
Eşit miktarlı kutularda döngü nasıl işler?
Basit bir pilot uygulama için aynı standart miktarda parça içeren iki kutu kullanın:
1. Yalnızca bir kutudan parça kullanın. İkinci kutunun alternatif bir parça alma yeri değil, yedek stok olduğunu açıkça belirtin.
2. Kullanımdaki kutu boşaldığında sinyal verin. Boş kutuyu veya kartını belirlenen toplama noktasına götürün ya da kararlaştırılan elektronik talebi kaydedin.
3. Dolu yedek kutuyu kullanmaya başlayın. İkmal sorumlusu yeni parçaların teminini düzenlerken üretim devam eder.
4. İkmal talebinin işleme alındığını teyit edin. Sinyali alan sorumlu, talebi aldığını bildirir ve kullanılabilir parçaların ne zaman yerine ulaşması gerektiğini belirler.
5. Yeniden doldurulan kutuyu yedeğe alın. Parçayı ve miktarı kontrol edin, kutunun tanımlama bilgilerinin yeniden eksiksiz olmasını sağlayın ve ikmal kaydını kapatın. Kullanımdaki kutu boşalana kadar parçaları bu kutudan almaya devam edin.
Ardından kutuların rolleri yeniden değişir. Kullanımdaki kutuya sürekli parça eklemeyin; bu, ikmali tetiklemesi gereken boşalma anını gizleyebilir.
Talep ve tedarik yapısı yönteme uygun parçaları seçin
Düzenli tüketilen, açıkça tanımlanmış ve güvenilir bir ikmal kaynağı bulunan parçalarla başlayın. Standart miktarlarda kolayca taşınıp kullanılabilen ve teknik özellikleri işten işe değişmeyen parçalar en uygun adaylardır.
Ucuz bir parça, yokluğu pahalı bir operasyonu durdursa bile iyi bir aday olabilir. Satın alma fiyatı, parçanın tükenmesinin maliyetini göstermez. Buna karşılık, pahalı ve nadiren kullanılan bir malzemeyle iki büyük kutuyu doldurmak, tekrarlayan bir tedarik sorununu çözmeden sermayeyi stoğa bağlayabilir.
Tüketim düzensizse veya büyük ölçüde ara sıra gelen yüksek miktarlı siparişlere bağlıysa daha temkinli olun. Tek seferde alınan parçalar, olağan ikmal yerine ulaşmadan çok önce yedek stoğu tüketebilir. Siparişe özel bileşenler, sık mühendislik revizyonları, kısa raf ömürleri veya sıkı parti kontrolü gereklilikleri söz konusu olduğunda da yalnızca kullanışlı iki kutu yeterli değildir. Gerekli tanımlama, stok rotasyonu ve izlenebilirlik kontrollerini sürdürün.
İki kutuyla ikmalin kanban ile bağlantısı vardır, ancak iki kutu, iki kanban kartı demek değildir. İki kartlı bir üretim döngüsünde üretim izni ile malzeme taşıma izni birbirinden ayrılır. Bu yazıda ele alınan iki kutulu düzen ise fiziksel stokla ve belirlenen miktar tükendiğinde yapılacak ikmalle ilgilidir.
Bu düzeni seçmek, min–maks stok politikası belirlemekle de aynı şey değildir. Min–maks politikasında bir yeniden sipariş noktası ve stoğun tamamlanacağı hedef seviye kullanılır; iki kutu ise belirli bir tüketim eşiğini kullanım noktasında görünür kılar. Bir toplama turuyla boş ve dolu kutular taşınabilir, ancak turun yapılması tek başına ikmal talebinin alındığını teyit etmez veya ikmali tamamlamaz.
Yedek stok miktarını ikmalin tüm süresini karşılayacak şekilde belirleyin
Süreyi, tüketim sinyalinin verilmesinden yeni parçaların belirlenen iş merkezinde kullanılabilir hâle gelmesine kadar ölçün. Satın alma siparişi gönderildiğinde, makinede kesim bittiğinde veya teslimat fabrika kapısına ulaştığında süre ölçümünü sonlandırmayın.
Bu süre; sinyalin toplanmasını beklemeyi, talebin kontrol edilip işleme alınmasını, depodan toplamayı veya üretimi, muayeneyi, taşımayı ve parçaların doğru yere geri konmasını kapsayabilir. İşletme içinde üretilen parçalarda, ortak kullanılan bir makinenin kuyruğunda bekleme süresi işlem süresinden daha belirleyici olabilir.
Başlangıç hesabı olarak, çalışma dönemi başına beklenen tüketimi ikmal süresine denk gelen çalışma dönemi sayısıyla çarpın. Ardından sürecinizin karşılaması gereken talep ve ikmal süresi değişkenliğine karşı ek pay ayırın. Güvenlik stoğu, bu miktarın içindeki ek koruma payıdır; ikinci kutunun tamamı olmak zorunda değildir.
İki kutu sistemini açıklayan bir örnek
Bir montaj istasyonunun çalışılan her vardiyada 40 klips kullandığını düşünün. Her kutuda 240 kullanılabilir klips bulunur. Kutulardan biri boşalıp operatör diğerine geçtiğinde, dolu kutu bu tüketim hızında altı çalışma vardiyası boyunca ihtiyacı karşılar.
İkmalin tamamlanması dört çalışma vardiyası sürerse istasyon beklerken 160 klips tüketir. Yeni parçalar yerine ulaştığında kullanımdaki kutuda hâlâ 80 klips vardır. Kalan bu miktar, örnekteki değişkenliğe karşı koruma payıdır; her fabrika için önerilen bir pay değildir.
Şimdi de klipslerin üretiminin kısa sürdüğünü, ancak üretildikleri makinedeki kuyruk nedeniyle parçaların geri dönmesinin altı çalışma vardiyasından uzun sürdüğünü varsayalım. Uygun kutular ve görünür bir sinyal olsa da sistem işlemez. İkmal sürecini iyileştirmeniz, koruma payını artırmanız veya farklı bir ikmal düzeni seçmeniz gerekir.
Hesapta kullandığınız çalışma takvimlerinin tutarlı olmasına dikkat edin. Montajda gece vardiyasında tüketim sürerken depo, tedarikçi veya ikmal süreci çalışmıyorsa bu aradaki tüketim de koruma payını azaltır. Hesabı, takvim günleriyle çalışma saatlerini dayanağı belirsiz biçimde karıştırarak değil, yeni parçaların temin edilemediği süre boyunca gerçekleşen tüketim üzerinden yapın.
İki kutuda da aynı miktarda parça mı olmalı?
Hayır. Miktarların eşit olmadığı bir düzende, kullanım kutusunda daha fazla parça bulunabilir ve daha küçük bir yedek stok ikmal süresini karşılayacak şekilde belirlenebilir. Ancak bu düzen için kutuların nasıl yeniden doldurulacağını ayrı bir kuralla belirtin: Yeni parçalar geldiğinde önce yedek stoğu belirlenen miktara tamamlayın, kalanını kullanım kutusuna koyun.
Farklı miktarda parça içeren kutuları, ikisi de aynı korumayı sağlıyormuş gibi dönüşümlü kullanmayın. İlk uygulamada eşit miktarlar, kutuların sırayla kullanımını anlamayı ve denetlemeyi kolaylaştırır. Eşit olmayan miktarları ancak stok veya alan avantajı, gereken ek disiplini haklı çıkarıyorsa tercih edin.
Her boş kutu sinyali için bir sorumlu belirleyin
Bir tepside bekleyen kart bir taleptir; birinin harekete geçtiğinin kanıtı değildir. Pilot uygulamaya başlamadan önce sinyali kimin alacağını, ne kadar sürede aldığını teyit edeceğini ve ikmal gecikecekse kimin devreye gireceğini kararlaştırın. Sorumluluğu tüm vardiyaları kapsayacak şekilde dağıtın ve asıl sorumlunun olmadığı durumlar için bir yedek belirleyin.
Sinyalde, telefonla bilgi almaya gerek kalmadan işlem yapılabilecek kadar açık bilgi bulunsun. Parçayı ve gerektiğinde revizyonunu, standart ikmal miktarını, kaynağı, dönüş yerini ve kutu veya kart tanımlayıcısını belirtin. İkmali yürüten kişi bu talebi, zaten işlemde olan bir talepten ayırt edebilmelidir.
Örneğin talep edildi, kabul edildi ve yerine ulaştı gibi üzerinde anlaşılmış durumlar kullanın. Sinyali alan sorumlu talebi aldığını teyit ettiği ve açık talepler görünür kaldığı sürece kâğıt üzerinden sinyal vermek de gayet iyi işleyebilir. Aynı talep elektronik ortamda da kaydediliyorsa ikinci bir ikmal başlatmak yerine iki kaydı birbiriyle ilişkilendirin.
Fiziksel döngü ile stok kayıtları da birbiriyle uyumlu olmalıdır. Bir kutunun taşınması, tek başına elektronik bir stok hareketi kaydı veya üretim emri oluşturmaz. Seçtiğiniz iş akışında tüketimin, iç transferin, mal kabulünün ve varsa üretim talebinin ne zaman kaydedileceğini belirleyin. Stok, üretim bildirimiyle zaten düşülmüşse sırf boş kutu toplandı diye aynı miktarı tekrar düşmeyin.
Dolu kutu kullanım noktasına döndüğünde, talebi kapatmadan önce kullanılabilir miktarı, parça kimliğini ve konumu doğrulayın. Dolu görünen bir kutudaki hasarlı parçalar, amaçlanan korumayı sağlamaz. İkmal, önceki aşamalardaki bir görevin tamamlandı olarak işaretlenmesiyle değil, doğru ve kullanılabilir parçaların kullanım noktasında hazır olmasıyla tamamlanır.
Yedek kutudan tüketimi normal bir sinyal, geciken ikmali ise istisna olarak ele alın
İkinci kutunun kullanılması beklenen bir durumdur. İkmal gelmeden onun da tükenmesi ise beklenen bir durum değildir.
Stok tükenmeden müdahale edebilmek için talebin ne zaman yetkili kişiye iletileceğini belirleyen bir eşik koyun. İkmal sorumlusu, kalan stokun yeteceği süre içinde dolu kutunun döneceğini teyit edemiyorsa tedarik veya üretim kararını değiştirebilecek kişiyi devreye alın. Acil transfer uygun bir çözüm olabilir; ancak bunu kaydedin ve ardından iki kutudaki miktarları yeniden standart seviyelerine getirin. Başka bir istasyondan haber vermeden parça almak, eksikliği yalnızca başka bir yere taşır.
Pilot uygulama sırasında teyit edilmeyen talepleri, sinyalden dolu kutunun dönüşüne kadar geçen gerçek süreyi, dönüş anında kalan yedek stoku ve acil müdahaleleri inceleyin. Stoku azaltmadan önce bu gözlemlerle toplama ve ikmal sürecini iyileştirin. Talep, vardiyalar, tedarikçi performansı veya üretim rotası değiştiğinde miktarları yeniden gözden geçirin.
İç üretimle yapılan ikmali, aynı kapasiteyi kullanan diğer işlerle birlikte çizelgeleyin
Satın alınan bağlantı elemanlarında ikmal süreci ağırlıklı olarak depodan toplama, tedarikçi teslimatı ve iç taşımadan oluşabilir. İşletme içinde üretilen bir klips, braket veya ara parça söz konusu olduğunda ise ikmal, makine ve zaman kullanımı açısından müşteri işleriyle de yarışır. Bu yükümlülükleri dikkate almayan bir ikmal listesine dayanarak güvenilir bir dönüş tarihi verilemez.
İkmaliniz bu ortak üretim kapasitesine ihtiyaç duyuyorsa SkyPlanner’ı seçin. İkmal bir üretim emri olarak kabul edildikten sonra SkyPlanner’ın çizelgeleme yapay zekâsı Arcturus, bu emrin operasyonlarını diğer işlerle birlikte çizelgeler. Tanımlanmış iş merkezlerini, kapasiteyi, vardiyaları, operasyonlar arasındaki bağımlılıkları ve öncelikleri dikkate alır. Gantt çizelgesi, ortaya çıkan sıralamayı ve planlanan tamamlanma zamanını gösterir.
Böylece müşteri siparişleri ve ikmal partileri için ayrı ayrı iş kuyrukları tutup ardından bunları elle uzlaştırmaya çalışmanız gerekmez. İkmalin, yedek stokun tükenmesi beklenen zamandan önce çizelgeye sığıp sığmadığını ve öncelik değişikliğinin diğer yükümlülükleri nasıl etkilediğini görebilirsiniz.
Klips örneğine dönelim. Planlama açısından asıl soru, kabul edilen ikmal partisinin kontrol edilip montaja geri teslim edilebilmesi için üretim rotasını zamanında tamamlayıp tamamlayamayacağıdır. Ortak kullanılan makine başka işlere ayrılmışsa bu çakışmayı, montajdaki stok tükenmeden önce ele alıp karara bağlayabilirsiniz. Öncelikleri siz belirlersiniz; Arcturus da çizelgeyi bu önceliklere göre hesaplar.
Malzemeyi dikkate alan çizelgeleme etkinleştirildiğinde ve stok bilgileri güncel tutulduğunda SkyPlanner, ikmal için gereken malzemeleri de hesaba katar. Partinin ham maddesi eksikse makinenin boş olması yeterli değildir. Satın alınan parçalar için güncel tutulan satın alma siparişi geliş tarihleri, bu parçalara ihtiyaç duyan işlerin çizelgesinde dikkate alınabilir; tarihler değiştiğinde çizelgeyi yeniden hesaplayın.
SkyPlanner, açık REST API üzerinden her türlü ERP veya MES ile entegre olur. İkmali diğer süreçlerden kopuk biçimde planlamak yerine mevcut sipariş ve stok bilgilerini üretim çizelgesine bağlayabilirsiniz. İş merkezinde kullanılan kutu sinyalini basit tutun; bu sinyalin başlattığı işi ise fabrikanın geri kalanını da hesaba katan bir planla yönetin.
Malzeme görünürlüğü Eskomatic’te neleri değiştirdi?
Finlandiyalı fason talaşlı imalat şirketi Eskomatic, daha önce iş kuyruklarını büyük ölçüde elle düzenliyordu. Malzeme kullanılabilirliğinin yeterince görünür olmaması nedeniyle eksiklikler, işin planlanan başlangıcına çok az zaman kala ortaya çıkabiliyordu.
SkyPlanner’ın mevcut ERP sistemine bağlanmasıyla şirket, daha anlaşılır bir görsel iş kuyruğuna ve iş yükünü otomatik çizelgeleme olanağına kavuştu. Eskomatic, teslimat tarihlerinin daha doğru belirlendiğini ve malzeme eksikliğinden kaynaklanan üretim duruşlarının azaldığını bildiriyor.
Şirketin deneyimi, malzemelerin hazır olma durumunu günlük çizelgelemeyle ilişkilendirmenin değerini gösteriyor: planlamacılar, işin çoktan başlamış olması gereken anda sorunu çözmeye uğraşmak yerine daha erken müdahale edebiliyor. Ortak kullanılan makinelerde iki kutu sistemi için ikmal üretimi yapılırken de aynı pratik ihtiyaç söz konusudur: dolu kutunun beklenen dönüş zamanı, gerçek üretim planına dayanmalıdır.
Tek bir parçayla başlayın ve döngünün tamamının işlediğini doğrulayın
Düzenli kullanılan bir parça için tek bir kullanım noktasında pilot uygulama başlatın. Her iki kutunun başlangıç miktarını doğrulayın, varsa açık ikmal talepleriyle kayıtları uzlaştırın, konumları etiketleyin ve operatörlerle ikmal sorumlularına boş kutu değişiminin provasını yaptırın. Uygulamayı yaygınlaştırmadan önce vardiya devir teslimleri de dahil olmak üzere birkaç tam döngüyü izleyin.
İki kutu sistemini değerli kılan unsurları koruyun: açıkça görülen bir sinyal ve operatör için basit bir işleyiş. Planlama çabasını asıl önemli noktaya yöneltin: bu sinyalin ardından yürütülen sürecin gerçekten ikmal sağlayabildiğinden emin olun.
SkyPlanner’ın işletme içindeki ikmal üretiminizi nasıl çizelgeleyeceğini görmek için demo randevusu alın. Görüşmeye düzenli kullanılan bir parça, yedek stokunun yeteceği süre ve aynı kaynağı kullanması gereken bir müşteri işi örneğiyle katılın. İkmalin ortak çizelgedeki yerini ve diğer işler üzerindeki etkisini inceleyebilirsiniz. Ya da SkyPlanner’ı demo verileriyle deneyin; rehberli bir başlangıcı tercih ederseniz Asistan’ın yapay zekâ destekli Başlangıç özelliğini kullanabilirsiniz.
Jussi Mäntylä
Üretim Planlama Uzmanı, SkyPlanner


