








Bu makalede
- MTM yöntemi nedir?
- Diğer zaman belirleme yöntemleri yerine MTM ne zaman kullanılmalı?
- MTM-1, MTM-2 ve MTM-UAS: Doğru ayrıntı düzeyini seçin
- MTM analizinden planlamada kullanılabilecek bir süre nasıl elde edilir?
- 1. İşi ve koşulları tanımlayın
- 2. İş sırasını seçilen sistemle analiz edin
- 3. Yalnızca toplam süreleri değil, yöntemleri karşılaştırın
- 4. Kullanıma alınacak sürenin neleri içerdiğini belirleyin
- 5. Yöntemi doğrulayın ve kullanım için onaylayın
- Örnek: daha iyi bir montaj yöntemi, çizelgeye kendiliğinden yansımaz
- Onaylanmış yöntem sürelerini SkyPlanner ile planlamada kullanın
- Ortak bir çizelge neden önemlidir?
- Güvenilir bir yöntem süresinden güvenilir bir üretim planına
Ana Sayfa » Kaynaklar » MTM yöntemi: Üretim başlamadan işi planlayın
Tahmini okuma süresi: 10 dakika
Yeni bir montajın üretimini planlama aşamasına geldiniz, ancak güvenilir bir ortalama süre belirleyecek kadar üretim deneyimi henüz yok. Yine de iş merkezi yerleşimlerini karşılaştırmanız, iş yükünü tahmin etmeniz ve ilk siparişlerin mevcut kapasiteye sığıp sığmayacağına karar vermeniz gerekiyor.
MTM yöntemi, düzenli üretim başlamadan önce elle yapılan işin yöntemini analiz etmenizi sağlar. Tamamlanan işlere ait verilerin birikmesini beklemek yerine, tanımlı hareketlerden ve yerleşik zaman verilerinden yola çıkarak süreyi belirlersiniz. Önce yöntem gelir: Daha kısa bir süre, ancak insanların güvenli ve doğru biçimde yapabileceği bir işi tanımlıyorsa anlamlıdır.
Bu sürenin planlamada kullanılması onaylandığında, SkyPlanner APS süreyi uygulamaya geçirmenize yardımcı olur. SkyPlanner’ın çizelgeleme yapay zekâsı Arcturus, operasyon sürelerini ortak üretim çizelgesine yerleştirir. Böylece iyileştirilen yöntem, bir mühendislik dosyasında tek başına duran bir sayı olarak kalmaz; daha sağlam verilere dayanan bir plana dönüşür.
MTM yöntemi nedir?
MTM, elle yapılan işleri tanımlamak, analiz etmek ve değerlendirmek için kullanılan, önceden belirlenmiş hareket zamanlarına dayalı bir sistemdir. Analist, tanımlanmış bir yöntemi hareketlere veya süreci oluşturan temel iş öğelerine ayırır. Ardından ilgili zaman verilerini ve kuralları uygulayarak yöntemin referans performans düzeyindeki süresini belirler.
Ayrıntılı bir MTM-1 analizinde uzanma, kavrama, taşıma, konumlandırma ve bırakma gibi hareketler yer alır. Bu hareketlerin hangi koşullarda yapıldığı önemlidir: Kolayca erişilebilen bir parçayı almak ile seçilmesi ve konumlandırılması zor bir parçayla çalışmak aynı iş değildir. MTM, bu farklılıkları tek bir genel tahminin içinde gizlemek yerine açıkça ortaya koyar.
MTM zaman değerleri, zaman ölçüm birimi olan TMU ile ifade edilir. Bir TMU, 0,036 saniyeye eşittir; dolayısıyla 1.000 TMU, 36 saniyedir. TMU bir zaman birimidir, verimlilik yüzdesi değildir.
Referans performans da önemlidir. MTM, en hızlı operatörünüzün süresini ölçüp bunu standart kabul ederek işe başlamaz. Kullandığı zaman verileri zaten tanımlı bir performans temeline dayanır. Sırf başka bir etütte kullanıldı diye kronometre etüdüne özgü tempo değerlendirmesini burada yeniden uygulamayın.
Diğer zaman belirleme yöntemleri yerine MTM ne zaman kullanılmalı?
MTM, özellikle elle yapılan işin nasıl tasarlanacağına karar verirken yararlıdır: yeni bir ürün, değiştirilen bir fikstür, parçaların operatöre farklı biçimde sunulması veya iki montaj sırası arasında seçim yapılması gibi. Yöntemi kesinleştirmeden önce iş içeriğini karşılaştırabilirsiniz.
Ancak bu, süreyle ilgili her sorunun doğru yanıtının MTM olduğu anlamına gelmez. Vereceğiniz karara uygun veriyi seçin:
- MTM: Elle yapılan iş için tanımlanan bu yöntem ne kadar süre gerektirmeli? Yeterli üretim geçmişi oluşmadan önce işi tasarlamak ve alternatifleri karşılaştırmak için yararlıdır.
- Kronometreyle zaman etüdü: Gözlenen iş öğeleri belirtilen koşullarda ne kadar sürüyor ve bu verilere dayanarak hangi süre standardı belirlenebilir? Operasyon hâlihazırda yapılıyorsa ve incelenebiliyorsa yararlıdır.
- İş örneklemesi: Zamanın ne kadarı montaj, hazırlık, bekleme veya diğer faaliyetlere ayrılıyor? Her kısa hareketin süresini ölçmek için değil, bir çalışma döneminin faaliyetler arasında nasıl dağıldığını anlamak için yararlıdır.
- İş bazında süre takibi: Bu siparişte veya operasyonda gerçekte ne oldu? Üretimde yaşananları değerlendirmek ve plandan sapmaları açıklamak için yararlıdır.
Bu yaklaşımlar birbirini destekleyebilir. MTM analizi, önerilen yöntemin süresini belirlerken daha sonraki üretim gözlemleri eksik bir iş öğesini veya değişen bir koşulu ortaya çıkarabilir. Ancak malzeme beklemelerini de içeren kayıtlı çalışma saatlerinin ortalaması, elle yapılan işin önceden belirlenmiş içeriğiyle aynı şey değildir.
Otomatik makine çevrimlerinde, prosesin belirlediği süreyi ayrı olarak saptayın. MTM, operatörün yükleme, boşaltma ve elleçleme işlerini tanımlayabilir; makinenin kesme programını veya kürleme gereksinimini bir el hareketine dönüştürmez.
MTM-1, MTM-2 ve MTM-UAS: Doğru ayrıntı düzeyini seçin
MTM, farklı ayrıntı düzeylerine sahip bir sistem ailesidir. Yapacağınız seçim, hem analizin neyi tanımlayacağını hem de hazırlanması için ne kadar emek gerekeceğini etkiler.
MTM-1, temel hareketler düzeyinde çalışır. Her bir hareketin gerçekleştiği koşulların iş tasarımını etkilediği, kısa ve tekrarlı elle çalışma süreçlerinin ayrıntılı incelenmesine uygundur.
MTM-2, temel hareketleri daha büyük gruplar hâlinde birleştirir. Her MTM-1 hareketini ayrı ayrı kaydetmek yerine, uygun işleri daha az ayrıntıyla analiz etme olanağı sunar.
MTM-UAS, yani Universal Analyzing System, süreci daha üst düzey iş öğeleriyle ele alır ve parti tipi üretimdeki işlerle ilişkilidir. MTM-1’in başka bir adından ibaret değildir.
Sistemi, bu konuda eğitimli bir analistle birlikte; prosese, işin tekrarlanma ve değişkenlik düzeyine ve sonucun desteklemesi gereken karara göre seçin. Daha fazla ayrıntı, ancak kararı değiştirebilecekse harcanan emeğe değer. Doğru uygulama için seçilen sisteme ait eğitim, güncel veriler ve kurallar gerekir; genel bir rehber bunların yerini tutamaz.
MTM analizinden planlamada kullanılabilecek bir süre nasıl elde edilir?
İşe yarar bir analiz çıktısı, yalnızca bir süreden ibaret değildir. Belgelenmiş bir yöntem ve işi devralan planlama uzmanının da ne anlama geldiğini anlayabileceği bir süre içermelidir.
1. İşi ve koşulları tanımlayın
Ürün varyantını, operasyonu ve yöntem revizyonunu seçin. Takımları, fikstürü, parçaların operatöre sunuluş biçimini, iş sırasını, kalite kontrollerini ve başlangıç ile bitiş noktalarını tanımlayın. Analizin bir parçayı mı, bir çevrimi mi yoksa bir partiyi mi kapsadığını belirtin.
İşi yapan veya yapacak kişileri sürece katın. Kâğıt üzerinde kusursuz görünen bir çizimde gözden kaçan zor bir uzanma hareketini, gerekli bir kontrolü veya kap değişimini onlar fark edebilir. Güvenli çalışmayı ve ürün kalitesini yöntemin bir parçası olarak koruyun; gerekli işleri çıkarmak iyileştirme değildir.
2. İş sırasını seçilen sistemle analiz edin
Eğitimli bir analist, uygun temel iş öğelerini ve bunları etkileyen koşulları kullanarak işi tanımlar. Analiz, yalnızca belirli aralıklarla yapılan işler de dâhil olmak üzere gerçekte yapılan tüm işleri hesaba katmalıdır.
Sistemin iş sırası ve eşzamanlı faaliyetlere ilişkin kurallarına uyun. İki elin aynı anda hareket etmesi, bu hareketlerin sürelerinin mutlaka art arda toplanacağı anlamına gelmez. Eksik bir yöntem tanımındaki boşluğu doldurmak için hareket süresi de uydurulmamalıdır.
Hazırlık işlerini tekrarlanan işlerden ayrı tutun. Parti için bir kez yapılan fikstür hazırlığı, her parçanın süresine eklenen bir hazırlık işine dönüşmemelidir.
3. Yalnızca toplam süreleri değil, yöntemleri karşılaştırın
Bir yöntemin neden daha az iş gerektirdiğini sorgulamak için analizden yararlanın. Parça, operatöre her seferinde aynı yönde sunulabilir mi? Bir fikstür, tekrar tekrar konumlandırma ihtiyacını ortadan kaldırabilir mi? İş sırasını değiştirmek, kontrolden vazgeçmeden elleçlemeyi ortadan kaldırır mı?
Alternatifleri aynı kapsam ve kalite gereklilikleriyle karşılaştırın. Malzeme ikmali veya kontrol işlemi analiz dışında bırakıldığı için daha hızlı görünen bir yöntem, gerçekte işi azaltmış olmayabilir. MTM tam da burada, resmî görünümlü bir tahmin olmaktan çıkıp bir iş tasarımı aracına dönüşür.
4. Kullanıma alınacak sürenin neleri içerdiğini belirleyin
Sonucu üretim standardı olarak adlandırmadan önce sürenin hangi temele dayandığını kontrol edin. Tekrarlanan destek işlerini belirleyin; kişisel ihtiyaçların, dinlenmenin ve kaçınılmaz gecikmelerin nasıl ele alınacağını netleştirin. Hangi payların dâhil edildiğini ve nasıl hesaplandığını kaydedin; her durumda geçerli bir yüzde olduğunu varsaymayın.
Önlenebilir kesintileri, çözülmesi gereken sorunlar olarak görünür tutun. Eksik parça nedeniyle bekleme, fark ettirmeden her uzanma ve kavrama dizisinin parçası hâline gelmemelidir. Aynı şekilde, gerekli ve tekrarlanan işleri içermeyen bir planlama süresi de yeni yöntemi çizelgeye yerleştirmeyi gerçekte olduğundan daha kolay gösterir.
5. Yöntemi doğrulayın ve kullanım için onaylayın
Yöntemi kullanıma almadan önce, öngörülen ekipmanla, malzeme sunum düzeniyle ve kalite gerekliliklerine uygun biçimde uygulanabildiğini kontrol edin. Pilot üretim veya ilk üretim sonuçları elde edildiğinde, benzer işlere göre oluşan farkları inceleyin. Öğrenme süreci, değiştirilen bir fikstür ve analizde eksik kalan bir unsur farklı müdahaleler gerektirir.
Analizi, kullanılan sistemi, yöntem revizyonunu, varsayımları, dahil edilen payları, onayı ve yürürlük tarihini kayıt altında tutun. Yöntem veya uygulama koşulları değiştiğinde süreyi yeniden değerlendirin. Amaç, etkileyici bir sayıyı süresiz olarak korumak değil, iş ile plan arasındaki bağın güvenilirliğini korumaktır.
Örnek: daha iyi bir montaj yöntemi, çizelgeye kendiliğinden yansımaz
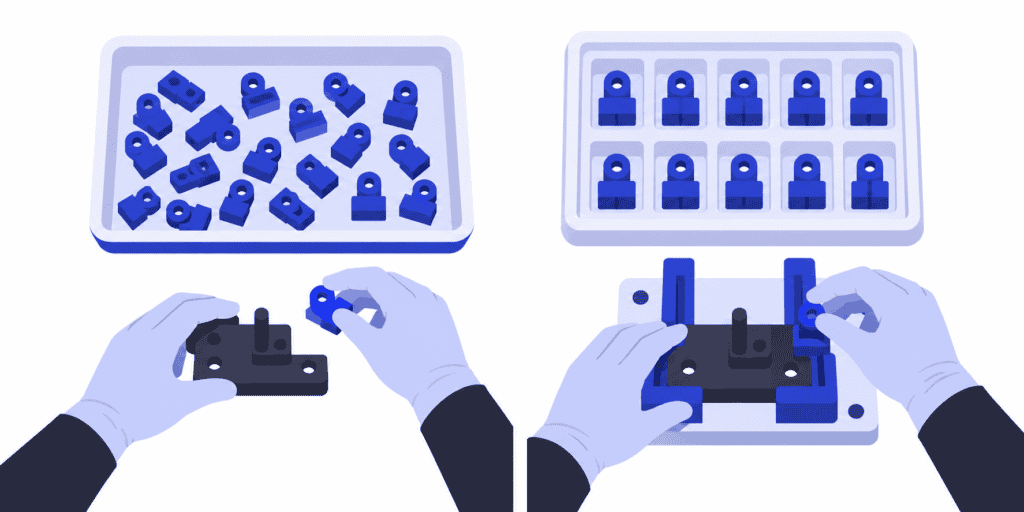
Parçaların farklı yönlere dönük olarak geldiği bir manuel montaj istasyonu düşünün. Önerilen yöntemde, parçaları seçme ve yeniden konumlandırma ihtiyacını azaltan, geliştirilmiş bir parça sunum tepsisi ve konumlandırma fikstürü kullanılıyor. Ekip yöntemi kontrol edip kullanımını onaylıyor.
Bunun sonucunda planlamada kullanılan sürenin parça başına iki dakikadan bir buçuk dakikaya düştüğünü varsayalım. Bunlar MTM veri kartından alınmış değerler değil, örnek için onaylandığı varsayılan planlama girdileridir. Bir kişinin tek bir istasyonda işleri sırayla yaptığını, bu işlerle eş zamanlı yürüyen bir makine çevrimi bulunmadığını ve sürelerle kullanılabilir çalışma takviminin paylar açısından uyumlu hale getirildiğini kabul edelim.
Hazırlık süresi 30 dakika olarak kalan 120 parçalık bir sipariş için:
- Önceki yöntem: 120 × 2 dakika + 30 dakika = 270 dakika, yani dört buçuk saat.
- Yeni yöntem: 120 × 1,5 dakika + 30 dakika = 210 dakika, yani üç buçuk saat.
Siparişin bu istasyonda ihtiyaç duyduğu süre bir saat azalır. Böylece kullanılabilir kapasite açılır; ancak bu, sevkiyatın kendiliğinden bir saat erkene alınacağı anlamına gelmez. Montajı tamamlanan ürün hâlâ test tezgâhını bekleyebilir, bir sonraki operasyon için gereken kaynak başka bir siparişle dolu olabilir veya açılan bir saat, başka bir işin ihtiyaç duyduğu zaman aralığının dışında kalabilir.
Dolayısıyla bir sonraki adım, “teslim tarihini bir saat öne çekmek” değildir. Yapılması gereken, “bu siparişin ve diğer işlerin mevcut kaynaklarla nasıl yürütüleceğini yeniden hesaplamak”tır. SkyPlanner bu hesabı sizin için yapar.
Onaylanmış yöntem sürelerini SkyPlanner ile planlamada kullanın
SkyPlanner’da bir operasyonun süresini parça başına süre, üretim hızı veya sabit süre olarak tanımlayabilirsiniz. Hazırlık ve söküm süreleri ayrı ayrı girilir. Böylece tamamen manuel yürütülen bu örnekte, sipariş miktarları değişse de onaylanmış parça başı planlama süresi ile parti hazırlık süresi ayrı tutulabilir.
Önce, bu süre boyunca hangi kaynakların ayrılması gerektiğini kontrol edin. İnsan emeğiyle yapılan işin süresi, makinenin meşgul kaldığı süre ve operasyonun başlangıcından bitişine kadar geçen süre farklı ölçülerdir. Operatör başka bir parçayı hazırlarken makine çalışmaya devam ediyorsa, tüm faaliyetlerin sürelerini toplamak makine için gereğinden fazla süre ayırmanıza yol açabilir. Yalnızca manuel iş süresini kullanmak ise ekipmanın başka bir iş için kullanılamadığı süreyi gözden kaçırmanıza neden olabilir. Yöntemi, operasyonun gerçekten ihtiyaç duyduğu kaynaklarla eşleştirin.
Süreye eklenen payları da çalışma takvimiyle uyumlu hale getirin. Kullanılabilir kapasiteden zaten düşülmüş bir mola, aynı mola için eklenen bir payla ikinci kez hesaba katılmamalıdır. Onaylanmış etüt kaydını koruyun ve etüdün bileşenlerinin planlama girdilerine nasıl dönüştürüldüğünü belgeleyin.
Arcturus, bu operasyon sürelerini tanımlanmış iş merkezlerine, vardiyalara, bağımlılıklara ve önceliklere göre çizelgeler. Gantt zaman çizelgesi, işlerin birbirine nasıl bağlandığını gösterir. Onaylanmış bir yöntem değişikliğini uygulamaya aldığınızda, etkilenen planlama girdilerini güncelleyin ve sonraki operasyonlarla aynı kapasiteyi kullanmak isteyen diğer siparişler üzerindeki etkisini görmek için çizelgeyi yeniden hesaplayın.
Her revizyondan sonra ayrı iş kuyruklarını elle yeniden oluşturmak zorunda kalmazsınız. Daha da önemlisi, tamamlanmış işlere ait kapsamlı bir geçmiş henüz oluşmadan, yeni yöntem için gerekçelendirilebilir bir süreyi ileriye dönük planlamada kullanabilirsiniz. Hangi yöntemin onaylanacağına ve hangi taahhütlerin öncelik taşıdığına siz karar verirsiniz; SkyPlanner ise tüm işleri birbirleriyle bağlantılı olarak çizelgeler.
Daha sonra gerçekleşen üretim, ek veriler sağlar. SkyPlanner, geçmiş süre kayıtlarına dayanarak operasyon sürelerinin tahmin edilmesini de destekler. Bu kaynağı MTM’den ayrı tutun: biri kaydedilmiş üretim verilerinden tahmin yaparken diğeri, tanımlanmış bir manuel çalışma yöntemini önceden belirlenmiş verilerle değerlendirir.
Ortak bir çizelge neden önemlidir?
Finlandiyalı elektrik panosu ve şalt donanımı üreticisi UTU, daha önce planlamasını bölümlere özel elektronik tablolarla yapıyordu. ERP’deki sıralama değişiklikleri üretim sahasına her zaman ulaşmıyor, gerçekçi kapasiteyi görmek de zor oluyordu.
UTU, SkyPlanner’ı Oracle NetSuite ile entegre ederek Ulvila fabrikasının hatlarını ve bölümlerini tek bir sistemde bir araya getirdi. Ekip, proje teslimatlarının daha hassas çizelgelenmesinin yanı sıra güncellenen iş kuyruğunun montaj çalışanlarına saniyeler içinde ulaştığını belirtiyor. Bu deneyim, her bölümü kendi iş kuyruğunu diğerleriyle uyumlu hale getirmekle baş başa bırakmak yerine, tüm iş yükünü ortak bir plana dahil etmenin değerini gösteriyor.
Güvenilir bir yöntem süresinden güvenilir bir üretim planına
Üretim geçmişinin henüz yanıt veremediği bir aşamada manuel işi tasarlamanız ve gerekçelendirmeniz gerekiyorsa MTM’yi kullanın. Ardından, onaylanmış bu süreye mevcut siparişler arasında gerçekçi bir yer bulmak için SkyPlanner’ı seçin. Sağlam bir yöntem, işin ne gerektirdiğini ortaya koyar; sonlu kapasite çizelgeleme ise bu işin nerede ve ne zaman yapılabileceğini gösterir.
SkyPlanner, açık REST API’si aracılığıyla her ERP veya MES ile entegre olur. Böylece mevcut üretim bilgilerinizden yararlanarak daha iyi bir çizelgeleme yapabilirsiniz.
SkyPlanner demosu için randevu alın; görüşmeye onaylanmış bir yöntem süresi, ilgili operasyon rotası ve aynı kapasiteye ihtiyaç duyan diğer siparişlerle katılın. Yöntem değişikliğinin yalnızca tek bir operasyonun süresini değil, üretim planını ve teslim tarihlerini nasıl etkilediğini görün. Önce kendiniz keşfetmek isterseniz SkyPlanner’ı demo verileriyle deneyin veya Asistan’ın yapay zekâ destekli Başlangıç rehberini kullanın.
Jussi Mäntylä
Üretim Planlama Uzmanı, SkyPlanner


