








W tym artykule
- Czym jest metoda MTM?
- Kiedy wybrać MTM zamiast innej metody badania czasu pracy?
- MTM-1, MTM-2 i MTM-UAS: wybierz odpowiedni poziom szczegółowości
- Jak na podstawie analizy MTM ustalić czas przydatny w planowaniu
- 1. Określ pracę i warunki jej wykonywania
- 2. Przeanalizuj kolejność czynności w wybranym systemie
- 3. Porównuj metody, nie tylko łączne czasy
- 4. Ustal, co obejmuje czas dopuszczony do stosowania
- 5. Zweryfikuj metodę i zatwierdź ją do stosowania
- Przykład: lepsza metoda montażu sama nie ułoży harmonogramu
- Wykorzystaj w SkyPlanner zatwierdzone czasy pracy wykonywanej daną metodą
- Dlaczego wspólny harmonogram ma znaczenie
- Od wiarygodnego czasu pracy według określonej metody do wiarygodnego planu produkcji
Strona główna » Zasoby » Metoda MTM: zaplanuj pracę przed rozpoczęciem produkcji
Szacowany czas czytania: 10 minut
Nowy zespół montażowy jest gotowy do uwzględnienia w planie produkcji, ale nie wykonano go jeszcze tyle razy, by wyznaczyć wiarygodny średni czas. Mimo to trzeba porównać układy stanowisk roboczych, oszacować obciążenie i ustalić, czy pierwsze zlecenia zmieszczą się w planie.
Metoda MTM pozwala przeanalizować sposób wykonywania pracy ręcznej, zanim rozpocznie się regularna produkcja. Zamiast czekać na dane z zakończonych operacji, wyznaczasz czas na podstawie zdefiniowanych ruchów i ustalonych danych czasowych. Najpierw liczy się metoda pracy: krótszy czas jest przydatny tylko wtedy, gdy opisuje pracę, którą ludzie rzeczywiście mogą wykonać bezpiecznie i prawidłowo.
Po zatwierdzeniu tego czasu do celów planowania system APS SkyPlanner pomaga wykorzystać go w praktyce. Arcturus, silnik harmonogramowania oparty na sztucznej inteligencji, uwzględnia czasy trwania operacji we wspólnym harmonogramie produkcji. Dzięki temu lepsza metoda przekłada się na plan oparty na rzetelniejszych danych, zamiast pozostać pojedynczą liczbą w dokumentacji inżynierskiej.
Czym jest metoda MTM?
MTM to system czasów z góry ustalonych, służący do opisu, analizy i oceny pracy ręcznej. Analityk rozkłada zdefiniowaną metodę pracy na ruchy lub większe elementy procesu, stosuje odpowiednie dane czasowe i reguły, a następnie wyznacza czas wykonania pracy tą metodą przy referencyjnym poziomie tempa pracy.
W szczegółowej analizie MTM-1 uwzględnia się takie ruchy jak sięganie, chwytanie, przemieszczanie, pozycjonowanie i puszczanie. Warunki mają znaczenie: pobranie łatwo dostępnej części to inne zadanie niż wybranie i ustawienie elementu, którym trudno manipulować. MTM wyraźnie pokazuje te różnice, zamiast ukrywać je w jednym ogólnym oszacowaniu.
Wartości czasu w MTM wyraża się w jednostkach TMU. Jedna TMU odpowiada 0,036 sekundy, a zatem 1 000 TMU to 36 sekund. TMU jest jednostką czasu, a nie procentowym wskaźnikiem efektywności.
Istotne jest również referencyjne tempo pracy. W MTM nie mierzy się najpierw czasu najszybszego operatora, by uznać go za normę. Dane czasowe tego systemu już odnoszą się do określonego tempa pracy. Nie stosuj więc ponownie korekty wynikającej z oceny tempa pracy używanej przy chronometrażu tylko dlatego, że zastosowano ją w innym badaniu.
Kiedy wybrać MTM zamiast innej metody badania czasu pracy?
MTM jest szczególnie przydatne przy projektowaniu pracy ręcznej: dla nowego produktu, po zmianie przyrządu mocującego, przy zmianie sposobu podawania materiałów lub przy wyborze jednej z dwóch kolejności montażu. Pozwala porównać nakład pracy, zanim zdecydujesz się na daną metodę.
Nie oznacza to jednak, że MTM odpowie na każde pytanie dotyczące czasu. Wybierz dane odpowiednie do decyzji, którą masz podjąć:
- MTM: Ile czasu powinna wymagać praca ręczna wykonywana tą zdefiniowaną metodą? Przydaje się do projektowania i porównywania pracy, zanim zgromadzisz wystarczające dane z produkcji.
- Chronometraż: Ile trwają obserwowane elementy pracy w określonych warunkach i jaką uzasadnioną normę można na tej podstawie ustalić? Przydaje się, gdy operacja jest już wykonywana i można ją zbadać.
- Metoda obserwacji migawkowych: Jaka część czasu przypada na montaż, przezbrojenia, oczekiwanie lub inne czynności? Pomaga określić, jak rozkłada się czas pracy, ale nie służy do pomiaru każdego krótkiego ruchu.
- Rejestracja czasu na poziomie operacji: Jak rzeczywiście przebiegała realizacja tego zlecenia lub operacji? Przydaje się do analizy doświadczeń z produkcji i wyjaśniania odchyleń od planu.
Te podejścia mogą się uzupełniać. Analiza MTM pozwala zaproponować czas dla danej metody pracy, a późniejsze obserwacje produkcji mogą ujawnić pominięty element lub zmianę warunków. Jednak średnia z zarejestrowanych godzin, obejmująca oczekiwanie na materiały, nie jest tym samym co nakład pracy ręcznej wyznaczony na podstawie czasów z góry ustalonych.
Dla automatycznego cyklu maszyny oddzielnie ustal czas wynikający z procesu technologicznego. MTM może opisać wykonywany przez operatora załadunek, rozładunek i manipulowanie elementami. Nie zamienia jednak czasu wynikającego z programu obróbki czy wymagań utwardzania w czas ruchu ręki.
MTM-1, MTM-2 i MTM-UAS: wybierz odpowiedni poziom szczegółowości
MTM to rodzina systemów o różnym stopniu szczegółowości. Wybór systemu wpływa zarówno na zakres opisu pracy, jak i na nakład potrzebny do przygotowania analizy.
MTM-1 opisuje pracę na poziomie ruchów podstawowych. Nadaje się do szczegółowego badania krótkich, powtarzalnych czynności ręcznych, gdy warunki wykonywania poszczególnych ruchów mają znaczenie przy projektowaniu metody pracy.
MTM-2 łączy ruchy podstawowe w większe grupy. Pozwala analizować odpowiednie rodzaje pracy mniej szczegółowo, bez konieczności osobnego zapisywania każdego ruchu wyróżnianego w MTM-1.
MTM-UAS, czyli Universal Analyzing System, wykorzystuje elementy procesu o wyższym stopniu agregacji i jest stosowany w produkcji partiami. Nie jest po prostu inną nazwą MTM-1.
Wybierz system wspólnie z przeszkolonym analitykiem, uwzględniając proces, jego powtarzalność i zmienność oraz decyzję, której ma służyć wynik. Większa szczegółowość ma sens wtedy, gdy może wpłynąć na tę decyzję. Prawidłowe zastosowanie wybranego systemu wymaga odpowiedniego przeszkolenia oraz aktualnych danych i reguł. Ogólny poradnik nie może ich zastąpić.
Jak na podstawie analizy MTM ustalić czas przydatny w planowaniu
Przydatny wynik to nie tylko czas trwania pracy. To również udokumentowana metoda oraz czas opisany tak, by kolejny planista rozumiał, co on oznacza.
1. Określ pracę i warunki jej wykonywania
Wybierz wariant produktu, operację i wersję metody pracy. Opisz narzędzia, przyrząd mocujący, sposób podawania części, kolejność czynności, kontrole jakości oraz zdarzenia wyznaczające początek i koniec pracy. Wskaż, czy analiza dotyczy jednej sztuki, jednego cyklu czy partii.
Zaangażuj osoby, które wykonują lub będą wykonywać tę pracę. Mogą wskazać niewygodne sięganie, niezbędną kontrolę czy wymianę pojemnika — szczegóły, które łatwo pominąć na starannie przygotowanym rysunku. Metoda musi uwzględniać bezpieczne wykonywanie czynności i jakość produktu. Usunięcie niezbędnej pracy nie jest usprawnieniem.
2. Przeanalizuj kolejność czynności w wybranym systemie
Przeszkolony analityk opisuje pracę za pomocą odpowiednich elementów składowych, uwzględniając warunki wpływające na jej wykonanie. Analiza musi odzwierciedlać rzeczywisty przebieg pracy, w tym czynności wykonywane tylko w określonych odstępach.
Przestrzegaj reguł danego systemu dotyczących kolejności i jednoczesnego wykonywania czynności. Ruchy obu rąk wykonywane równocześnie nie muszą oznaczać dwóch następujących po sobie odcinków czasu. Nie należy też wymyślać czasu ruchu, by wypełnić lukę w niepełnym opisie metody.
Wyraźnie oddziel przygotowanie od pracy powtarzanej przy kolejnych sztukach. Jednorazowe przygotowanie przyrządu mocującego dla całej partii nie powinno być doliczane do każdej sztuki.
3. Porównuj metody, nie tylko łączne czasy
Wykorzystaj analizę, by ustalić, dlaczego jedna metoda wymaga mniej pracy. Czy części można podawać zawsze w tej samej orientacji? Czy przyrząd mocujący pozwoli uniknąć wielokrotnego poprawiania położenia? Czy zmiana kolejności czynności eliminuje manipulowanie elementami, nie usuwając kontroli?
Porównuj warianty przy takim samym zakresie analizy i tych samych wymaganiach jakościowych. Metoda, która wydaje się szybsza tylko dlatego, że uzupełnianie materiałów lub kontrolę przeniesiono poza zakres analizy, niekoniecznie zmniejsza nakład pracy. Właśnie tutaj MTM staje się narzędziem projektowania pracy, a nie tylko oszacowaniem o formalnej oprawie.
4. Ustal, co obejmuje czas dopuszczony do stosowania
Zanim uznasz wynik za normę produkcyjną, sprawdź podstawę wyznaczenia czasu. Zidentyfikuj powtarzalne czynności pomocnicze i ustal, jak należy uwzględnić potrzeby osobiste, odpoczynek oraz nieuniknione opóźnienia. Zapisz, jakie dodatki czasowe uwzględniono i jak je obliczono. Nie zakładaj jednego uniwersalnego wskaźnika procentowego.
Przerwy, których można uniknąć, powinny pozostać widoczne jako problemy do rozwiązania. Oczekiwanie na brakującą część nie powinno po cichu stawać się elementem każdej sekwencji sięgania i chwytania. Z drugiej strony pominięcie niezbędnych, powtarzalnych czynności w czasie przyjętym do planowania sprawi, że nowa metoda będzie wydawać się łatwiejsza do ujęcia w harmonogramie, niż jest w rzeczywistości.
5. Zweryfikuj metodę i zatwierdź ją do stosowania
Przed wdrożeniem sprawdź, czy proponowaną metodę można stosować przy przewidzianym wyposażeniu, sposobie podawania materiałów i wymaganiach jakościowych. Jeśli dostępne są wyniki serii pilotażowej lub pierwszych serii produkcyjnych, zbadaj różnice względem porównywalnych prac. Nauka nowej metody, zmiana przyrządu mocującego i pominięcie elementu analizy wymagają różnych działań.
Zachowaj analizę oraz informacje o zastosowanym systemie, wersji metody, założeniach, uwzględnionych dodatkach czasowych, zatwierdzeniu i dacie wejścia w życie. Ponownie zweryfikuj czas, gdy zmieni się metoda lub warunki jej stosowania. Nie chodzi o to, by bez końca trzymać się imponującej liczby, lecz o utrzymanie wiarygodnego powiązania między pracą a planem.
Przykład: lepsza metoda montażu sama nie ułoży harmonogramu
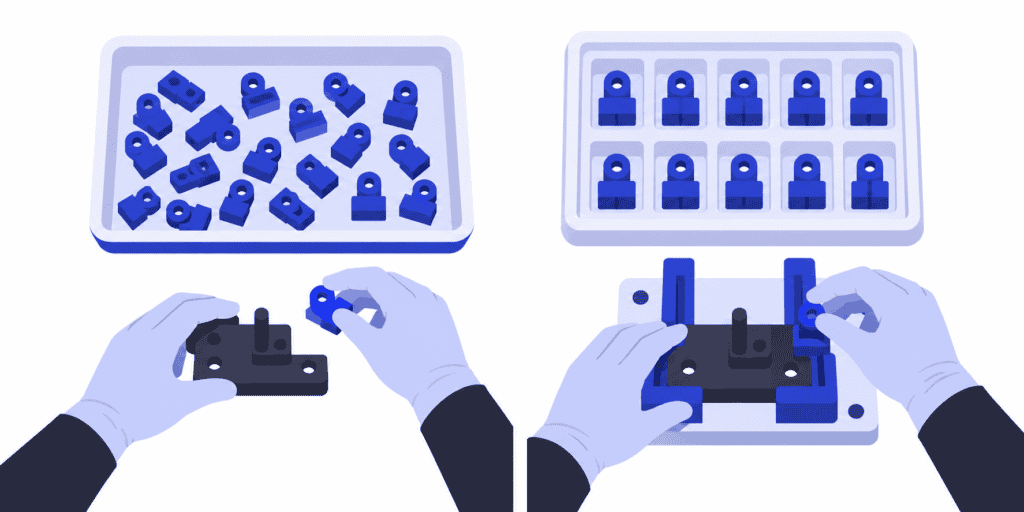
Wyobraź sobie stanowisko montażu ręcznego, na które części trafiają w różnym ułożeniu. Proponowana metoda wykorzystuje ulepszoną tacę do podawania części i przyrząd ustalający, dzięki czemu wymaga mniej wybierania i poprawiania położenia części. Zespół sprawdza metodę i zatwierdza ją do stosowania.
Załóżmy, że w rezultacie czas przyjmowany do planowania spada z dwóch minut do półtorej minuty na sztukę. Są to przykładowe, zatwierdzone dane do planowania, a nie wartości zaczerpnięte z karty danych MTM. Przyjmijmy, że jedna osoba wykonuje kolejne czynności na jednym stanowisku, bez nakładania się ich z cyklem maszyny, a dodatki czasowe uwzględniono spójnie w czasach i kalendarzu dostępności.
Dla zlecenia na 120 sztuk, przy niezmienionym czasie przezbrojenia wynoszącym 30 minut:
- Poprzednia metoda: 120 × 2 minuty + 30 minut = 270 minut, czyli cztery i pół godziny.
- Nowa metoda: 120 × 1,5 minuty + 30 minut = 210 minut, czyli trzy i pół godziny.
Realizacja zlecenia na tym stanowisku wymaga o godzinę mniej. To przydatne uwolnienie zdolności produkcyjnych, ale nie oznacza automatycznie wysyłki o godzinę wcześniej. Zmontowany wyrób może nadal czekać na stanowisko testowe, zasób potrzebny do kolejnej operacji może być zajęty przez inne zlecenie, a uwolniona godzina może przypadać poza przedziałem, w którym potrzebuje jej inna operacja.
Kolejnym krokiem nie jest więc „przesunąć termin dostawy o godzinę wcześniej”, lecz „ponownie obliczyć, jak rozplanować to zlecenie i pozostałe prace przy dostępnych zasobach”. Właśnie te obliczenia wykonuje za Ciebie SkyPlanner.
Wykorzystaj w SkyPlanner zatwierdzone czasy pracy wykonywanej daną metodą
W SkyPlanner możesz określić czas trwania operacji, podając czas na sztukę, wydajność lub stały czas. Czas przezbrojenia i czas czynności końcowych wprowadza się osobno. W przykładzie obejmującym wyłącznie pracę ręczną zatwierdzony czas planowany na sztukę i czas przezbrojenia dla partii mogą więc pozostać oddzielnymi wartościami również wtedy, gdy zmienia się liczba sztuk w zleceniu.
Najpierw sprawdź, jakie zasoby trzeba zarezerwować na dany czas. Nakład pracy człowieka, czas zajęcia maszyny i czas trwania operacji to różne miary. Jeśli maszyna pracuje, gdy operator przygotowuje kolejną część, zsumowanie czasów wszystkich czynności może zawyżyć czas rezerwacji maszyny. Z kolei uwzględnienie samej pracy ręcznej może pominąć czas, w którym urządzenie jest niedostępne dla innej operacji. Odwzoruj metodę z uwzględnieniem zasobów, których operacja rzeczywiście wymaga.
Uzgodnij też dodatki czasowe z kalendarzem. Przerwy, którą już odjęto od dostępnych zdolności produkcyjnych, nie należy uwzględniać ponownie w postaci dodatku na tę samą przerwę. Zachowaj zatwierdzoną dokumentację analizy i opisz, jak jej poszczególne elementy przekładają się na dane wejściowe do planowania.
Arcturus planuje operacje o tych czasach trwania, uwzględniając skonfigurowane stanowiska robocze, zmiany, zależności i priorytety. Wykres Gantta pokazuje, jak poszczególne prace układają się w całość. Gdy wdrażasz zatwierdzoną zmianę metody, zaktualizuj odpowiednie dane do planowania i przelicz harmonogram, aby zobaczyć jej wpływ na dalsze operacje i zlecenia konkurujące o te same zasoby.
Oszczędzasz sobie ręcznego układania od nowa oddzielnych kolejek po każdej zmianie. Co ważniejsze, możesz wykorzystać wiarygodnie ustalony czas pracy według nowej metody w planowaniu przyszłej produkcji, zanim zgromadzisz długą historię zrealizowanych operacji. Ty decydujesz, która metoda jest zatwierdzona i które zobowiązania mają pierwszeństwo, a SkyPlanner oblicza harmonogram uwzględniający wzajemne powiązania.
Z czasem rzeczywista produkcja dostarcza kolejnych danych do weryfikacji. SkyPlanner umożliwia też szacowanie czasu trwania operacji na podstawie historycznych zapisów czasu pracy. Nie utożsamiaj tego źródła z MTM: w pierwszym przypadku szacunek opiera się na zapisach z produkcji, a w drugim ocenia się zdefiniowaną metodę pracy ręcznej na podstawie z góry ustalonych danych.
Dlaczego wspólny harmonogram ma znaczenie
UTU, fiński producent rozdzielnic i aparatury rozdzielczej, wcześniej planował produkcję w oddzielnych arkuszach kalkulacyjnych dla poszczególnych działów. Zmiany kolejności w systemie ERP nie zawsze docierały na halę produkcyjną, a ustalenie rzeczywistych zdolności produkcyjnych było trudne.
Dzięki połączeniu SkyPlanner z Oracle NetSuite firma UTU objęła linie i działy zakładu w Ulvila jednym systemem. Według jej zespołu zaktualizowana kolejka prac dociera do monterów w ciągu sekund, a dostawy w ramach projektów są planowane precyzyjniej. Ten przykład pokazuje, dlaczego warto uwzględnić całe obciążenie we wspólnym planie, zamiast pozostawiać każdemu działowi samodzielne uzgadnianie własnej kolejki.
Od wiarygodnego czasu pracy według określonej metody do wiarygodnego planu produkcji
Stosuj MTM, gdy potrzebujesz zaprojektować pracę ręczną i uzasadnić jej przebieg oraz czas, zanim odpowiedzi dostarczy historia produkcji. Następnie wybierz SkyPlanner, gdy trzeba realnie uwzględnić ten zatwierdzony czas w planie realizacji portfela zamówień. Dobrze opracowana metoda określa wymagania pracy, a harmonogramowanie przy ograniczonych zasobach pokazuje, gdzie i kiedy można ją wykonać.
SkyPlanner integruje się z dowolnym systemem ERP lub MES przez otwarte REST API, dzięki czemu lepsze harmonogramowanie może opierać się na danych produkcyjnych, które już posiadasz.
Umów prezentację SkyPlanner i przygotuj jeden zatwierdzony czas pracy według określonej metody, odpowiadającą mu marszrutę oraz inne zlecenia konkurujące o te same zdolności produkcyjne. Zobacz, jak zmiana metody wpływa na plan produkcji i terminy dostaw, a nie tylko na czas trwania jednej operacji. Jeśli wolisz najpierw samodzielnie poznać system, wypróbuj SkyPlanner na danych demonstracyjnych lub skorzystaj z funkcji „Pierwsze kroki” w Asystencie, która wykorzystuje sztuczną inteligencję.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


