








Dans cet article
- Qu’est-ce que la méthode MTM ?
- Quand choisir la méthode MTM plutôt qu’une autre méthode de mesure des temps ?
- MTM-1, MTM-2 et MTM-UAS : choisir le bon niveau de détail
- Comment passer d’une analyse MTM à un temps exploitable pour la planification
- 1. Définir le travail et ses conditions de réalisation
- 2. Analyser la séquence avec le système retenu
- 3. Comparer les modes opératoires, pas seulement les totaux
- 4. Préciser ce que comprend le temps validé
- 5. Valider la méthode et approuver son utilisation
- Exemple : une meilleure méthode d’assemblage ne suffit pas à ordonnancer le travail
- Exploitez dans SkyPlanner les temps validés pour vos modes opératoires
- Pourquoi un planning partagé est essentiel
- D’un temps de méthode fiable à un plan de production réaliste
Accueil » Ressources » Méthode MTM : préparer le travail avant la production
Temps de lecture estimé : 10 minutes
Vous devez planifier la production d’un nouvel assemblage, mais il n’a pas encore été réalisé assez souvent pour disposer d’un temps moyen fiable. Il vous faut pourtant comparer les implantations des postes de travail, estimer la charge et déterminer si les premières commandes peuvent s’intégrer au planning.
La méthode MTM (Methods-Time Measurement) permet d’analyser le mode opératoire manuel avant le démarrage de la production courante. Au lieu d’attendre de disposer d’un historique d’opérations réalisées, vous établissez un temps à partir de mouvements définis et de données de temps prédéterminées. Le mode opératoire prime : un temps plus court n’est utile que s’il correspond à un travail que les opérateurs peuvent réellement effectuer en toute sécurité et conformément aux exigences.
Une fois ce temps validé pour la planification, SkyPlanner APS vous aide à l’exploiter. Arcturus, son intelligence artificielle d’ordonnancement, intègre les durées des opérations au planning de production partagé. L’amélioration du mode opératoire se traduit ainsi par un planning mieux étayé, plutôt que par un chiffre isolé dans un dossier du bureau des méthodes.
Qu’est-ce que la méthode MTM ?
La méthode MTM est un système de temps de mouvements prédéterminés qui sert à décrire, analyser et évaluer le travail manuel. Un analyste décompose un mode opératoire défini en mouvements ou en blocs élémentaires, applique les données de temps et les règles correspondantes, puis établit le temps nécessaire à ce mode opératoire pour une allure de référence.
Dans une analyse détaillée MTM-1, les mouvements comprennent notamment le fait d’atteindre, de saisir, de déplacer, de positionner et de lâcher un objet. Les conditions comptent : prendre une pièce facilement accessible ne représente pas le même travail que sélectionner et positionner un composant difficile à manipuler. La méthode MTM explicite ces différences au lieu de les noyer dans une estimation globale.
Les temps MTM sont exprimés en unités de mesure du temps, ou TMU. Un TMU équivaut à 0,036 seconde ; 1 000 TMU équivalent donc à 36 secondes. Le TMU est une unité de temps, pas un pourcentage d’efficacité.
L’allure de référence est elle aussi importante. La méthode MTM ne consiste pas à chronométrer votre opérateur le plus rapide pour en faire la norme. Ses données de temps reposent déjà sur une allure définie. N’appliquez pas en plus un jugement d’allure issu du chronométrage au seul motif qu’une autre étude en utilisait un.
Quand choisir la méthode MTM plutôt qu’une autre méthode de mesure des temps ?
La méthode MTM est particulièrement utile pour concevoir le travail manuel : lancement d’un nouveau produit, modification d’un montage, révision de la présentation des composants ou choix entre deux séquences d’assemblage. Elle permet de comparer le contenu du travail avant de retenir un mode opératoire.
Elle ne répond pas pour autant à toutes les questions relatives aux temps. Choisissez les données adaptées à la décision à prendre :
- MTM : Quel temps ce mode opératoire manuel défini devrait-il nécessiter ? Cette méthode permet de concevoir et de comparer le travail avant de disposer d’un historique de production suffisant.
- Le chronométrage en production : Combien de temps prennent les éléments observés dans des conditions précisées, et quel temps standard peut-on en déduire de manière justifiée ? Cette approche est utile lorsque l’opération existe déjà et peut être étudiée.
- Les observations instantanées : Quelle part du temps est consacrée à l’assemblage, à la préparation, à l’attente ou à d’autres activités ? Elles permettent de comprendre la répartition d’une période de travail, et non de mesurer la durée de chaque mouvement court.
- Le suivi des temps par opération : Que s’est-il passé sur cette commande ou cette opération précise ? Ce suivi permet d’analyser les réalisations en production et d’expliquer les écarts par rapport au planning.
Ces approches peuvent se compléter. Une analyse MTM peut établir un temps proposé pour un mode opératoire ; les observations réalisées ensuite en production peuvent révéler un élément manquant ou un changement de conditions. Mais une moyenne d’heures enregistrées qui inclut des attentes de matières n’est pas équivalente au contenu de travail manuel prédéterminé.
Pour un cycle machine automatique, établissez séparément le temps imposé par le procédé. La méthode MTM peut décrire le travail de chargement, de déchargement et de manutention de l’opérateur ; elle ne transforme pas le programme d’usinage de la machine ni le temps de durcissement requis en mouvements manuels.
MTM-1, MTM-2 et MTM-UAS : choisir le bon niveau de détail
MTM est une famille de systèmes offrant différents niveaux de détail. Le choix du système détermine à la fois ce que décrit l’analyse et le travail nécessaire pour la préparer.
MTM-1 se situe au niveau des mouvements de base. Ce système convient à l’examen détaillé de tâches manuelles courtes et répétitives, lorsque les conditions de chaque mouvement influent sur la conception du mode opératoire.
MTM-2 réunit les mouvements de base en groupes plus larges. Pour les travaux qui s’y prêtent, ce système permet une analyse moins détaillée, sans devoir consigner séparément chaque mouvement MTM-1.
MTM-UAS, pour Universal Analyzing System, utilise des blocs opératoires de niveau supérieur et s’applique notamment à la production par lots. Ce n’est pas simplement un autre nom pour MTM-1.
Choisissez le système avec un analyste formé, en fonction du processus, de son degré de répétition et de variation, ainsi que de la décision à éclairer. Un niveau de détail plus élevé se justifie lorsqu’il peut changer cette décision. Pour appliquer correctement le système retenu, il faut avoir suivi la formation correspondante et utiliser ses données et règles en vigueur ; un guide général ne peut pas s’y substituer.
Comment passer d’une analyse MTM à un temps exploitable pour la planification
Le résultat utile ne se limite pas à une durée. Il comprend un mode opératoire documenté et un temps dont un autre planificateur pourra comprendre la signification.
1. Définir le travail et ses conditions de réalisation
Choisissez la variante du produit, l’opération et la version du mode opératoire. Décrivez les outils, le montage, la présentation des composants, la séquence de travail, les contrôles qualité et les événements qui marquent le début et la fin de l’opération. Précisez si l’analyse porte sur une pièce, un cycle ou un lot.
Associez les personnes qui effectuent ou effectueront le travail. Elles peuvent repérer un geste difficile, un contrôle nécessaire ou un changement de bac qu’un plan bien présenté ne fait pas apparaître. Préservez la sécurité des manipulations et la qualité du produit dans le mode opératoire : supprimer un travail indispensable n’est pas une amélioration.
2. Analyser la séquence avec le système retenu
Un analyste formé décrit le travail à l’aide des blocs élémentaires appropriés et des conditions qui influent sur leur durée. L’analyse doit rendre compte de ce qui se passe réellement, y compris des tâches effectuées uniquement à intervalles définis.
Respectez les règles du système concernant l’enchaînement des actions et les activités simultanées. Lorsque les deux mains bougent en même temps, les durées correspondantes ne s’additionnent pas nécessairement comme deux séquences consécutives. Il ne faut pas non plus inventer un temps de mouvement pour combler une lacune dans la description du mode opératoire.
Distinguez la préparation du travail récurrent. La préparation d’un montage effectuée une seule fois pour le lot ne doit pas devenir une tâche imputée à chaque pièce.
3. Comparer les modes opératoires, pas seulement les totaux
Appuyez-vous sur l’analyse pour comprendre pourquoi un mode opératoire demande moins de travail. Le composant pourrait-il être présenté toujours dans la même orientation ? Un montage pourrait-il éviter des repositionnements répétés ? Un changement de séquence supprime-t-il des manipulations sans supprimer un contrôle ?
Comparez les solutions à périmètre et exigences qualité identiques. Un mode opératoire qui paraît plus rapide parce que le réapprovisionnement ou le contrôle a été exclu de l’analyse n’a pas nécessairement réduit le travail. C’est là que la méthode MTM devient un outil de conception, plutôt qu’une estimation à l’apparence rigoureuse.
4. Préciser ce que comprend le temps validé
Vérifiez la base de calcul du temps avant de qualifier le résultat de temps standard de production. Recensez les tâches auxiliaires récurrentes et précisez comment prendre en compte les besoins personnels, la récupération et les retards inévitables. Consignez les majorations incluses et leur mode de calcul ; ne partez pas du principe qu’un pourcentage universel s’applique.
Gardez les interruptions évitables bien visibles : ce sont des problèmes à résoudre. L’attente d’un composant manquant ne doit pas se retrouver discrètement intégrée à chaque séquence de prise de pièce. À l’inverse, une durée de planification qui omet des tâches récurrentes nécessaires donnera l’impression que la nouvelle méthode est plus facile à ordonnancer qu’elle ne l’est réellement.
5. Valider la méthode et approuver son utilisation
Avant sa mise en application, vérifiez que la méthode proposée est réalisable avec les équipements et la présentation des composants prévus, tout en respectant les exigences de qualité. Si vous disposez d’un essai pilote ou d’une première série, analysez les écarts par rapport à un travail comparable. Une phase d’apprentissage, une modification du montage de maintien et un élément oublié dans l’analyse appellent des réponses différentes.
Conservez l’analyse, le système utilisé, l’indice de révision de la méthode, les hypothèses, les majorations incluses, l’approbation et la date d’entrée en vigueur. Réexaminez le temps lorsque la méthode ou ses conditions changent. L’objectif n’est pas de conserver indéfiniment un chiffre impressionnant, mais de maintenir un lien fiable entre le travail à réaliser et le planning.
Exemple : une meilleure méthode d’assemblage ne suffit pas à ordonnancer le travail
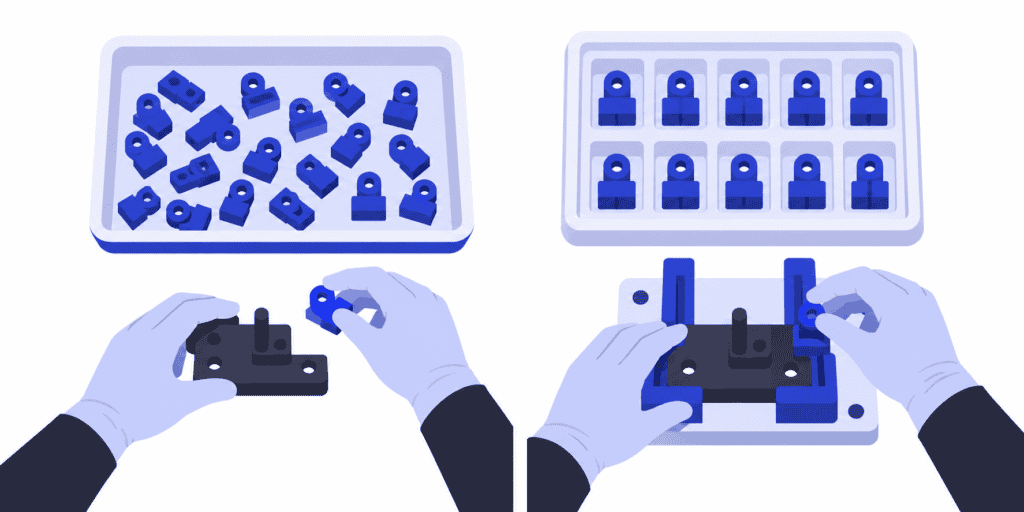
Imaginez un poste d’assemblage manuel où les pièces arrivent dans des orientations diverses. La méthode proposée fait appel à un plateau de présentation amélioré et à un dispositif de positionnement, ce qui réduit les gestes de sélection et de repositionnement. L’équipe vérifie la méthode et approuve son utilisation.
Supposons que le temps retenu pour la planification passe ainsi de deux minutes à une minute et demie par pièce. Il s’agit de données de planification approuvées, choisies pour illustrer cet exemple, et non de valeurs tirées d’une carte de données MTM. Supposons qu’une seule personne réalise les tâches successivement sur un seul poste, sans chevauchement avec un cycle machine, et que les temps et le calendrier de travail disponible aient été mis en cohérence pour tenir compte des majorations.
Pour une commande de 120 pièces, avec un temps de préparation inchangé de 30 minutes :
- Ancienne méthode : 120 × 2 minutes + 30 minutes = 270 minutes, soit quatre heures et demie.
- Nouvelle méthode : 120 × 1,5 minute + 30 minutes = 210 minutes, soit trois heures et demie.
La commande mobilise ce poste une heure de moins. C’est un gain de capacité utile, mais cela n’avance pas automatiquement l’expédition d’une heure. L’ensemble assemblé peut encore devoir attendre un banc d’essai, une autre commande peut occuper le poste de l’opération suivante, ou l’heure libérée peut se situer en dehors du créneau nécessaire à une autre opération.
La prochaine décision ne consiste donc pas à « avancer la livraison d’une heure », mais à « recalculer comment cette commande et les autres travaux peuvent être réalisés avec les ressources disponibles ». C’est ce calcul que SkyPlanner prend en charge pour vous.
Exploitez dans SkyPlanner les temps validés pour vos modes opératoires
SkyPlanner permet de définir la durée d’une opération sous forme de temps par pièce, de cadence de production ou de durée fixe. Les temps de préparation et de démontage sont saisis séparément. Dans cet exemple entièrement manuel, la durée de planification approuvée par pièce et le temps de préparation du lot peuvent donc rester distincts lorsque les quantités commandées changent.
Vérifiez d’abord quelles ressources doivent être réservées pendant la durée définie. Le temps de travail humain, le temps d’occupation de la machine et la durée écoulée de l’opération sont des mesures différentes. Si une machine fonctionne pendant que son opérateur prépare une autre pièce, additionner toutes les activités peut conduire à réserver la machine trop longtemps. À l’inverse, ne retenir que le travail manuel peut faire oublier le temps pendant lequel l’équipement reste indisponible pour une autre opération. Faites correspondre la méthode aux ressources dont l’opération a réellement besoin.
Veillez aussi à la cohérence entre les majorations de temps et le calendrier. Une pause déjà retranchée de la capacité disponible ne doit pas être déduite une seconde fois au moyen d’une majoration couvrant cette même pause. Conservez le dossier d’étude approuvé et documentez la manière dont ses éléments sont convertis en données de planification.
Arcturus ordonnance ces durées d’opération en tenant compte des postes de travail, des horaires d’équipe, des dépendances et des priorités configurés. Le diagramme de Gantt montre comment les opérations s’articulent. Lorsque vous mettez en application une modification de méthode approuvée, actualisez les données de planification concernées et recalculez le planning pour en voir les effets sur les opérations en aval et les commandes qui sollicitent les mêmes ressources.
Vous évitez ainsi de réorganiser manuellement des files d’attente distinctes après chaque révision. Surtout, vous pouvez planifier les travaux à venir avec un temps justifiable pour une nouvelle méthode, sans attendre de disposer d’un long historique d’opérations terminées. Vous décidez de la méthode à approuver et des engagements prioritaires ; SkyPlanner calcule le planning d’ensemble.
Par la suite, la production réelle vous apporte des éléments supplémentaires. SkyPlanner permet aussi d’estimer la durée des opérations à partir de l’historique des temps enregistrés. Distinguez bien cette source de la méthode MTM : la première estime les temps à partir des données de production enregistrées, tandis que la seconde évalue une méthode de travail manuel définie à l’aide de données prédéterminées.
Pourquoi un planning partagé est essentiel
UTU, fabricant finlandais de tableaux électriques et d’appareillages de commutation, planifiait auparavant sa production dans des feuilles de calcul propres à chaque service. Les changements dans l’ordre des opérations de l’ERP ne parvenaient pas toujours jusqu’à l’atelier, et il était difficile d’avoir une vision réaliste de la capacité.
En connectant SkyPlanner à Oracle NetSuite, UTU a regroupé les lignes et les services de l’usine d’Ulvila dans un même système. Selon son équipe, la file de travail actualisée parvient aux monteurs en quelques secondes, et les livraisons des projets sont planifiées avec plus de précision. Cette expérience illustre l’intérêt de réunir toute la charge de travail dans un planning partagé, plutôt que de laisser chaque service ajuster sa propre file d’attente.
D’un temps de méthode fiable à un plan de production réaliste
Utilisez la méthode MTM pour concevoir le travail manuel et en justifier le temps avant de disposer d’un historique de production suffisant. Choisissez ensuite SkyPlanner pour donner à ce temps approuvé une place réaliste parmi les commandes à produire. Une méthode solide indique ce que le travail exige ; l’ordonnancement à capacité finie montre où et quand il peut être réalisé.
SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte : vous pouvez ainsi améliorer votre ordonnancement en vous appuyant sur vos données de production existantes.
Réservez une démonstration de SkyPlanner en apportant un temps de méthode approuvé, la gamme de fabrication correspondante et d’autres commandes qui sollicitent la même capacité. Découvrez les effets d’un changement de méthode sur le plan de production et les dates de livraison, au-delà de la seule durée d’une opération. Si vous préférez commencer par explorer le logiciel, essayez SkyPlanner avec des données de démonstration ou utilisez le parcours de prise en main guidé par l’IA de l’Assistant.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


