








I denne artikkelen
- Hva er MTM-analyse?
- Når bør du velge MTM fremfor andre metoder for å fastsette tid?
- MTM-1, MTM-2 og MTM-UAS: Velg riktig detaljnivå
- Slik gir en MTM-analyse en tid du kan bruke i planleggingen
- 1. Definer arbeidet og forutsetningene
- 2. Analyser arbeidsrekkefølgen med det valgte systemet
- 3. Sammenlign metodene, ikke bare totaltidene
- 4. Avklar hva tiden som godkjennes for bruk, inkluderer
- 5. Valider og godkjenn metoden før bruk
- Eksempel: En bedre monteringsmetode planlegger ikke seg selv
- Ta godkjente metodetider i bruk med SkyPlanner
- Hvorfor en felles plan er viktig
- Fra en pålitelig metodetid til en pålitelig produksjonsplan
Hjem » Ressurser » MTM-analyse: Planlegg arbeidet før produksjonsstart
Estimert lesetid: 10 minutter
Et nytt montert produkt er klart for produksjonsplanlegging, men ingen har laget det ofte nok til at du har en pålitelig gjennomsnittstid. Likevel må du sammenligne utformingen av arbeidsstasjonene, anslå arbeidsbelastningen og avgjøre om det er plass til de første ordrene i planen.
Med Methods-Time Measurement (MTM) kan du analysere den manuelle arbeidsmetoden før ordinær produksjon starter. I stedet for å vente på historikk fra fullførte jobber beregner du en tid ut fra definerte bevegelser og etablerte tidsdata. Metoden kommer først: En kortere tid har bare verdi hvis den beskriver arbeid som faktisk kan utføres trygt og riktig.
Når tiden er godkjent for planlegging, hjelper SkyPlanner APS deg med å ta den i bruk. Arcturus, systemets KI for produksjonsplanlegging, legger operasjonenes varighet inn i den felles produksjonsplanen. Slik gir en bedre metode et bedre plangrunnlag, i stedet for å bli stående som et isolert tall i et teknisk dokument.
Hva er MTM-analyse?
Methods-Time Measurement er et system med forhåndsbestemte bevegelsestider som brukes til å beskrive, analysere og vurdere manuelt arbeid. En analytiker deler en definert metode inn i bevegelser eller prosesselementer, bruker de relevante tidsdataene og reglene og fastsetter tiden for metoden ved et definert referansenivå for arbeidstempo.
I en detaljert MTM-1-analyse inngår bevegelser som å strekke seg, gripe, flytte, plassere og slippe. Forholdene har betydning: Å plukke opp en lett tilgjengelig del er ikke samme oppgave som å velge ut og plassere en komponent som er vanskelig å håndtere. MTM synliggjør disse forskjellene i stedet for å skjule dem i ett samlet anslag.
Tidsverdiene i MTM uttrykkes i tidsenheten TMU. Én TMU tilsvarer 0,036 sekunder; 1 000 TMU tilsvarer dermed 36 sekunder. TMU er en tidsenhet, ikke et prosentmål for effektivitet.
Referansetempoet er også viktig. MTM tar ikke utgangspunkt i å måle tiden til den raskeste operatøren og kalle den standarden. Tidsdataene bygger allerede på et definert arbeidstempo. Ikke legg til en tempovurdering fra en stoppeklokkestudie bare fordi en annen studie brukte det.
Når bør du velge MTM fremfor andre metoder for å fastsette tid?
MTM er særlig nyttig når beslutningen gjelder utforming av manuelt arbeid: et nytt produkt, en endret fikstur, en ny måte å plassere materialene på eller et valg mellom to monteringsrekkefølger. Du kan sammenligne arbeidsinnholdet før du bestemmer deg for metoden.
Det betyr ikke at MTM er det riktige svaret på alle spørsmål om tid. Velg et datagrunnlag som passer til beslutningen:
- MTM: Hvor lang tid bør denne definerte manuelle metoden kreve? Nyttig for å utforme og sammenligne arbeid før det finnes tilstrekkelig produksjonshistorikk.
- Tidsstudie med stoppeklokke: Hvor lang tid tar de observerte arbeidselementene under angitte forhold, og hvilken standardtid kan fastsettes på dette grunnlaget? Nyttig når operasjonen allerede finnes og kan studeres.
- Multimomentstudie: Hvor stor andel av tiden går med til montering, omstilling, venting eller andre aktiviteter? Nyttig for å forstå hvordan en arbeidsperiode fordeler seg, ikke for å måle tiden for hver korte bevegelse.
- Tidsregistrering per jobb: Hva skjedde på denne konkrete ordren eller operasjonen? Nyttig for å gjennomgå erfaringer fra produksjonen og forklare avvik fra planen.
Disse tilnærmingene kan utfylle hverandre. En MTM-analyse kan gi et forslag til metodetid, mens senere observasjoner i produksjonen kan avdekke et manglende element eller endrede forhold. Men et gjennomsnitt av registrerte timer som inkluderer venting på materialer, er ikke det samme som forhåndsbestemt manuelt arbeidsinnhold.
For en automatisk maskinsyklus må den prosessbestemte tiden fastsettes separat. MTM kan beskrive operatørens arbeid med lasting, lossing og håndtering, men gjør ikke maskinens skjæreprogram eller krav til herdetid om til en håndbevegelse.
MTM-1, MTM-2 og MTM-UAS: Velg riktig detaljnivå
MTM er en familie av systemer med ulike detaljnivåer. Valget påvirker både hva analysen beskriver, og hvor mye arbeid som kreves for å utarbeide den.
MTM-1 analyserer grunnbevegelser. Det egner seg for detaljert gjennomgang av kortvarig, gjentakende manuelt arbeid, der forholdene rundt hver enkelt bevegelse har betydning for utformingen av arbeidet.
MTM-2 samler grunnbevegelser i større grupper. For arbeid som egner seg for systemet, gir det en mindre detaljert analyse uten at hver MTM-1-bevegelse må registreres separat.
MTM-UAS, Universal Analyzing System, bruker prosesselementer på et høyere nivå og forbindes med batchproduksjon. Det er ikke bare et annet navn på MTM-1.
Velg system sammen med en kvalifisert analytiker ut fra prosessen, graden av gjentakelse og variasjon og beslutningen resultatet skal støtte. Flere detaljer er verdt innsatsen når de kan påvirke beslutningen. Riktig bruk krever opplæring i det valgte systemet og bruk av gjeldende data og regler. En generell veiledning kan ikke erstatte dette.
Slik gir en MTM-analyse en tid du kan bruke i planleggingen
Et nyttig resultat er mer enn en varighet. Det er en dokumentert metode og en tid som også den neste planleggeren forstår grunnlaget for.
1. Definer arbeidet og forutsetningene
Velg produktvariant, operasjon og metodeversjon. Beskriv verktøy, fikstur, hvordan komponentene er plassert og tilgjengelige, arbeidsrekkefølge, kvalitetskontroller og hva som markerer start og slutt. Angi om analysen gjelder ett stykk, én syklus eller en batch.
Involver dem som utfører eller skal utføre arbeidet. De kan oppdage en ubekvem strekkbevegelse, en nødvendig kontroll eller et beholderbytte som ikke kommer frem på en ryddig tegning. Sørg for at metoden ivaretar sikker håndtering og produktkvalitet. Å fjerne nødvendig arbeid er ingen forbedring.
2. Analyser arbeidsrekkefølgen med det valgte systemet
En kvalifisert analytiker beskriver arbeidet med de relevante elementene og forholdene som påvirker dem. Analysen må ta høyde for det som faktisk skjer, også arbeid som bare utføres med bestemte intervaller.
Følg systemets regler for rekkefølge og samtidige aktiviteter. Når to hender beveger seg samtidig, betyr det ikke nødvendigvis at bevegelsestidene skal legges etter hverandre. Du skal heller ikke finne på en bevegelsestid for å fylle et hull i en ufullstendig metodebeskrivelse.
Skill mellom omstilling og gjentakende arbeid. Klargjøring av en fikstur én gang for hele batchen skal ikke regnes som en klargjøringsoppgave for hvert enkelt stykk.
3. Sammenlign metodene, ikke bare totaltidene
Bruk analysen til å undersøke hvorfor én metode krever mindre arbeid. Kan komponenten legges frem i samme retning hver gang? Kan en fikstur fjerne behovet for gjentatt omplassering? Kan en endret rekkefølge eliminere håndtering uten å fjerne en kontroll?
Sammenlign alternativer med samme avgrensning og kvalitetskrav. En metode som ser raskere ut fordi etterfylling eller kontroll er flyttet ut av analysen, har ikke nødvendigvis redusert arbeidet. Det er her MTM blir et verktøy for å utforme arbeidet, fremfor et anslag som bare ser formelt ut.
4. Avklar hva tiden som godkjennes for bruk, inkluderer
Kontroller tidsgrunnlaget før du kaller resultatet en standardtid for produksjonen. Kartlegg gjentakende støttearbeid, og avklar hvordan personlige behov, restitusjon og uunngåelige forsinkelser skal håndteres. Dokumenter hvilke tidstillegg som er inkludert, og hvordan de beregnes. Ikke ta utgangspunkt i en universell prosentsats.
Synliggjør avbrudd som kan unngås, som problemer det må gjøres noe med. Venting på en manglende komponent skal ikke ubemerket bli en del av hver sekvens der operatøren strekker seg etter og griper en del. Samtidig vil en planlagt varighet som utelater nødvendig gjentakende arbeid, få den nye metoden til å fremstå som enklere å planlegge enn den faktisk er.
5. Valider og godkjenn metoden før bruk
Før metoden tas i bruk, må dere kontrollere at den kan utføres med det tiltenkte utstyret, måten materialene legges frem på og de gjeldende kvalitetskravene. Når dere har en pilotserie eller en tidlig produksjonsserie å vurdere, bør dere undersøke avvik fra sammenlignbart arbeid. Innlæring, en endret fikstur og et manglende element i analysen krever ulike tiltak.
Ta vare på analysen, opplysninger om hvilket system som ble brukt, metodeversjonen, forutsetningene, inkluderte tidstillegg, godkjenningen og datoen metoden gjelder fra. Vurder tiden på nytt når metoden eller forutsetningene endres. Poenget er ikke å holde fast ved et imponerende tall på ubestemt tid, men å opprettholde en pålitelig sammenheng mellom arbeidet og planen.
Eksempel: En bedre monteringsmetode planlegger ikke seg selv
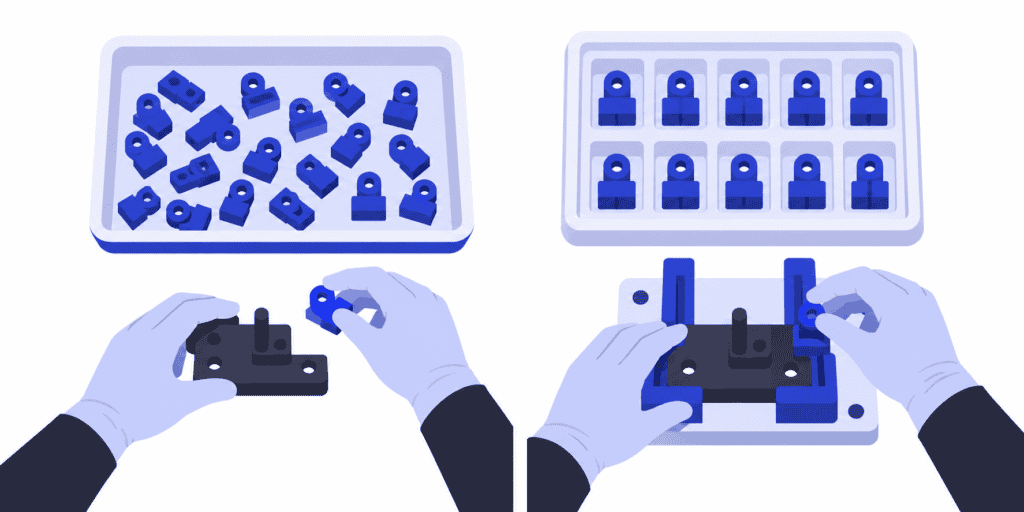
Tenk deg en manuell monteringsstasjon der delene kommer i ulike retninger. Den foreslåtte metoden bruker et forbedret brett som legger delene til rette, og en posisjoneringsfikstur. Det reduserer behovet for å velge ut og flytte på delene. Teamet kontrollerer metoden og godkjenner den for bruk.
La oss si at tiden som brukes i planleggingen, dermed går ned fra to minutter til ett og et halvt minutt per stykk. Dette er illustrerende, godkjente planleggingsverdier, ikke verdier hentet fra et MTM-datakort. Vi forutsetter at én person utfører arbeidet i rekkefølge på én stasjon, uten overlappende maskinsyklus, og at tidene og den tilgjengelige arbeidskalenderen er samordnet med hensyn til tidstillegg.
For en ordre på 120 stykk med uendret omstillingstid på 30 minutter:
- Tidligere metode: 120 × 2 minutter + 30 minutter = 270 minutter, eller fire og en halv time.
- Ny metode: 120 × 1,5 minutter + 30 minutter = 210 minutter, eller tre og en halv time.
Ordren trenger én time mindre på denne stasjonen. Det frigjør nyttig kapasitet, men betyr ikke automatisk at ordren kan sendes én time tidligere. Den ferdigmonterte enheten må kanskje fortsatt vente på en testbenk, en annen ordre kan oppta neste operasjon, eller den frigjorte timen kan falle utenfor tidsrommet en annen jobb trenger.
Neste steg er derfor ikke å «trekke en time fra leveringstidspunktet», men å «beregne på nytt hvordan denne ordren og det øvrige arbeidet kan gjennomføres med de tilgjengelige ressursene». Den beregningen gjør SkyPlanner for deg.
Ta godkjente metodetider i bruk med SkyPlanner
I SkyPlanner kan du angi varigheten for en operasjon som tid per stykk, produksjonsrate eller fast tid. Omstillingstid og tid til nedrigging legges inn separat. I det helt manuelle eksempelet kan derfor den godkjente planleggingstiden per stykk og omstillingstiden for partiet holdes atskilt også når ordremengden endres.
Avklar først hvilke ressurser som må reserveres i det aktuelle tidsrommet. Manuelt arbeidsinnhold, tiden maskinen er opptatt, og operasjonens samlede varighet er ulike størrelser. Hvis en maskin går mens operatøren klargjør en annen del, kan summering av alle aktivitetene føre til at maskinen reserveres for lenge. Hvis du bare bruker den manuelle arbeidstiden, kan du utelate tid der utstyret ikke er tilgjengelig for en annen jobb. Knytt metoden til ressursene operasjonen faktisk trenger.
Samordne også tidstilleggene i varigheten med kalenderen. En pause som allerede er trukket fra den tilgjengelige kapasiteten, skal ikke trekkes fra enda en gang gjennom et tidstillegg for samme pause. Ta vare på den godkjente studiedokumentasjonen, og dokumenter hvordan de ulike delene omsettes til verdier som brukes i planleggingen.
Arcturus planlegger operasjonene ut fra disse varighetene og de konfigurerte arbeidsstasjonene, skiftene, avhengighetene og prioriteringene. Gantt-tidslinjen viser hvordan arbeidet henger sammen. Når du innfører en godkjent metodeendring, oppdaterer du de berørte planleggingsverdiene og beregner planen på nytt for å se virkningen på etterfølgende operasjoner og andre ordrer som konkurrerer om kapasiteten.
Du slipper det manuelle arbeidet med å bygge opp separate køer på nytt etter hver revisjon. Enda viktigere er det at du kan bruke en faglig begrunnet tid for en ny metode i fremtidig planlegging, før du har en lang historikk med fullførte jobber. Du avgjør hvilken metode som er godkjent, og hvilke leveringsforpliktelser som skal prioriteres. SkyPlanner beregner den samlede planen.
Senere gir den faktiske produksjonen deg ytterligere grunnlag for vurdering. SkyPlanner støtter også estimering av operasjonsvarighet ut fra historiske tidsregistreringer. Hold denne kilden atskilt fra MTM: Den ene estimerer ut fra registrert produksjon, mens den andre vurderer en definert manuell metode ved hjelp av forhåndsbestemte data.
Hvorfor en felles plan er viktig
UTU, en finsk produsent av elektriske tavler og koblingsanlegg, planla tidligere i egne regneark for hver avdeling. Endringer i rekkefølgen i ERP-systemet nådde ikke alltid frem til produksjonsgulvet, og det var vanskelig å få et realistisk bilde av kapasiteten.
Med SkyPlanner koblet til Oracle NetSuite samlet UTU linjene og avdelingene ved fabrikken i Ulvila i ett system. Teamet forteller at en oppdatert arbeidskø når frem til montørene på sekunder, og at prosjektleveransene planlegges mer presist. Erfaringen viser verdien av å samle hele arbeidsmengden i en felles plan, fremfor å overlate til hver avdeling å samordne sin egen kø.
Fra en pålitelig metodetid til en pålitelig produksjonsplan
Bruk MTM når du trenger å utforme og begrunne manuelt arbeid før produksjonshistorikken kan gi deg svaret. Velg deretter SkyPlanner når den godkjente tiden skal få en realistisk plass i planleggingen av ordrene. En god metode viser hva arbeidet krever. Planlegging med begrenset kapasitet viser hvor og når det er plass til det.
SkyPlanner kan integreres med ethvert ERP- eller MES-system gjennom sitt åpne REST API, slik at bedre produksjonsplanlegging kan bygge på produksjonsinformasjonen du allerede har.
Bestill en demonstrasjon av SkyPlanner, og ta med en godkjent metodetid, den tilhørende operasjonsruten og andre ordrer som konkurrerer om den samme kapasiteten. Se hvordan en metodeendring påvirker produksjonsplanen og leveringsdatoene, ikke bare varigheten av én operasjon. Vil du heller utforske selv først, kan du prøve SkyPlanner med demodata eller bruke den KI-støttede «Kom i gang»-funksjonen i assistenten.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner


