








I denne artikkelen
- Hva er et tokassesystem?
- Slik fungerer syklusen med like mengder i kassene
- Velg deler med forbruk og forsyning som passer metoden
- Dimensjoner reserven for hele tiden frem til påfyllet er på plass
- Et eksempel på et tokassesystem
- Må begge kassene inneholde samme mengde?
- Utpek en ansvarlig for hvert signal om tom kasse
- Forbruk av reserven er normalt, men forsinket påfylling er et avvik
- Planlegg produksjon til påfyll sammen med andre oppdrag som konkurrerer om kapasiteten
- Slik endret bedre oversikt over materialtilgangen arbeidet hos Eskomatic
- Start med én del og kontroller at hele kretsløpet fungerer
En monteringsstasjon går tom for en liten del. Det finnes flere på lager et sted i fabrikken, men noen må finne dem, be om påfyll og bringe delene til operatøren. En rimelig komponent har nettopp ført til tap av verdifull produksjonstid.
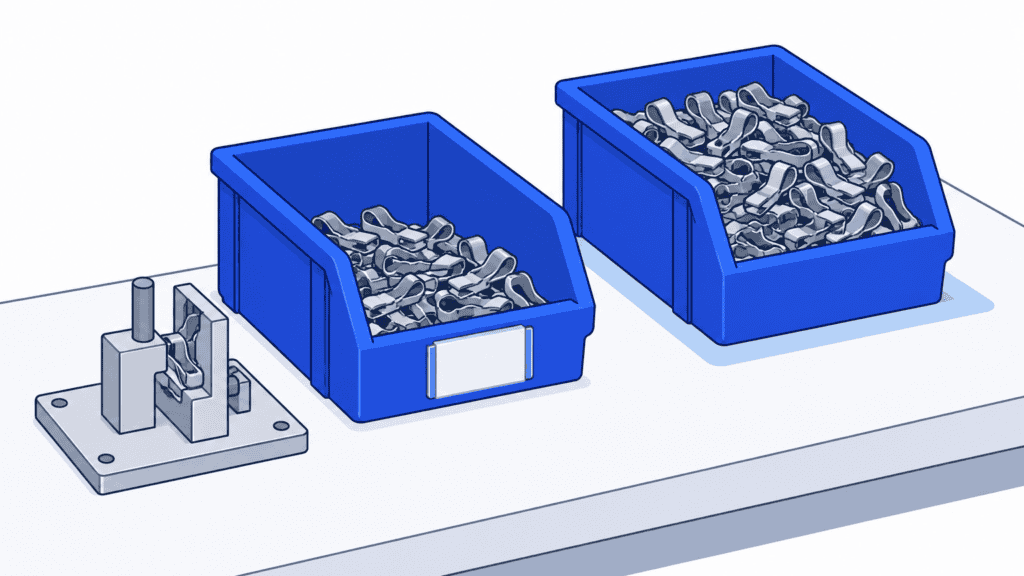
Et tokassesystem synliggjør behovet før arbeidsstasjonen går tom. Operatørene bruker deler fra én kasse mens den andre står i reserve. Når den første kassen er tom, utløses påfyll. Den andre forsyner produksjonen med deler frem til påfyllet kommer.
Det avgjørende er ikke om dere har to kasser, men om påfyllet er tilbake før reserven er brukt opp. For deler som produseres på maskiner som også brukes til andre oppdrag, hjelper SkyPlanner APS dere med å svare på dette. Systemet legger godkjente påfyllingsoppdrag inn i produksjonsplanen sammen med kundeordrene, i stedet for at de blir stående på en egen påfyllingsliste.
Hva er et tokassesystem?
Et tokassesystem er en visuell metode for etterfylling der to fastsatte mengder av samme artikkel inngår i en gjentakende syklus med forbruk og påfyll. Én kasse forsyner forbruksstedet med deler. Når den er tom, brukes et kort, den tomme kassen eller et annet avtalt signal til å be om påfyll, og operatøren begynner å bruke fra den andre kassen.
Den andre kassen dekker forbruket mens dere venter på påfyll. Fordelen er enkel: Operatøren trenger ikke å telle alle delene som er igjen for å vite når det er på tide å be om mer. Den tomme kassen gjør behovet tydelig.
I produksjon er metoden særlig nyttig for festemidler, koblinger og andre små komponenter som brukes regelmessig. Påfyllet kan komme fra et sentrallager, en ekstern leverandør eller egen produksjon. Hvor delene kommer fra, avgjør hvilket arbeid signalet setter i gang, men behovet for pålitelig oppfølging er det samme.
Slik fungerer syklusen med like mengder i kassene
For en enkel pilot kan dere bruke to kasser med samme standardmengde:
1. Bruk deler fra bare én kasse. Merk den andre tydelig som reserve, ikke som en alternativ plukklokasjon.
2. Gi signal når kassen som er i bruk, er tom. Flytt den tomme kassen eller kortet til det avtalte innsamlingsstedet, eller registrer en elektronisk forespørsel slik dere har avtalt.
3. Ta den fulle reservekassen i bruk. Produksjonen fortsetter mens den påfyllingsansvarlige sørger for nye deler.
4. Bekreft at påfyllet blir fulgt opp. Den som har ansvaret for å motta signalet, bekrefter mottaket og avklarer når brukbare deler forventes å være tilbake.
5. Sett den etterfylte kassen tilbake som reserve. Kontroller artikkel og mengde, sørg for at merkingen er på plass, og avslutt påfyllingsregistreringen. Fortsett å bruke deler fra kassen som er i bruk, til den er tom.
Deretter bytter kassene rolle igjen. Unngå å fylle på kassen som er i bruk, litt etter litt. Det kan skjule at den går tom. Det er nettopp dette som skal utløse påfyll.
Velg deler med forbruk og forsyning som passer metoden
Start med deler som brukes regelmessig, er tydelig merket og har en pålitelig kilde til påfyll. De best egnede delene er enkle å håndtere i en standardmengde og har samme spesifikasjon fra jobb til jobb.
En rimelig del kan være godt egnet selv om mangel på den stanser en kostbar operasjon. Innkjøpsprisen sier ikke hva det koster å gå tom. Å fylle to store kasser med en dyr artikkel som sjelden brukes, kan derimot binde kapital uten å løse et tilbakevendende forsyningsproblem.
Vær mer forsiktig når forbruket er uregelmessig eller preges av enkelte store ordrer. Ett enkelt uttak kan tømme reserven lenge før det vanlige påfyllet er tilbake. Ordrespesifikke komponenter, hyppige konstruksjonsendringer, kort holdbarhet eller strenge krav til partikontroll krever også mer enn to praktiske kasser. Oppretthold de nødvendige rutinene for identifikasjon, lagerrotasjon og sporbarhet.
Etterfylling med to kasser er beslektet med kanban, men to kasser betyr ikke to kanbankort. I en produksjonssløyfe med to kort skilles det mellom tillatelse til å produsere og tillatelse til å flytte materialer. Tokassesystemet i denne artikkelen handler om den fysiske beholdningen og oppfølgingen når én av mengdene er brukt opp.
Det er heller ikke det samme som å velge min–maks lagerstyring. Med min–maks bestilles påfyll når beholdningen når en bestillingsgrense, og mengden som bestilles, skal bringe beholdningen opp til et fastsatt maksimumsnivå. To kasser synliggjør en bestemt forbruksgrense på forbruksstedet. En innsamlingsrute kan frakte tomme og fulle kasser, men ruten i seg selv verken bekrefter eller fullfører påfyllet.
Dimensjoner reserven for hele tiden frem til påfyllet er på plass
Mål tiden fra forbrukssignalet gis til brukbare deler er på plass ved den angitte arbeidsstasjonen. Ikke stopp klokken når en innkjøpsordre sendes, en maskin er ferdig med skjæringen eller en leveranse ankommer fabrikkporten.
Denne tiden kan omfatte venting på at signalet fanges opp, kontroll og frigivelse av forespørselen, plukking eller produksjon, kontroll av delene, transport og plassering av delene på riktig sted. For egenproduserte deler kan ventetiden på en maskin som deles med andre oppdrag, ha større betydning enn selve bearbeidingstiden.
Som et utgangspunkt multipliserer dere forventet forbruk per driftsperiode med antall driftsperioder som går før påfyllet er på plass. Legg deretter til en buffer som dekker variasjonene i etterspørsel og påfyllingstid som prosessen må tåle. Sikkerhetslageret er den ekstra beskyttelsen som inngår i mengden, ikke nødvendigvis hele den andre kassen.
Et eksempel på et tokassesystem
Tenk dere en monteringsstasjon som bruker 40 klips per produksjonsskift. Hver kasse inneholder 240 brukbare klips. Når én kasse er tom og operatøren bytter til den andre, rekker den fulle kassen til seks produksjonsskift med dette forbruket.
Hvis hele påfyllingen tar fire produksjonsskift, bruker stasjonen 160 klips mens den venter. Når påfyllet er tilbake, er det fortsatt 80 klips igjen i kassen som er i bruk. Restmengden er bufferen mot variasjon i dette eksemplet, ikke en anbefalt buffer for alle fabrikker.
Anta nå at det bare tar kort tid å lage klipsene, men at køen ved produksjonsmaskinen gjør at de ikke er tilbake før det har gått mer enn seks produksjonsskift. Da svikter systemet til tross for riktige kasser og et synlig signal. Dere må få påfyllet raskere på plass, øke bufferen eller velge en annen løsning for etterfylling.
Bruk kalenderne konsekvent. Hvis monteringen bruker deler på nattskiftet, mens lageret, leverandøren eller påfyllingsprosessen ikke er i drift, tæres det fortsatt på bufferen i dette tidsrommet. Beregn ut fra det faktiske forbruket mens dere venter på nye deler, ikke en uklar blanding av kalenderdager og arbeidstimer.
Må begge kassene inneholde samme mengde?
Nei. Dere kan ha en større mengde i kassen som er i bruk, og en mindre reserve som er dimensjonert for å dekke forbruket frem til påfyllet kommer. Men da må dere skrive ned en annen regel for å gjenopprette beholdningen: Ved mottak fyller dere først reserven opp til fastsatt mengde og legger resten i kassen som er i bruk.
Ikke la kasser med ulike mengder bytte rolle som om de ga samme beskyttelse. Ved første innføring gjør like mengder det enklere å forstå og kontrollere byttet. Velg ulike mengder bare når besparelsen i lagerbeholdning eller plass rettferdiggjør den ekstra disiplinen.
Utpek en ansvarlig for hvert signal om tom kasse
Et kort i en bakke er en forespørsel, ikke et bevis på at noen har fulgt den opp. Før piloten starter, må dere avtale hvem som mottar signalet, hvor raskt mottaket skal bekreftes, og hvem som følger opp når påfyllet blir forsinket. Fordel ansvaret på tvers av skiftene, og utpek en stedfortreder når den som vanligvis har ansvaret, er borte.
Signalet må være tydelig nok til at mottakeren kan handle uten å måtte ringe. Oppgi del og eventuell revisjon, standard påfyllingsmengde, forsyningskilde, returlokasjon og identifikator for kassen eller kortet. Den som håndterer påfyllet, må kunne skille forespørselen fra en som allerede er under behandling.
Bruk for eksempel avtalte statuser som forespurt, godkjent og returnert. Et papirsignal kan fungere helt fint så lenge den ansvarlige mottakeren bekrefter det, og åpne forespørsler forblir synlige. Hvis samme forespørsel også registreres elektronisk, må de to registreringene kobles sammen i stedet for å utløse et nytt påfyll.
Den fysiske syklusen og lagerregistreringene må også stemme overens. Å flytte en kasse fører ikke i seg selv til en elektronisk lagertransaksjon eller til at det opprettes en produksjonsordre. Avklar når den valgte arbeidsflyten skal registrere forbruk, intern overføring, mottak og eventuelle produksjonsforespørsler. Hvis beholdningen allerede er redusert gjennom produksjonsrapporteringen, må dere unngå å trekke den fra en gang til bare fordi den tomme kassen hentes.
Når delene kommer tilbake, må du kontrollere antall brukbare deler, identitet og plassering før du lukker forespørselen. Skadde deler i en kasse som ser full ut, gir ikke den tiltenkte beskyttelsen. Påfyllingen er først fullført når de riktige, brukbare delene er tilgjengelige der de skal brukes – ikke bare når noen markerer en tidligere oppgave som ferdig.
Forbruk av reserven er normalt, men forsinket påfylling er et avvik
Det er forventet at den andre kassen tas i bruk. Den skal derimot ikke gå tom før påfyllet er på plass.
Bestem når saken skal eskaleres, tidlig nok til at dere kan handle mens det fortsatt er deler igjen. Hvis den påfyllingsansvarlige ikke kan bekrefte at delene er tilbake før den gjenværende beholdningen tar slutt, må den som kan endre forsyningen eller produksjonsbeslutningen, involveres. En hasteoverføring kan være riktig, men registrer den og gjenopprett de fastsatte mengdene i begge kassene etterpå. Å låne fra en annen stasjon uten å si fra flytter bare mangelen.
Under piloten bør dere gå gjennom manglende bekreftelser, faktisk tid fra signal til delene er tilbake, gjenværende reserve ved retur og eventuelle hastetiltak. Bruk observasjonene til å forbedre rutinene for innhenting og påfylling før dere reduserer beholdningen. Vurder mengdene på nytt når etterspørsel, skiftordning, leverandørytelse eller produksjonsrute endres.
Planlegg produksjon til påfyll sammen med andre oppdrag som konkurrerer om kapasiteten
For innkjøpte festemidler kan påfyllingen hovedsakelig bestå av plukking, leverandørlevering og interntransport. For en klips, brakett eller avstandshylse som produseres internt, konkurrerer påfyllingen også med kundeordrer om maskiner og tid. En påfyllingsliste som ser bort fra disse forpliktelsene, gir ikke et troverdig tidspunkt for når delene er tilbake.
Velg SkyPlanner når påfyllingen din trenger produksjonskapasitet som også brukes til annet arbeid. Når påfyllingen er godkjent som produksjonsordre, planlegger Arcturus, SkyPlanners KI for finplanlegging, operasjonene sammen med det øvrige arbeidet. Den tar hensyn til konfigurerte arbeidsstasjoner, kapasitet, skift, avhengigheter mellom operasjoner og prioriteringer. Gantt-planen viser den beregnede rekkefølgen og planlagt ferdigstillelse.
Da slipper du å vedlikeholde én kø for kundeordrer og en annen for påfyllingspartier, for så å prøve å samordne dem manuelt. Du kan se om det er plass til påfyllingen i planen før reserven forventes å gå tom, og hvordan en endret prioritering påvirker andre forpliktelser.
La oss gå tilbake til eksemplet med klipsene. Det nyttige spørsmålet i planleggingen er om det godkjente påfyllingspartiet kan fullføre produksjonsruten tidsnok til kontroll og levering tilbake til monteringen. Hvis maskinen som deles med annet arbeid, allerede er opptatt, kan du ta stilling til kapasitetskonflikten før monteringen går tom. Du setter prioriteringene; Arcturus beregner planen innenfor disse rammene.
Når materialhensyn er aktivert i finplanleggingen og lagerinformasjonen holdes oppdatert, tar SkyPlanner også hensyn til materialene som trengs til påfyllingen. En ledig maskin er ikke nok hvis råmaterialet til partiet mangler. For innkjøpte deler kan oppdaterte ankomstdatoer på innkjøpsordrene tas med i planleggingen av arbeidet som trenger delene. Beregn planen på nytt når datoene endres.
SkyPlanner kan integreres med ethvert ERP- eller MES-system gjennom sitt åpne REST API. Du kan knytte eksisterende ordre- og lagerinformasjon til produksjonsplanen i stedet for å planlegge påfyllingen i en isolert løsning. Behold et enkelt signal fra kassen ved arbeidsstasjonen, og gi arbeidet bak signalet en plan som tar hensyn til resten av fabrikken.
Slik endret bedre oversikt over materialtilgangen arbeidet hos Eskomatic
Eskomatic, en finsk bedrift som utfører maskinering på oppdrag, organiserte tidligere jobbkøene i stor grad manuelt. Begrenset oversikt over materialtilgangen gjorde at mangler kunne bli oppdaget for tett opp mot planlagt jobbstart.
Ved å koble SkyPlanner til sitt eksisterende ERP-system fikk bedriften en tydeligere, visuell jobbkø og automatisk planlegging av kapasitetsbelastningen. Eskomatic rapporterer om mer presise leveringsdatoer og færre produksjonsstopp som følge av materialmangel.
Erfaringen deres viser verdien av å knytte materialtilgang til den daglige finplanleggingen: Planleggerne kan reagere tidligere i stedet for å rydde opp i problemene når arbeidet allerede skulle vært i gang. Når påfyll til et tokassesystem produseres på maskiner som også brukes til annet arbeid, er det praktiske behovet det samme – et forventet returtidspunkt som er forankret i den faktiske produksjonsplanen.
Start med én del og kontroller at hele kretsløpet fungerer
Prøv ut systemet med én del som brukes regelmessig, på ett forbrukssted. Bekreft startmengden i begge kassene, avstem eventuelle åpne påfyllingsforespørsler, merk plasseringene og øv på byttet av tom kasse sammen med operatørene og de påfyllingsansvarlige. Følg flere komplette kretsløp, inkludert skiftoverleveringer, før dere utvider.
Ta vare på det som gjør tokassesystemet verdifullt: et tydelig signal og en enkel rutine for operatøren. Legg planleggingsinnsatsen der den betyr noe – i å sikre at prosessen bak signalet faktisk kan levere.
Vil du se hvordan SkyPlanner kan planlegge påfyll som produseres internt? Bestill en demo med utgangspunkt i én del dere bruker regelmessig, hvor lenge reserven rekker, og en kundejobb som konkurrerer om samme ressurs. Du kan undersøke påfyllingens plass i den felles planen og virkningen på annet arbeid. Eller prøv SkyPlanner med demodata. Hvis du foretrekker en veiledet innføring, kan du bruke assistentens KI-støttede «Kom i gang»-veiledning.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner


