








في هذا المقال
- ما هو نظام الحاويتين؟
- كيف تعمل الدورة عند تساوي كميتي الحاويتين؟
- اختر قطعًا تلائم أنماط طلبها وتوريدها هذا الأسلوب
- حدّد كمية الاحتياطي لتكفي طوال مدة الاستجابة لتجديد المخزون
- مثال توضيحي لنظام الحاويتين
- هل يجب أن تحتوي الحاويتان على الكمية نفسها؟
- عيّن مسؤولًا عن كل إشارة لحاوية فارغة
- استهلاك الاحتياطي إشارة طبيعية، أما تأخر التجديد فحالة استثنائية
- جدوِل دفعات التجديد المصنّعة داخليًا مع الأعمال التي تنافسها على الطاقة الإنتاجية
- ما الذي تغيّر لدى Eskomatic بفضل وضوح توفر المواد؟
- ابدأ بقطعة واحدة وتحقّق من نجاح الدورة كاملة
الرئيسية » الموارد » نظام الحاويتين: حافظ على جاهزية القطع الصغيرة للإنتاج
وقت القراءة المقدر: 10 دقائق
ينفد مخزون إحدى القطع الصغيرة في محطة تجميع. يوجد مخزون منها في مكان ما بالمصنع، لكن لا بد أن يبحث عنه أحدهم ويطلب إعادة تزويد المحطة به ثم يوصله إلى المشغّل. وهكذا تتسبب قطعة زهيدة التكلفة في توقف الإنتاج وإهدار وقت ثمين.
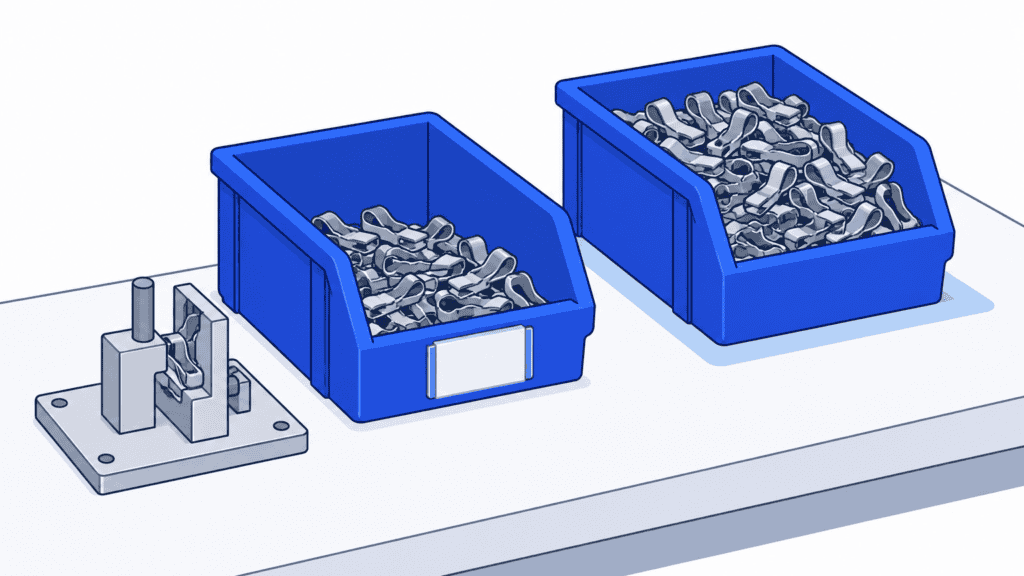
يُظهر نظام الحاويتين الحاجة إلى تجديد المخزون قبل نفاده من محطة العمل. يسحب المشغّلون القطع من حاوية واحدة، بينما تبقى الأخرى احتياطية. وعندما تفرغ الأولى، تكون تلك إشارة لبدء إعادة التعبئة، فيما تواصل الثانية تزويد الإنتاج بالقطع إلى حين وصول الكمية البديلة.
السؤال المهم ليس ما إذا كانت لديك حاويتان، بل ما إذا كانت الكمية البديلة ستعود قبل نفاد الاحتياطي. بالنسبة إلى القطع التي تصنعها على آلات مشتركة، يساعدك نظام التخطيط والجدولة المتقدمة (APS) من SkyPlanner على الإجابة، إذ يجدول أعمال تجديد المخزون التي اعتُمدت إلى جانب طلبات العملاء، بدلًا من إبقائها في قائمة منفصلة لإعادة التعبئة.
ما هو نظام الحاويتين؟
نظام الحاويتين أسلوب مرئي لتجديد المخزون، يعتمد على كميتين محددتين من الصنف نفسه ضمن دورة متكررة من الاستهلاك وإعادة التعبئة. تزوّد إحدى الحاويتين نقطة الاستخدام بالقطع. وعندما تفرغ، تُستخدم بطاقة أو الحاوية الفارغة نفسها أو إشارة أخرى متفق عليها لطلب كمية بديلة، ويبدأ السحب من الحاوية الثانية.
توفّر الحاوية الثانية مخزونًا يغطي فترة الاستجابة للطلب. والفائدة بسيطة: لا يحتاج المشغّل إلى عدّ كل القطع المتبقية ليعرف أن موعد تجديد المخزون قد حان؛ فحالة الحاوية تجعل الحاجة واضحة للعيان.
في التصنيع، يفيد هذا الأسلوب خصوصًا مع المثبّتات والوصلات وغيرها من القطع الصغيرة التي تُستهلك بانتظام. ويمكن تجديد المخزون من مستودع مركزي أو مورّد خارجي أو عملية إنتاج داخلية. يختلف العمل المطلوب بعد الإشارة باختلاف المصدر، لكن الحاجة إلى استجابة موثوقة تبقى كما هي.
كيف تعمل الدورة عند تساوي كميتي الحاويتين؟
لتجربة أولية بسيطة، استخدم حاويتين تحتوي كل منهما على الكمية المعيارية نفسها:
1. اسحب القطع من حاوية واحدة فقط. ميّز الحاوية الثانية بوضوح بوصفها احتياطية، لا موقعًا بديلًا للسحب.
2. أرسل الإشارة عندما تفرغ الحاوية المستخدمة. انقل الحاوية الفارغة أو بطاقتها إلى نقطة التجميع المخصصة، أو سجّل الطلب الإلكتروني المتفق عليه.
3. ابدأ السحب من الحاوية الاحتياطية الممتلئة. يستمر الإنتاج بينما يرتّب مسؤول إعادة التعبئة توفير الكمية البديلة.
4. تأكّد من أن طلب إعادة التعبئة قيد المعالجة. يؤكد المسؤول الذي تلقّى الإشارة استلامها، ويحدد الموعد المتوقع لعودة القطع الصالحة للاستخدام.
5. أعد الحاوية بعد تعبئتها لتكون احتياطية. تحقّق من الصنف والكمية، وأعد تثبيت بيانات التعريف عليها، ثم أغلق سجل إعادة التعبئة. واصل السحب من الحاوية المستخدمة حاليًا حتى تفرغ.
بعد ذلك تتبادل الحاويتان الأدوار من جديد. تجنّب إضافة القطع باستمرار إلى الحاوية المستخدمة، فقد يحجب ذلك لحظة نفادها التي يُفترض أن تكون إشارة لبدء تجديد المخزون.
اختر قطعًا تلائم أنماط طلبها وتوريدها هذا الأسلوب
ابدأ بقطع تُستهلك بصورة متكررة، وتحمل بيانات تعريف واضحة، ولها مصدر موثوق لتجديد المخزون. وأكثر القطع ملاءمة هي التي يسهل تداولها بكميات معيارية ولا تتغير مواصفاتها من مهمة إنتاج إلى أخرى.
قد تكون القطعة الزهيدة التكلفة مناسبة لهذا الأسلوب حتى لو كان غيابها يوقف عملية مرتفعة التكلفة. فسعر شرائها لا يعبّر عن تكلفة نفادها. وفي المقابل، قد يؤدي ملء حاويتين كبيرتين بصنف غالٍ ونادر الاستخدام إلى تجميد المال دون معالجة مشكلة متكررة في الإمداد.
توخَّ مزيدًا من الحذر عندما يكون الاستهلاك متقطعًا أو تتحكم فيه طلبات كبيرة تأتي من حين إلى آخر. فقد تسحب دفعة واحدة كامل الاحتياطي قبل وقت طويل من عودة الكمية البديلة في موعدها المعتاد. كذلك، فإن المكوّنات الخاصة بطلبات محددة، أو التعديلات الهندسية المتكررة، أو قِصر مدة الصلاحية، أو المتطلبات الصارمة لضبط الدفعات، تحتاج إلى أكثر من مجرد حاويتين مناسبتين. أبقِ ضوابط التعريف وتدوير المخزون والتتبّع المطلوبة قائمة.
يرتبط تجديد المخزون بنظام الحاويتين بأسلوب كانبان، لكن وجود حاويتين لا يعني وجود بطاقتي كانبان. فدورة التصنيع ذات البطاقتين تفصل بين الإذن بالإنتاج والإذن بنقل المواد. أما ترتيب الحاويتين الذي نتناوله هنا فيخص المخزون الفعلي والاستجابة عند نفاد إحدى الكميتين.
كما أن اختيار هذا النظام ليس هو نفسه اختيار سياسة الحد الأدنى والأقصى للمخزون. فتلك السياسة تحدد نقطة لإعادة الطلب ومستوى مستهدفًا يُستكمل المخزون إليه، بينما يجعل نظام الحاويتين بلوغ حد معين من الاستهلاك ظاهرًا عند نقطة الاستخدام. ويمكن لمسار جمع وتوزيع أن ينقل الحاويات الفارغة والممتلئة، لكن وجود المسار وحده لا يعني تأكيد استلام طلب إعادة التعبئة أو إتمامه.
حدّد كمية الاحتياطي لتكفي طوال مدة الاستجابة لتجديد المخزون
قِس الوقت من إشارة الاستهلاك حتى وصول الكمية البديلة الصالحة للاستخدام إلى محطة العمل المحددة. لا تُنهِ القياس عند إرسال أمر شراء، أو انتهاء آلة من القطع، أو وصول شحنة إلى بوابة المصنع.
قد تشمل الاستجابة انتظار جمع الإشارات، ومراجعة الطلب وإجازة تنفيذه، وسحب القطع من المخزون أو تصنيعها، ثم فحصها ونقلها وإعادتها إلى الموقع الصحيح. وبالنسبة إلى القطع المصنّعة داخليًا، قد يكون وقت انتظار إتاحة آلة مشتركة أهم من وقت التشغيل نفسه.
لإجراء حساب أولي، اضرب الاستهلاك المتوقع لكل فترة تشغيل في عدد فترات التشغيل التي تمرّ خلال زمن الاستجابة. ثم أضف كمية تكفي لمواجهة التفاوت في الطلب وزمن الاستجابة الذي يجب أن تتحمله عملية الإنتاج لديك. مخزون الأمان هو هذه الحماية الإضافية ضمن الكمية، وليس بالضرورة كامل محتوى الحاوية الثانية.
مثال توضيحي لنظام الحاويتين
تخيّل محطة تجميع تستهلك 40 مشبكًا في كل وردية تشغيل، وتحتوي كل حاوية على 240 مشبكًا صالحًا للاستخدام. عندما تفرغ إحدى الحاويتين وينتقل المشغّل إلى الأخرى، تكفي الحاوية الممتلئة لتغطية ست ورديات تشغيل بمعدل الاستهلاك هذا.
إذا استغرقت الاستجابة الكاملة لإعادة التعبئة أربع ورديات تشغيل، فستستهلك المحطة 160 مشبكًا أثناء الانتظار. وتصل الكمية البديلة فيما لا يزال في الحاوية المستخدمة 80 مشبكًا. هذه الكمية المتبقية هي الحماية من التفاوت في هذا المثال، وليست هامشًا موصى به لكل مصنع.
لنفترض الآن أن تصنيع المشابك لا يستغرق وقتًا طويلًا، لكن قائمة الأعمال المنتظرة على آلة تصنيعها تؤخر عودتها إلى ما بعد ست ورديات تشغيل. هنا يفشل النظام رغم توافر الحاويات المناسبة والإشارة المرئية. وعليك حينها تحسين الاستجابة، أو زيادة كمية الحماية، أو اختيار ترتيب آخر لتجديد المخزون.
اعتمد جداول تشغيل متسقة في حساباتك. فإذا استمر التجميع في استهلاك القطع خلال الوردية الليلية بينما لا يعمل المستودع أو المورّد أو عملية إعادة التعبئة، فإن هذه الفجوة تستهلك أيضًا من كمية الحماية. ابنِ الحساب على الاستهلاك الفعلي خلال فترة عدم توافر الكمية البديلة، لا على خلط غير مبرر بين الأيام التقويمية وساعات العمل.
هل يجب أن تحتوي الحاويتان على الكمية نفسها؟
لا. يمكن اعتماد كميتين غير متساويتين: كمية أكبر في حاوية التشغيل، واحتياطي أصغر يُحدَّد حجمه لتغطية فترة تجديد المخزون. لكن يجب توثيق قاعدة مختلفة لإعادة توزيع الكمية عند وصولها: استكمل الاحتياطي أولًا إلى كميته المحددة، ثم ضع الباقي في حاوية التشغيل.
لا تتناوب بين حاويتين غير متساويتين وكأن كلًا منهما توفّر الحماية نفسها. عند التطبيق الأولي، تجعل الكميات المتساوية تبادل الأدوار أسهل فهمًا وتدقيقًا. ولا تختر كميات غير متساوية إلا إذا كانت فائدتها من حيث المخزون أو المساحة تبرر ما تتطلبه من انضباط إضافي.
عيّن مسؤولًا عن كل إشارة لحاوية فارغة
البطاقة الموضوعة في صينية التجميع هي طلب، وليست دليلًا على أن أحدًا بدأ تنفيذه. قبل إطلاق التجربة، اتفقوا على من يتلقّى الإشارة، والمهلة المتاحة لتأكيد استلامها، ومن يتولى التصرف عند توقّع تأخر الكمية البديلة. وزّعوا المسؤولية على الورديات، وحددوا بديلًا عند غياب المسؤول المعتاد.
اجعل الإشارة واضحة ومحددة بما يكفي لتنفيذ الطلب دون الحاجة إلى مكالمة هاتفية. حدّد القطعة وإصدارها عند الاقتضاء، والكمية المعيارية لإعادة التعبئة، والمصدر، وموقع الإرجاع، ومعرّف الحاوية أو البطاقة. وينبغي أن يستطيع مسؤول تجديد المخزون التمييز بين هذا الطلب وطلب آخر جارٍ تنفيذه.
يمكن، مثلًا، استخدام حالات متفق عليها مثل «مطلوب» و«مقبول» و«أُعيد إلى الموقع». ويمكن للإشارة الورقية أن تؤدي الغرض تمامًا، بشرط أن يؤكد المسؤول المتلقّي استلامها وأن تبقى الطلبات المفتوحة ظاهرة للمتابعة. وإذا سُجّل الطلب نفسه إلكترونيًا أيضًا، فاربط السجلين بدلًا من بدء عملية إعادة تعبئة ثانية.
يجب أيضًا أن تتطابق حركة الحاويات الفعلية مع سجل المخزون. فنقل الحاوية لا يعني بحد ذاته تسجيل حركة مخزون إلكترونية أو إنشاء أمر تصنيع. حدّد متى يسجّل سير العمل الذي اخترته الاستهلاك والنقل الداخلي والاستلام وأي طلب إنتاج. وإذا كانت الكمية قد خُصمت بالفعل من المخزون عبر تقارير الإنتاج، فلا تخصمها مرة أخرى لمجرد جمع الحاوية الفارغة.
عند إعادة الحاوية، تحقّق من كمية القطع الصالحة للاستخدام وهويتها وموقعها قبل إغلاق الطلب. فالقطع التالفة في حاوية تبدو ممتلئة لا توفر الحماية المقصودة من نفاد المخزون. ولا تكتمل عملية التجديد إلا عندما تتوفر القطع الصحيحة والصالحة للاستخدام لدى الجهة التي تستهلكها، وليس بمجرد أن يسجّل أحدهم اكتمال مهمة في مرحلة سابقة.
استهلاك الاحتياطي إشارة طبيعية، أما تأخر التجديد فحالة استثنائية
من المتوقع استخدام الحاوية الثانية، لكن ليس من المتوقع نفادها قبل وصول الكمية البديلة.
حدّد نقطة تصعيد مبكرة بما يكفي لاتخاذ إجراء قبل نفاد المخزون. وإذا لم يتمكن المسؤول عن التجديد من تأكيد إعادة الحاوية قبل انتهاء فترة التغطية المتبقية، فأشرك الشخص المخوّل بتغيير قرار التوريد أو الإنتاج. قد يكون النقل الطارئ للمخزون مناسبًا، لكن سجّله وأعد الكميات المحددة للحاويتين بعد ذلك. فأخذ قطع من محطة أخرى دون تسجيل لا يحل النقص، بل ينقله إلى مكان آخر.
خلال التطبيق التجريبي، راجع الطلبات التي لم يُؤكَّد استلامها، والوقت الفعلي من صدور الإشارة إلى إعادة الحاوية، والاحتياطي المتبقي عند إعادتها، والتدخلات الطارئة. استخدم هذه الملاحظات لتحسين عملية جمع الحاويات وتجديد محتواها قبل خفض المخزون. وراجع الكميات مجددًا عند تغيّر الطلب أو الورديات أو أداء الموردين أو مسار الإنتاج.
جدوِل دفعات التجديد المصنّعة داخليًا مع الأعمال التي تنافسها على الطاقة الإنتاجية
بالنسبة إلى قطع التثبيت المشتراة، قد تشمل الاستجابة الأساسية تجهيز القطع وتسليمها من جانب المورّد ونقلها داخليًا. أما المشبك أو الحامل أو المباعد المصنّع داخليًا، فتتنافس دفعة تجديده أيضًا مع طلبات العملاء على وقت الآلات. وقائمة التجديد التي تتجاهل هذه الالتزامات لا تصلح أساسًا لوعد موثوق بموعد إعادة القطع.
اختر SkyPlanner عندما يتطلب تجديد مخزونك استخدام الطاقة الإنتاجية المشتركة هذه. بمجرد قبول طلب التجديد بوصفه أمر إنتاج، يتولى Arcturus، محرك الجدولة بالذكاء الاصطناعي في SkyPlanner، حساب جدولة عملياته مع الأعمال الأخرى. ويأخذ في الحسبان محطات العمل والطاقة الإنتاجية والورديات وعلاقات التبعية بين العمليات والأولويات، وفق الإعدادات المحددة. ويعرض مخطط جانت التسلسل الناتج ومواعيد الإكمال المخططة.
يوفّر عليك ذلك عناء الاحتفاظ بقائمة انتظار لطلبات العملاء وأخرى لدفعات التجديد، ثم محاولة التوفيق بينهما يدويًا. ويمكنك معرفة ما إذا كان الجدول يتيح إكمال التجديد قبل الموعد المتوقع لنفاد الاحتياطي، وكيف يؤثر تغيير الأولويات في الالتزامات الأخرى.
لنعد إلى مثال المشبك. السؤال المفيد للتخطيط هو: هل تستطيع الدفعة البديلة المقبولة إتمام مسار إنتاجها في الوقت اللازم للفحص وإعادتها إلى التجميع؟ إذا كانت الآلة المشتركة محجوزة بالفعل لأعمال أخرى، يمكنك اتخاذ قرار لمعالجة هذا التعارض قبل نفاد القطع في التجميع. أنت تحدّد الأولويات، وArcturus يحسب الجدول وفقًا لها.
عند تفعيل مراعاة المواد في الجدولة وتحديث معلومات المخزون باستمرار، يأخذ SkyPlanner أيضًا في الحسبان المواد اللازمة للتجديد. فتوفّر الآلة لا يكفي إذا كانت المادة الخام اللازمة للدفعة غير متاحة. وبالنسبة إلى القطع المشتراة، يمكن مراعاة مواعيد وصولها المسجّلة والمحدّثة في أوامر الشراء عند جدولة الأعمال التي تحتاج إليها؛ أعد حساب الجدول عند تغيّر تلك المواعيد.
يتكامل SkyPlanner مع أي نظام ERP أو MES عبر واجهة REST API المفتوحة. ويمكنك ربط معلومات الطلبات والمخزون الحالية بجدول الإنتاج بدلًا من تخطيط التجديد بمعزل عن بقية العمل. حافظ على بساطة إشارة الحاوية في محطة العمل، وضع للأعمال اللازمة لتلبيتها خطة تراعي بقية أنشطة المصنع.
ما الذي تغيّر لدى Eskomatic بفضل وضوح توفر المواد؟
كانت Eskomatic، وهي شركة فنلندية متخصصة في التشغيل الميكانيكي حسب التعاقد، تنظّم قوائم انتظار الأعمال يدويًا إلى حد كبير. وبسبب عدم وضوح معلومات توفر المواد بما يكفي، كان النقص قد لا يُكتشف إلا قبيل الموعد المخطط لبدء العمل.
بعد ربط SkyPlanner بنظام ERP القائم لديها، حصلت الشركة على عرض مرئي أوضح لقائمة انتظار الأعمال وجدولة تلقائية للأحمال الإنتاجية. وتفيد Eskomatic بأن مواعيد التسليم أصبحت أدق، وأن توقفات الإنتاج الناجمة عن نقص المواد قد انخفضت.
تُظهر تجربتها قيمة ربط جاهزية المواد بالجدولة اليومية: يستطيع مخططو الإنتاج الاستجابة مبكرًا بدلًا من معالجة المشكلة في وقت يُفترض أن يكون العمل قد بدأ فيه بالفعل. وهذا هو الاحتياج العملي نفسه عند تصنيع دفعة تجديد لنظام الحاويتين على آلات مشتركة: موعد متوقع لإعادة القطع يستند إلى خطة الإنتاج الفعلية.
ابدأ بقطعة واحدة وتحقّق من نجاح الدورة كاملة
جرّب النظام على قطعة يتكرر استخدامها في نقطة استخدام واحدة. تأكّد من الكمية الأولية في كلتا الحاويتين، وراجع أي طلب تجديد مفتوح بالفعل وسوِّ وضعه، وضع بطاقات تعريف للمواقع، وتدرّب على تبادل الحاوية الفارغة مع المشغّلين والمسؤولين عن التجديد. تابع عدة دورات كاملة، بما فيها فترات تسليم واستلام الورديات، قبل توسيع التطبيق.
حافظ على ما يمنح نظام الحاويتين قيمته: إشارة واضحة وإجراءات بسيطة للمشغّل. ووجّه جهد التخطيط إلى ما يهم فعلًا: التأكد من أن الاستجابة لتلك الإشارة قادرة على توفير القطع المطلوبة.
لمعرفة كيف يمكن أن يجدول SkyPlanner عمليات تجديد مخزونك بالإنتاج الداخلي، احجز عرضًا توضيحيًا، وجهّز مثالًا يتضمن قطعة يتكرر استخدامها، وفترة تغطية احتياطيها، ومهمة إنتاج لأحد العملاء تتنافس على المورد نفسه. يمكنك استعراض موضع دفعة التجديد في الجدول المشترك وتأثيرها في الأعمال الأخرى. أو جرّب SkyPlanner ببيانات تجريبية، واستعن بخطوات «بدء الاستخدام» المدعومة بالذكاء الاصطناعي في المساعد إذا كنت تفضّل مقدمة إرشادية.
Jussi Mäntylä
أخصائي تخطيط الإنتاج، SkyPlanner


