


În acest articol
- Ce este un sistem cu două containere?
- Cum funcționează ciclul cu două cantități egale
- Alegeți piesele al căror consum și mod de aprovizionare se potrivesc metodei
- Dimensionați rezerva pentru întregul interval de reaprovizionare
- Un exemplu de funcționare cu două containere
- Trebuie ca ambele containere să conțină aceeași cantitate?
- Desemnați un responsabil pentru fiecare semnal de container gol
- Tratați consumul din rezervă ca pe un semnal normal, dar întârzierea reaprovizionării ca pe o excepție
- Programați producția internă pentru reaprovizionare împreună cu lucrările care folosesc aceleași resurse
- Ce a schimbat la Eskomatic o imagine mai clară asupra disponibilității materialelor
- Începeți cu o singură piesă și validați întregul ciclu
Acasă » Resurse » Sistem cu două containere: piese mici mereu pregătite pentru producție
Timp estimat de citire: 10 minute
La un post de asamblare se epuizează stocul unei piese mici. Există stoc undeva în fabrică, dar cineva trebuie să îl găsească, să solicite reaprovizionarea și să aducă piesele la operator. O componentă ieftină tocmai a provocat pierderea unui timp prețios de producție.
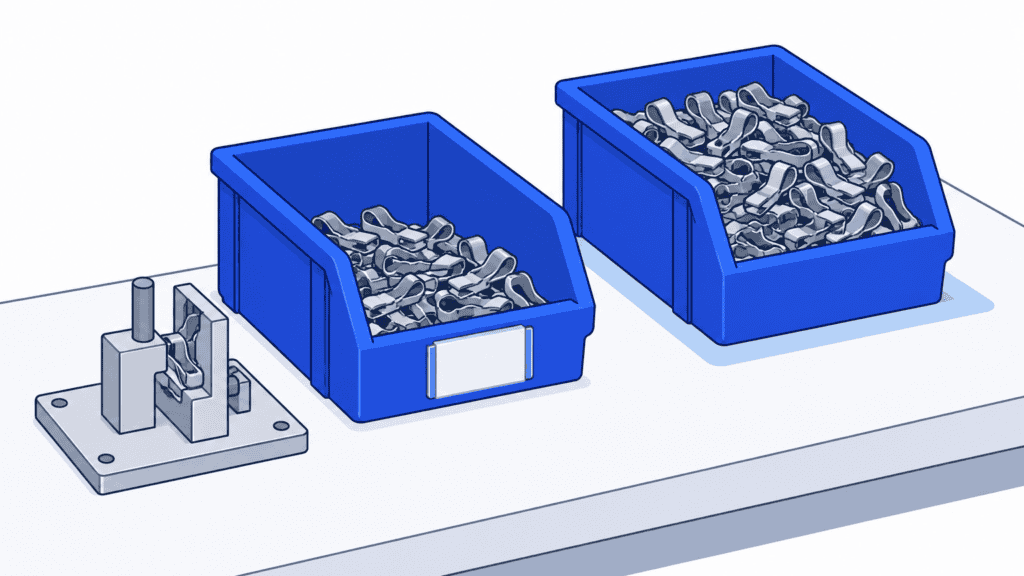
Un sistem cu două containere face vizibil acest necesar înainte ca piesele să se termine la centrul de lucru. Operatorii consumă dintr-un container, în timp ce al doilea rămâne în rezervă. Golirea primului declanșează reaprovizionarea; al doilea asigură piesele necesare producției până la sosirea celor de înlocuire.
Întrebarea importantă nu este dacă aveți două containere, ci dacă piesele de reaprovizionare pot ajunge înapoi înainte de epuizarea rezervei. Pentru piesele pe care le fabricați pe utilaje folosite și pentru alte comenzi, SkyPlanner APS vă ajută să răspundeți la această întrebare: programează lucrările de reaprovizionare acceptate împreună cu comenzile clienților, în loc să le lase pe o listă separată.
Ce este un sistem cu două containere?
Un sistem cu două containere este o metodă vizuală de reaprovizionare în care două cantități stabilite din același articol susțin un ciclu repetat de consum și reaprovizionare. Un container alimentează punctul de utilizare. Când se golește, un card, containerul gol sau un alt semnal convenit solicită reaprovizionarea, iar consumul trece la al doilea container.
Al doilea container asigură stocul pentru intervalul necesar reaprovizionării. Avantajul este simplu: operatorul nu trebuie să numere toate piesele rămase ca să știe când este necesară reaprovizionarea. Schimbarea vizibilă a situației din teren face evident acest necesar.
În producție, metoda este deosebit de utilă pentru elemente de fixare, racorduri și alte componente mici consumate în mod repetat. Reaprovizionarea poate veni dintr-un depozit central, de la un furnizor extern sau dintr-un proces intern de producție. Sursa schimbă activitățile care urmează semnalului, dar nu și necesitatea unui răspuns fiabil.
Cum funcționează ciclul cu două cantități egale
Pentru un proiect-pilot simplu, folosiți două containere cu aceeași cantitate standard:
1. Consumați dintr-un singur container. Marcați clar al doilea container ca rezervă, nu ca loc alternativ de prelevare.
2. Semnalizați golirea containerului activ. Mutați containerul gol sau cardul său la punctul de colectare desemnat ori înregistrați solicitarea electronică stabilită.
3. Treceți la containerul de rezervă plin. Producția continuă în timp ce responsabilul cu reaprovizionarea organizează înlocuirea pieselor consumate.
4. Confirmați preluarea reaprovizionării. Responsabilul care primește semnalul confirmă primirea și stabilește când ar trebui să revină piesele gata de utilizare.
5. Readuceți containerul reumplut ca rezervă. Verificați articolul și cantitatea, refaceți marcajele de identificare și închideți înregistrarea reaprovizionării. Continuați să consumați din containerul activ până când se golește.
Containerele își schimbă apoi din nou rolurile. Evitați completarea continuă a containerului activ: aceasta poate ascunde momentul epuizării stocului, care ar trebui să declanșeze reaprovizionarea.
Alegeți piesele al căror consum și mod de aprovizionare se potrivesc metodei
Începeți cu piese care au un consum repetat, sunt identificate clar și au o sursă de reaprovizionare pe care vă puteți baza. Cele mai potrivite sunt ușor de manipulat într-o cantitate standard și nu își schimbă specificațiile de la o comandă la alta.
O piesă ieftină poate fi potrivită pentru această metodă chiar dacă lipsa ei oprește o operație costisitoare. Prețul de achiziție nu vă arată cât costă epuizarea stocului. În schimb, umplerea a două containere mari cu un articol scump, folosit rar, poate bloca bani fără să rezolve o problemă recurentă de aprovizionare.
Fiți mai prudenți când consumul este intermitent sau este dominat de comenzi mari ocazionale. O singură prelevare poate epuiza rezerva cu mult înainte ca piesele de reaprovizionare să revină în termenul obișnuit. Pentru componentele specifice unei comenzi, reviziile tehnice frecvente, termenele scurte de valabilitate sau cerințele stricte de control al loturilor, simpla utilizare a două containere nu este suficientă. Mențineți controalele necesare pentru identificare, rotația stocurilor și trasabilitate.
Reaprovizionarea cu două containere este înrudită cu metoda kanban, dar două containere nu înseamnă două carduri kanban. Un circuit de producție cu două carduri separă autorizarea producției de autorizarea deplasării materialelor. Sistemul cu două containere prezentat în acest articol privește stocul fizic și acțiunile întreprinse când una dintre cantități se epuizează.
Alegerea acestui sistem nu este nici echivalentă cu adoptarea unei politici minim–maxim. Politica minim–maxim folosește un prag de reaprovizionare și un nivel-țintă până la care se reface stocul; cele două containere fac vizibil un anumit prag de consum la punctul de utilizare. Un traseu de colectare poate servi la transportul containerelor goale și pline, dar simpla parcurgere a traseului nu confirmă preluarea și nici finalizarea reaprovizionării.
Dimensionați rezerva pentru întregul interval de reaprovizionare
Măsurați timpul de la semnalul de consum până la revenirea pieselor gata de utilizare la centrul de lucru desemnat. Nu opriți cronometrul când este trimisă o comandă de achiziție, când un utilaj termină debitarea sau când o livrare ajunge la poarta fabricii.
Acest interval poate include așteptarea colectării semnalului, verificarea și lansarea solicitării, prelevarea din stoc sau fabricarea, inspecția, transportul și readucerea pieselor la locul corect. Pentru piesele fabricate intern, așteptarea la un utilaj folosit și pentru alte comenzi poate conta mai mult decât timpul de prelucrare.
Ca punct de plecare, înmulțiți consumul estimat pe perioadă de funcționare cu numărul de astfel de perioade care se scurg pe durata reaprovizionării. Apoi adăugați protecție pentru variațiile cererii și ale duratei de reaprovizionare cărora procesul trebuie să le facă față. Stocul de siguranță este cantitatea suplimentară care oferă această protecție, nu neapărat întregul conținut al celui de-al doilea container.
Un exemplu de funcționare cu două containere
Imaginați-vă un post de asamblare care consumă 40 de cleme pe schimb de lucru. Fiecare container conține 240 de cleme utilizabile. Când unul se golește și operatorul trece la celălalt, containerul plin asigură necesarul pentru șase schimburi de lucru la acest ritm de consum.
Dacă întregul proces de reaprovizionare durează patru schimburi de lucru, postul consumă 160 de cleme în așteptare. Piesele de reaprovizionare sosesc când în containerul activ mai sunt 80 de cleme. Această cantitate rămasă reprezintă protecția împotriva variațiilor în exemplul de față, nu o marjă recomandată pentru orice fabrică.
Să presupunem acum că fabricarea clemelor durează puțin, dar coada de lucrări de la utilajul care le produce întârzie revenirea lor la post dincolo de șase schimburi de lucru. Sistemul nu mai funcționează, deși containerele sunt potrivite și semnalul este vizibil. Trebuie să scurtați durata reaprovizionării, să măriți protecția sau să alegeți un alt mod de reaprovizionare.
Folosiți calendare de lucru corelate. Dacă asamblarea consumă piese în schimbul de noapte, dar depozitul, furnizorul sau procesul de reaprovizionare nu lucrează atunci, acest interval consumă în continuare din rezerva de protecție. Bazați calculul pe consumul efectiv din perioada în care piesele de reaprovizionare nu sunt disponibile, nu pe un amestec nejustificat de zile calendaristice și ore de lucru.
Trebuie ca ambele containere să conțină aceeași cantitate?
Nu. Un sistem cu cantități inegale poate folosi o cantitate de lucru mai mare și o rezervă mai mică, dimensionată să acopere intervalul de reaprovizionare. Stabiliți însă o regulă diferită de refacere a stocului: la primire, refaceți mai întâi rezerva până la cantitatea specificată și puneți restul în containerul de lucru.
Nu alternați containere cu cantități inegale ca și cum ar oferi aceeași protecție. La o primă implementare, cantitățile egale fac schimbarea rolurilor mai ușor de înțeles și de verificat. Alegeți cantități inegale doar dacă avantajul legat de stoc sau de spațiu justifică disciplina suplimentară.
Desemnați un responsabil pentru fiecare semnal de container gol
Un card lăsat într-o tăviță este o solicitare, nu dovada că cineva a acționat. Înainte de lansarea proiectului-pilot, stabiliți cine primește semnalul, cât de repede confirmă primirea și cine intervine dacă reaprovizionarea va întârzia. Asigurați preluarea responsabilității în toate schimburile, inclusiv de către un înlocuitor când responsabilul obișnuit lipsește.
Includeți în semnal suficiente detalii pentru ca solicitarea să poată fi preluată fără un apel telefonic. Indicați piesa și revizia, unde este cazul, cantitatea standard de reaprovizionare, sursa, locul de returnare și identificatorul containerului sau al cardului. Persoana care se ocupă de reaprovizionare trebuie să poată deosebi această solicitare de una deja în curs.
Folosiți, de exemplu, stări convenite precum „solicitat”, „acceptat” și „returnat”. Un semnal pe hârtie poate funcționa foarte bine, cu condiția ca responsabilul care îl primește să confirme primirea, iar solicitările deschise să rămână vizibile. Dacă aceeași solicitare este înregistrată și electronic, corelați cele două înregistrări în loc să inițiați o a doua reaprovizionare.
Ciclul fizic trebuie să corespundă și evidenței stocurilor. Simpla mutare a unui container nu înregistrează o mișcare de stoc în sistem și nu creează o comandă de producție. Stabiliți în ce moment al fluxului de lucru ales se înregistrează consumul, transferul intern, recepția și orice solicitare de producție. Dacă stocul a fost deja scăzut prin raportarea producției, nu îl scădeți din nou doar pentru că se colectează containerul gol.
La returnare, verificați cantitatea utilizabilă, identitatea pieselor și locația înainte de a închide solicitarea. Piesele deteriorate dintr-un container care pare plin nu oferă protecția prevăzută. Reaprovizionarea este încheiată atunci când piesele corecte, în stare utilizabilă, sunt disponibile la locul de consum, nu doar când cineva marchează drept finalizată o activitate din amonte.
Tratați consumul din rezervă ca pe un semnal normal, dar întârzierea reaprovizionării ca pe o excepție
Este normal să folosiți al doilea container. Nu este normal să îl epuizați înainte de sosirea pieselor de înlocuire.
Stabiliți un prag de escaladare suficient de timpuriu pentru a putea interveni cât încă mai există stoc. Dacă responsabilul cu reaprovizionarea nu poate confirma returnarea pieselor înainte de epuizarea stocului rămas, implicați persoana care poate modifica decizia de aprovizionare sau de producție. Un transfer de urgență poate fi potrivit, dar înregistrați-l și refaceți ulterior cantitățile din cele două containere. Împrumutul de piese de la un alt post, fără a-l semnala, nu face decât să mute deficitul.
În etapa-pilot, analizați confirmările de primire omise, duratele reale de la semnal până la returnare, rezerva rămasă la returnare și intervențiile de urgență. Folosiți aceste observații pentru a îmbunătăți procesul de colectare și reaprovizionare înainte de a reduce stocul. Reevaluați cantitățile când se schimbă cererea, programul schimburilor, performanța furnizorilor sau fluxul tehnologic.
Programați producția internă pentru reaprovizionare împreună cu lucrările care folosesc aceleași resurse
Pentru elementele de fixare cumpărate, reaprovizionarea poate consta în principal în pregătirea pieselor din stoc, livrarea de la furnizor și transportul intern. Pentru o clemă, o consolă sau un distanțier fabricat intern, reaprovizionarea concurează și cu lucrările pentru clienți pentru timpul disponibil pe utilaje. O listă de reaprovizionare care ignoră aceste angajamente nu poate susține un termen credibil de returnare.
Alegeți SkyPlanner când reaprovizionarea are nevoie de aceeași capacitate de producție ca celelalte lucrări. Odată ce reaprovizionarea este acceptată ca o comandă de producție, Arcturus, inteligența artificială din SkyPlanner pentru programarea producției, calculează programarea operațiilor acesteia împreună cu celelalte lucrări. Ia în considerare centrele de lucru, capacitatea, schimburile, dependențele dintre operații și prioritățile configurate. Diagrama Gantt arată succesiunea rezultată și termenele de finalizare planificate.
Astfel, nu mai trebuie să mențineți o coadă separată pentru comenzile clienților și alta pentru loturile de reaprovizionare, apoi să încercați să le corelați manual. Puteți vedea dacă reaprovizionarea se încadrează înainte de epuizarea estimată a rezervei și cum afectează schimbarea unei priorități celelalte angajamente.
Să revenim la exemplul cu clema. Pentru planificare, întrebarea relevantă este dacă lotul de reaprovizionare acceptat poate parcurge fluxul tehnologic la timp pentru verificare și livrare înapoi la asamblare. Dacă utilajul comun este deja ocupat cu alte lucrări, puteți lua o decizie asupra acestui conflict înainte ca asamblarea să rămână fără piese. Dumneavoastră stabiliți prioritățile; Arcturus calculează programul pe baza lor.
Dacă este activată programarea care ține cont de materiale și informațiile despre stocuri sunt actualizate, SkyPlanner ia în considerare și materialele necesare reaprovizionării. Un utilaj disponibil nu este suficient dacă lipsește materia primă pentru lot. Pentru piesele cumpărate, datele de sosire actualizate din comenzile de achiziție pot fi luate în considerare la programarea lucrărilor care au nevoie de ele; recalculați programul când aceste date se schimbă.
SkyPlanner se integrează cu orice sistem ERP sau MES prin interfața sa REST API deschisă. Puteți conecta informațiile existente despre comenzi și stocuri cu programul de producție, în loc să planificați reaprovizionarea separat de restul activității. Păstrați simplă semnalizarea prin containere la centrul de lucru și planificați activitățile declanșate de acel semnal ținând cont de restul fabricii.
Ce a schimbat la Eskomatic o imagine mai clară asupra disponibilității materialelor
Eskomatic, o companie finlandeză de prelucrări mecanice la comandă, organiza anterior ordinea lucrărilor în mare parte manual. Din cauza informațiilor limitate despre disponibilitatea materialelor, lipsurile puteau fi descoperite prea aproape de momentul planificat pentru începerea unei operații.
Prin conectarea SkyPlanner la sistemul ERP existent, compania a obținut o reprezentare vizuală mai clară a ordinii lucrărilor și programarea automată a încărcării resurselor de producție. Eskomatic raportează termene de livrare mai precise și mai puține opriri ale producției cauzate de lipsa materialelor.
Experiența companiei arată valoarea corelării disponibilității materialelor cu programarea zilnică: planificatorii pot interveni mai devreme, în loc să rezolve problema când lucrul ar fi trebuit să fie deja în desfășurare. Pentru reaprovizionarea unui sistem cu două containere prin producție pe utilaje folosite și pentru alte lucrări, nevoia practică este aceeași: un termen estimat de returnare susținut de planul real de producție.
Începeți cu o singură piesă și validați întregul ciclu
Testați sistemul cu o piesă utilizată în mod repetat, într-un singur punct de consum. Confirmați ambele cantități inițiale, verificați și puneți în acord evidențele pentru orice reaprovizionare deja în curs, etichetați locațiile și exersați schimbul containerului gol împreună cu operatorii și responsabilii cu reaprovizionarea. Urmăriți mai multe cicluri complete, inclusiv predările între schimburi, înainte de a extinde sistemul.
Păstrați ceea ce face valoros sistemul cu două containere: un semnal clar și o rutină simplă pentru operator. Concentrați efortul de planificare acolo unde contează: asigurați-vă că procesul declanșat de acel semnal poate livra efectiv piesele.
Pentru a vedea cum ar programa SkyPlanner producția internă pentru reaprovizionare, programați o demonstrație și pregătiți un exemplu cu o piesă utilizată în mod repetat, durata acoperită de rezerva sa și o operație pentru un client care necesită aceeași resursă. Puteți analiza locul lotului de reaprovizionare în programul comun și efectul asupra celorlalte lucrări. Sau încercați SkyPlanner cu date demonstrative, folosind ghidul de inițiere al Asistentului, cu ajutorul inteligenței artificiale, dacă preferați o introducere ghidată.
Jussi Mäntylä
Specialist în planificarea producției, SkyPlanner


