








У цій статті
- Що таке система двох контейнерів?
- Як працює цикл з однаковою кількістю деталей у контейнерах
- Вибирайте деталі, для яких метод відповідає характеру споживання й постачання
- Розраховуйте резерв на весь цикл поповнення
- Приклад роботи системи двох контейнерів
- Чи обов’язково мати однакову кількість деталей в обох контейнерах?
- Призначте відповідального за кожен сигнал від порожнього контейнера
- Витрачання резерву — штатний сигнал, а запізніле поповнення — відхилення
- Плануйте власне виробництво для поповнення разом з іншими завданнями на тих самих потужностях
- Що змінила для Eskomatic краща інформація про наявність матеріалів
- Почніть з однієї деталі та перевірте повний цикл
Головна » Ресурси » Система двох контейнерів: дрібні деталі завжди під рукою
Орієнтовний час читання: 10 хвилин
На складальній дільниці закінчилася дрібна деталь. Десь на заводі вона є в запасі, але хтось має її знайти, подати запит на поповнення й доставити оператору. Через дешевий компонент виробництво щойно втратило дорогоцінний час.
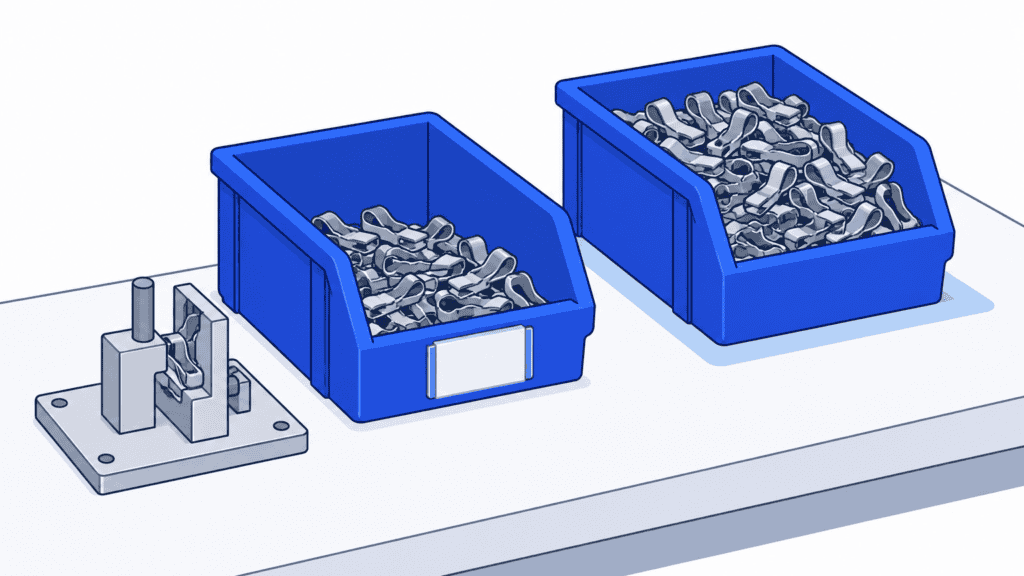
Система двох контейнерів робить потребу в поповненні помітною ще до того, як на робочому центрі закінчаться деталі. Оператори беруть їх з одного контейнера, а другий залишається в резерві. Коли перший спорожніє, це слугує сигналом до поповнення; другий забезпечує виробництво деталями, поки надходить нова партія.
Важливо не те, чи є у вас два контейнери, а те, чи встигнете ви поповнити запас до вичерпання резерву. Якщо ви виготовляєте деталі на верстатах, які також виконують інші замовлення, SkyPlanner APS допоможе відповісти на це запитання. Система включає прийняті до виконання завдання на поповнення в загальний графік разом із замовленнями клієнтів, а не залишає їх в окремому списку.
Що таке система двох контейнерів?
Система двох контейнерів — це візуальний метод поповнення запасів, за якого у двох контейнерах зберігають визначену кількість однієї й тієї самої деталі для повторюваного циклу споживання та поповнення. З одного контейнера деталі беруть безпосередньо для роботи. Коли він спорожніє, картка, порожній контейнер або інший узгоджений сигнал повідомляє про потребу в поповненні, а деталі починають брати з другого контейнера.
Другий контейнер забезпечує запас на весь час очікування поповнення. Перевага проста: оператору не потрібно перераховувати всі деталі, що залишилися, аби зрозуміти, коли час поповнювати запас. Порожній контейнер робить цю потребу очевидною.
У виробництві цей метод особливо корисний для кріпильних виробів, фітингів та інших дрібних деталей, які використовують регулярно. Поповнювати запас можна з центрального складу, від зовнішнього постачальника або шляхом власного виготовлення. Від джерела залежить, які дії потрібно виконати після сигналу, але надійність реагування потрібна в будь-якому разі.
Як працює цикл з однаковою кількістю деталей у контейнерах
Для простого пілотного впровадження використовуйте два контейнери з однаковою нормативною кількістю деталей:
1. Беріть деталі лише з одного контейнера. Чітко позначте другий як резерв, а не як ще одне місце, звідки можна брати деталі.
2. Подайте сигнал, коли робочий контейнер спорожніє. Перенесіть порожній контейнер або його картку до визначеного місця збору чи зареєструйте електронний запит за узгодженою процедурою.
3. Переходьте до повного резервного контейнера. Виробництво триває, поки відповідальний за поповнення організовує надходження деталей.
4. Підтвердьте, що запит на поповнення взято в роботу. Відповідальний одержувач підтверджує отримання сигналу та визначає, коли придатні до використання деталі мають повернутися на місце.
5. Поверніть поповнений контейнер у резерв. Перевірте номенклатуру й кількість, відновіть маркування та закрийте запис про поповнення. Продовжуйте брати деталі з поточного робочого контейнера, доки він не спорожніє.
Після цього контейнери знову міняються ролями. Не підсипайте деталі в робочий контейнер постійно: так можна приховати момент вичерпання запасу, який і має запускати поповнення.
Вибирайте деталі, для яких метод відповідає характеру споживання й постачання
Почніть із деталей, які регулярно використовують, які легко ідентифікувати та для яких є надійне джерело поповнення. Найкраще підходять деталі, які зручно переміщувати й зберігати у стандартній кількості та специфікація яких не змінюється від одного виробничого завдання до іншого.
Дешева деталь може добре підходити для цього методу, навіть якщо її відсутність зупиняє дорогу технологічну операцію. Закупівельна ціна не показує, скільки коштуватиме брак деталі. І навпаки: два великі контейнери дорогих деталей, які використовують рідко, можуть лише заморозити кошти, не розв’язавши жодної регулярної проблеми з постачанням.
Будьте обережніші, якщо споживання нерегулярне або основну його частку становлять поодинокі великі замовлення. Одне відбирання деталей може вичерпати резерв задовго до надходження звичайного поповнення. Для компонентів під конкретне замовлення, деталей із частими конструкторськими змінами, коротким строком придатності або суворими вимогами до контролю партій зручної пари контейнерів також недостатньо. Зберігайте всі необхідні процедури ідентифікації, ротації запасів і простежуваності.
Поповнення за системою двох контейнерів пов’язане з канбаном, але два контейнери — це не дві картки канбан. У виробничому циклі з двома картками розрізняють дозвіл на виготовлення та дозвіл на переміщення матеріалу. Описана в цій статті система двох контейнерів стосується фізичного запасу та дій після вичерпання запасу в одному з контейнерів.
Це також не те саме, що політика «мінімум–максимум». Вона задає поріг для повторного замовлення та цільовий рівень, до якого потрібно поповнити запас. Натомість два контейнери роблять досягнення певного порога споживання видимим безпосередньо в місці використання. Порожні й повні контейнери можна перевозити за маршрутом збору та доставки, але сам маршрут не забезпечує ані підтвердження запиту, ані завершення поповнення.
Розраховуйте резерв на весь цикл поповнення
Вимірюйте час від сигналу про вичерпання запасу до надходження придатних до використання деталей на визначений робочий центр. Не завершуйте відлік у момент надсилання замовлення постачальнику, завершення різання на верстаті чи прибуття вантажу до заводської прохідної.
Цей час може охоплювати очікування збору сигналів, перевірку й передачу запиту до виконання, відбір зі складу або виготовлення, контроль якості, транспортування та повернення деталей у належне місце. Для деталей власного виробництва очікування в черзі на верстат, який виконує й інші замовлення, може мати більше значення, ніж сама обробка.
Для початкового розрахунку помножте очікуване споживання за робочий період на кількість таких періодів протягом усього часу поповнення. Потім додайте запас для захисту від коливань попиту й тривалості поповнення, які має витримувати ваш процес. Страховий запас — це додатковий захист у межах розрахованої кількості, а не обов’язково весь вміст другого контейнера.
Приклад роботи системи двох контейнерів
Уявімо складальну дільницю, де за одну робочу зміну використовують 40 затискачів. Кожен контейнер містить 240 придатних до використання затискачів. Коли один спорожніє й оператор перейде до другого, повного контейнера за такого темпу споживання вистачить на шість робочих змін.
Якщо повний цикл поповнення триває чотири робочі зміни, за час очікування на дільниці використають 160 затискачів. Коли надійде поповнення, у робочому контейнері ще залишатиметься 80 затискачів. У цьому прикладі залишок захищає від коливань, але це не рекомендована величина запасу для будь-якого заводу.
Тепер припустімо, що виготовлення затискачів займає мало часу, але через чергу на верстаті вони повертаються пізніше ніж за шість робочих змін. Система дає збій, хоча контейнери підібрано правильно й сигнал добре видно. Потрібно скоротити час поповнення, збільшити захисний запас або вибрати іншу схему поповнення.
Узгоджуйте робочі календарі. Якщо складальна дільниця використовує деталі в нічну зміну, а склад, постачальник або процес поповнення в цей час не працює, захисний запас усе одно витрачається. Розраховуйте фактичне споживання за весь час, коли поповнення недоступне, а не змішуйте без пояснень календарні дні та робочі години.
Чи обов’язково мати однакову кількість деталей в обох контейнерах?
Ні. Можна передбачити більший робочий запас і менший резерв, розрахований на час поповнення. Але для такої схеми потрібне інше правило відновлення запасів: після надходження деталей спершу доведіть резерв до заданої кількості, а решту покладіть у робочий контейнер.
Не чергуйте контейнери з різною кількістю деталей так, ніби кожен забезпечує однаковий захист. На початковому етапі впровадження однакові кількості спрощують розуміння й перевірку циклу обміну. Вибирайте різні кількості лише тоді, коли економія запасів або місця виправдовує потребу в суворішому дотриманні правил.
Призначте відповідального за кожен сигнал від порожнього контейнера
Картка в лотку — це запит, а не доказ того, що хтось уже почав його виконувати. Перед запуском пілотного проєкту узгодьте, хто отримує сигнал, як швидко підтверджує його отримання та хто вживає заходів, якщо поповнення запізнюється. Розподіліть відповідальність між змінами й визначте, хто підмінятиме основного відповідального за його відсутності.
Сигнал має містити достатньо даних, щоб діяти без додаткового телефонного дзвінка. Зазначте деталь і, за потреби, її ревізію, стандартну кількість поповнення, джерело, місце повернення та ідентифікатор контейнера або картки. Відповідальний за поповнення має відрізняти цей запит від того, який уже виконується.
Наприклад, використовуйте узгоджені статуси: «запит подано», «прийнято до виконання», «повернуто». Паперовий сигнал цілком придатний, якщо відповідальний одержувач підтверджує його отримання, а відкриті запити залишаються видимими. Якщо той самий запит реєструють і в електронному вигляді, зв’яжіть ці два записи, а не запускайте повторне поповнення.
Фактичний рух контейнерів і дані обліку запасів також мають узгоджуватися. Саме по собі переміщення контейнера не означає проведення операції в електронному обліку запасів чи створення виробничого замовлення. Визначте, на якому етапі вашого процесу фіксуються споживання, внутрішнє переміщення, надходження та запит на виробництво, якщо він потрібен. Якщо запаси вже списано за даними виробничої звітності, не списуйте їх повторно лише через те, що порожній контейнер забрали.
Коли поповнений контейнер повертають, перевірте кількість придатних деталей, їхню відповідність потрібній позиції та місце розміщення, перш ніж закривати запит. Пошкоджені деталі в контейнері, який здається повним, не забезпечують очікуваного захисту від дефіциту. Поповнення завершене тоді, коли потрібні придатні деталі доступні там, де їх використовують, а не просто коли хтось позначив попереднє завдання як виконане.
Витрачання резерву — штатний сигнал, а запізніле поповнення — відхилення
Використання другого контейнера передбачене процесом. Вичерпання його запасу без поповнення — ні.
Визначте, коли слід залучати відповідальних керівників, щоб устигнути вжити заходів, поки запас ще є. Якщо відповідальний за поповнення не може підтвердити повернення деталей до очікуваного вичерпання залишку, залучіть того, хто може змінити рішення щодо постачання чи виробництва. Екстрене переміщення запасів може бути доречним, але його потрібно зафіксувати, а згодом відновити встановлену кількість в обох контейнерах. Якщо мовчки позичити деталі з іншого робочого місця, дефіцит лише переміститься туди.
Під час пілотного впровадження аналізуйте запити без підтвердження прийняття, фактичний час від сигналу до повернення деталей, залишок резерву на момент повернення та випадки екстреного втручання. Перш ніж зменшувати запаси, використайте ці спостереження, щоб удосконалити отримання сигналів і процес поповнення. Переглядайте встановлені кількості, коли змінюються попит, режим змін, показники роботи постачальників або виробничий маршрут.
Плануйте власне виробництво для поповнення разом з іншими завданнями на тих самих потужностях
Для закуплених кріпильних виробів поповнення може зводитися переважно до відбору зі складу, доставки від постачальника та внутрішнього транспортування. Якщо ж затискач, кронштейн або дистанційну втулку виготовляють власними силами, поповнення конкурує із замовленнями клієнтів за обладнання та час. Перелік поповнень, який не враховує цих зобов’язань, не дає підстав обіцяти реальний строк повернення деталей.
Обирайте SkyPlanner, якщо для поповнення вам потрібні ті самі виробничі потужності, що й для інших замовлень. Коли поповнення прийнято як виробниче замовлення, Arcturus — штучний інтелект SkyPlanner для календарного планування — розраховує графік його технологічних операцій разом з іншими завданнями. Він враховує налаштовані робочі центри, потужності, зміни, залежності між технологічними операціями та пріоритети. Діаграма Ганта показує отриману послідовність і планові строки завершення.
Це позбавляє потреби вести окремі черги для замовлень клієнтів і партій на поповнення, а потім вручну узгоджувати їх між собою. Ви бачите, чи вдасться виконати поповнення до очікуваного вичерпання резерву та як зміна пріоритету вплине на інші зобов’язання.
Повернімося до прикладу із затискачем. Для планування важливо з’ясувати, чи встигне прийнята у виробництво партія на поповнення пройти весь маршрут, щоб залишився час на контроль і доставку назад на складання. Якщо спільний верстат уже зайнятий іншими замовленнями, ви можете розв’язати цей конфлікт ще до того, як на складанні закінчаться деталі. Ви задаєте пріоритети, а Arcturus розраховує графік з їх урахуванням.
Якщо ввімкнено планування з урахуванням матеріалів і дані про запаси підтримуються актуальними, SkyPlanner також враховує матеріали, потрібні для поповнення. Вільного верстата недостатньо, якщо немає сировини для партії. Для закуплених деталей актуальні дати надходження за замовленнями постачальникам можуть враховуватися в графіку робіт, які потребують цих деталей. Якщо дати змінюються, перерахуйте графік.
SkyPlanner інтегрується з будь-якою ERP- або MES-системою через відкритий REST API. Ви можете пов’язати наявні дані про замовлення та запаси з виробничим графіком, а не створювати окрему, ізольовану систему планування поповнення. Залиште сигнал від контейнера на робочому місці простим, а для робіт, які він запускає, складіть план з урахуванням решти виробництва.
Що змінила для Eskomatic краща інформація про наявність матеріалів
Eskomatic, фінська компанія з контрактної механічної обробки, раніше формувала черги виробничих завдань переважно вручну. Через брак інформації про наявність матеріалів дефіцит міг виявитися надто пізно — незадовго до запланованого початку завдання.
Підключивши SkyPlanner до наявної ERP-системи, компанія отримала наочнішу чергу виробничих завдань та автоматичне планування завантаження. Eskomatic відзначає точніші строки поставок і менше зупинок виробництва через дефіцит матеріалів.
Цей досвід показує, навіщо пов’язувати забезпеченість матеріалами зі щоденним плануванням: фахівці можуть реагувати завчасно, а не розв’язувати проблему, коли робота вже мала б тривати. Для поповнення системи двох контейнерів на обладнанні, спільному з іншими замовленнями, практична потреба така сама: очікуваний строк повернення деталей має спиратися на реальний виробничий план.
Почніть з однієї деталі та перевірте повний цикл
Проведіть пілотне впровадження для однієї регулярно використовуваної деталі в одному місці споживання. Перевірте початкову кількість в обох контейнерах, узгодьте всі вже відкриті запити на поповнення, позначте місця розміщення та відпрацюйте обмін порожнього контейнера з операторами й відповідальними за поповнення. Перш ніж розширювати впровадження, простежте кілька повних циклів, зокрема під час передачі змін.
Збережіть головні переваги системи двох контейнерів: очевидний сигнал і простий порядок дій для оператора. Зосередьте зусилля з планування там, де вони справді потрібні: переконайтеся, що процес поповнення після цього сигналу дійсно забезпечить потрібні деталі.
Щоб побачити, як SkyPlanner плануватиме ваше власне виробництво для поповнення, замовте демонстрацію. Підготуйте приклад однієї регулярно використовуваної деталі, дані про те, на скільки вистачає її резерву, та завдання за замовленням клієнта, яке потребує того самого виробничого ресурсу. Ви зможете розглянути місце поповнення у спільному графіку та його вплив на інші роботи. Або спробуйте SkyPlanner з демонстраційними даними. Якщо вам зручніше знайомитися із системою за підказками, скористайтеся розділом «Початок роботи» у Помічнику з підтримкою ШІ.
Jussi Mäntylä
Фахівець із планування виробництва, SkyPlanner


