


I denne artikel
- Hvad er et tokassesystem?
- Sådan fungerer cyklussen med ens mængder
- Vælg dele, hvor forbrug og forsyning passer til metoden
- Dimensionér reserven til hele genopfyldningsforløbet
- Et eksempel på et tokassesystem
- Skal begge kasser indeholde samme mængde?
- Udpeg en ansvarlig for hvert signal om en tom kasse
- Forbrug af reserven er normalt – forsinket genopfyldning er en afvigelse
- Planlæg intern genopfyldning sammen med det arbejde, den konkurrerer med
- Hvilken forskel gjorde bedre overblik over materialerne hos Eskomatic?
- Start med én del, og afprøv hele kredsløbet
Hjem » Ressourcer » Tokassesystem: Hold smådele klar til produktionen
Anslået læsetid: 10 Minutter
En montagestation løber tør for en lille del. Der er flere på lager et sted på fabrikken, men nogen skal finde dem, bede om genopfyldning og bringe dem hen til operatøren. En billig komponent har netop kostet værdifuld produktionstid.
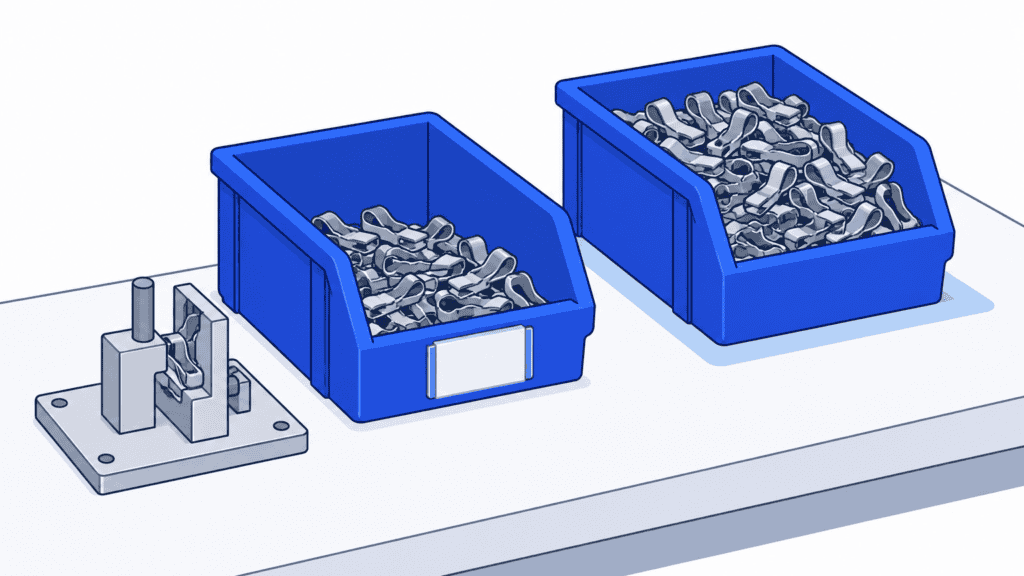
Et tokassesystem synliggør behovet, før arbejdsstationen løber tør. Operatørerne tager dele fra én kasse, mens den anden står klar som reserve. Når den første kasse er tom, udløser det genopfyldning. Den anden forsyner produktionen, indtil nye dele er fremme.
Det afgørende er ikke, om I har to kasser, men om genopfyldningen når tilbage, før reserven er brugt op. For dele, I fremstiller på maskiner, som også bruges til andre opgaver, hjælper SkyPlanner APS jer med at besvare det spørgsmål. Systemet planlægger accepterede genopfyldningsopgaver sammen med kundeordrerne, så de ikke blot står på en særskilt genopfyldningsliste.
Hvad er et tokassesystem?
Et tokassesystem er en visuel metode til genopfyldning, hvor to fastlagte mængder af samme vare indgår i en løbende cyklus af forbrug og genopfyldning. Den ene kasse forsyner forbrugsstedet. Når den er tom, bruges et kort, den tomme kasse eller et andet aftalt signal til at anmode om genopfyldning, og operatøren begynder at tage fra den anden kasse.
Den anden kasse dækker forbruget, mens genopfyldningen er undervejs. Fordelen er enkel: Operatøren behøver ikke at tælle alle de resterende dele for at vide, hvornår det er tid til genopfyldning. Det fysiske skift gør behovet tydeligt.
I produktionen er metoden især nyttig til fastgørelsesdele, fittings og andre smådele, der bruges regelmæssigt. Genopfyldningen kan komme fra et centrallager, en ekstern leverandør eller en intern produktionsproces. Hvor delene kommer fra, afgør arbejdet bag signalet, men behovet for en pålidelig reaktion er det samme.
Sådan fungerer cyklussen med ens mængder
Brug to kasser med samme standardmængde til et enkelt pilotforsøg:
1. Tag kun fra én kasse. Markér tydeligt den anden som reserve, så den ikke bruges som et alternativt plukkested.
2. Giv signal, når den aktive kasse er tom. Flyt den tomme kasse eller dens kort til det aftalte opsamlingssted, eller registrér den aftalte elektroniske anmodning.
3. Skift til den fyldte reservekasse. Produktionen fortsætter, mens den genopfyldningsansvarlige sørger for nye dele.
4. Bekræft, at genopfyldningen bliver håndteret. Den ansvarlige modtager kvitterer for signalet og fastlægger, hvornår brugbare dele forventes at være tilbage.
5. Sæt den genopfyldte kasse tilbage som reserve. Kontrollér vare og mængde, genetablér mærkningen, og afslut registreringen af genopfyldningen. Fortsæt med at tage fra den aktive kasse, indtil den er tom.
Derefter bytter kasserne rolle igen. Undgå løbende at fylde den aktive kasse op. Det kan skjule, at kassen bliver tømt – netop den hændelse, der skal udløse genopfyldningen.
Vælg dele, hvor forbrug og forsyning passer til metoden
Start med dele, der bruges regelmæssigt, er tydeligt identificeret og kan genopfyldes fra en pålidelig kilde. De bedst egnede dele er nemme at håndtere i en standardmængde og har samme specifikation fra opgave til opgave.
En billig del kan være velegnet, selv om mangel på den stopper en dyr operation. Indkøbsprisen fortæller ikke, hvad det koster at løbe tør. Omvendt kan to store kasser med en dyr vare, der sjældent bruges, binde kapital uden at løse et tilbagevendende forsyningsproblem.
Vær mere forsigtig, hvis forbruget er sporadisk eller præget af enkelte store ordrer. Ét udtag kan tømme reserven, længe før den normale genopfyldning kan nå tilbage. Ordrespecifikke komponenter, hyppige konstruktionsændringer, kort holdbarhed eller strenge krav til partistyring kræver også mere end to praktiske kasser. Fasthold de nødvendige procedurer for identifikation, lagerrotation og sporbarhed.
Genopfyldning med to kasser er beslægtet med kanban, men to kasser er ikke det samme som to kanbankort. Et produktionskredsløb med to kort skelner mellem tilladelse til at producere og tilladelse til at flytte materialer. Tokassesystemet i denne artikel handler om den fysiske beholdning og om, hvad der sker, når den ene mængde er brugt op.
Det er heller ikke den samme beslutning som at vælge en min-max-politik. Min-max bruger et genbestillingspunkt og et mål for, hvor meget beholdningen skal fyldes op til. To kasser gør en bestemt forbrugstærskel synlig ved forbrugsstedet. En opsamlingsrute kan transportere de tomme og fyldte kasser, men ruten i sig selv hverken bekræfter eller afslutter genopfyldningen.
Dimensionér reserven til hele genopfyldningsforløbet
Mål tiden fra forbrugssignalet gives, til brugbare erstatningsdele er til rådighed ved den angivne arbejdsstation. Stop ikke uret, når en indkøbsordre er sendt, en maskine er færdig med at skære, eller en levering når frem til fabriksporten.
Forløbet kan omfatte ventetid, før signalet bliver indsamlet, kontrol og frigivelse af anmodningen, plukning eller fremstilling, inspektion, transport og placering af delene på den korrekte lokation. For egenproducerede dele kan ventetiden på en maskine, der også bruges til andre opgaver, have større betydning end selve bearbejdningstiden.
Som udgangspunkt ganges det forventede forbrug pr. driftsperiode med antallet af driftsperioder, der skal dækkes under genopfyldningen. Læg derefter ekstra til for de udsving i forbrug og genopfyldningstid, som processen skal kunne håndtere. Sikkerhedslageret er denne ekstra beskyttelse i den samlede mængde, ikke nødvendigvis hele den anden kasse.
Et eksempel på et tokassesystem
Forestil dig en montagestation, der bruger 40 clips pr. skift med produktion. Hver kasse indeholder 240 brugbare clips. Når den ene kasse er tom, og operatøren skifter kasse, rækker den fyldte kasse til seks skift med dette forbrug.
Hvis hele genopfyldningsforløbet tager fire skift med produktion, bruger stationen 160 clips i ventetiden. Når de nye dele er tilbage, er der stadig 80 clips i den aktive kasse. Den resterende mængde er eksemplets beskyttelse mod udsving, ikke en anbefalet buffer til alle fabrikker.
Antag nu, at det kun tager kort tid at fremstille clipsene, men at køen ved produktionsmaskinen betyder, at de først er tilbage efter mere end seks skift med produktion. Så svigter systemet, selv om kasserne er rigtige, og signalet er synligt. I må forkorte genopfyldningsforløbet, øge bufferen eller vælge en anden løsning til genopfyldning.
Sørg for, at beregningen tager højde for de forskellige driftskalendere. Hvis montagen bruger dele på natholdet, mens lageret, leverandøren eller genopfyldningsprocessen ikke er i drift, tæres der stadig på bufferen i det tidsrum. Beregn ud fra det faktiske forbrug, mens nye dele ikke er til rådighed, frem for en uafklaret blanding af kalenderdage og arbejdstimer.
Skal begge kasser indeholde samme mængde?
Nej. Et system med forskellige mængder kan have en større arbejdsbeholdning og en mindre reserve, der er dimensioneret til at dække genopfyldningstiden. Men det kræver en anden skriftlig regel for genopfyldningen: Ved modtagelse fyldes reserven først op til den fastsatte mængde, og resten lægges i arbejdskassen.
Skift ikke mellem kasser med forskellige mængder, som om de gav samme beskyttelse. Ved den første indførelse gør ens mængder det lettere at forstå og kontrollere udskiftningen. Vælg kun forskellige mængder, hvis fordelen i form af mindre lager eller pladsforbrug opvejer kravene til ekstra disciplin.
Udpeg en ansvarlig for hvert signal om en tom kasse
Et kort i en bakke er en anmodning, ikke et bevis på, at nogen har reageret. Aftal inden pilotforsøget, hvem der modtager signalet, hvor hurtigt vedkommende skal kvittere, og hvem der griber ind, hvis genopfyldningen bliver forsinket. Fordel ansvaret på tværs af skift, og udpeg en stedfortræder, når den normalt ansvarlige er fraværende.
Signalet skal indeholde nok oplysninger til, at modtageren kan handle uden at ringe først. Angiv del og eventuel revision, standardmængden til genopfyldning, forsyningskilde, returlokation og kasse- eller kort-ID. Den genopfyldningsansvarlige skal kunne skelne denne anmodning fra en, der allerede er under behandling.
Brug for eksempel aftalte statusser som anmodet, accepteret og returneret. Et signal på papir kan fungere fint, hvis den ansvarlige modtager kvitterer for det, og åbne anmodninger forbliver synlige. Registreres den samme anmodning også elektronisk, skal de to registreringer kobles sammen i stedet for at sætte endnu en genopfyldning i gang.
Det fysiske kredsløb skal også stemme overens med lagerregistreringen. At flytte en kasse medfører ikke i sig selv en elektronisk lagerpostering eller oprettelse af en produktionsordre. Fastlæg, hvornår den valgte arbejdsgang registrerer forbrug, intern overførsel, modtagelse og en eventuel produktionsanmodning. Hvis forbruget allerede er trukket fra lagerbeholdningen via produktionsrapporteringen, må det ikke trækkes fra igen, blot fordi den tomme kasse bliver hentet.
Når kassen kommer retur, skal I kontrollere antal brugbare dele, identitet og placering, før genopfyldningsanmodningen lukkes. Beskadigede dele i en tilsyneladende fuld kasse giver ikke den tilsigtede beskyttelse mod mangel. Genopfyldningen er først afsluttet, når de rigtige, brugbare dele er tilgængelige dér, hvor de skal bruges – ikke blot når nogen markerer en forudgående opgave som færdig.
Forbrug af reserven er normalt – forsinket genopfyldning er en afvigelse
Det er forventeligt, at den anden kasse tages i brug. At den bliver tømt, uden at der er kommet nye dele, er det ikke.
Fastlæg et tidspunkt for eskalering, så I kan nå at handle, mens der stadig er dele tilbage. Hvis den genopfyldningsansvarlige ikke kan bekræfte, at delene kommer retur, inden den resterende beholdning slipper op, skal I inddrage den person, der kan ændre beslutningen om forsyning eller produktion. En hasteoverførsel kan være den rigtige løsning, men registrer den, og sørg bagefter for, at begge kasser igen har de fastlagte mængder. At låne fra en anden station uden at registrere det flytter blot manglen.
Under pilotforsøget skal I gennemgå manglende kvitteringer, de faktiske tider fra signal til returnering, den resterende reserve ved returnering og eventuelle nødindgreb. Brug observationerne til at forbedre afhentning og genopfyldning, før I reducerer lageret. Vurder mængderne igen, når efterspørgslen, skifteholdene, leverandørernes præstationer eller produktionsruten ændrer sig.
Planlæg intern genopfyldning sammen med det arbejde, den konkurrerer med
For indkøbte befæstelsesdele kan genopfyldningen primært bestå af plukning, levering fra leverandøren og intern transport. Når clips, beslag eller afstandsstykker fremstilles internt, konkurrerer genopfyldningen også med kundeordrer om maskiner og tid. En genopfyldningsliste, der ser bort fra de øvrige forpligtelser, giver ikke et troværdigt grundlag for at love, hvornår delene er tilbage.
Vælg SkyPlanner, når genopfyldningen skal bruge den samme produktionskapacitet som det øvrige arbejde. Når en genopfyldning er accepteret som produktionsordre, planlægger Arcturus, SkyPlanners kunstige intelligens til finplanlægning, ordrens operationer sammen med det øvrige arbejde. Beregningen tager højde for de konfigurerede arbejdsstationer, kapacitet, skiftehold, afhængigheder mellem operationer og prioriteter. Gantt-planen viser den beregnede rækkefølge og de planlagte færdiggørelsestidspunkter.
Det sparer jer for at vedligeholde én kø til kundeordrer og en anden til genopfyldningsserier og derefter forsøge at få dem til at passe sammen manuelt. I kan se, om genopfyldningen kan nås, inden reserven forventes at slippe op, og hvordan en ændret prioritet påvirker de øvrige forpligtelser.
Lad os vende tilbage til eksemplet med clips. Det relevante spørgsmål i planlægningen er, om den accepterede genopfyldningsserie kan nå gennem produktionsruten i tide til kontrol og levering tilbage til montagen. Hvis den fælles maskine allerede er optaget af andet arbejde, kan I tage stilling til kapacitetskonflikten, før montagen løber tør. I fastlægger prioriteterne; Arcturus beregner planen ud fra dem.
Når hensynet til materialer er aktiveret i finplanlægningen, og lageroplysningerne holdes ajour, tager SkyPlanner også højde for de materialer, genopfyldningen kræver. En ledig maskine er ikke nok, hvis råmaterialet til serien mangler. For indkøbte dele kan ajourførte ankomstdatoer på indkøbsordrer indgå i planlægningen af det arbejde, der skal bruge delene. Genberegn planen, når datoerne ændrer sig.
SkyPlanner kan integreres med ethvert ERP- eller MES-system via sit åbne REST API. I kan knytte eksisterende ordre- og lageroplysninger til produktionsplanen i stedet for at planlægge genopfyldning i et isoleret system. Hold signalet fra kassen enkelt ved arbejdsstationen, og giv arbejdet bag signalet en plan, der tager højde for resten af fabrikken.
Hvilken forskel gjorde bedre overblik over materialerne hos Eskomatic?
Eskomatic, en finsk underleverandør inden for spåntagende bearbejdning, organiserede tidligere i høj grad sine arbejdskøer manuelt. Begrænset overblik over materialernes tilgængelighed betød, at mangel kunne blive opdaget for tæt på en opgaves planlagte start.
Ved at forbinde SkyPlanner med sit eksisterende ERP-system fik virksomheden en mere overskuelig, visuel arbejdskø og automatisk planlægning af belastningen. Eskomatic fortæller om mere præcise leveringsdatoer og færre produktionsstop som følge af materialemangel.
Virksomhedens erfaring viser værdien af at koble materialernes tilgængelighed til den daglige finplanlægning: Planlæggerne kan reagere tidligere i stedet for at løse problemet, når arbejdet allerede burde være i gang. Når dele til et tokassesystem fremstilles på maskiner, der også bruges til andet arbejde, er det praktiske behov det samme – en forventet returtid, der er underbygget af den faktiske produktionsplan.
Start med én del, og afprøv hele kredsløbet
Lav et pilotforsøg med én del, der bruges regelmæssigt, på ét forbrugssted. Bekræft startmængden i begge kasser, afstem eventuelle åbne genopfyldninger, mærk placeringerne, og øv udskiftningen af den tomme kasse sammen med operatørerne og de genopfyldningsansvarlige. Følg flere komplette kredsløb, inklusive vagtoverleveringer, før I udvider.
Bevar det, der gør tokassesystemet værdifuldt: et tydeligt signal og en enkel rutine for operatøren. Læg planlægningsindsatsen dér, hvor den gør en forskel – i at sikre, at processen bag signalet faktisk kan levere.
Vil I se, hvordan SkyPlanner kan planlægge jeres interne genopfyldning, så book en demo med udgangspunkt i én del, der bruges regelmæssigt, reservens lagerdækning og en kundeopgave, der konkurrerer om samme ressource. I kan undersøge genopfyldningens plads i den fælles plan, og hvordan den påvirker det øvrige arbejde. Eller prøv SkyPlanner med demodata, og brug den AI-understøttede kom godt i gang-vejledning i Assistant, hvis I foretrækker en guidet introduktion.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner


