








Neste artigo
- O que é um sistema de dois contentores?
- Como funciona o ciclo com a mesma quantidade em cada contentor
- Escolha peças cuja procura e abastecimento se adequem ao método
- Dimensione a reserva para cobrir todo o tempo de resposta da reposição
- Um exemplo ilustrativo com dois contentores
- Os dois contentores têm de conter a mesma quantidade?
- Atribua um responsável a cada sinal de contentor vazio
- Consumir a reserva é normal; um atraso na reposição é uma exceção
- Programe a produção interna de reposição em conjunto com os trabalhos que disputam os mesmos recursos
- O que mudou na Eskomatic com maior visibilidade dos materiais
- Comece por uma peça e valide o ciclo completo
Início » Recursos » Sistema de dois contentores: pequenas peças sempre prontas para a produção
Tempo de leitura estimado: 10 minutos
Falta uma pequena peça num posto de montagem. Há stock algures na fábrica, mas alguém tem de o encontrar, pedir a reposição e levá-lo ao operador. Um componente de baixo custo acaba de fazer perder tempo de produção valioso.
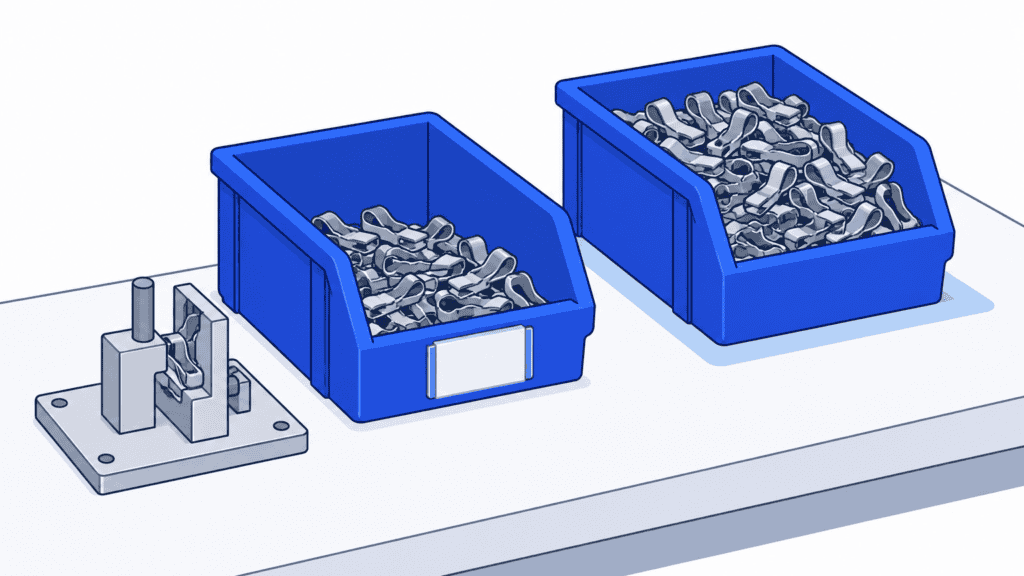
Um sistema de dois contentores torna essa necessidade visível antes de o centro de trabalho ficar sem peças. Os operadores consomem de um contentor enquanto o outro fica de reserva. Quando o primeiro fica vazio, dá-se início à reposição; o segundo mantém a produção abastecida até chegarem as peças de reposição.
A questão principal não é ter dois contentores. É saber se as peças de reposição conseguem regressar antes de a reserva se esgotar. Para as peças fabricadas em máquinas partilhadas, o SkyPlanner APS ajuda a responder a essa questão: programa os trabalhos de reposição aceites em conjunto com as encomendas dos clientes, em vez de os deixar numa lista de reposição separada.
O que é um sistema de dois contentores?
Um sistema de dois contentores é um método de reposição visual em que duas quantidades definidas do mesmo artigo sustentam um ciclo repetido de consumo e reposição. Um contentor abastece o ponto de utilização. Quando fica vazio, um cartão, o próprio contentor vazio ou outro sinal acordado solicita a reposição, e o consumo passa para o segundo contentor.
O segundo contentor fornece o stock necessário durante o período de resposta. A vantagem é simples: o operador não precisa de contar todas as peças que restam para saber quando é necessário repor. A mudança física torna a necessidade evidente.
Na indústria, este método é especialmente útil para elementos de fixação, acessórios e outros pequenos componentes de consumo regular. A reposição pode vir de um armazém central, de um fornecedor externo ou de um processo de produção interno. A origem altera o trabalho necessário para responder ao sinal, mas não a necessidade de uma resposta fiável.
Como funciona o ciclo com a mesma quantidade em cada contentor
Para um projeto-piloto simples, use dois contentores com a mesma quantidade padrão:
1. Consuma apenas de um contentor. Mantenha o segundo claramente identificado como reserva, e não como um local alternativo de recolha de peças.
2. Sinalize quando o contentor em uso ficar vazio. Leve o contentor vazio ou o respetivo cartão para o ponto de recolha designado, ou registe o pedido eletrónico acordado.
3. Passe a consumir do contentor de reserva cheio. A produção continua enquanto o responsável pela reposição trata do reabastecimento.
4. Confirme que a reposição está a ser tratada. O responsável que recebe o sinal confirma a receção e define quando as peças deverão regressar prontas a utilizar.
5. Devolva o contentor reabastecido à posição de reserva. Verifique o artigo e a quantidade, reponha a identificação e encerre o registo de reposição. Continue a consumir do contentor em uso até este ficar vazio.
Os contentores voltam então a trocar de função. Evite acrescentar continuamente peças ao contentor em uso: isso pode ocultar o momento em que fica vazio, que é precisamente o sinal para iniciar a reposição.
Escolha peças cuja procura e abastecimento se adequem ao método
Comece por peças com consumo regular, identificação clara e uma fonte de reposição fiável. As melhores candidatas são fáceis de manusear numa quantidade padrão e mantêm a mesma especificação de um trabalho para o seguinte.
Uma peça barata pode ser uma boa candidata, mesmo que a sua falta faça parar uma operação dispendiosa. O preço de compra não revela o custo de uma rutura de stock. Por outro lado, encher dois contentores grandes com um artigo caro e pouco utilizado pode imobilizar capital sem resolver um problema recorrente de abastecimento.
Tenha mais cautela quando o consumo é intermitente ou depende sobretudo de grandes encomendas ocasionais. Uma única retirada pode esgotar a reserva muito antes de a reposição habitual regressar. Componentes específicos de uma encomenda, revisões de engenharia frequentes, prazos de validade curtos ou requisitos exigentes de controlo de lotes também exigem mais do que um simples par de contentores. Mantenha os controlos necessários de identificação, rotação de stocks e rastreabilidade.
A reposição com dois contentores está relacionada com o kanban, mas dois contentores não significam dois cartões kanban. Um circuito de produção com dois cartões distingue a autorização para produzir da autorização para movimentar material. O sistema de dois contentores descrito neste artigo diz respeito ao stock físico e à resposta quando uma das quantidades se esgota.
Também não corresponde à mesma decisão que uma política de stocks mínimo-máximo. Esta política define um ponto de reposição e um nível de stock a atingir; os dois contentores tornam visível um determinado limiar de consumo no ponto de utilização. Um circuito de recolha pode transportar os contentores vazios e cheios, mas, por si só, não confirma a receção do pedido nem conclui a reposição.
Dimensione a reserva para cobrir todo o tempo de resposta da reposição
Meça o tempo desde o sinal de consumo até à chegada das peças de reposição, prontas a utilizar, ao centro de trabalho designado. Não termine a contagem quando é enviada uma ordem de compra, quando uma máquina acaba o corte ou quando uma entrega chega à entrada da fábrica.
A resposta pode incluir a espera pela recolha do sinal, a verificação e autorização do pedido, a recolha em armazém ou o fabrico, a inspeção, o transporte e a colocação das peças no local correto. No caso das peças fabricadas internamente, a espera por uma máquina partilhada pode pesar mais do que o tempo de processamento.
Como cálculo inicial, multiplique o consumo previsto por período de funcionamento pelo número desses períodos que decorrem durante a resposta. Acrescente depois uma margem de proteção para as variações da procura e do tempo de resposta que o processo precisa de suportar. O stock de segurança é a proteção adicional incluída nessa quantidade, não necessariamente todo o conteúdo do segundo contentor.
Um exemplo ilustrativo com dois contentores
Imagine um posto de montagem que consome 40 clips por turno de funcionamento. Cada contentor contém 240 clips prontos a utilizar. Quando um fica vazio e o operador passa para o outro, o contentor cheio garante abastecimento para seis turnos de funcionamento a esse ritmo de consumo.
Se a resposta completa à reposição demorar quatro turnos de funcionamento, o posto consome 160 clips durante a espera. As peças de reposição regressam quando ainda restam 80 clips no contentor em uso. Neste exemplo, essa quantidade restante protege contra variações; não é uma margem recomendada para todas as fábricas.
Suponha agora que os clips demoram pouco tempo a fabricar, mas que a fila de espera da máquina atrasa o seu regresso para além dos seis turnos de funcionamento. O sistema falha, apesar de ter os contentores adequados e um sinal visível. É necessário melhorar a resposta, aumentar a proteção ou escolher outra forma de reposição.
Use calendários coerentes. Se a montagem consumir peças durante o turno da noite, mas o armazém, o fornecedor ou o processo de reposição não funcionar nesse horário, esse intervalo também consome a margem de proteção. Baseie o cálculo no consumo que realmente ocorre enquanto as peças de reposição não estão disponíveis, e não numa mistura sem critério de dias de calendário e horas de trabalho.
Os dois contentores têm de conter a mesma quantidade?
Não. É possível usar uma quantidade maior no contentor de uso corrente e uma reserva menor, dimensionada para cobrir o tempo de reposição. Mas, nesse caso, defina uma regra diferente para restabelecer as quantidades: ao receber as peças, reponha primeiro a reserva até à quantidade especificada e coloque o restante no contentor de uso corrente.
Não alterne entre contentores com quantidades diferentes como se ambos oferecessem a mesma proteção. Numa implementação inicial, quantidades iguais tornam a troca mais fácil de compreender e auditar. Opte por quantidades diferentes apenas quando a vantagem em termos de stock ou espaço justificar a disciplina adicional.
Atribua um responsável a cada sinal de contentor vazio
Um cartão numa bandeja é um pedido, não uma prova de que alguém já o tratou. Antes de iniciar o projeto-piloto, acorde quem recebe o sinal, em quanto tempo deve confirmar a receção e quem intervém se a reposição se atrasar. Distribua a responsabilidade pelos vários turnos e defina um substituto para as ausências do responsável habitual.
O sinal deve conter informação suficiente para permitir agir sem ser necessário um telefonema. Identifique a peça e a revisão, quando aplicável, a quantidade padrão de reposição, a origem, o local de devolução e o identificador do contentor ou cartão. Quem trata da reposição deve conseguir distinguir este pedido de outro já em curso.
Por exemplo, use estados acordados, como «solicitado», «aceite» e «devolvido». Um sinal em papel pode funcionar perfeitamente, desde que o responsável confirme a sua receção e os pedidos em aberto permaneçam visíveis. Se o mesmo pedido também for registado eletronicamente, associe os dois registos em vez de iniciar uma segunda reposição.
O ciclo físico e os registos de stock também têm de estar alinhados. Deslocar um contentor não regista, por si só, um movimento de stock no sistema nem cria uma ordem de fabrico. Defina em que momento o fluxo de trabalho escolhido regista o consumo, a transferência interna, a receção e qualquer pedido de produção. Se o stock já tiver sido abatido através do registo da produção, evite abatê-lo novamente só porque o contentor vazio foi recolhido.
Quando o material regressar, verifique a quantidade utilizável, a identificação e a localização antes de encerrar o pedido. Um contentor que parece cheio, mas contém peças danificadas, não oferece a proteção prevista. A reposição só está concluída quando as peças certas estão disponíveis, em condições de utilização, no ponto de consumo — não basta que alguém assinale como concluída uma tarefa a montante.
Consumir a reserva é normal; um atraso na reposição é uma exceção
É normal utilizar o segundo contentor. Esgotá-lo sem que a reposição tenha chegado já não é.
Defina quando deve intervir um nível superior de responsabilidade, com antecedência suficiente para agir enquanto ainda há stock. Se o responsável pela reposição não conseguir confirmar o regresso do material dentro do período de cobertura restante, envolva quem pode alterar a decisão de abastecimento ou de produção. Uma transferência de emergência pode ser adequada, mas registe-a e reponha depois as quantidades dos dois contentores. Retirar material de outro posto sem o comunicar apenas desloca a falta para outro local.
Durante o projeto-piloto, analise os pedidos cuja receção não foi confirmada, os tempos reais entre o sinal e o regresso do material, a reserva ainda disponível nesse momento e as intervenções de emergência. Use essas observações para melhorar o processo de recolha e reposição antes de reduzir o stock. Volte a rever as quantidades sempre que mudarem a procura, os turnos, o desempenho dos fornecedores ou a rota de produção.
Programe a produção interna de reposição em conjunto com os trabalhos que disputam os mesmos recursos
No caso de elementos de fixação comprados, a resposta pode passar sobretudo pela preparação do material, pela entrega do fornecedor e pelo transporte interno. Já a reposição de um grampo, suporte ou espaçador fabricado internamente também disputa máquinas e tempo com os trabalhos para clientes. Uma lista de reposição que ignore esses compromissos não permite prometer um prazo de regresso credível.
Escolha o SkyPlanner quando a reposição precisar dessa capacidade de produção partilhada. Assim que a reposição é aceite como ordem de fabrico, o Arcturus, a IA de programação da produção do SkyPlanner, calcula a programação das suas operações em conjunto com os restantes trabalhos. Tem em conta os centros de trabalho, a capacidade, os turnos, as dependências entre operações e as prioridades configuradas. O diagrama de Gantt mostra a sequência resultante e a conclusão prevista.
Assim, evita manter uma fila para as encomendas de clientes e outra para os lotes de reposição, para depois tentar conciliá-las manualmente. Pode verificar se a reposição cabe no plano antes do momento em que se prevê esgotar a reserva e perceber o efeito de uma mudança de prioridade nos restantes compromissos.
Voltemos ao exemplo dos clips. Para o planeamento, a questão é saber se o lote de reposição aceite consegue concluir a sua rota a tempo de ser inspecionado e entregue de novo à montagem. Se a máquina partilhada já estiver comprometida com outro trabalho, pode decidir como resolver esse conflito antes de faltar material na montagem. É o utilizador que define as prioridades; o Arcturus calcula a programação de acordo com elas.
Com a opção de considerar os materiais ativada na programação e a informação de stocks atualizada, o SkyPlanner também tem em conta os materiais necessários à reposição. Ter uma máquina disponível não basta se faltar a matéria-prima do lote. Para as peças compradas, as datas de chegada das encomendas a fornecedores, desde que atualizadas, podem ser consideradas na programação dos trabalhos que delas dependem; recalcule a programação quando essas datas mudarem.
O SkyPlanner integra-se com qualquer ERP ou MES através da sua API REST aberta. Pode ligar a informação existente sobre encomendas e stocks à programação da produção, em vez de planear a reposição de forma isolada. Mantenha simples o sinal do contentor no centro de trabalho e planeie o trabalho de reposição tendo em conta o resto da fábrica.
O que mudou na Eskomatic com maior visibilidade dos materiais
A Eskomatic, uma empresa finlandesa de maquinagem por subcontratação, organizava anteriormente as filas de trabalho em grande parte à mão. A visibilidade limitada sobre a disponibilidade de materiais fazia com que as faltas pudessem ser detetadas demasiado perto do início previsto de uma tarefa.
Com o SkyPlanner ligado ao ERP existente, a empresa passou a dispor de uma fila de trabalho visual mais clara e de programação automática da carga de trabalho. A Eskomatic refere datas de entrega mais precisas e menos paragens de produção causadas por faltas de materiais.
Esta experiência mostra o valor de ligar a disponibilidade dos materiais à programação diária: os planeadores podem reagir mais cedo, em vez de resolverem o problema quando o trabalho já devia estar em curso. Quando as peças para repor um sistema de dois contentores são fabricadas em máquinas partilhadas, a necessidade prática é a mesma: ter uma previsão de regresso do material sustentada pelo plano de produção real.
Comece por uma peça e valide o ciclo completo
Faça um teste-piloto com uma peça de consumo recorrente num único ponto de utilização. Confirme as quantidades iniciais dos dois contentores, confira qualquer pedido de reposição já em aberto, identifique as localizações e ensaie a troca do contentor vazio com os operadores e os responsáveis pela reposição. Acompanhe vários ciclos completos, incluindo passagens de turno, antes de alargar a aplicação.
Preserve o que dá valor ao sistema de dois contentores: um sinal evidente e uma rotina simples para o operador. Concentre o esforço de planeamento onde ele importa — garantir que a resposta a esse sinal consegue efetivamente repor o material.
Para ver como o SkyPlanner programaria a sua produção interna de reposição, agende uma demonstração com uma peça de consumo recorrente, a cobertura da respetiva reserva e um trabalho de cliente que dispute o mesmo recurso. Poderá analisar onde se encaixa a reposição na programação conjunta e o seu efeito nos restantes trabalhos. Ou experimente o SkyPlanner com dados de demonstração e, se preferir uma introdução guiada, utilize a opção Primeiros passos do Assistente, com apoio de IA.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner


