


Dalam artikel ini
- Apa itu sistem dua bin?
- Cara kerja siklus dua bin dengan jumlah yang sama
- Pilih komponen yang pola kebutuhan dan pasokannya sesuai dengan metode ini
- Tentukan jumlah cadangan untuk seluruh waktu pengisian ulang
- Contoh ilustrasi sistem dua bin
- Apakah kedua bin harus berisi jumlah yang sama?
- Tetapkan penanggung jawab untuk setiap sinyal bin kosong
- Pemakaian stok cadangan adalah sinyal normal, tetapi keterlambatan pengisian ulang perlu penanganan khusus
- Jadwalkan pembuatan komponen pengisi stok secara internal bersama pekerjaan lain yang memakai kapasitas yang sama
- Perubahan di Eskomatic berkat kejelasan informasi material
- Mulai dari satu komponen dan buktikan seluruh siklusnya berjalan
Beranda » Sumber Daya » Sistem Dua Bin: Pastikan Komponen Kecil Siap untuk Produksi
Perkiraan waktu baca: 10 menit
Sebuah stasiun perakitan kehabisan komponen kecil. Stoknya masih ada di suatu tempat di pabrik, tetapi seseorang harus mencarinya, meminta pengisian ulang, lalu membawanya ke operator. Komponen murah pun akhirnya mengganggu waktu produksi yang berharga.
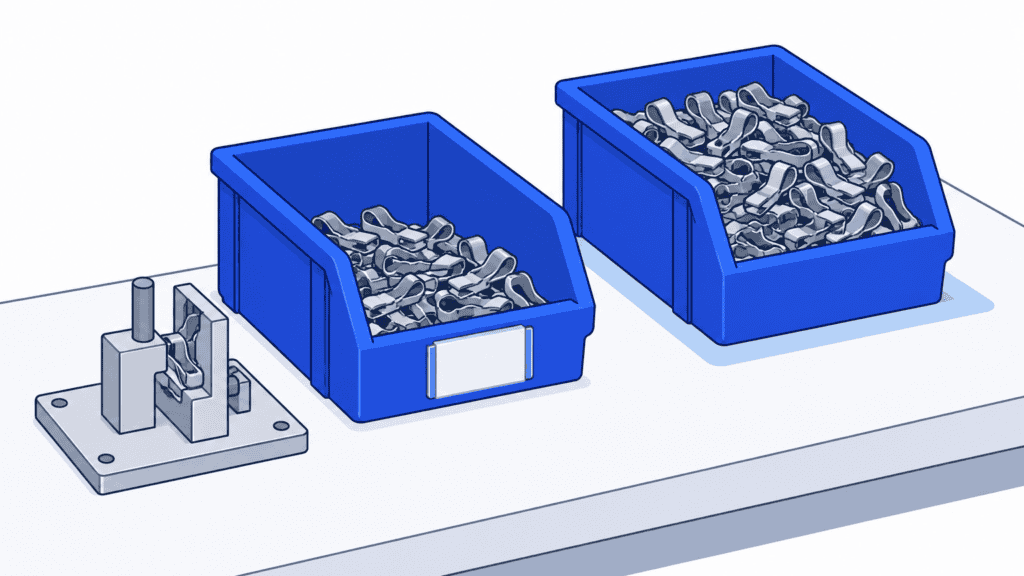
Sistem dua bin memperlihatkan kebutuhan tersebut sebelum stasiun kerja kehabisan komponen. Operator mengambil komponen dari satu bin, sementara bin lainnya disiapkan sebagai cadangan. Saat bin pertama kosong, proses pengisian ulang dimulai. Bin kedua memasok kebutuhan produksi selama menunggu komponen pengganti tiba.
Yang penting bukan sekadar memiliki dua wadah, melainkan apakah komponen pengganti bisa kembali sebelum cadangan habis. Untuk komponen yang Anda produksi pada mesin yang juga digunakan untuk pekerjaan lain, SkyPlanner APS membantu menjawab pertanyaan itu. Pekerjaan pengisian ulang yang sudah diterima dijadwalkan bersama pesanan pelanggan, bukan dibiarkan dalam daftar pengisian ulang tersendiri.
Apa itu sistem dua bin?
Sistem dua bin adalah metode pengisian ulang visual yang menggunakan dua kelompok stok dari item yang sama, masing-masing dengan jumlah yang telah ditetapkan, untuk menjalankan siklus pemakaian dan pengisian ulang secara berulang. Satu bin memasok kebutuhan di titik pemakaian. Saat bin itu kosong, kartu, wadah kosong, atau sinyal lain yang disepakati digunakan untuk meminta penggantian stok. Pemakaian pun beralih ke bin kedua.
Bin kedua menyediakan stok selama menunggu pengisian ulang. Manfaatnya sederhana: operator tidak perlu menghitung setiap komponen yang tersisa untuk mengetahui kapan pengisian ulang diperlukan. Perubahan kondisi fisik bin membuat kebutuhan itu langsung terlihat.
Dalam manufaktur, metode ini sangat berguna untuk pengencang, fiting, dan komponen kecil lain yang digunakan secara rutin. Pasokan pengisian ulang dapat berasal dari gudang pusat, pemasok eksternal, atau proses produksi internal. Sumber pasokan menentukan pekerjaan yang harus dilakukan setelah sinyal diterima, tetapi respons yang andal tetap dibutuhkan.
Cara kerja siklus dua bin dengan jumlah yang sama
Untuk uji coba yang sederhana, gunakan dua bin dengan jumlah standar yang sama:
1. Ambil komponen hanya dari satu bin. Tandai bin kedua dengan jelas sebagai cadangan, bukan lokasi pengambilan alternatif.
2. Berikan sinyal saat bin aktif kosong. Pindahkan bin kosong atau kartunya ke titik pengumpulan yang ditentukan, atau catat permintaan secara elektronik sesuai kesepakatan.
3. Beralihlah ke bin cadangan yang penuh. Produksi tetap berjalan sementara penanggung jawab pengisian ulang mengatur pasokan pengganti.
4. Pastikan pengisian ulang sedang ditangani. Penanggung jawab yang menerima sinyal mengonfirmasi penerimaannya dan menetapkan kapan komponen siap pakai seharusnya kembali.
5. Kembalikan bin yang sudah diisi sebagai cadangan. Periksa item dan jumlahnya, pasang kembali penanda identitasnya, lalu tutup catatan pengisian ulang. Terus ambil komponen dari bin yang sedang aktif hingga kosong.
Setelah itu, kedua bin kembali bertukar peran. Hindari terus menambahkan stok ke bin aktif karena tindakan ini dapat menutupi momen habisnya stok yang seharusnya memicu pengisian ulang.
Pilih komponen yang pola kebutuhan dan pasokannya sesuai dengan metode ini
Mulailah dengan komponen yang digunakan berulang, memiliki identitas yang jelas, dan didukung sumber pasokan yang dapat diandalkan. Kandidat terbaik mudah ditangani dalam jumlah standar dan spesifikasinya tidak berubah dari satu job ke job berikutnya.
Komponen murah bisa menjadi kandidat yang tepat meskipun ketiadaannya dapat menghentikan operasi berbiaya tinggi. Harga belinya tidak mencerminkan biaya yang timbul ketika stok habis. Sebaliknya, mengisi dua bin besar dengan item mahal yang jarang digunakan bisa mengikat dana tanpa menyelesaikan masalah pasokan yang berulang.
Pertimbangkan dengan lebih hati-hati jika pemakaian tidak teratur atau didominasi pesanan besar yang hanya sesekali datang. Satu kali pengambilan dapat menghabiskan cadangan jauh sebelum pengisian ulang normal tiba. Komponen khusus pesanan, revisi teknik yang sering berubah, masa simpan pendek, atau persyaratan pengendalian lot yang ketat juga memerlukan lebih dari sekadar sepasang wadah yang praktis. Tetap terapkan pengendalian identifikasi, rotasi stok, dan ketertelusuran yang diwajibkan.
Pengisian ulang dua bin berkaitan dengan kanban, tetapi dua bin tidak berarti dua kartu kanban. Dalam siklus manufaktur dengan dua kartu, izin untuk memproduksi dibedakan dari izin untuk memindahkan material. Pengaturan dua bin dalam artikel ini berfokus pada stok fisik dan tindakan yang dilakukan ketika satu kelompok stok habis.
Penerapan dua bin juga berbeda dari penetapan kebijakan minimum–maksimum. Kebijakan minimum–maksimum menggunakan titik pemesanan ulang dan target tingkat stok setelah pemesanan, sedangkan dua bin membuat batas pemakaian tertentu terlihat di titik pemakaian. Rute pengumpulan dapat digunakan untuk mengangkut bin kosong dan bin penuh, tetapi keberadaan rute saja tidak mengonfirmasi penerimaan permintaan ataupun menyelesaikan pengisian ulang.
Tentukan jumlah cadangan untuk seluruh waktu pengisian ulang
Ukur waktu sejak sinyal pemakaian diberikan hingga komponen pengganti siap digunakan di stasiun kerja yang ditentukan. Jangan mengakhiri pengukuran saat pesanan pembelian dikirim, mesin selesai memotong, atau kiriman tiba di gerbang pabrik.
Waktu tersebut dapat mencakup menunggu pengumpulan sinyal, pemeriksaan dan persetujuan permintaan untuk diproses, pengambilan stok atau produksi, inspeksi, pengangkutan, serta penempatan kembali komponen di lokasi yang benar. Untuk komponen yang dibuat secara internal, waktu menunggu mesin yang juga dipakai untuk pekerjaan lain bisa lebih menentukan daripada waktu pemrosesannya.
Sebagai perhitungan awal, kalikan perkiraan pemakaian per periode operasi dengan jumlah periode operasi yang berlangsung selama menunggu pengisian ulang. Lalu, tambahkan cadangan untuk menghadapi variasi permintaan dan waktu pengisian ulang yang perlu ditanggung proses Anda. Safety stock merupakan perlindungan tambahan di dalam jumlah tersebut dan tidak selalu berarti seluruh isi bin kedua.
Contoh ilustrasi sistem dua bin
Bayangkan sebuah stasiun perakitan menggunakan 40 klip per shift operasi. Setiap bin berisi 240 klip siap pakai. Ketika satu bin kosong dan operator beralih ke bin lainnya, bin penuh tersebut menyediakan pasokan untuk enam shift operasi pada tingkat pemakaian itu.
Jika seluruh proses pengisian ulang memakan waktu empat shift operasi, stasiun tersebut menggunakan 160 klip selama menunggu. Saat komponen pengganti kembali, masih ada 80 klip di bin aktif. Sisa stok dalam contoh ini berfungsi sebagai perlindungan terhadap variasi, bukan jumlah cadangan yang direkomendasikan untuk setiap pabrik.
Sekarang, anggaplah pembuatan klip hanya memerlukan waktu singkat, tetapi antrean pada mesin produksinya menunda kembalinya klip hingga lebih dari enam shift operasi. Sistem pun gagal meskipun wadahnya sudah sesuai dan sinyalnya terlihat jelas. Anda harus mempercepat pengisian ulang, menambah cadangan, atau memilih pengaturan pengisian ulang yang berbeda.
Gunakan kalender kerja secara konsisten. Jika perakitan tetap menggunakan komponen pada shift malam sementara gudang, pemasok, atau proses pengisian ulang tidak beroperasi, stok cadangan tetap terpakai selama jeda itu. Dasarkan perhitungan pada pemakaian yang benar-benar terjadi selama komponen pengganti belum tersedia, bukan pada campuran hari kalender dan jam kerja yang tidak jelas dasar penggunaannya.
Apakah kedua bin harus berisi jumlah yang sama?
Tidak. Pengaturan dengan jumlah berbeda dapat menggunakan stok kerja yang lebih besar dan cadangan yang lebih kecil, dengan jumlah yang cukup untuk memenuhi kebutuhan selama menunggu pengisian ulang. Namun, tetapkan aturan pemulihan stok yang berbeda: saat komponen diterima, isi kembali cadangan hingga jumlah yang ditentukan, lalu tempatkan sisanya di bin kerja.
Jangan menggunakan dua bin dengan jumlah berbeda secara bergantian seolah-olah keduanya memberikan perlindungan yang sama. Pada penerapan awal, jumlah yang sama membuat pergantian bin lebih mudah dipahami dan diaudit. Pilih jumlah berbeda hanya jika manfaat penghematan stok atau ruang sepadan dengan kedisiplinan tambahan yang diperlukan.
Tetapkan penanggung jawab untuk setiap sinyal bin kosong
Kartu yang tergeletak di baki adalah permintaan, bukan bukti bahwa seseorang sudah menindaklanjutinya. Sebelum memulai uji coba, sepakati siapa yang menerima sinyal, seberapa cepat penerimaannya harus dikonfirmasi, dan siapa yang bertindak jika pasokan pengganti akan terlambat. Tetapkan tanggung jawab di setiap shift, termasuk petugas pengganti saat penanggung jawab utama tidak hadir.
Pastikan informasi pada sinyal cukup jelas untuk ditindaklanjuti tanpa perlu menelepon. Cantumkan identitas komponen beserta revisinya jika relevan, jumlah standar pengisian ulang, sumber pasokan, lokasi pengembalian, serta identitas bin atau kartu. Petugas pengisian ulang harus dapat membedakan permintaan ini dari permintaan lain yang sedang diproses.
Misalnya, gunakan status yang disepakati seperti diminta, diterima, dan dikembalikan. Sinyal berbasis kertas pun dapat berjalan dengan baik, asalkan penanggung jawab penerima mengonfirmasi penerimaannya dan permintaan yang belum selesai tetap terlihat. Jika permintaan yang sama juga dicatat secara elektronik, hubungkan kedua catatan tersebut alih-alih memulai pengisian ulang kedua.
Siklus fisik dan catatan persediaan juga harus selaras. Memindahkan bin tidak dengan sendirinya mencatat transaksi stok secara elektronik atau membuat perintah produksi. Tentukan kapan alur kerja yang Anda pilih mencatat pemakaian, transfer internal, penerimaan, dan permintaan produksi. Jika stok sudah dikurangi melalui pelaporan produksi, jangan menguranginya lagi hanya karena wadah kosong diambil.
Saat bin dikembalikan, periksa jumlah komponen yang layak pakai, identitasnya, dan lokasinya sebelum menutup permintaan. Komponen rusak di dalam bin yang tampak penuh tidak memberikan perlindungan stok yang diharapkan. Pengisian ulang baru selesai ketika komponen yang tepat dan layak pakai tersedia bagi pihak yang menggunakannya, bukan sekadar ketika seseorang menandai tugas di proses sebelumnya sebagai selesai.
Pemakaian stok cadangan adalah sinyal normal, tetapi keterlambatan pengisian ulang perlu penanganan khusus
Pemakaian bin kedua memang bagian dari siklus normal. Namun, isinya tidak boleh sampai habis sebelum stok pengganti tersedia.
Tentukan batas eskalasi yang memberi cukup waktu untuk bertindak selagi stok masih ada. Jika penanggung jawab pengisian ulang tidak dapat memastikan pengembalian sebelum sisa stok habis, libatkan orang yang berwenang mengubah keputusan pasokan atau produksi. Transfer darurat mungkin diperlukan, tetapi catat transfer tersebut dan pulihkan jumlah stok di kedua bin setelahnya. Meminjam diam-diam dari stasiun kerja lain hanya memindahkan masalah kekurangan stok.
Selama uji coba, tinjau sinyal yang tidak mendapat konfirmasi, waktu aktual sejak sinyal diberikan hingga bin kembali, sisa stok cadangan saat bin kembali, serta tindakan darurat yang dilakukan. Gunakan hasil pengamatan tersebut untuk memperbaiki proses pengambilan dan pengisian ulang sebelum mengurangi stok. Tinjau kembali jumlah stok ketika permintaan, shift, kinerja pemasok, atau routing produksi berubah.
Jadwalkan pembuatan komponen pengisi stok secara internal bersama pekerjaan lain yang memakai kapasitas yang sama
Untuk komponen pengikat yang dibeli, tindak lanjut utamanya mungkin berupa pengambilan barang, pengiriman dari pemasok, dan transportasi internal. Untuk klip, braket, atau spacer yang dibuat sendiri, pengisian ulang juga harus berbagi mesin dan waktu dengan pekerjaan pesanan pelanggan. Daftar pengisian ulang yang mengabaikan komitmen tersebut tidak dapat menjadi dasar janji pengembalian yang dapat diandalkan.
Pilih SkyPlanner jika pengisian ulang Anda membutuhkan kapasitas produksi yang juga digunakan untuk pekerjaan lain. Setelah pengisian ulang diterima sebagai perintah produksi, Arcturus, kecerdasan buatan SkyPlanner untuk penjadwalan, menghitung jadwal operasinya bersama pekerjaan lain. Perhitungan ini mempertimbangkan stasiun kerja, kapasitas, shift, ketergantungan antaroperasi, dan prioritas yang telah dikonfigurasi. Jadwal Gantt menampilkan urutan yang dihasilkan serta rencana waktu penyelesaiannya.
Dengan begitu, Anda tidak perlu mengelola antrean pesanan pelanggan dan antrean batch pengisian ulang secara terpisah, lalu berusaha menyelaraskannya secara manual. Anda dapat melihat apakah pengisian ulang bisa dijadwalkan sebelum stok cadangan diperkirakan habis, serta dampak perubahan prioritas terhadap komitmen lain.
Kembali ke contoh klip. Pertanyaan penting bagi perencanaan adalah apakah batch pengganti yang telah diterima sebagai perintah produksi dapat menyelesaikan seluruh routing tepat waktu untuk diperiksa dan dikirim kembali ke perakitan. Jika mesin yang digunakan bersama sudah dialokasikan untuk pekerjaan lain, benturan jadwal tersebut dapat Anda tangani sebelum stok di perakitan habis. Anda menetapkan prioritas; Arcturus menghitung jadwal berdasarkan prioritas tersebut.
Jika penjadwalan yang mempertimbangkan material diaktifkan dan informasi stok terus diperbarui, SkyPlanner juga memperhitungkan material yang dibutuhkan untuk pengisian ulang. Ketersediaan mesin saja tidak cukup jika bahan baku untuk batch tersebut tidak tersedia. Untuk komponen yang dibeli, tanggal kedatangan pada pesanan pembelian yang terus diperbarui dapat diperhitungkan dalam jadwal pekerjaan yang membutuhkannya. Hitung ulang jadwal ketika tanggal tersebut berubah.
SkyPlanner terintegrasi dengan ERP atau MES apa pun melalui REST API terbukanya. Anda dapat menghubungkan informasi pesanan dan persediaan yang sudah ada dengan jadwal produksi, alih-alih membuat perencanaan pengisian ulang yang terpisah dari sistem lainnya. Pertahankan sinyal bin yang sederhana di stasiun kerja, dan rencanakan pekerjaan pengisian ulangnya dengan memperhitungkan kegiatan lain di seluruh pabrik.
Perubahan di Eskomatic berkat kejelasan informasi material
Eskomatic, perusahaan jasa pemesinan asal Finlandia, sebelumnya mengatur antrean pekerjaan sebagian besar secara manual. Karena informasi ketersediaan material terbatas, kekurangan material bisa baru diketahui saat waktu mulai job yang direncanakan sudah dekat.
Setelah SkyPlanner dihubungkan dengan ERP yang sudah digunakan, perusahaan mendapatkan tampilan antrean pekerjaan yang lebih jelas dan penjadwalan beban kerja otomatis. Eskomatic melaporkan tanggal pengiriman yang lebih akurat dan berkurangnya penghentian produksi akibat kekurangan material.
Pengalaman ini menunjukkan manfaat menghubungkan kesiapan material dengan penjadwalan harian: perencana dapat merespons lebih awal, bukan baru mengurai masalah saat pekerjaan seharusnya sudah berjalan. Jika komponen untuk pengisian ulang sistem dua bin diproduksi menggunakan mesin yang juga digunakan untuk pekerjaan lain, kebutuhan praktisnya sama: perkiraan waktu pengembalian stok yang didukung oleh rencana produksi yang sebenarnya.
Mulai dari satu komponen dan buktikan seluruh siklusnya berjalan
Lakukan uji coba dengan satu komponen yang digunakan berulang di satu titik pemakaian. Pastikan jumlah awal di kedua bin, periksa dan cocokkan catatan pengisian ulang yang masih terbuka, beri label pada lokasi, dan latih proses penukaran bin kosong bersama operator serta penanggung jawab pengisian ulang. Pantau beberapa siklus lengkap, termasuk serah terima shift, sebelum memperluas penerapannya.
Pertahankan keunggulan sistem dua bin: sinyal yang jelas dan rutinitas operator yang sederhana. Fokuskan upaya perencanaan pada hal yang penting, yaitu memastikan tindak lanjut atas sinyal tersebut benar-benar mampu menyediakan stok pengganti.
Untuk melihat bagaimana SkyPlanner menjadwalkan pengisian ulang yang diproduksi sendiri, jadwalkan demo dengan membawa contoh satu komponen yang digunakan berulang, durasi cakupan stok cadangannya, serta satu job pesanan pelanggan yang membutuhkan sumber daya produksi yang sama. Anda dapat meninjau posisi pengisian ulang dalam jadwal bersama dan dampaknya terhadap pekerjaan lain. Atau, coba SkyPlanner dengan data demo. Jika Anda lebih menyukai pengenalan terpandu, gunakan panduan Memulai dengan bantuan kecerdasan buatan pada fitur Asisten.
Jussi Mäntylä
Spesialis Perencanaan Produksi, SkyPlanner


