


A cikk tartalma
- Mi az a kétláda-rendszer?
- Hogyan működik a ciklus azonos mennyiségű készletet tartalmazó ládákkal?
- Olyan alkatrészeket válasszon, amelyek fogyása és utánpótlása illeszkedik a módszerhez
- A tartalékot az utánpótlás teljes átfutási idejére méretezze
- Szemléltető példa a kétláda-rendszerre
- Mindkét ládában ugyanannyi alkatrésznek kell lennie?
- Minden üresládás jelzésnek legyen felelőse
- A tartalék fogyása normális jelzés, a késő utánpótlás viszont rendellenesség
- A házon belüli utánpótlást az ugyanazért a kapacitásért versengő munkákkal együtt ütemezze
- Mit változtatott az Eskomatic működésén az anyagellátottság jobb átláthatósága?
- Kezdje egy alkatrésszel, és ellenőrizze a teljes körfolyamat működését
Kezdőlap » Erőforrások » Kétláda-rendszer: apró alkatrészek biztosítása a gyártáshoz
Becsült olvasási idő: 10 perc
Egy szerelőállomáson elfogy egy apró alkatrész. Az üzemben valahol van belőle készlet, de valakinek meg kell keresnie, kérnie kell az utántöltést, majd oda kell vinnie a dolgozóhoz. Egy olcsó alkatrész miatt értékes termelési idő veszett el.
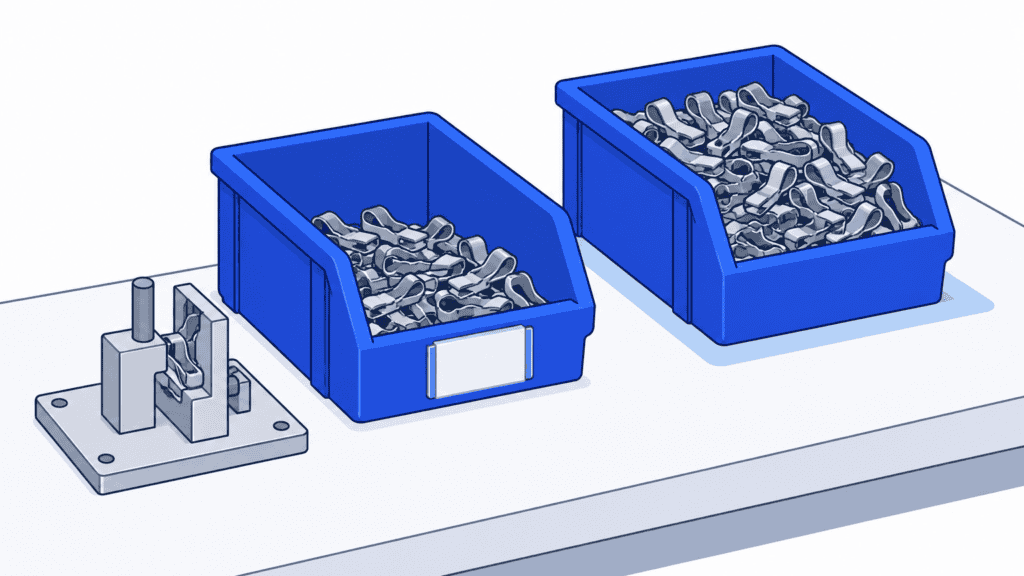
A kétláda-rendszer már azelőtt láthatóvá teszi az utánpótlási igényt, hogy a munkaállomáson teljesen elfogyna az alkatrész. A dolgozók az egyik ládából használják fel az alkatrészeket, a másik pedig tartalékként várakozik. Az első láda kiürülése indítja el az utánpótlást; a második addig ellátja a termelést, amíg megérkezik a pótlás.
Nem az a lényeg, hogy van-e két tárolóláda, hanem az, hogy az utántöltött készlet visszaér-e, mielőtt elfogy a tartalék. Ha az alkatrészeket más munkákhoz is használt gépeken gyártja, a SkyPlanner APS segít megválaszolni ezt a kérdést: a befogadott utánpótlási munkákat a vevői megrendelésekkel együtt ütemezi, nem pedig külön utántöltési listán hagyja őket.
Mi az a kétláda-rendszer?
A kétláda-rendszer olyan vizuális készlet-utánpótlási módszer, amelyben ugyanannak a cikknek két előre meghatározott mennyisége biztosítja az ismétlődő felhasználási és utántöltési ciklust. A felhasználási helyet az egyik láda látja el. Amikor kiürül, egy kártya, az üres láda vagy más, előre egyeztetett jelzés kéri a pótlást, a felhasználás pedig a második ládából folytatódik.
A második láda biztosítja a készletet az utánpótlás megérkezéséig. Az előny egyszerű: a dolgozónak nem kell megszámolnia az összes megmaradt alkatrészt ahhoz, hogy felismerje, mikor esedékes az utántöltés. A láda kiürülése egyértelművé teszi az igényt.
A gyártásban a módszer különösen jól használható rendszeresen fogyó kötőelemek, szerelvények és más, ismétlődően felhasznált apró alkatrészek esetén. Az utánpótlás központi raktárból, külső beszállítótól vagy belső gyártási folyamatból is érkezhet. A forrástól függ, milyen munkát indít el a jelzés, de a megbízható utánpótlásra minden esetben szükség van.
Hogyan működik a ciklus azonos mennyiségű készletet tartalmazó ládákkal?
Egy egyszerű próbaüzemhez használjon két ládát, mindkettőben azonos, előre rögzített mennyiséggel:
1. Egyszerre csak az egyik ládából használjon fel alkatrészt. A másodikat egyértelműen jelölje tartalékként, ne lehessen azt másik vételezési helynek tekinteni.
2. Jelezze, amikor a használatban lévő láda kiürül. Vigye az üres ládát vagy a hozzá tartozó kártyát a kijelölt gyűjtőhelyre, vagy rögzítse az egyeztetett elektronikus igényt.
3. Folytassa a felhasználást a teli tartalékládából. A termelés tovább folyik, miközben az utántöltés felelőse gondoskodik a pótlásról.
4. Igazolja vissza, hogy az utántöltés ügyintézése megkezdődött. A jelzést fogadó felelős visszaigazolja az igényt, és meghatározza, mikorra kell visszaérkezniük a felhasználható alkatrészeknek.
5. Az újratöltött ládát tartalékként helyezze vissza. Ellenőrizze a cikket és a mennyiséget, állítsa helyre a láda azonosító jelölését, és zárja le az utántöltéshez tartozó bejegyzést. A jelenleg használatban lévő ládából folytassa a felhasználást, amíg az ki nem ürül.
Ezután a ládák ismét szerepet cserélnek. Kerülje a használatban lévő láda folyamatos utántöltését: ez elfedheti a kiürülést, amelynek az utánpótlást kellene elindítania.
Olyan alkatrészeket válasszon, amelyek fogyása és utánpótlása illeszkedik a módszerhez
Kezdje olyan alkatrészekkel, amelyek ismétlődően fogynak, egyértelműen azonosíthatók, és megbízható forrásból pótolhatók. A legalkalmasabbak azok, amelyek előre rögzített mennyiségben könnyen kezelhetők, és amelyek műszaki előírásai nem változnak egyik gyártási feladatról a másikra.
Egy olcsó alkatrész akkor is jó választás lehet, ha a hiánya egy költséges műveletet állít le. A beszerzési ára nem mutatja meg, mekkora költséget okoz, ha elfogy. Ezzel szemben két nagy láda feltöltése egy drága, ritkán használt cikkel pénzt köthet le anélkül, hogy visszatérő ellátási problémát oldana meg.
Legyen körültekintőbb, ha a fogyás rendszertelen, vagy főként egy-egy nagy megrendeléshez kötődik. Egyetlen vételezés kimerítheti a tartalékot jóval azelőtt, hogy a szokásos utánpótlás visszaérkezne. A megrendeléshez kötött alkatrészek, a gyakori műszaki módosítások, a rövid eltarthatóság vagy a szigorú tételkezelési követelmények szintén többet igényelnek két praktikus tárolóládánál. Tartsa fenn az előírt azonosítási, készletforgatási és nyomonkövetési eljárásokat.
A kétládás utánpótlás rokon a kanbannal, de két láda nem jelent két kanbankártyát. A kétkártyás gyártási körben külön engedély vonatkozik a gyártásra és az anyagmozgatásra. A cikkben ismertetett kétládás elrendezés a fizikai készletről szól, illetve arról, mi történik, amikor az egyik láda készlete elfogy.
Ez nem azonos a min-max készletgazdálkodás alkalmazásáról szóló döntéssel sem. A min-max módszer egy rendelést kiváltó készletszintet és egy feltöltési célszintet használ; a két láda viszont egy meghatározott fogyási küszöb elérését teszi láthatóvá a felhasználás helyén. Egy gyűjtőjárat elszállíthatja az üres és teli ládákat, de a szállítási útvonal önmagában még nem jelenti az utántöltési igény visszaigazolását vagy teljesítését.
A tartalékot az utánpótlás teljes átfutási idejére méretezze
Az időt a fogyási jelzéstől addig mérje, amíg a felhasználható pótlás meg nem érkezik a kijelölt munkaállomásra. Ne állítsa meg az órát a beszerzési rendelés elküldésekor, a gépi megmunkálás befejezésekor vagy akkor, amikor a szállítmány eléri az üzem kapuját.
Ebbe az időbe beletartozhat a jelzések begyűjtésére való várakozás, az igény ellenőrzése és jóváhagyása, a raktári összekészítés vagy a gyártás, az ellenőrzés, a szállítás és az alkatrészek visszahelyezése a megfelelő helyre. Saját gyártású alkatrészeknél a más munkákhoz is használt gépre való várakozás nagyobb súllyal eshet latba, mint maga a megmunkálási idő.
Kiindulásként szorozza meg az egy működési időszakra várható fogyást az utánpótlás átfutási ideje alatt eltelő működési időszakok számával. Ezután gondoskodjon akkora többletről, amely fedezi a folyamatban várható fogyási és átfutási ingadozásokat. A biztonsági készlet a mennyiségen belüli többletvédelmet jelenti, nem feltétlenül a teljes második ládát.
Szemléltető példa a kétláda-rendszerre
Tegyük fel, hogy egy szerelőállomás termelési műszakonként 40 rögzítőkapcsot használ fel. Mindkét ládában 240 felhasználható kapocs van. Amikor az egyik kiürül, és a dolgozó áttér a másikra, a teli láda ennél a fogyási ütemnél hat termelési műszakra elegendő készletet biztosít.
Ha az utánpótlás teljes átfutási ideje négy termelési műszak, az állomás a várakozás alatt 160 kapcsot használ fel. Amikor megérkezik a pótlás, még 80 kapocs marad a használatban lévő ládában. Ebben a példában ez a maradék mennyiség nyújt védelmet az ingadozások ellen; nem minden üzem számára ajánlott általános ráhagyásról van szó.
Tegyük fel most, hogy a kapcsok gyártása csak rövid időt vesz igénybe, de a gépen sorra váró munkák miatt a pótlás visszaérkezése hat termelési műszaknál is tovább tart. A rendszer így a megfelelő ládák és a jól látható jelzés ellenére sem működik. Rövidíteni kell az utánpótlás átfutási idejét, nagyobb tartalékot kell biztosítani, vagy más utánpótlási megoldást kell választani.
Következetesen vegye figyelembe az érintett munkarendeket. Ha a szerelés éjszakai műszakban is fogyaszt alkatrészt, de a raktár, a beszállító vagy az utántöltést végző folyamat akkor nem működik, ez az időszak ugyanúgy feléli a tartalékot. A számítást arra a tényleges fogyásra alapozza, amely addig jelentkezik, amíg a pótlás nem áll rendelkezésre; ne keverje indokolatlanul a naptári napokat és a munkaórákat.
Mindkét ládában ugyanannyi alkatrésznek kell lennie?
Nem. Eltérő mennyiségek esetén használható nagyobb munkakészlet és kisebb, az utánpótlás átfutási idejére méretezett tartalék. Ehhez azonban más visszaállítási szabályt kell rögzíteni: a pótlás beérkezésekor először töltse fel a tartalékot az előírt mennyiségre, a fennmaradó részt pedig tegye a munkakészletet tartalmazó ládába.
Ne váltogassa az eltérő mennyiséget tartalmazó ládákat úgy, mintha mindkettő azonos védelmet nyújtana. Az első bevezetéskor az azonos mennyiségek könnyebben érthetővé és ellenőrizhetővé teszik a cserét. Eltérő mennyiségeket csak akkor válasszon, ha a készlet- vagy helymegtakarítás indokolja a szigorúbb működési fegyelmet.
Minden üresládás jelzésnek legyen felelőse
A gyűjtőtálcán fekvő kártya igényt jelez, nem azt bizonyítja, hogy valaki már intézkedett is. A próbaüzem indítása előtt egyeztessék, ki fogadja a jelzést, mennyi időn belül igazolja vissza, és ki intézkedik, ha a pótlás késni fog. Minden műszakra jelöljenek ki felelőst, és gondoskodjanak helyettesről is arra az esetre, ha a szokásos felelős nincs jelen.
A jelzés tartalmazzon elegendő adatot ahhoz, hogy telefonálás nélkül is el lehessen indítani az utánpótlást. Szerepeljen rajta az alkatrész és szükség esetén annak revíziója, az előírt utántöltési mennyiség, a forrás, a visszaszállítás helye, valamint a láda vagy a kártya azonosítója. Az utánpótlást intéző személynek meg kell tudnia különböztetni ezt az igényt a már folyamatban lévőktől.
Használjanak például egyeztetett állapotjelöléseket: igényelve, befogadva, visszaérkezett. A papíralapú jelzés is tökéletesen működhet, ha a fogadó felelős visszaigazolja, és a nyitott igények láthatók maradnak. Ha ugyanazt az igényt elektronikusan is rögzítik, kapcsolják össze a két nyilvántartást ahelyett, hogy második utántöltést indítanának.
A fizikai körforgásnak és a készletnyilvántartásnak is összhangban kell lennie. Egy láda áthelyezése önmagában nem jelent elektronikus készletkönyvelést, és nem hoz létre gyártási rendelést. Határozzák meg, hogy a választott munkafolyamat mikor rögzíti a felhasználást, a belső áttárolást, a bevételezést és az esetleges gyártási igényt. Ha a készletet a termelési visszajelentés már csökkentette, ne vonják le újra pusztán azért, mert begyűjtik az üres ládát.
Visszaérkezéskor, az igény lezárása előtt ellenőrizze a felhasználható mennyiséget, az alkatrészek azonosságát és a tárolási helyet. A telinek látszó ládában lévő sérült alkatrészek nem nyújtják a tervezett védelmet. Az utánpótlás akkor teljesül, amikor a megfelelő, felhasználható alkatrészek a felhasználó rendelkezésére állnak, nem pedig attól, hogy valaki készre jelent egy korábbi feladatot.
A tartalék fogyása normális jelzés, a késő utánpótlás viszont rendellenesség
A második láda használata a működés része. Az viszont már nem, ha úgy fogy el, hogy nem érkezett meg az utánpótlás.
Határozza meg, mikor kell magasabb szintre jelezni a problémát: elég korán ahhoz, hogy még a készlet elfogyása előtt lehessen intézkedni. Ha az utánpótlás felelőse nem tudja visszaigazolni, hogy az alkatrészek a fennmaradó készlet által fedezett időn belül visszaérkeznek, vonja be azt, aki módosíthatja az ellátási vagy gyártási döntést. Szükség esetén indokolt lehet a sürgősségi készletátadás, de ezt rögzíteni kell, majd helyre kell állítani a két láda előírt mennyiségét. Ha valaki jelzés nélkül kölcsönvesz egy másik állomás készletéből, azzal csak áthelyezi a hiányt.
A próbaüzem során vizsgálja meg az elmaradt visszaigazolásokat, a jelzéstől a visszaérkezésig ténylegesen eltelt időt, a visszaérkezéskor megmaradt tartalékot és a sürgősségi beavatkozásokat. A készlet csökkentése előtt ezekre a tapasztalatokra támaszkodva javítsa az üres ládák begyűjtésének és az utánpótlásnak a folyamatát. Vizsgálja felül újra a mennyiségeket, ha változik az igény, a műszakrend, a beszállítói teljesítmény vagy a gyártási útvonal.
A házon belüli utánpótlást az ugyanazért a kapacitásért versengő munkákkal együtt ütemezze
Vásárolt kötőelemeknél az utánpótlás főként komissiózásból, beszállítói szállításból és belső anyagmozgatásból állhat. Egy házon belül gyártott rögzítőkapocs, konzol vagy távtartó utánpótlása viszont a vevői munkákkal is versenyez a gépekért és a rendelkezésre álló időért. Az ezeket a vállalásokat figyelmen kívül hagyó utánpótlási listára nem lehet hiteles visszaérkezési ígéretet alapozni.
Válassza a SkyPlanner megoldását, ha az utánpótláshoz a többi munkával közös gyártókapacitásra van szüksége. Miután az utánpótlást gyártási rendelésként elfogadták, az Arcturus, a SkyPlanner mesterséges intelligencián alapuló ütemezője a többi munkával együtt ütemezi annak műveleteit. Figyelembe veszi a beállított munkaállomásokat, kapacitást, műszakokat, műveleti függőségeket és prioritásokat. A Gantt-diagram megmutatja az így kialakuló sorrendet és a tervezett befejezést.
Így nem kell külön munkasort vezetnie a vevői rendeléseknek és az utánpótlási tételeknek, majd kézzel összehangolnia a kettőt. Láthatja, hogy az utánpótlás belefér-e a tartalék várható elfogyásáig rendelkezésre álló időbe, és hogyan hat egy prioritásváltozás a többi vállalásra.
Térjünk vissza a rögzítőkapocs példájához. A tervezés szempontjából az a lényeges kérdés, hogy az elfogadott utánpótlási tétel időben végigér-e a gyártási útvonalon ahhoz, hogy az ellenőrzés és az összeszereléshez való visszaszállítás is megtörténhessen. Ha a közösen használt gép már foglalt, az ütközésről még azelőtt dönthet, hogy az összeszerelés készlete elfogyna. A prioritásokat Ön határozza meg; az Arcturus ezekhez igazodva számítja ki az ütemtervet.
Ha engedélyezve van az anyagok rendelkezésre állását figyelembe vevő ütemezés, és a készletadatokat naprakészen tartják, a SkyPlanner az utánpótláshoz szükséges anyagokkal is számol. A szabad gép önmagában nem elég, ha a tételhez hiányzik az alapanyag. A vásárolt alkatrészeknél a beszerzési rendelések naprakészen tartott beérkezési dátumai figyelembe vehetők az azokat felhasználó munkák ütemezésekor; ha ezek a dátumok változnak, számítsa újra az ütemtervet.
A SkyPlanner nyílt REST API-n keresztül bármely ERP- vagy MES-rendszerrel integrálható. A meglévő rendelési és készletadatokat összekapcsolhatja a gyártási ütemtervvel, ahelyett, hogy az utánpótlást elszigetelten tervezné. A munkaállomáson maradjon egyszerű a ládához kapcsolódó jelzés, a mögötte álló munkához pedig készüljön olyan terv, amely az üzem többi tevékenységével is számol.
Mit változtatott az Eskomatic működésén az anyagellátottság jobb átláthatósága?
A bérforgácsolással foglalkozó finn Eskomatic korábban jórészt kézzel állította össze a munkasorokat. Az anyagok rendelkezésre állásáról csak korlátozott információ állt rendelkezésre, ezért a hiányok olykor csak röviddel a gyártási feladat tervezett kezdése előtt derültek ki.
A SkyPlanner és a meglévő ERP-rendszer összekapcsolásával a vállalat munkasora áttekinthetőbbé vált a vizuális megjelenítésnek köszönhetően, a kapacitásterhelés ütemezése pedig automatikussá vált. Az Eskomatic pontosabb szállítási határidőkről és kevesebb, anyaghiány miatti termelésleállásról számol be.
Tapasztalataik megmutatják, miért érdemes az anyagok rendelkezésre állását összekapcsolni a napi ütemezéssel: a tervezők korábban reagálhatnak, nem akkor kell kibogozniuk a problémát, amikor a munkának már folynia kellene. A közös gépeken gyártott, kétláda-rendszerű utánpótlásnál ugyanez a gyakorlati igény merül fel: a visszaérkezés várható időpontját a tényleges gyártási tervnek kell alátámasztania.
Kezdje egy alkatrésszel, és ellenőrizze a teljes körfolyamat működését
Próbálja ki a rendszert egy rendszeresen felhasznált alkatrésszel, egyetlen felhasználási helyen. Ellenőrizze mindkét láda induló mennyiségét, egyeztesse a már nyitott utánpótlási igényeket, jelölje meg a helyeket, és gyakorolják el az üres láda cseréjét az operátorokkal és az utánpótlás felelőseivel. A kiterjesztés előtt kövessen végig több teljes ciklust, a műszakátadásokat is beleértve.
Őrizze meg azt, ami a kétláda-rendszert értékessé teszi: az egyértelmű jelzést és az egyszerű operátori rutint. A tervezési munkát arra fordítsa, ami igazán számít: hogy a jelzés nyomán elinduló utánpótlási folyamat valóban teljesíteni tudjon.
Ha szeretné látni, hogyan ütemezné a SkyPlanner a házon belüli utánpótlást, foglaljon bemutatót, és hozzon példaként egy rendszeresen felhasznált alkatrészt, adja meg, mennyi időre elegendő a tartaléka, valamint válasszon egy vevői gyártási feladatot, amely ugyanazt az erőforrást igényli. Megvizsgálhatja az utánpótlás helyét a közös ütemtervben és a többi munkára gyakorolt hatását. Vagy próbálja ki a SkyPlanner megoldását bemutatóadatokkal; ha útmutatással szeretne megismerkedni a rendszerrel, használja az Asszisztens mesterséges intelligenciával támogatott Első lépések funkcióját.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


