


A cikk tartalma
- Mi az MTM-elemzés?
- Mikor érdemes más időmeghatározási módszer helyett az MTM-et választani?
- MTM-1, MTM-2 és MTM-UAS: a megfelelő részletezettség kiválasztása
- Hogyan lesz az MTM-elemzésből tervezésre használható időadat?
- 1. Határozza meg a munkát és a körülményeket
- 2. Elemezze a munkasorrendet a kiválasztott rendszerrel
- 3. A módszereket hasonlítsa össze, ne csak az összidőket
- 4. Rögzítse, mit tartalmaz a felhasználásra jóváhagyott idő
- 5. Ellenőrizze és hagyja jóvá a munkamódszer alkalmazását
- Példa: a jobb szerelési módszer önmagában még nem jelent új ütemtervet
- Hasznosítsa a jóváhagyott módszeridőket a SkyPlanner segítségével
- Miért fontos a közös ütemterv?
- Megbízható módszeridőből megbízható gyártási terv
Kezdőlap » Erőforrások » MTM-elemzés: a munka megtervezése a gyártás előtt
Becsült olvasási idő: 10 perc
Egy új szerelvény gyártása már tervezhető, de még nem készült belőle annyi, hogy megbízható átlagidő álljon rendelkezésre. A munkaállomások lehetséges elrendezéseit ettől függetlenül össze kell hasonlítani, meg kell becsülni a munkaterhelést, és el kell dönteni, hogy az első rendelések beleférnek-e a kapacitásba.
Az MTM-elemzéssel (Methods-Time Measurement) már a rendszeres gyártás megkezdése előtt elemezhető a kézi munkamódszer. Nem kell megvárni, amíg elegendő adat gyűlik össze az elvégzett gyártási feladatokról: az idő meghatározott mozdulatokból, előre rögzített időadatok alapján épül fel. A munkamódszer az első: a rövidebb idő csak akkor hasznos, ha olyan munkát ír le, amely biztonságosan és helyesen el is végezhető.
Miután az így meghatározott időt jóváhagyták a tervezéshez, a SkyPlanner APS segít a gyakorlati felhasználásában. Az Arcturus, a rendszer mesterséges intelligencián alapuló ütemezője, beilleszti a műveletek időtartamát a közös gyártási ütemtervbe. A jobb munkamódszer így megalapozottabb tervet eredményez, nem csupán egy műszaki dokumentumban szereplő, elszigetelt számadat marad.
Mi az MTM-elemzés?
Az MTM előre meghatározott mozdulatidőkre épülő rendszer a kézi munka leírására, elemzésére és értékelésére. Az elemző egy pontosan meghatározott munkamódszert mozdulatokra vagy folyamatelemekre bont, majd a vonatkozó időadatok és szabályok alkalmazásával megállapítja a módszer időigényét egy meghatározott referenciateljesítmény mellett.
A részletes MTM-1 elemzés mozdulatai közé tartozik a nyúlás, a megfogás, a mozgatás, az illesztés és az elengedés. A körülmények számítanak: egy könnyen hozzáférhető alkatrész felvétele nem ugyanaz a feladat, mint egy nehezen kezelhető alkatrész kiválasztása és illesztése. Az MTM egyértelműen megjeleníti ezeket a különbségeket, nem rejti el őket egyetlen összesített becslésben.
Az MTM időértékeit TMU-ban, azaz időmérési egységben adják meg. Egy TMU 0,036 másodpercnek felel meg, így 1 000 TMU 36 másodperc. A TMU időegység, nem pedig a hatékonyságot kifejező százalék.
A referenciateljesítmény is fontos. Az MTM nem abból indul ki, hogy megméri a leggyorsabb dolgozó idejét, majd azt tekinti normának. Időadatai eleve meghatározott teljesítményszintre vonatkoznak. Ne alkalmazzon rájuk újabb, a stopperórás időmérésnél használt teljesítménykorrekciót pusztán azért, mert egy másik vizsgálatban ilyet használtak.
Mikor érdemes más időmeghatározási módszer helyett az MTM-et választani?
Az MTM különösen hasznos, ha kézi munka kialakításáról kell dönteni: például új termék, módosított készülék, megváltozott anyagelhelyezés vagy két szerelési sorrend közötti választás esetén. A szükséges munkatartalom még azelőtt összehasonlítható, hogy elkötelezné magát valamelyik módszer mellett.
Ettől azonban még nem az MTM a megfelelő válasz minden idővel kapcsolatos kérdésre. Válasszon a döntéshez illő adatforrást:
- MTM: Mennyi idő szükséges ehhez a pontosan meghatározott kézi munkamódszerhez? A munka megtervezésére és az alternatívák összehasonlítására hasznos, amikor még nincs elegendő korábbi gyártási adat.
- Stopperórás időtanulmány: Mennyi ideig tartanak a megfigyelt munkaelemek a megadott körülmények között, és milyen megalapozott norma vezethető le ebből? Akkor hasznos, ha a művelet már létezik és vizsgálható.
- Multimoment felvétel: Az idő mekkora részét teszi ki a szerelés, az átállás, a várakozás vagy más tevékenység? Egy munkaidőszak megoszlásának feltárására hasznos, nem az egyes rövid mozdulatok időmérésére.
- Időrögzítés gyártási feladatonként: Mi történt az adott rendelés vagy művelet végrehajtása során? A gyártási tapasztalatok áttekintésére és a tervtől való eltérések magyarázatára hasznos.
Ezek a megközelítések kiegészíthetik egymást. Az MTM-elemzés meghatározhatja a javasolt munkamódszer idejét, a későbbi gyártási megfigyelések pedig feltárhatnak egy kimaradt elemet vagy megváltozott körülményt. Az anyagra várakozást is tartalmazó rögzített munkaórák átlaga azonban nem azonos a kézi munka előre meghatározott időigényével.
Automatikus gépi ciklus esetén külön határozza meg a technológiai folyamat által megszabott időt. Az MTM leírhatja a gépkezelő be- és kirakodási, illetve anyagkezelési munkáját, de a gép forgácsolóprogramját vagy a szükséges kikeményedési időt nem alakítja kézmozdulattá.
MTM-1, MTM-2 és MTM-UAS: a megfelelő részletezettség kiválasztása
Az MTM különböző részletezettségű rendszerek családja. A választástól függ, hogy mit ír le az elemzés, és mennyi ráfordítást igényel az elkészítése.
Az MTM-1 az alapmozdulatok szintjén dolgozik. Rövid, ismétlődő kézi munkák részletes vizsgálatára alkalmas, amikor az egyes mozdulatok körülményei befolyásolják a munka kialakítását.
Az MTM-2 nagyobb csoportokba vonja össze az alapmozdulatokat. Az erre alkalmas munkák kevésbé részletes elemzését teszi lehetővé, így nem kell minden MTM-1 mozdulatot külön rögzíteni.
Az MTM-UAS (Universal Analyzing System) magasabb szintű folyamatelemeket használ, és elsősorban a sorozatgyártási munkákhoz kapcsolódik. Nem egyszerűen az MTM-1 másik elnevezése.
Képzett elemzővel együtt válassza ki a rendszert a folyamat, annak ismétlődése és változatossága, valamint az eredménnyel támogatni kívánt döntés alapján. A nagyobb részletesség akkor éri meg, ha befolyásolhatja ezt a döntést. A helyes alkalmazáshoz szükség van a választott rendszerhez tartozó képzésre, naprakész adatokra és szabályokra; ezeket egy általános útmutató nem helyettesítheti.
Hogyan lesz az MTM-elemzésből tervezésre használható időadat?
A hasznos eredmény több egy puszta időtartamnál: dokumentált munkamódszer és olyan időadat, amelynek jelentését a következő tervező is érti.
1. Határozza meg a munkát és a körülményeket
Válassza ki a termékváltozatot, a műveletet és a munkamódszer verzióját. Írja le a szerszámokat, a készüléket, az alkatrészek elhelyezését, a munkasorrendet, a minőségellenőrzéseket, valamint a kezdő- és záróeseményt. Rögzítse, hogy az elemzés egy darabra, egy ciklusra vagy egy gyártási tételre vonatkozik-e.
Vonja be azokat, akik a munkát végzik vagy végezni fogják. Ők észrevehetnek egy kényelmetlen nyúlást, egy szükséges ellenőrzést vagy egy tárolócserét, amely a rendezett rajzon nem tűnik fel. A biztonságos munkavégzés és a termékminőség követelményei maradjanak a munkamódszer részei; az elengedhetetlen munka elhagyása nem jelent fejlesztést.
2. Elemezze a munkasorrendet a kiválasztott rendszerrel
A képzett elemző a megfelelő építőelemek és a befolyásoló körülmények alapján írja le a munkát. Az elemzésnek a tényleges tevékenységeket kell lefednie, beleértve azokat is, amelyeket csak meghatározott időközönként kell elvégezni.
Kövesse a rendszer szabályait az egymást követő és az egyidejű tevékenységekre vonatkozóan. Ha a két kéz egyszerre mozog, az nem feltétlenül jelent két egymást követő időszakaszt. Hiányos módszerleírás hézagait sem szabad kitalált mozdulatidőkkel kitölteni.
Különítse el az átállást az ismétlődő munkától. A készülék gyártási tételenként egyszer elvégzett előkészítését nem szabad minden egyes darabhoz hozzászámítani.
3. A módszereket hasonlítsa össze, ne csak az összidőket
Az elemzés segítségével vizsgálja meg, miért igényel kevesebb munkát az egyik módszer. Lehetne az alkatrészt mindig azonos tájolásban odakészíteni? Egy készülékkel elkerülhető lenne az ismételt újrapozicionálás? Más munkasorrenddel elhagyható lenne a mozgatás anélkül, hogy elmaradna egy ellenőrzés?
Az alternatívákat azonos vizsgálati határokkal és minőségi követelményekkel hasonlítsa össze. Attól, hogy egy módszer gyorsabbnak látszik, mert az anyagutánpótlást vagy az ellenőrzést kivették az elemzésből, még nem feltétlenül csökkent a munka. Ezen a ponton válik az MTM tervezési eszközzé, nem pedig pusztán hivatalosnak tűnő becsléssé.
4. Rögzítse, mit tartalmaz a felhasználásra jóváhagyott idő
Mielőtt az eredményt gyártási normának tekinti, ellenőrizze, milyen alapon határozták meg az időt. Azonosítsa az ismétlődő kiegészítő munkákat, és tisztázza, hogyan kell figyelembe venni a személyes szükségletekre, a pihenésre és az elkerülhetetlen késedelmekre fordított időt. Dokumentálja, milyen pótidőket tartalmaz az eredmény, és hogyan számítják ki őket; ne induljon ki általánosan érvényes százalékból.
Az elkerülhető megszakítások maradjanak látható, megoldandó problémák. Egy hiányzó alkatrész miatti várakozás ne épüljön be észrevétlenül minden nyúlási és megfogási mozdulatsorba. Ugyanígy, ha a tervezéshez használt időtartamból kimarad a szükséges, rendszeresen visszatérő munka, az új módszer a valóságosnál könnyebben ütemezhetőnek fog tűnni.
5. Ellenőrizze és hagyja jóvá a munkamódszer alkalmazását
A bevezetés előtt ellenőrizze, hogy a javasolt módszer a tervezett berendezésekkel, az alkatrészek tervezett elrendezése mellett és a minőségi követelmények betartásával végrehajtható-e. Ha már rendelkezésre állnak próbagyártási vagy kezdeti gyártási eredmények, vizsgálja meg az összehasonlítható munkákhoz képest tapasztalt eltéréseket. A betanulás, a készülék módosítása és az elemzésből kimaradt munkamozzanat más-más intézkedést igényel.
Őrizze meg az elemzést, és rögzítse az alkalmazott rendszert, a munkamódszer verzióját, a feltételezéseket, a figyelembe vett pótidőket, a jóváhagyást és a hatálybalépés dátumát. Vizsgálja felül az időadatot, ha a módszer vagy annak feltételei megváltoznak. Nem az a cél, hogy egy jól mutató szám korlátlan ideig érvényben maradjon, hanem hogy a munka és a terv között megbízható kapcsolat legyen.
Példa: a jobb szerelési módszer önmagában még nem jelent új ütemtervet
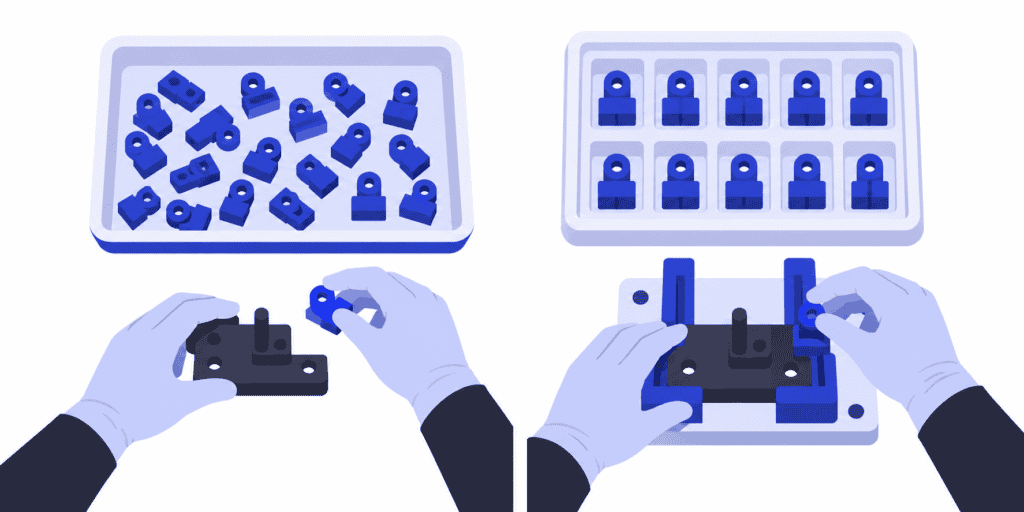
Képzeljünk el egy kézi szerelőállomást, ahová az alkatrészek különböző helyzetben érkeznek. A javasolt módszer egy jobban kialakított alkatrésztálcát és egy helyzetmeghatározó készüléket használ, így kevesebb válogatásra és újrapozicionálásra van szükség. A csapat ellenőrzi a módszert, és jóváhagyja a használatát.
Tegyük fel, hogy ennek eredményeként a tervezéshez használt idő darabonként két percről másfél percre csökken. Ezek szemléltető, jóváhagyott tervezési bemenőadatok, nem MTM-adatkártyáról származó értékek. Feltételezzük, hogy egy ember dolgozik egy állomáson, a munkalépéseket egymás után végzi, nincs velük párhuzamos gépi ciklus, az időadatokban és a rendelkezésre álló munkaidőnaptárban pedig összehangolták a pótidők kezelését.
Egy 120 darabos rendelésnél, változatlanul 30 perces átállási idővel:
- Korábbi módszer: 120 × 2 perc + 30 perc = 270 perc, azaz négy és fél óra.
- Új módszer: 120 × 1,5 perc + 30 perc = 210 perc, azaz három és fél óra.
A rendelés ezen az állomáson egy órával kevesebb időt igényel. Ez hasznosítható kapacitás, de nem jelenti automatikusan azt, hogy a kiszállítás is egy órával korábbra kerül. Az összeállított termék továbbra is várhat a vizsgálópadra, a következő művelethez szükséges erőforrást lefoglalhatja egy másik rendelés, vagy a felszabaduló óra nem arra az időszakra esik, amikor egy másik gyártási feladatnak szüksége lenne rá.
A következő lépés tehát nem az, hogy „hozzuk egy órával előre a szállítási határidőt”, hanem az, hogy „számoljuk újra, hogyan ütemezhető ez a rendelés és a többi munka a rendelkezésre álló erőforrásokra”. Ezt a számítást végzi el Ön helyett a SkyPlanner.
Hasznosítsa a jóváhagyott módszeridőket a SkyPlanner segítségével
A SkyPlanner rendszerben a művelet időtartamát darabidőként, termelési rátaként vagy rögzített időként adhatja meg. Az előkészítés és a befejező munkák ideje külön bemenőadat. A teljesen kézi munkára épülő példában így a jóváhagyott darabidő és a sorozat átállási ideje a rendelési mennyiségek változásakor is külön kezelhető.
Először tisztázza, hogy a megadott időtartamnak milyen erőforrásokat kell lefoglalnia. Az emberi munka időigénye, a gép foglaltsága és a művelet kezdete és vége között eltelt idő különböző mérőszámok. Ha a gép működése közben a kezelő egy másik alkatrészt készít elő, az összes tevékenység idejének összeadása túl hosszú gépfoglalást eredményezhet. Ha viszont csak a kézi munka idejével számol, kimaradhat az az időszak, amikor a berendezés nem használható másik gyártási feladatra. A módszer alapján azokat az erőforrásokat vegye figyelembe, amelyekre a műveletnek ténylegesen szüksége van.
A műveleti időben figyelembe vett pótidőket a naptárral is hangolja össze. Ha egy szünetet már levont a rendelkezésre álló kapacitásból, ugyanazt a szünetet pótidőként nem szabad még egyszer figyelembe venni. Őrizze meg a jóváhagyott elemzés dokumentációját, és dokumentálja azt is, hogyan lesznek az egyes összetevőiből tervezési bemenőadatok.
Az Arcturus a megadott műveleti időtartamokat a beállított munkaállomások, műszakok, függőségek és prioritások alapján ütemezi. A Gantt-diagram megmutatja, hogyan illeszkednek egymáshoz a munkák. Jóváhagyott módszerváltozás bevezetésekor frissítse az érintett tervezési bemenőadatokat, és számolja újra az ütemtervet, hogy lássa a változás hatását a következő műveletekre és az azonos kapacitásért versengő rendelésekre.
Így nem kell minden módosítás után kézzel újra összeállítania a különálló munkasorokat. Ennél is fontosabb, hogy egy új módszer megalapozott időadatával már azelőtt tervezhet, hogy sok befejezett gyártási feladat adata gyűlne össze. Ön dönti el, melyik módszert hagyja jóvá, és mely vállalások élveznek elsőbbséget; a SkyPlanner kiszámítja az összefüggő ütemtervet.
Később a tényleges gyártás további támpontokat ad. A SkyPlanner a korábban rögzített időadatok alapján is támogatja a műveleti időtartamok becslését. Ezt az adatforrást kezelje az MTM-től elkülönítve: az egyik a rögzített gyártási adatokból becsül, a másik egy meghatározott kézi munkamódszert értékel előre meghatározott adatok segítségével.
Miért fontos a közös ütemterv?
Az elektromos elosztó- és kapcsolóberendezéseket gyártó finn UTU korábban részlegenként külön táblázatokban tervezett. Az ERP-ben módosított sorrend nem mindig jutott el az üzembe, a tényleges kapacitást pedig nehéz volt átlátni.
A SkyPlanner és az Oracle NetSuite összekapcsolásával az UTU egyetlen rendszerbe vonta össze az ulvilai gyár gyártósorait és részlegeit. A csapat beszámolója szerint a frissített munkasor másodpercek alatt eljut a szerelőkhöz, és a projektek kiszállításai is pontosabban ütemezhetők. Tapasztalatuk jól mutatja, milyen értéket jelent a teljes munkaterhelés közös tervbe foglalása ahelyett, hogy minden részleg külön egyeztetné a saját munkasorát.
Megbízható módszeridőből megbízható gyártási terv
Használjon MTM-elemzést, ha a kézi munkát már azelőtt meg kell terveznie és időigényét meg kell alapoznia, hogy a korábbi gyártási adatok választ adhatnának a kérdéseire. Válassza a SkyPlanner rendszerét, amikor ezt a jóváhagyott időadatot a rendelésállomány egészét figyelembe véve, reálisan kell beütemeznie. A megalapozott módszer megmutatja, mit igényel a munka; a véges kapacitású ütemezés pedig azt, hogy hol és mikor fér el.
A SkyPlanner nyílt REST API-ján keresztül bármely ERP- vagy MES-rendszerrel integrálható, így a jobb ütemezés a már meglévő gyártási adatokra épülhet.
Foglaljon SkyPlanner-bemutatót, és hozzon magával egy jóváhagyott módszeridőt, a hozzá tartozó műveleti sorrendet és az ugyanazért a kapacitásért versengő további rendeléseket. Nézze meg, hogyan hat a módszer megváltoztatása a gyártási tervre és a szállítási határidőkre, nem csupán egyetlen művelet időtartamára. Ha előbb önállóan ismerkedne a rendszerrel, próbálja ki a SkyPlanner rendszerét bemutatóadatokkal, vagy használja az Assistant mesterséges intelligenciával támogatott Első lépések funkcióját.
Jussi Mäntylä
Gyártástervezési szakértő, SkyPlanner


