








Tässä artikkelissa
- Mikä on MTM-menetelmä?
- Milloin kannattaa valita MTM muun työnmittausmenetelmän sijaan?
- MTM-1, MTM-2 ja MTM-UAS: valitse sopiva tarkkuustaso
- Näin MTM-analyysistä saadaan suunnitteluun sopiva aika
- 1. Määrittele työ ja olosuhteet
- 2. Analysoi työjärjestys valitulla järjestelmällä
- 3. Vertaa menetelmiä, älä vain kokonaisaikoja
- 4. Selvitä, mitä käyttöön hyväksytty aika sisältää
- 5. Varmista menetelmän toimivuus ja hyväksy se käyttöön
- Esimerkki: parempi kokoonpanomenetelmä ei aikatauluta itse itseään
- Hyödynnä hyväksytyt menetelmäajat SkyPlannerissa
- Miksi yhteinen aikataulu on tärkeä
- Luotettavasta menetelmäajasta luotettavaan tuotantosuunnitelmaan
Etusivu » Resurssit » MTM-menetelmä: suunnittele työ ennen tuotannon aloitusta
Arvioitu lukuaika: 10 minuuttia
Uuden kokoonpanon tuotannonsuunnittelu voi alkaa, mutta sitä ei ole vielä valmistettu niin paljon, että keskimääräisestä valmistusajasta saisi luotettavan arvion. Silti on vertailtava työpisteiden järjestelyjä, arvioitava kuormitusta ja ratkaistava, mahtuvatko ensimmäiset tilaukset tuotantoon.
MTM-menetelmällä (Methods-Time Measurement) voit analysoida käsin tehtävän työn menetelmän jo ennen säännöllisen tuotannon alkamista. Sinun ei tarvitse odottaa tietoja valmistuneista töistä, vaan aika muodostetaan määritellyistä liikkeistä ja vakiintuneista aikatiedoista. Työmenetelmä on lähtökohta: lyhyemmästä ajasta on hyötyä vain, jos se kuvaa työtä, jonka ihminen voi todella tehdä turvallisesti ja oikein.
Kun aika on hyväksytty suunnittelun käyttöön, SkyPlanner APS auttaa hyödyntämään sitä. Sen aikataulutuksesta vastaava tekoäly Arcturus sovittaa työvaiheiden kestot yhteiseen tuotantoaikatauluun. Näin parempi työmenetelmä näkyy myös suunnitelman lähtötiedoissa eikä jää vain irralliseksi luvuksi suunnittelijan tiedostoon.
Mikä on MTM-menetelmä?
MTM on ennalta määritettyihin liikeaikoihin perustuva järjestelmä käsin tehtävän työn kuvaamiseen, analysointiin ja arviointiin. Analyysin tekijä jakaa määritellyn työmenetelmän liikkeisiin tai prosessin perusosiin. Soveltamalla niihin kuuluvia aikatietoja ja sääntöjä hän määrittää menetelmän vaatiman ajan viitejoutuisuudella.
Yksityiskohtaisessa MTM-1-analyysissä liikkeitä ovat esimerkiksi kurottaminen, tarttuminen, siirtäminen, asemointi ja irrottaminen. Olosuhteilla on merkitystä: helposti saatavilla olevan osan poimiminen ei ole sama tehtävä kuin hankalasti käsiteltävän komponentin valitseminen ja asemointi. MTM tuo nämä erot esiin sen sijaan, että ne jäisivät yhden kokonaisarvion sisään.
MTM:n aika-arvot ilmoitetaan TMU-aikayksikköinä. Yksi TMU on 0,036 sekuntia, joten 1 000 TMU on 36 sekuntia. TMU on aikayksikkö, ei tehokkuusprosentti.
Myös viitejoutuisuus on tärkeä. MTM:ssä ei mitata nopeimman työntekijän aikaa ja aseteta sitä normiksi. Aikatiedot perustuvat jo valmiiksi määriteltyyn joutuisuustasoon. Älä siis tee niihin uudelleen kelloaikatutkimuksen mukaista joutuisuuskorjausta vain siksi, että sellaista käytettiin toisessa tutkimuksessa.
Milloin kannattaa valita MTM muun työnmittausmenetelmän sijaan?
MTM on erityisen hyödyllinen käsin tehtävän työn suunnittelussa, kun kyseessä on esimerkiksi uusi tuote, muutettu kiinnitin, osien uudenlainen sijoittelu työpisteessä tai valinta kahden kokoonpanojärjestyksen välillä. Voit vertailla työnsisältöjä ennen työmenetelmän valintaa.
Se ei silti vastaa kaikkiin ajankäyttöä koskeviin kysymyksiin. Valitse päätöksen tueksi siihen sopiva tietopohja:
- MTM: Kuinka paljon aikaa määritellyn käsin tehtävän työn menetelmän pitäisi vaatia? Soveltuu työn suunnitteluun ja vaihtoehtojen vertailuun ennen kuin tuotannosta on kertynyt riittävästi historiatietoa.
- Kelloaikatutkimus: Kuinka kauan havaitut työnosat kestävät määritellyissä olosuhteissa, ja mikä perusteltu normiaika niistä voidaan johtaa? Soveltuu tilanteisiin, joissa työvaihe on jo käytössä ja sitä voidaan tutkia.
- Havainnointitutkimus: Kuinka suuri osuus ajasta kuluu kokoonpanoon, asetuksiin, odottamiseen tai muihin toimintoihin? Auttaa ymmärtämään työajan jakautumista, mutta ei mittaamaan jokaisen lyhyen liikkeen kestoa.
- Työkohtainen ajanseuranta: Mitä tämän tilauksen tai työvaiheen toteutuksessa tapahtui? Auttaa tarkastelemaan tuotannosta kertynyttä kokemusta ja selittämään poikkeamia suunnitelmasta.
Nämä menetelmät voivat tukea toisiaan. MTM-analyysillä voidaan määrittää ehdotetun työmenetelmän aika, ja myöhemmät tuotantohavainnot voivat paljastaa puuttuvan työnosan tai muuttuneen olosuhteen. Kirjattujen tuntien keskiarvo, johon sisältyy materiaalien odottamista, ei kuitenkaan ole sama asia kuin ennalta määritetty käsin tehtävän työn sisältö.
Automaattisen konejakson prosessin määräämä aika on selvitettävä erikseen. MTM:llä voidaan kuvata työntekijän tekemä koneen panostus, purku ja muu käsittelytyö. Se ei kuitenkaan muuta koneen työstöohjelmaa tai vaadittua kovettumisaikaa käsiliikkeeksi.
MTM-1, MTM-2 ja MTM-UAS: valitse sopiva tarkkuustaso
MTM on menetelmäperhe, jonka järjestelmät eroavat tarkkuustasoltaan. Valinta vaikuttaa sekä siihen, mitä analyysi kuvaa, että sen laatimiseen tarvittavaan työmäärään.
MTM-1 tarkastelee työtä perusliikkeiden tasolla. Se sopii lyhyen, toistuvan käsin tehtävän työn yksityiskohtaiseen tarkasteluun, kun yksittäisten liikkeiden olosuhteilla on merkitystä työn suunnittelussa.
MTM-2 yhdistää perusliikkeitä laajemmiksi ryhmiksi. Se mahdollistaa siihen soveltuvan työn analysoinnin karkeammalla tasolla ilman, että jokainen MTM-1-liike on kirjattava erikseen.
MTM-UAS eli Universal Analyzing System käyttää laajempia prosessin perusosia, ja se liittyy erätuotantoon. Se ei ole vain toinen nimi MTM-1:lle.
Valitse järjestelmä yhdessä koulutetun analyysin tekijän kanssa prosessin, sen toistuvuuden ja vaihtelun sekä tuloksella tuettavan päätöksen perusteella. Tarkempi analyysi kannattaa silloin, kun sen yksityiskohdat voivat vaikuttaa päätökseen. Oikea soveltaminen edellyttää valitun järjestelmän koulutusta, ajantasaisia tietoja ja sääntöjä. Yleisopas ei voi korvata niitä.
Näin MTM-analyysistä saadaan suunnitteluun sopiva aika
Hyödyllinen lopputulos on muutakin kuin pelkkä kesto. Siihen kuuluvat dokumentoitu työmenetelmä ja aika, jonka merkityksen myös seuraava suunnittelija ymmärtää.
1. Määrittele työ ja olosuhteet
Valitse tuoteversio, työvaihe ja työmenetelmän versio. Kuvaa työkalut, kiinnitin, osien sijoittelu työpisteessä, työjärjestys, laaduntarkastukset sekä työn alku- ja loppuhetken määrittävät tapahtumat. Kerro, kattaako analyysi yhden kappaleen, työkierron vai erän.
Ota mukaan ihmiset, jotka tekevät tai tulevat tekemään työtä. He voivat havaita hankalan kurotuksen, tarpeellisen tarkastuksen tai astian vaihdon, joka siististä piirustuksesta jää huomaamatta. Säilytä menetelmässä turvallinen käsittely ja tuotteen laadun varmistaminen: välttämättömän työn poistaminen ei ole parannus.
2. Analysoi työjärjestys valitulla järjestelmällä
Koulutettu analyysin tekijä kuvaa työn siihen soveltuvien perusosien ja aikaan vaikuttavien olosuhteiden avulla. Analyysin on katettava työn todellinen kulku, myös vain tietyin välein tehtävät työt.
Noudata järjestelmän sääntöjä työjärjestyksen ja samanaikaisten toimintojen käsittelyssä. Kahden käden samanaikaiset liikkeet eivät välttämättä muodosta kahta peräkkäistä aikajaksoa. Liikkeen aikaa ei myöskään pidä keksiä puutteellisen menetelmäkuvauksen aukon täyttämiseksi.
Pidä asetustyö ja toistuva työ erillään. Kerran erää varten tehtävää kiinnittimen valmistelua ei pidä laskea jokaisen kappaleen valmisteluaikaan.
3. Vertaa menetelmiä, älä vain kokonaisaikoja
Selvitä analyysin avulla, miksi yksi menetelmä vaatii vähemmän työtä. Voisiko komponentti olla työpisteessä aina samassa asennossa? Voisiko kiinnitin poistaa toistuvan uudelleenasemoinnin? Vähentääkö työjärjestyksen muutos käsittelyä ilman, että tarkastus jää pois?
Vertaa vaihtoehtoja samalla rajauksella ja samoilla laatuvaatimuksilla. Työmenetelmä ei välttämättä vähennä työtä, jos se näyttää nopeammalta vain siksi, että materiaalitäydennykset tai tarkastus on jätetty analyysin ulkopuolelle. Juuri tässä MTM muuttuu työn suunnittelun työkaluksi pelkän muodolliselta näyttävän aika-arvion sijaan.
4. Selvitä, mitä käyttöön hyväksytty aika sisältää
Tarkista ajan laskentaperusteet ennen kuin otat tuloksen käyttöön tuotannon standardiaikana. Tunnista toistuvat aputyöt ja selvitä, miten henkilökohtaiset tarpeet, elpyminen ja väistämättömät viiveet otetaan huomioon. Kirjaa mukaan sisältyvät aikalisät ja niiden laskentatapa. Älä oleta, että sama prosenttilisä sopii kaikkiin tilanteisiin.
Pidä vältettävissä olevat keskeytykset näkyvillä ratkaistavina ongelmina. Puuttuvan komponentin odottelua ei pidä huomaamatta sisällyttää jokaiseen kurotus- ja tarttumisliikesarjaan. Toisaalta jos suunnittelussa käytettävästä kestosta jätetään pois tarpeellinen toistuva työ, uuden menetelmän aikatauluttaminen näyttää todellista helpommalta.
5. Varmista menetelmän toimivuus ja hyväksy se käyttöön
Tarkista ennen käyttöönottoa, että ehdotettua menetelmää voidaan käyttää suunnitelluilla laitteilla ja osien esillepanolla laatuvaatimukset täyttäen. Kun käytettävissä on pilottiajon tai ensimmäisten tuotantoerien tuloksia, selvitä poikkeamat vertaamalla keskenään vastaavia töitä. Oppiminen, muuttunut kiinnitin ja analyysistä puuttuva työnosa edellyttävät kukin erilaisia toimenpiteitä.
Säilytä analyysi ja tiedot käytetystä järjestelmästä, menetelmäversiosta, oletuksista, mukaan sisältyvistä aikalisistä, hyväksynnästä ja voimaantulopäivästä. Tarkista aika uudelleen, kun menetelmä tai sen käyttöolosuhteet muuttuvat. Tarkoitus ei ole säilyttää vaikuttavaa lukua loputtomiin, vaan varmistaa, että suunnitelma vastaa luotettavasti tehtävää työtä.
Esimerkki: parempi kokoonpanomenetelmä ei aikatauluta itse itseään
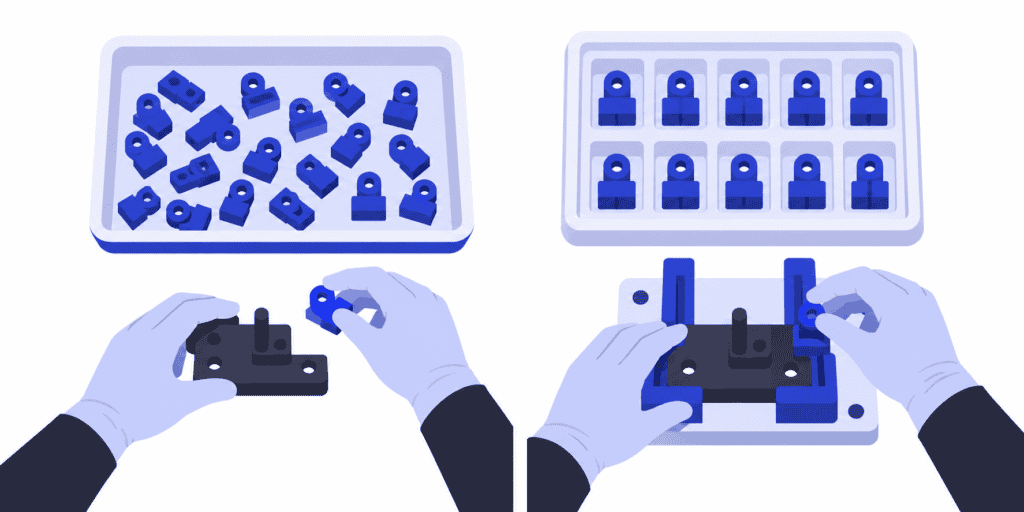
Kuvitellaan käsikokoonpanopiste, johon osat saapuvat eri asennoissa. Ehdotetussa menetelmässä käytetään parempaa osatarjotinta ja paikoituskiinnitintä, jolloin osien valintaan ja uudelleenasetteluun tarvitaan vähemmän työtä. Tiimi tarkistaa menetelmän ja hyväksyy sen käyttöön.
Oletetaan, että suunnittelussa käytettävä aika lyhenee kahdesta minuutista puoleentoista minuuttiin kappaletta kohti. Nämä ovat havainnollistavia, suunnitteluun hyväksyttyjä lähtötietoja, eivät MTM-aikakortista poimittuja arvoja. Oletetaan myös, että yksi henkilö työskentelee yhdessä työpisteessä työvaihe kerrallaan ilman samanaikaista konejaksoa ja että aikalisät on sovitettu yhteen käytettävien aikojen ja työaikakalenterin kanssa.
Kun tilauksessa on 120 kappaletta ja asetusaika pysyy 30 minuutissa:
- Aiempi menetelmä: 120 × 2 minuuttia + 30 minuuttia = 270 minuuttia eli neljä ja puoli tuntia.
- Uusi menetelmä: 120 × 1,5 minuuttia + 30 minuuttia = 210 minuuttia eli kolme ja puoli tuntia.
Tilaus tarvitsee tässä työpisteessä tunnin vähemmän aikaa. Vapautuva kapasiteetti on hyödyllistä, mutta se ei automaattisesti aikaista lähetystä tunnilla. Kokoonpano saattaa edelleen odottaa testauspaikkaa, toinen tilaus voi varata seuraavan työvaiheen resurssin tai vapautuva tunti voi osua sellaisen aikaikkunan ulkopuolelle, jossa toinen työ tarvitsisi kapasiteettia.
Seuraava askel ei siis ole toimitusajan aikaistaminen tunnilla. Sen sijaan on laskettava uudelleen, miten tämä tilaus ja muut työt saadaan tehtyä käytettävissä olevilla resursseilla. Tämän laskennan SkyPlanner hoitaa puolestasi.
Hyödynnä hyväksytyt menetelmäajat SkyPlannerissa
SkyPlannerissa voit määrittää työvaiheen keston kappalekohtaisena aikana, tuotantonopeutena tai kiinteänä aikana. Asetusaika ja purkuaika annetaan erikseen. Täysin käsin tehtävän esimerkkityön hyväksytty kappalekohtainen suunnitteluaika ja erän asetusaika voidaan siis pitää erillään tilausmäärien muuttuessa.
Tarkista ensin, mitä resursseja määritettävän keston on varattava ja kuinka pitkäksi aikaa. Ihmistyön määrä, koneen varausaika ja työvaiheen kokonaiskesto ovat eri asioita. Jos kone käy samalla, kun käyttäjä valmistelee toista osaa, kaikkien toimintojen kestojen yhteenlasku voi johtaa liian pitkään konevaraukseen. Pelkkä käsityöaika taas voi jättää huomiotta ajan, jolloin laite ei ole käytettävissä muuhun työhön. Kohdista menetelmän edellyttämät ajat niille resursseille, joita työvaihe todellisuudessa tarvitsee.
Sovita myös kestoon sisältyvät aikalisät yhteen kalenterin kanssa. Käytettävissä olevasta kapasiteetista jo poistettua taukoa ei pidä huomioida uudelleen samaa taukoa koskevana aikalisänä. Säilytä hyväksytty tutkimusaineisto ja dokumentoi, miten sen osista muodostetaan suunnittelun lähtötiedot.
Arcturus ajoittaa työvaiheet niiden kestojen sekä määritettyjen työpisteiden, vuorojen, riippuvuuksien ja prioriteettien perusteella. Gantt-aikajana näyttää, miten työt sopivat yhteen. Kun otat hyväksytyn menetelmämuutoksen käyttöön, päivitä tarvittavat suunnittelun lähtötiedot ja laske aikataulu uudelleen. Näin näet vaikutukset myöhempiin työvaiheisiin ja samasta kapasiteetista kilpaileviin tilauksiin.
Sinun ei tarvitse rakentaa erillisiä työjonoja käsin uudelleen jokaisen muutoksen jälkeen. Vielä tärkeämpää on, että voit käyttää uuden menetelmän perusteltua aikaa ennakoivassa suunnittelussa jo ennen kuin valmistuneista töistä on kertynyt pitkä historia. Sinä päätät, mikä menetelmä hyväksytään ja mitkä toimitussitoumukset ovat etusijalla. SkyPlanner laskee kokonaisaikataulun.
Myöhemmin toteutunut tuotanto antaa lisää vertailutietoa. SkyPlanner tukee myös työvaiheiden keston arviointia aiempien aikakirjausten perusteella. Pidä tämä tietolähde erillään MTM-menetelmästä: toinen arvioi kestoa kirjattujen tuotantotietojen pohjalta, toinen tarkastelee määriteltyä käsityömenetelmää ennalta määritettyjen aikatietojen avulla.
Miksi yhteinen aikataulu on tärkeä
Suomalainen sähkökeskusten ja kytkinlaitteiden valmistaja UTU suunnitteli aiemmin tuotantoaan osastokohtaisilla laskentataulukoilla. ERP-järjestelmän työjärjestykseen tehdyt muutokset eivät aina välittyneet tuotantolattialle, ja todellisesta kapasiteetista oli vaikea saada selkeää kuvaa.
Yhdistämällä SkyPlannerin Oracle NetSuiteen UTU kokosi Ulvilan tehtaan linjat ja osastot samaan järjestelmään. Tiimin mukaan päivitetty työjono välittyy asentajille sekunneissa, ja projektitoimitusten aikataulutus on tarkentunut. Kokemus havainnollistaa, miksi koko työkuorma kannattaa tuoda yhteiseen suunnitelmaan sen sijaan, että jokainen osasto sovittaisi omaa työjonoaan erikseen.
Luotettavasta menetelmäajasta luotettavaan tuotantosuunnitelmaan
Käytä MTM-menetelmää, kun käsityö on suunniteltava ja sen ajantarve perusteltava ennen kuin tuotantohistoria antaa vastauksen. Valitse sitten SkyPlanner, kun hyväksytty aika on sovitettava realistisesti tilauskannan töiden joukkoon. Toimiva menetelmä kertoo, mitä työ vaatii. Äärelliseen kapasiteettiin perustuva aikataulutus näyttää, missä ja milloin se voidaan tehdä.
SkyPlanner integroituu mihin tahansa ERP- tai MES-järjestelmään avoimen REST API -rajapintansa kautta, joten parempi aikataulutus voi perustua nykyisiin tuotantotietoihisi.
Varaa SkyPlanner-esittely ja ota mukaan yksi hyväksytty menetelmäaika, siihen liittyvä työvaiheketju sekä muut samasta kapasiteetista kilpailevat tilaukset. Näe, miten menetelmämuutos vaikuttaa tuotantosuunnitelmaan ja toimitusaikoihin, ei vain yhden työvaiheen kestoon. Jos haluat ensin tutustua itse, kokeile SkyPlanneria demotiedoilla tai käytä Assistantin tekoälyavusteista aloitusopastusta.
Jussi Mäntylä
Tuotannonsuunnittelun asiantuntija, SkyPlanner


