


In questo articolo
- Che cos’è il metodo MTM?
- Quando usare MTM invece di un altro metodo di misurazione dei tempi?
- MTM-1, MTM-2 e MTM-UAS: scegliere il livello giusto
- Come ricavare da un’analisi MTM un tempo utilizzabile nella pianificazione
- 1. Definisci il lavoro e le condizioni
- 2. Analizza la sequenza con il sistema scelto
- 3. Confronta i metodi, non solo i totali
- 4. Stabilisci cosa comprende il tempo approvato
- 5. Valida il metodo e approvane l’impiego
- Esempio: migliorare il metodo di assemblaggio non basta per schedulare il lavoro
- Usa con SkyPlanner i tempi approvati del metodo nella pianificazione
- Perché è importante una schedulazione condivisa
- Dai tempi attendibili di un metodo a un piano di produzione affidabile
Home » Risorse » Metodo MTM: pianificare il lavoro prima della produzione
Tempo di lettura stimato: 10 minuti
Un nuovo assemblaggio è pronto per la pianificazione della produzione, ma non è ancora stato eseguito un numero di volte sufficiente a ricavare un tempo medio affidabile. Devi comunque confrontare le disposizioni dei centri di lavoro, stimare il carico e capire se c’è capacità per i primi ordini.
Il metodo MTM consente di analizzare il metodo di lavoro manuale prima che inizi la produzione a regime. Anziché attendere di avere uno storico delle operazioni completate, determini il tempo a partire da movimenti definiti e dati temporali prestabiliti. Il metodo viene prima di tutto: un tempo più breve è utile solo se descrive un lavoro che le persone possono effettivamente svolgere in modo sicuro e corretto.
Una volta approvato il tempo per l’uso nella pianificazione, SkyPlanner APS ti aiuta a metterlo a frutto. Arcturus, la sua intelligenza artificiale per la schedulazione, inserisce le durate delle operazioni nel piano di produzione condiviso. Così un metodo migliore si traduce in un piano basato su dati più solidi, anziché restare un valore isolato in un documento tecnico.
Che cos’è il metodo MTM?
Il metodo MTM è un sistema basato sui tempi predeterminati dei movimenti, usato per descrivere, analizzare e valutare il lavoro manuale. Un analista scompone un metodo definito in movimenti o blocchi di processo, applica i dati temporali e le regole pertinenti e determina il tempo necessario per quel metodo a un livello di rendimento di riferimento.
In un’analisi dettagliata MTM-1, i movimenti comprendono raggiungere, afferrare, muovere, posizionare e rilasciare. Le condizioni contano: prelevare un pezzo facilmente accessibile non equivale a selezionare e posizionare un componente difficile da maneggiare. MTM rende esplicite queste differenze, anziché nasconderle in un’unica stima complessiva.
I valori temporali MTM sono espressi in unità di misura del tempo, o TMU. Un TMU equivale a 0,036 secondi; 1.000 TMU equivalgono quindi a 36 secondi. Il TMU è un’unità di tempo, non una percentuale di efficienza.
Anche il rendimento di riferimento è importante. MTM non parte cronometrando l’operatore più veloce per poi adottarne il tempo come standard. I suoi dati temporali si basano già su un rendimento definito. Non applicare quindi un’ulteriore valutazione del ritmo tipica del rilievo cronometrico solo perché è stata usata in un altro studio.
Quando usare MTM invece di un altro metodo di misurazione dei tempi?
MTM è particolarmente utile quando la decisione riguarda la progettazione del lavoro manuale: un nuovo prodotto, un’attrezzatura di fissaggio modificata, una diversa disposizione dei materiali o la scelta tra due sequenze di assemblaggio. Puoi confrontare il contenuto di lavoro prima di adottare il metodo.
Questo non significa che sia la risposta giusta a ogni domanda sui tempi. Scegli i dati e il metodo di analisi in funzione della decisione da prendere:
- MTM: Quanto tempo dovrebbe richiedere questo metodo manuale definito? È utile per progettare e confrontare il lavoro quando lo storico di produzione non è ancora sufficiente.
- Studio dei tempi con cronometro: Quanto durano gli elementi osservati nelle condizioni dichiarate e quale tempo standard se ne può ricavare su basi giustificate? È utile quando l’operazione esiste già e può essere studiata.
- Campionamento del lavoro: Quale quota del tempo è dedicata ad assemblaggio, attrezzaggio, attese o altre attività? È utile per capire come si distribuisce un periodo di lavoro, non per misurare la durata di ogni breve movimento.
- Rilevazione dei tempi per operazione: Che cosa è accaduto durante questo specifico ordine o questa operazione? È utile per esaminare quanto avvenuto in produzione e spiegare gli scostamenti dal piano.
Questi approcci possono integrarsi. Un’analisi MTM può definire un tempo proposto per il metodo, mentre le successive osservazioni in produzione possono far emergere un elemento mancante o una condizione cambiata. Ma una media delle ore consuntivate che comprende le attese per i materiali non equivale al contenuto di lavoro manuale ricavato da dati di tempo predeterminati.
Per un ciclo macchina automatico, determina separatamente il tempo imposto dal processo. MTM può descrivere le attività di carico, scarico e movimentazione svolte dall’operatore; non trasforma il programma di taglio della macchina o il tempo necessario per l’indurimento in un movimento manuale.
MTM-1, MTM-2 e MTM-UAS: scegliere il livello giusto
MTM è una famiglia di sistemi con diversi livelli di dettaglio. La scelta influisce sia su ciò che l’analisi descrive, sia sull’impegno necessario per prepararla.
MTM-1 opera a livello di movimenti elementari. È adatto all’esame dettagliato di lavori manuali brevi e ripetitivi, nei quali le condizioni dei singoli movimenti sono rilevanti per la progettazione del lavoro.
MTM-2 riunisce i movimenti elementari in gruppi più ampi. Per i lavori a cui è applicabile, consente un’analisi meno dettagliata, senza richiedere di registrare separatamente ogni movimento MTM-1.
MTM-UAS, Universal Analyzing System, utilizza blocchi di processo di livello superiore ed è associato al lavoro nella produzione a lotti. Non è semplicemente un altro nome per MTM-1.
Scegli il sistema insieme a un analista formato, tenendo conto del processo, della sua ripetitività e variabilità e della decisione che il risultato deve supportare. Vale la pena aumentare il livello di dettaglio quando questo può cambiare quella decisione. Per applicare correttamente il sistema scelto servono la formazione specifica, i dati aggiornati e le relative regole: una guida generale non può sostituirli.
Come ricavare da un’analisi MTM un tempo utilizzabile nella pianificazione
Il risultato utile non è soltanto una durata. È un metodo documentato, accompagnato da un tempo di cui anche il pianificatore che subentra possa comprendere il significato.
1. Definisci il lavoro e le condizioni
Scegli la variante di prodotto, l’operazione e la revisione del metodo. Descrivi gli utensili, l’attrezzatura di fissaggio, la disposizione dei componenti, la sequenza di lavoro, i controlli qualità e gli eventi che segnano l’inizio e la fine. Specifica se l’analisi riguarda un pezzo, un ciclo o un lotto.
Coinvolgi le persone che svolgono o svolgeranno il lavoro. Possono individuare un movimento scomodo per raggiungere un pezzo, un controllo necessario o un cambio di contenitore che un disegno ben ordinato non evidenzia. Mantieni nel metodo le attività necessarie per la sicurezza e la qualità del prodotto: eliminare lavoro essenziale non è un miglioramento.
2. Analizza la sequenza con il sistema scelto
Un analista formato descrive il lavoro usando i blocchi appropriati e le condizioni che ne influenzano l’esecuzione. L’analisi deve tenere conto di ciò che avviene realmente, comprese le attività svolte solo a intervalli definiti.
Segui le regole del sistema per la sequenza e le attività simultanee. Due mani che si muovono contemporaneamente non generano necessariamente due intervalli di tempo consecutivi. Non va nemmeno inventato un tempo di movimento per colmare una lacuna nella descrizione incompleta di un metodo.
Mantieni distinti l’attrezzaggio e il lavoro ricorrente. Preparare un’attrezzatura di fissaggio una sola volta per il lotto non deve diventare un’attività di preparazione imputata a ogni pezzo.
3. Confronta i metodi, non solo i totali
Usa l’analisi per capire perché un metodo richiede meno lavoro. Si potrebbe presentare il componente sempre con lo stesso orientamento? Un’attrezzatura di fissaggio potrebbe evitare riposizionamenti ripetuti? Una sequenza diversa elimina movimentazioni senza sopprimere un controllo?
Confronta le alternative con lo stesso perimetro di analisi e gli stessi requisiti di qualità. Un metodo che sembra più rapido perché il rifornimento o il controllo sono stati esclusi dall’analisi non ha necessariamente ridotto il lavoro. È qui che MTM diventa uno strumento di progettazione, anziché una stima che ha solo l’apparenza del rigore.
4. Stabilisci cosa comprende il tempo approvato
Verifica su quali basi è stato determinato il tempo prima di definire il risultato uno standard di produzione. Individua le attività di supporto ricorrenti e il trattamento applicabile alle esigenze personali, al recupero e ai ritardi inevitabili. Documenta quali maggiorazioni sono incluse e come vengono calcolate; non dare per scontata una percentuale universale.
Mantieni visibili le interruzioni evitabili come problemi da risolvere. L’attesa di un componente mancante non deve diventare implicitamente parte di ogni sequenza di raggiungimento e presa. Allo stesso modo, una durata usata per la pianificazione che omette attività ricorrenti necessarie farà apparire il nuovo metodo più facile da schedulare di quanto sia realmente.
5. Valida il metodo e approvane l’impiego
Prima del rilascio, verifica che il metodo proposto sia attuabile con le attrezzature previste, la disposizione dei materiali e i requisiti di qualità richiesti. Quando sono disponibili i risultati di una produzione pilota o delle prime serie, esamina gli scostamenti rispetto a lavorazioni comparabili. L’apprendimento, una modifica all’attrezzatura di staffaggio e un elemento omesso nell’analisi richiedono interventi diversi.
Conserva l’analisi, il sistema utilizzato, la revisione del metodo, le ipotesi, le maggiorazioni incluse, l’approvazione e la data di entrata in vigore. Riesamina il tempo quando cambiano il metodo o le sue condizioni di applicazione. L’obiettivo non è mantenere indefinitamente un numero che fa bella figura, ma garantire un legame affidabile tra il lavoro e il piano.
Esempio: migliorare il metodo di assemblaggio non basta per schedulare il lavoro
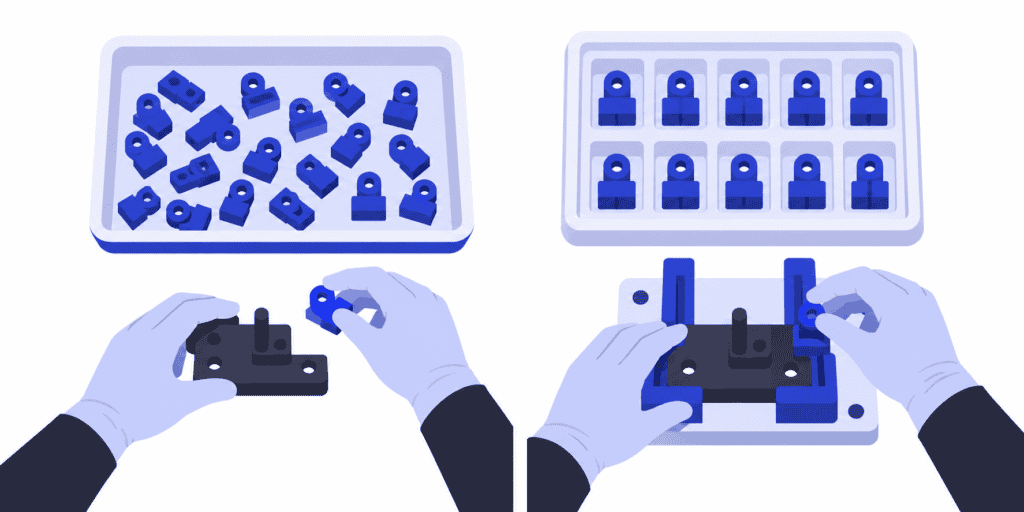
Immagina una postazione di assemblaggio manuale in cui i componenti arrivano con orientamenti diversi. Il metodo proposto prevede un vassoio con una migliore disposizione dei pezzi e un’attrezzatura di posizionamento, riducendo le operazioni di selezione e riposizionamento. Il gruppo di lavoro verifica il metodo e ne approva l’impiego.
Supponiamo che il tempo risultante da usare nella pianificazione scenda da due minuti a un minuto e mezzo per pezzo. Si tratta di dati approvati per la pianificazione, usati a scopo illustrativo, non di valori ricavati da una scheda dati MTM. Supponiamo che una sola persona lavori in sequenza su una sola postazione, senza cicli macchina sovrapposti, e che le maggiorazioni siano state considerate in modo coerente nei tempi e nel calendario di lavoro disponibile.
Per un ordine di 120 pezzi, con un tempo di attrezzaggio invariato di 30 minuti:
- Metodo precedente: 120 × 2 minuti + 30 minuti = 270 minuti, ovvero quattro ore e mezza.
- Nuovo metodo: 120 × 1,5 minuti + 30 minuti = 210 minuti, ovvero tre ore e mezza.
L’ordine richiede un’ora in meno su questa postazione. È capacità utile, ma non anticipa automaticamente la spedizione di un’ora. L’assieme potrebbe ancora dover attendere la disponibilità di un banco di collaudo, un altro ordine potrebbe occupare la risorsa necessaria per l’operazione successiva, oppure l’ora liberata potrebbe cadere al di fuori della finestra utile a un’altra operazione.
Il passo successivo, quindi, non è «sottrarre un’ora alla data di consegna», ma «ricalcolare come inserire questo ordine e le altre lavorazioni sulle risorse disponibili». È questo il calcolo che SkyPlanner esegue per te.
Usa con SkyPlanner i tempi approvati del metodo nella pianificazione
SkyPlanner consente di definire la durata di una fase di lavorazione come tempo per pezzo, tasso di produzione o tempo fisso. Il tempo di attrezzaggio e quello di disattrezzaggio si inseriscono separatamente. Nell’esempio interamente manuale, quindi, il tempo approvato per pezzo da usare nella pianificazione e l’attrezzaggio del lotto possono restare distinti anche al variare delle quantità ordinate.
Verifica innanzitutto quali risorse devono essere impegnate per la durata prevista. Il contenuto di lavoro umano, l’occupazione della macchina e il tempo complessivo trascorso per l’operazione sono misure diverse. Se una macchina lavora mentre l’operatore prepara un altro pezzo, sommare tutte le attività può sovrastimare il tempo per cui occorre impegnare la macchina. Considerare solo il lavoro manuale, invece, può escludere il tempo durante il quale l’attrezzatura non è disponibile per un’altra operazione. Associa il metodo alle risorse di cui l’operazione ha effettivamente bisogno.
Verifica anche la coerenza tra le maggiorazioni applicate alla durata e il calendario. Una pausa già esclusa dalla capacità disponibile non deve essere conteggiata di nuovo tramite una maggiorazione per la stessa pausa. Conserva la documentazione dello studio approvato e documenta come i suoi elementi vengono tradotti in dati di pianificazione.
Arcturus schedula le operazioni in base a queste durate, tenendo conto dei centri di lavoro, dei turni, delle dipendenze e delle priorità configurati. Il diagramma di Gantt mostra come si collocano le diverse lavorazioni nel piano. Quando introduci una modifica approvata al metodo, aggiorna i dati di pianificazione interessati e ricalcola la schedulazione per verificarne l’effetto sulle operazioni a valle e sugli ordini che utilizzano le stesse risorse.
Eviti così di ricostruire manualmente le singole code di lavoro dopo ogni revisione. Soprattutto, puoi pianificare le attività future usando un tempo giustificabile per un nuovo metodo, senza dover attendere un ampio storico di operazioni completate. Sei tu a decidere quale metodo approvare e quali impegni hanno la precedenza; SkyPlanner calcola la schedulazione tenendo conto dei collegamenti tra le attività.
In seguito, la produzione effettiva fornisce ulteriori riscontri. SkyPlanner supporta anche la stima della durata delle fasi di lavorazione a partire dallo storico delle rilevazioni dei tempi. Mantieni questa fonte distinta dall’MTM: la prima produce stime dai dati di produzione registrati, mentre il secondo valuta un metodo manuale definito utilizzando dati predeterminati.
Perché è importante una schedulazione condivisa
UTU, produttore finlandese di quadri elettrici e apparecchiature di manovra, in precedenza pianificava le attività con fogli di calcolo separati per reparto. Le modifiche alla sequenza nell’ERP non arrivavano sempre al reparto produttivo ed era difficile avere una visione realistica della capacità.
Collegando SkyPlanner a Oracle NetSuite, UTU ha riunito le linee e i reparti dello stabilimento di Ulvila in un unico sistema. Il gruppo di lavoro riferisce che la coda di lavoro aggiornata arriva agli installatori in pochi secondi e che la pianificazione delle consegne delle commesse è più precisa. Questa esperienza illustra il valore di riunire tutto il carico di lavoro in un piano condiviso, anziché lasciare a ogni reparto il compito di allineare la propria coda.
Dai tempi attendibili di un metodo a un piano di produzione affidabile
Usa il metodo MTM quando devi progettare e giustificare il lavoro manuale prima che lo storico di produzione possa fornire una risposta. Scegli poi SkyPlanner quando devi usare quel tempo approvato per pianificare in modo realistico gli ordini in portafoglio. Un metodo valido indica ciò che il lavoro richiede; la schedulazione a capacità finita mostra dove e quando è possibile eseguirlo.
SkyPlanner si integra con qualsiasi ERP o MES tramite la sua API REST aperta, così puoi migliorare la schedulazione partendo dai dati di produzione che già utilizzi.
Prenota una demo di SkyPlanner portando il tempo approvato di un metodo, il relativo ciclo di lavorazione e altri ordini che richiedono la stessa capacità. Scopri come una modifica al metodo influisce sul piano di produzione e sulle date di consegna, non solo sulla durata di una singola operazione. Se preferisci prima esplorare il software, prova SkyPlanner con i dati dimostrativi oppure usa la procedura «Guida introduttiva» dell’Assistente, con il supporto dell’intelligenza artificiale.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


