


Dalam artikel ini
- Apa itu metode MTM?
- Kapan sebaiknya menggunakan MTM, bukan metode pengukuran waktu lainnya?
- MTM-1, MTM-2, dan MTM-UAS: pilih tingkat perincian yang tepat
- Cara menjadikan hasil analisis MTM sebagai waktu acuan untuk perencanaan
- 1. Definisikan pekerjaan dan kondisinya
- 2. Analisis urutan kerja dengan sistem yang dipilih
- 3. Bandingkan metodenya, bukan hanya total waktunya
- 4. Tetapkan cakupan waktu yang disetujui untuk digunakan
- 5. Validasi dan setujui metode sebelum digunakan
- Contoh: metode perakitan yang lebih baik tetap perlu dijadwalkan
- Manfaatkan waktu kerja untuk metode yang telah disetujui dengan SkyPlanner
- Mengapa jadwal bersama penting
- Dari waktu metode yang andal menuju rencana produksi yang andal
Beranda » Sumber Daya » Metode MTM: Rencanakan Kerja Sebelum Produksi
Perkiraan waktu baca: 10 menit
Produk rakitan baru sudah siap masuk perencanaan produksi, tetapi belum cukup sering dibuat untuk menghasilkan rata-rata waktu pengerjaan yang andal. Anda tetap perlu membandingkan tata letak stasiun kerja, memperkirakan beban kerja, dan menentukan apakah pesanan awal dapat ditampung.
Methods-Time Measurement (MTM) memungkinkan Anda menganalisis metode kerja manual sebelum produksi rutin dimulai. Alih-alih menunggu riwayat job yang sudah selesai, Anda menyusun waktu pengerjaan berdasarkan gerakan yang telah didefinisikan dan data waktu yang sudah ditetapkan. Metode kerja harus didahulukan: angka waktu yang lebih singkat hanya berguna jika pekerjaan tersebut benar-benar dapat dilakukan dengan aman dan benar.
Setelah waktu tersebut disetujui untuk perencanaan, SkyPlanner APS membantu Anda menerapkannya. Arcturus, kecerdasan buatan untuk penjadwalan di SkyPlanner, menempatkan durasi operasi dalam jadwal produksi bersama. Dengan demikian, metode yang lebih baik menjadi dasar rencana yang lebih matang, bukan sekadar angka tersendiri dalam berkas teknik.
Apa itu metode MTM?
Methods-Time Measurement adalah sistem pengukuran waktu kerja yang menggunakan data waktu gerakan yang telah ditetapkan untuk mendeskripsikan, menganalisis, dan mengevaluasi pekerjaan manual. Analis menguraikan metode kerja yang sudah didefinisikan menjadi gerakan atau elemen penyusun proses, lalu menerapkan data waktu dan aturan yang relevan untuk menetapkan waktu pengerjaan dengan metode tersebut pada tingkat kinerja acuan.
Dalam analisis MTM-1 yang terperinci, gerakan mencakup menjangkau, menggenggam, memindahkan, memosisikan, dan melepas. Kondisi pelaksanaannya berpengaruh: mengambil komponen yang mudah dijangkau tidak sama dengan memilih dan memosisikan komponen yang sulit ditangani. MTM memperjelas perbedaan ini, bukan menyamarkannya dalam satu perkiraan keseluruhan.
Nilai waktu MTM dinyatakan dalam satuan pengukuran waktu, atau TMU. Satu TMU sama dengan 0,036 detik; jadi, 1.000 TMU sama dengan 36 detik. TMU adalah satuan waktu, bukan persentase efisiensi.
Tingkat kinerja acuan juga penting. MTM tidak dimulai dengan mengukur waktu operator tercepat lalu menjadikannya standar. Data waktunya sudah memiliki dasar kinerja yang ditetapkan. Jangan menerapkan lagi penilaian tempo kerja dari pengukuran stopwatch hanya karena studi lain menggunakannya.
Kapan sebaiknya menggunakan MTM, bukan metode pengukuran waktu lainnya?
MTM sangat berguna saat keputusan menyangkut perancangan pekerjaan manual: produk baru, perubahan alat bantu pencekam, perubahan cara penyediaan material, atau pilihan antara dua urutan perakitan. Anda dapat membandingkan kandungan kerja sebelum menetapkan metode yang akan digunakan.
Namun, MTM bukan jawaban yang tepat untuk setiap persoalan waktu. Pilih bukti yang sesuai dengan keputusan yang perlu diambil:
- MTM: Berapa waktu yang seharusnya dibutuhkan oleh metode manual yang telah didefinisikan ini? Berguna untuk merancang dan membandingkan pekerjaan sebelum tersedia riwayat produksi yang memadai.
- Pengukuran waktu kerja dengan stopwatch: Berapa lama elemen pekerjaan yang diamati berlangsung pada kondisi yang ditentukan, dan waktu baku apa yang dapat ditetapkan dengan dasar yang dapat dipertanggungjawabkan? Berguna jika operasi sudah berjalan dan dapat dipelajari.
- Sampling kerja: Berapa proporsi waktu yang digunakan untuk perakitan, setup, menunggu, atau aktivitas lainnya? Berguna untuk memahami pembagian waktu selama suatu periode kerja, bukan untuk mengukur durasi setiap gerakan singkat.
- Pencatatan waktu per job: Apa yang sebenarnya terjadi pada pesanan atau operasi ini? Berguna untuk meninjau pengalaman produksi dan menjelaskan perbedaannya dari rencana.
Pendekatan-pendekatan ini dapat saling melengkapi. Analisis MTM dapat menetapkan usulan waktu untuk suatu metode, lalu pengamatan produksi berikutnya dapat mengungkap elemen yang terlewat atau kondisi yang berubah. Namun, rata-rata jam kerja tercatat yang mencakup waktu menunggu material tidak sama dengan kandungan kerja manual yang waktunya telah ditentukan sebelumnya.
Untuk siklus mesin otomatis, tetapkan secara terpisah waktu yang ditentukan oleh proses. MTM dapat mendeskripsikan pekerjaan operator saat memuat, mengeluarkan, dan menangani benda kerja; MTM tidak mengubah program pemotongan mesin atau kebutuhan waktu pengerasan menjadi gerakan tangan.
MTM-1, MTM-2, dan MTM-UAS: pilih tingkat perincian yang tepat
MTM merupakan keluarga sistem dengan tingkat perincian yang berbeda. Pilihan sistem memengaruhi apa yang dijelaskan dalam analisis serta upaya yang dibutuhkan untuk menyusunnya.
MTM-1 menganalisis pekerjaan pada tingkat gerakan dasar. Sistem ini sesuai untuk kajian terperinci atas pekerjaan manual yang singkat dan berulang, ketika kondisi setiap gerakan berpengaruh pada perancangan kerja.
MTM-2 menggabungkan gerakan dasar menjadi kelompok yang lebih besar. Untuk pekerjaan yang sesuai, sistem ini menawarkan analisis dengan perincian lebih rendah tanpa harus mencatat setiap gerakan MTM-1 secara terpisah.
MTM-UAS, singkatan dari Universal Analyzing System, menggunakan elemen penyusun proses pada tingkat yang lebih tinggi dan berkaitan dengan pekerjaan produksi batch. Sistem ini bukan sekadar nama lain untuk MTM-1.
Pilih sistem bersama analis terlatih dengan mempertimbangkan proses, tingkat pengulangan dan variasinya, serta keputusan yang harus didukung oleh hasil analisis. Perincian tambahan layak dilakukan jika dapat memengaruhi keputusan tersebut. Penerapan yang benar memerlukan pelatihan, data terkini, dan aturan sistem yang dipilih; panduan umum tidak dapat menggantikannya.
Cara menjadikan hasil analisis MTM sebagai waktu acuan untuk perencanaan
Hasil yang berguna bukan sekadar durasi, melainkan metode yang terdokumentasi beserta waktu yang maknanya dapat dipahami oleh perencana berikutnya.
1. Definisikan pekerjaan dan kondisinya
Tentukan varian produk, operasi, dan revisi metode yang digunakan. Uraikan perkakas, alat bantu pencekam, cara penyediaan komponen, urutan kerja, pemeriksaan kualitas, serta titik awal dan akhir pekerjaan. Nyatakan apakah analisis mencakup satu unit produk, satu siklus, atau satu batch.
Libatkan orang yang melakukan atau akan melakukan pekerjaan tersebut. Mereka dapat mengenali gerakan menjangkau yang menyulitkan, pemeriksaan yang diperlukan, atau penggantian wadah yang luput dari gambar rancangan yang tampak rapi. Tetap masukkan penanganan yang aman dan pemenuhan kualitas produk dalam metode kerja; menghapus pekerjaan yang penting bukanlah perbaikan.
2. Analisis urutan kerja dengan sistem yang dipilih
Analis terlatih mendeskripsikan pekerjaan menggunakan elemen penyusun yang sesuai beserta kondisi yang memengaruhinya. Analisis harus memperhitungkan apa yang benar-benar terjadi, termasuk pekerjaan yang hanya dilakukan pada interval tertentu.
Ikuti aturan sistem mengenai urutan dan aktivitas yang berlangsung bersamaan. Gerakan kedua tangan secara bersamaan tidak serta-merta berarti dua durasi yang harus dijumlahkan secara berurutan. Waktu gerakan juga tidak boleh dikarang untuk mengisi kekosongan dalam deskripsi metode yang belum lengkap.
Pisahkan dengan jelas pekerjaan setup dari pekerjaan berulang. Menyiapkan alat bantu pencekam satu kali untuk satu batch tidak boleh dihitung sebagai tugas persiapan untuk setiap unit produk.
3. Bandingkan metodenya, bukan hanya total waktunya
Gunakan analisis untuk menelusuri mengapa satu metode membutuhkan lebih sedikit pekerjaan. Bisakah komponen disediakan dengan orientasi yang konsisten? Bisakah alat bantu pencekam menghilangkan kebutuhan untuk berulang kali mengatur ulang posisi? Apakah perubahan urutan dapat menghilangkan penanganan tanpa menghapus pemeriksaan?
Bandingkan alternatif dengan batas cakupan dan persyaratan kualitas yang sama. Metode yang tampak lebih cepat karena pengisian ulang material atau pemeriksaan dikeluarkan dari cakupan analisis belum tentu mengurangi pekerjaan. Di sinilah MTM menjadi alat perancangan kerja, bukan sekadar perkiraan yang tampak formal.
4. Tetapkan cakupan waktu yang disetujui untuk digunakan
Periksa dasar penetapan waktu sebelum menyebut hasilnya sebagai waktu baku produksi. Identifikasi pekerjaan pendukung yang berulang serta ketentuan yang berlaku untuk kebutuhan pribadi, pemulihan, dan keterlambatan yang tidak dapat dihindari. Catat kelonggaran apa saja yang dimasukkan dan cara menghitungnya; jangan menganggap ada persentase yang berlaku untuk semua kondisi.
Gangguan yang dapat dihindari harus tetap terlihat sebagai masalah yang perlu ditangani. Waktu menunggu komponen yang belum tersedia tidak boleh diam-diam dimasukkan ke dalam setiap rangkaian gerakan menjangkau dan menggenggam. Sebaliknya, durasi perencanaan yang mengabaikan pekerjaan berulang yang memang diperlukan akan membuat metode baru tampak lebih mudah dijadwalkan daripada kenyataannya.
5. Validasi dan setujui metode sebelum digunakan
Sebelum metode diberlakukan, pastikan metode yang diusulkan dapat dijalankan dengan peralatan, penataan material, dan persyaratan mutu yang ditetapkan. Jika tersedia hasil uji coba atau produksi awal, selidiki selisih waktunya dengan membandingkan pekerjaan yang sebanding. Proses belajar, perubahan alat bantu pencekam, dan elemen analisis yang terlewat memerlukan penanganan yang berbeda.
Simpan hasil analisis, sistem yang digunakan, revisi metode, asumsi, kelonggaran yang diperhitungkan, persetujuan, dan tanggal mulai berlakunya. Tinjau kembali waktu tersebut ketika metode atau kondisi pelaksanaannya berubah. Tujuannya bukan mempertahankan angka yang mengesankan selamanya, melainkan menjaga agar pekerjaan dan rencana tetap terhubung secara andal.
Contoh: metode perakitan yang lebih baik tetap perlu dijadwalkan
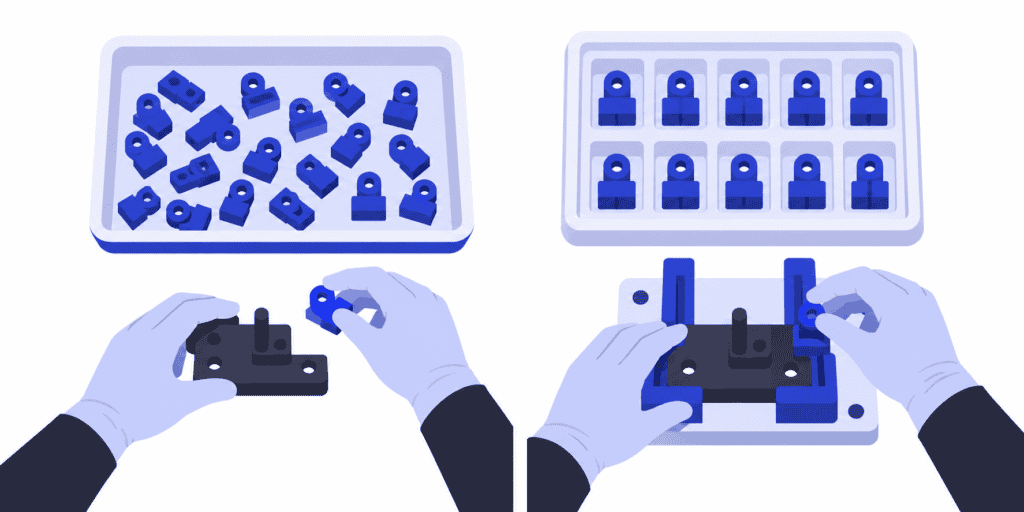
Bayangkan sebuah stasiun perakitan manual yang menerima komponen dengan arah hadap tidak seragam. Metode yang diusulkan menggunakan baki penataan komponen yang lebih baik dan alat bantu penentu posisi, sehingga mengurangi kebutuhan untuk memilih dan mengatur ulang posisi komponen. Tim memeriksa metode tersebut dan menyetujui penggunaannya.
Misalkan waktu untuk perencanaan turun dari dua menit menjadi satu setengah menit per unit. Angka ini merupakan contoh masukan perencanaan yang telah disetujui, bukan nilai yang diambil dari kartu data MTM. Asumsikan satu orang bekerja secara berurutan di satu stasiun, tanpa siklus mesin yang berlangsung bersamaan, serta waktu dan kalender kerja yang tersedia telah diselaraskan dalam memperhitungkan kelonggaran.
Untuk pesanan sebanyak 120 unit dengan waktu setup tetap 30 menit:
- Metode sebelumnya: 120 × 2 menit + 30 menit = 270 menit, atau empat setengah jam.
- Metode baru: 120 × 1,5 menit + 30 menit = 210 menit, atau tiga setengah jam.
Pesanan tersebut membutuhkan waktu satu jam lebih sedikit di stasiun ini. Kapasitas yang terbebas itu bermanfaat, tetapi tidak otomatis membuat pengiriman maju satu jam. Hasil rakitan mungkin masih harus menunggu fasilitas pengujian, operasi berikutnya mungkin masih mengerjakan pesanan lain, atau satu jam yang terbebas itu berada di luar rentang waktu yang dibutuhkan job lain.
Jadi, langkah berikutnya bukanlah “memajukan jadwal pengiriman satu jam”, melainkan “menghitung ulang penjadwalan pesanan ini dan pekerjaan lain sesuai sumber daya yang tersedia”. Perhitungan itulah yang ditangani SkyPlanner untuk Anda.
Manfaatkan waktu kerja untuk metode yang telah disetujui dengan SkyPlanner
Di SkyPlanner, Anda dapat menetapkan durasi langkah proses sebagai waktu per unit, laju keluaran, atau waktu tetap. Waktu setup dan pembongkaran dimasukkan secara terpisah. Dengan demikian, pada contoh pekerjaan yang sepenuhnya manual tadi, durasi per unit yang telah disetujui untuk perencanaan dan waktu setup batch dapat tetap dipisahkan meskipun jumlah pesanan berubah.
Pertama, periksa sumber daya apa yang perlu dialokasikan selama durasi tersebut. Waktu kerja manusia, waktu pemakaian mesin, dan total waktu berlangsungnya operasi adalah ukuran yang berbeda. Jika mesin berjalan saat operator menyiapkan komponen lain, menjumlahkan seluruh aktivitas dapat membuat alokasi waktu mesin terlalu besar. Sebaliknya, jika hanya waktu kerja manual yang digunakan, waktu ketika peralatan tidak tersedia untuk job lain bisa terlewat. Petakan metode tersebut ke sumber daya yang benar-benar dibutuhkan oleh operasi.
Selaraskan juga kelonggaran dalam durasi dengan kalender kerja. Waktu istirahat yang sudah dikeluarkan dari kapasitas tersedia tidak boleh mengurangi kapasitas lagi melalui kelonggaran untuk istirahat yang sama. Simpan catatan kajian yang telah disetujui dan dokumentasikan cara setiap komponennya dijadikan masukan perencanaan.
Arcturus menjadwalkan durasi operasi tersebut berdasarkan stasiun kerja, shift, ketergantungan, dan prioritas yang telah dikonfigurasi. Linimasa Gantt menunjukkan keterkaitan antarpekerjaan dalam jadwal. Saat menerapkan perubahan metode yang telah disetujui, perbarui masukan perencanaan yang terdampak dan hitung ulang jadwal untuk melihat pengaruhnya terhadap operasi lanjutan dan pesanan lain yang memperebutkan kapasitas yang sama.
Anda tidak perlu lagi menyusun ulang antrean kerja yang terpisah secara manual setelah setiap revisi. Yang lebih penting, Anda dapat menggunakan waktu metode baru yang dapat dipertanggungjawabkan untuk merencanakan pekerjaan mendatang, bahkan sebelum tersedia riwayat panjang job yang telah selesai. Anda menentukan metode yang disetujui dan komitmen mana yang diprioritaskan; SkyPlanner menghitung jadwal yang menghubungkan semuanya.
Nantinya, pelaksanaan produksi memberikan bukti tambahan. SkyPlanner juga mendukung estimasi durasi langkah proses berdasarkan riwayat pencatatan waktu. Bedakan sumber ini dari MTM: yang satu membuat estimasi dari catatan produksi, sedangkan yang lain mengevaluasi metode kerja manual yang telah ditetapkan menggunakan data waktu yang ditentukan sebelumnya.
Mengapa jadwal bersama penting
UTU, produsen panel distribusi listrik dan switchgear asal Finlandia, sebelumnya membuat rencana menggunakan spreadsheet terpisah untuk setiap departemen. Perubahan urutan di ERP tidak selalu tersampaikan ke lantai produksi, dan kapasitas yang realistis sulit diketahui.
Dengan menghubungkan SkyPlanner ke Oracle NetSuite, UTU menyatukan lini dan departemen di pabrik Ulvila ke dalam satu sistem. Timnya melaporkan bahwa antrean kerja yang diperbarui tersampaikan kepada teknisi pemasangan dalam hitungan detik, disertai penjadwalan pengiriman proyek yang lebih presisi. Pengalaman ini menunjukkan manfaat menyatukan seluruh beban kerja dalam rencana bersama, alih-alih membiarkan setiap departemen menyelaraskan antreannya sendiri.
Dari waktu metode yang andal menuju rencana produksi yang andal
Gunakan metode MTM ketika Anda perlu merancang pekerjaan manual dan menetapkan dasar waktunya sebelum riwayat produksi dapat memberikan jawaban. Lalu pilih SkyPlanner ketika waktu yang telah disetujui itu perlu dijadwalkan secara realistis di antara pesanan yang ada. Metode yang baik menjelaskan kebutuhan pekerjaan; penjadwalan kapasitas terbatas menunjukkan di mana dan kapan pekerjaan itu dapat dijalankan.
SkyPlanner dapat diintegrasikan dengan ERP atau MES apa pun melalui REST API terbukanya, sehingga Anda dapat menyusun jadwal yang lebih baik dengan memanfaatkan informasi produksi yang sudah ada.
Jadwalkan demo SkyPlanner dengan membawa satu waktu metode yang telah disetujui, urutan operasinya, serta pesanan lain yang membutuhkan kapasitas yang sama. Lihat pengaruh perubahan metode terhadap rencana produksi dan jadwal pengiriman, bukan hanya durasi satu operasi. Jika ingin menjelajahi terlebih dahulu, coba SkyPlanner dengan data demo atau gunakan panduan Memulai di Asisten dengan bantuan kecerdasan buatan.
Jussi Mäntylä
Spesialis Perencanaan Produksi, SkyPlanner


