








I den här artikeln
- Vad är MTM-analys?
- När ska du välja MTM framför andra metoder för tidsbestämning?
- MTM-1, MTM-2 och MTM-UAS: välj rätt nivå
- Så blir MTM-analysen en användbar planeringstid
- 1. Definiera arbetet och förutsättningarna
- 2. Analysera arbetsföljden med det valda systemet
- 3. Jämför metoder, inte bara totaltider
- 4. Fastställ vad tiden som godkänts för användning omfattar
- 5. Validera och godkänn metoden för användning
- Exempel: en bättre monteringsmetod schemalägger inte sig själv
- Använd godkända metodtider i planeringen med SkyPlanner
- Därför behövs ett gemensamt produktionsschema
- Från en väl underbyggd metodtid till en tillförlitlig produktionsplan
Det är dags att planera produktionen av en ny montering, men den har ännu inte utförts tillräckligt många gånger för att ge en tillförlitlig genomsnittstid. Ändå behöver du jämföra olika layouter för arbetsplatsen, uppskatta arbetsbelastningen och avgöra om de första orderna får plats i planen.
Med MTM-analys (Methods-Time Measurement) kan du analysera den manuella arbetsmetoden innan den ordinarie produktionen börjar. I stället för att vänta på historik från slutförda operationer bygger du upp en tid utifrån definierade rörelser och fastställda tidsdata. Metoden kommer först: en kortare tid är bara användbar om den beskriver ett arbete som människor faktiskt kan utföra säkert och korrekt.
När tiden har godkänts för planering hjälper SkyPlanner APS dig att använda den i praktiken. Arcturus, systemets AI för schemaläggning, passar in operationstiderna i det gemensamma produktionsschemat. På så sätt ger en bättre metod ett bättre planeringsunderlag, i stället för att stanna vid en enskild siffra i ett tekniskt dokument.
Vad är MTM-analys?
MTM är ett system med förutbestämda rörelsetider som används för att beskriva, analysera och utvärdera manuellt arbete. En analytiker delar upp en definierad metod i rörelser eller processbyggstenar, tillämpar relevanta tidsdata och regler och fastställer tiden för metoden vid en referensprestationsnivå.
I en detaljerad MTM-1-analys ingår rörelser som att sträcka sig, gripa, flytta, positionera och släppa. Förutsättningarna spelar roll: att plocka upp en lättåtkomlig detalj är inte samma uppgift som att välja ut och positionera en svårhanterlig komponent. MTM synliggör dessa skillnader i stället för att dölja dem i en övergripande uppskattning.
Tidsvärden i MTM uttrycks i tidsenheten TMU, som står för time measurement unit. En TMU motsvarar 0,036 sekunder; 1 000 TMU motsvarar alltså 36 sekunder. TMU är en tidsenhet, inte ett procentmått på effektivitet.
Referensprestationen är också viktig. MTM utgår inte från att mäta tiden för den snabbaste operatören och kalla den standard. Systemets tidsdata bygger redan på en definierad prestationsnivå. Gör därför inte en ny prestationsbedömning som vid en stoppursstudie bara för att en sådan användes i en annan studie.
När ska du välja MTM framför andra metoder för tidsbestämning?
MTM är särskilt användbart när beslutet gäller hur manuellt arbete ska utformas: en ny produkt, en ändrad fixtur, ett nytt sätt att tillhandahålla material eller ett val mellan två monteringsföljder. Du kan jämföra arbetsinnehållet innan du bestämmer dig för en metod.
Det betyder inte att MTM är rätt svar på alla frågor om tid. Välj det underlag som passar beslutet:
- MTM: Hur lång tid bör den här definierade manuella metoden kräva? Användbart för att utforma och jämföra arbete innan det finns tillräcklig produktionshistorik.
- Tidsstudie med stoppur: Hur lång tid tar de observerade arbetsmomenten under angivna förhållanden, och vilken standardtid kan motiveras utifrån det? Användbart när operationen redan finns och kan studeras.
- Frekvensstudie: Hur stor andel av tiden går åt till montering, ställ, väntan eller andra aktiviteter? Användbart för att förstå hur en arbetsperiod fördelas, inte för att tidsbestämma varje kort rörelse.
- Tidsregistrering per operation: Vad hände på den här faktiska ordern eller operationen? Användbart för att följa upp erfarenheter från produktionen och förklara avvikelser från planen.
Dessa metoder kan komplettera varandra. En MTM-analys kan ge ett förslag till metodtid, och efterföljande observationer i produktionen kan visa att ett moment saknas eller att förutsättningarna har ändrats. Men ett genomsnitt av registrerade timmar som innehåller väntan på material är inte samma sak som ett förutbestämt manuellt arbetsinnehåll.
För en automatisk maskincykel behöver den processtyrda tiden fastställas separat. MTM kan beskriva operatörens arbete med att lasta in, lasta ur och hantera material, men gör inte maskinens skärprogram eller krav på härdningstid till en handrörelse.
MTM-1, MTM-2 och MTM-UAS: välj rätt nivå
MTM är en familj av system med olika detaljeringsgrad. Valet påverkar både vad analysen beskriver och hur mycket arbete som krävs för att ta fram den.
MTM-1 utgår från grundrörelser. Det lämpar sig för en detaljerad granskning av korta, repetitiva manuella arbeten, där förutsättningarna för enskilda rörelser har betydelse för hur arbetet utformas.
MTM-2 sammanför grundrörelser till större grupper. För arbeten som lämpar sig för systemet ger det en mindre detaljerad analys, utan att varje MTM-1-rörelse behöver registreras separat.
MTM-UAS, Universal Analyzing System, använder processbyggstenar på en mer övergripande nivå och förknippas med batchproduktion. Det är inte bara ett annat namn för MTM-1.
Välj system tillsammans med en utbildad analytiker utifrån processen, hur repetitivt och varierat arbetet är och vilket beslut resultatet ska stödja. En högre detaljeringsgrad är värdefull när den kan påverka beslutet. Korrekt tillämpning kräver utbildning i det valda systemet samt aktuella data och regler. En allmän vägledning kan inte ersätta detta.
Så blir MTM-analysen en användbar planeringstid
Ett användbart resultat är mer än en tidslängd. Det är en dokumenterad metod och en tid vars innebörd nästa planerare kan förstå.
1. Definiera arbetet och förutsättningarna
Välj produktvariant, operation och metodversion. Beskriv verktyg, fixtur, hur komponenterna tillhandahålls, arbetsföljd, kvalitetskontroller samt vad som markerar start och slut. Ange om analysen omfattar en enhet, en cykel eller en batch.
Involvera dem som utför eller ska utföra arbetet. De kan upptäcka en obekväm sträckrörelse, en nödvändig kontroll eller ett behållarbyte som inte framgår av en prydlig ritning. Säker hantering och produktkvalitet ska finnas kvar i metoden. Att stryka nödvändiga arbetsmoment är ingen förbättring.
2. Analysera arbetsföljden med det valda systemet
En utbildad analytiker beskriver arbetet med hjälp av lämpliga byggstenar och de förutsättningar som påverkar dem. Analysen måste ta hänsyn till det som faktiskt sker, även arbete som bara utförs med bestämda intervall.
Följ systemets regler för arbetsföljd och samtidiga aktiviteter. Att båda händerna rör sig samtidigt innebär inte nödvändigtvis att rörelsernas tider ska läggas efter varandra. Hitta inte heller på en rörelsetid för att fylla en lucka i en ofullständig metodbeskrivning.
Håll isär ställarbete och återkommande arbete. Att förbereda en fixtur en gång för hela batchen ska inte bli ett förberedelsemoment vars tid belastar varje enskild enhet.
3. Jämför metoder, inte bara totaltider
Använd analysen för att undersöka varför en metod kräver mindre arbete. Skulle komponenten kunna tillhandahållas i samma orientering varje gång? Skulle en fixtur kunna göra upprepad ompositionering onödig? Kan en ändrad arbetsföljd ta bort hantering utan att ta bort en kontroll?
Jämför alternativen med samma avgränsning och kvalitetskrav. En metod som verkar snabbare för att påfyllning eller kontroll har flyttats utanför analysen har inte nödvändigtvis minskat arbetet. Det är här MTM blir ett verktyg för att utforma arbetet, snarare än en uppskattning som bara ser formell ut.
4. Fastställ vad tiden som godkänts för användning omfattar
Kontrollera grunderna för tidsberäkningen innan resultatet används som standardtid i produktionen. Identifiera återkommande stöduppgifter och hur personliga behov, återhämtning och oundvikliga fördröjningar ska hanteras. Dokumentera vilka tidstillägg som ingår och hur de beräknas. Utgå inte från en generell procentsats.
Låt avbrott som går att undvika förbli synliga som problem att åtgärda. Väntan på en saknad komponent ska inte smygas in som en del av varje sträck- och gripsekvens. På samma sätt får en planeringstid som utelämnar nödvändigt återkommande arbete den nya metoden att framstå som lättare att schemalägga än den är.
5. Validera och godkänn metoden för användning
Innan metoden tas i bruk ska ni kontrollera att den går att utföra med den avsedda utrustningen, materialets placering och orientering samt gällande kvalitetskrav. När det finns en pilotkörning eller en första produktionskörning att utgå från, undersök avvikelser mot jämförbart arbete. Inlärning, en ändrad fixtur och ett moment som saknas i analysen kräver olika åtgärder.
Spara analysen och uppgifter om vilket system som använts, metodversion, antaganden, ingående tidstillägg, godkännande och giltighetsdatum. Se över tiden när metoden eller dess förutsättningar ändras. Syftet är inte att behålla en imponerande siffra för all framtid, utan att säkerställa en tillförlitlig koppling mellan arbetet och planen.
Exempel: en bättre monteringsmetod schemalägger inte sig själv
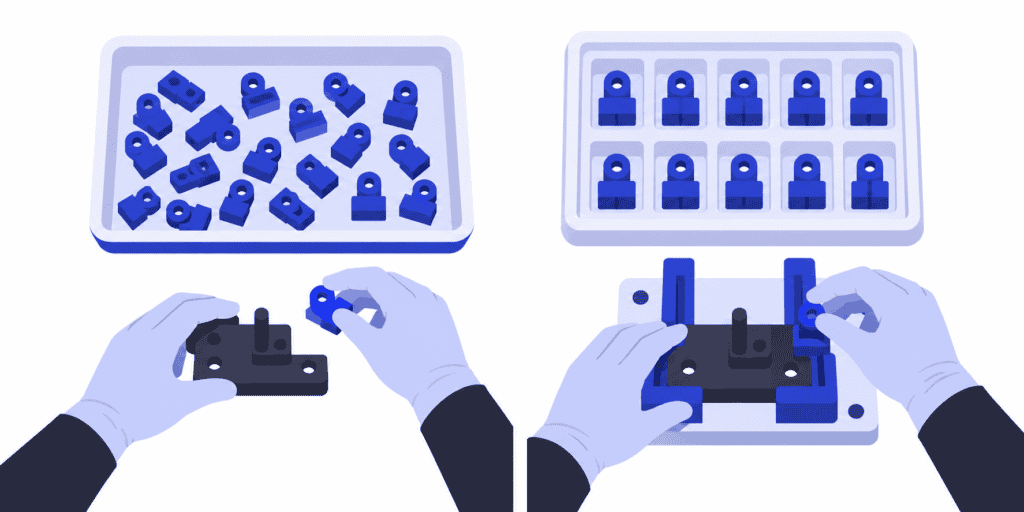
Tänk dig en manuell monteringsstation där delarna kommer in vända åt olika håll. Den föreslagna metoden använder en förbättrad materialbricka och en positioneringsfixtur, vilket minskar behovet av att välja ut och flytta om delar. Teamet kontrollerar metoden och godkänner att den tas i bruk.
Anta att tiden som används i planeringen därmed minskar från två minuter till en och en halv minut per styck. Det här är illustrativa, godkända planeringsunderlag, inte värden hämtade från ett MTM-datakort. Vi antar att en person utför arbetsmomenten i följd vid en station utan någon överlappande maskincykel, och att tidstilläggen har stämts av mellan tiderna och den tillgängliga arbetstidskalendern.
För en order på 120 stycken med oförändrad ställtid på 30 minuter:
- Tidigare metod: 120 × 2 minuter + 30 minuter = 270 minuter, eller fyra och en halv timme.
- Ny metod: 120 × 1,5 minuter + 30 minuter = 210 minuter, eller tre och en halv timme.
Ordern behöver en timme mindre vid den här stationen. Det frigör användbar kapacitet, men innebär inte automatiskt att ordern kan skickas en timme tidigare. Den monterade enheten kan fortfarande behöva vänta på en provbänk, en annan order kan belägga resursen för nästa operation, eller den frigjorda timmen kan ligga utanför den tidslucka som en annan operation behöver.
Nästa steg är därför inte att ”tidigarelägga leveransdatumet med en timme”, utan att ”beräkna på nytt hur den här ordern och övrigt arbete kan planeras in på de tillgängliga resurserna”. Den beräkningen gör SkyPlanner åt dig.
Använd godkända metodtider i planeringen med SkyPlanner
I SkyPlanner kan du ange en operations varaktighet som tid per styck, produktionstakt eller fast tid. Ställtid och avvecklingstid anges separat. I det helt manuella exemplet kan den godkända planeringstiden per styck och ställtiden för partiet därför hållas åtskilda även när orderkvantiteterna ändras.
Kontrollera först vilka resurser som behöver reserveras under den angivna tiden. Manuellt arbetsinnehåll, maskinbeläggning och operationens förlupna tid är olika mått. Om en maskin kör medan operatören förbereder en annan detalj kan maskinen reserveras för länge om alla aktiviteter summeras. Om enbart det manuella arbetet räknas kan man i stället missa tid då utrustningen inte är tillgänglig för en annan operation. Koppla metoden till de resurser som operationen faktiskt behöver.
Stäm också av tidstilläggen mot kalendern. En rast som redan har räknats bort från den tillgängliga kapaciteten ska inte räknas bort en gång till genom ett tidstillägg för samma rast. Behåll den godkända studiedokumentationen och dokumentera hur dess delar omsätts till planeringsunderlag.
Arcturus schemalägger operationerna med dessa tider utifrån konfigurerade produktionsgrupper, skift, beroenden och prioriteringar. Gantt-schemat visar hur arbetet hänger ihop. När du inför en godkänd metodändring uppdaterar du berörda planeringsunderlag och beräknar om schemat för att se effekten på efterföljande operationer och andra order som konkurrerar om kapaciteten.
Du slipper det manuella arbetet med att bygga om separata körplaner efter varje ändring. Ännu viktigare är att du kan använda en väl underbyggd tid för en ny metod i den framåtblickande planeringen, innan det finns en lång historik av slutförda operationer. Du avgör vilken metod som godkänns och vilka åtaganden som ska prioriteras. SkyPlanner beräknar det sammanhängande schemat.
Senare ger den faktiska produktionen ytterligare underlag. SkyPlanner stöder även uppskattningar av operationers varaktighet utifrån historiska tidsregistreringar. Håll den källan åtskild från MTM: den ena uppskattar tider utifrån registrerad produktion, medan den andra utvärderar en definierad manuell metod med hjälp av förutbestämda data.
Därför behövs ett gemensamt produktionsschema
UTU, en finländsk tillverkare av elcentraler och ställverk, planerade tidigare med separata kalkylblad för varje avdelning. Ändringar i körordningen i ERP-systemet nådde inte alltid produktionsgolvet, och det var svårt att få en realistisk bild av kapaciteten.
Genom att koppla SkyPlanner till Oracle NetSuite samlade UTU linjerna och avdelningarna i fabriken i Ulvila i ett enda system. Teamet berättar att en uppdaterad körplan når montörerna på några sekunder och att projektleveranserna kan schemaläggas mer exakt. Erfarenheten visar värdet av att samla hela arbetsbelastningen i en gemensam plan, i stället för att låta varje avdelning stämma av sin egen körplan.
Från en väl underbyggd metodtid till en tillförlitlig produktionsplan
Använd MTM när du behöver utforma manuellt arbete och underbygga metodvalet innan produktionshistoriken kan ge svar. Välj sedan SkyPlanner när den godkända tiden ska få en realistisk plats i planeringen av orderstocken. En genomarbetad metod visar vad arbetet kräver. Schemaläggning med hänsyn till begränsad kapacitet visar var och när det får plats.
SkyPlanner kan integreras med vilket ERP- eller MES-system som helst via sitt öppna REST API, så att bättre schemaläggning kan bygga vidare på din befintliga produktionsinformation.
Boka en demo av SkyPlanner och ta med en godkänd metodtid, tillhörande operationsföljd och andra order som konkurrerar om samma kapacitet. Se hur en metodändring påverkar produktionsplanen och leveransdatumen, inte bara varaktigheten för en enskild operation. Om du hellre vill utforska själv först kan du prova SkyPlanner med demodata eller använda assistentens AI-stödda kom igång-funktion.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner


