


I denne artikel
- Hvad er MTM-analyse?
- Hvornår bør du vælge MTM frem for en anden metode til at fastlægge tid?
- MTM-1, MTM-2 og MTM-UAS: Vælg det rette niveau
- Sådan omsætter du en MTM-analyse til en brugbar planlægningstid
- 1. Definér arbejdet og betingelserne
- 2. Analysér forløbet med det valgte system
- 3. Sammenlign metoder, ikke kun samlede tider
- 4. Fastlæg, hvad den godkendte tidsværdi omfatter
- 5. Validér og godkend metoden til brug
- Eksempel: En bedre montagemetode finder ikke selv plads i planen
- Brug godkendte metodetider i planlægningen med SkyPlanner
- Derfor er den fælles produktionsplan vigtig
- Fra en pålidelig metodetid til en pålidelig produktionsplan
Hjem » Ressourcer » MTM-analyse: Planlæg arbejdet før produktionsstart
Anslået læsetid: 10 Minutter
Et nyt produkt er klar til montage og skal ind i produktionsplanen, men ingen har samlet det nok gange til at kunne give dig en pålidelig gennemsnitstid. Alligevel skal du sammenligne arbejdsstationernes indretning, vurdere arbejdsbelastningen og afgøre, om der er plads til de første ordrer.
Med Methods-Time Measurement (MTM) kan du analysere den manuelle arbejdsmetode, før den løbende produktion begynder. I stedet for at vente på historiske data fra afsluttede opgaver fastlægger du en tid ud fra definerede bevægelser og etablerede tidsdata. Metoden kommer først: En kortere tid er kun nyttig, hvis den beskriver arbejde, som medarbejderne faktisk kan udføre sikkert og korrekt.
Når tiden er godkendt til planlægning, hjælper SkyPlanner APS dig med at bruge den i praksis. Arcturus, systemets kunstige intelligens til produktionsplanlægning, indpasser operationernes varighed i den fælles produktionsplan. Dermed fører en bedre metode til en bedre underbygget plan frem for blot at stå som et isoleret tal i den tekniske dokumentation.
Hvad er MTM-analyse?
Methods-Time Measurement er et system med forudbestemte bevægelsestider, som bruges til at beskrive, analysere og vurdere manuelt arbejde. En analytiker opdeler en defineret metode i bevægelser eller procesbyggesten, anvender de relevante tidsdata og regler og fastlægger metodens tidsforbrug ved et referencepræstationsniveau.
I en detaljeret MTM-1-analyse indgår blandt andet bevægelser som at række, gribe, flytte, positionere og slippe. Betingelserne har betydning: At tage en lettilgængelig del er ikke den samme opgave som at udvælge og positionere en komponent, der er vanskelig at håndtere. MTM gør disse forskelle synlige i stedet for at skjule dem i ét samlet skøn.
Tidsværdier i MTM angives i tidsmåleenheden TMU. Én TMU svarer til 0,036 sekunder; 1.000 TMU svarer derfor til 36 sekunder. TMU er en tidsenhed, ikke en effektivitetsprocent.
Referencepræstationen er også vigtig. MTM tager ikke udgangspunkt i at måle tiden hos din hurtigste operatør og kalde den standarden. Tidsdataene bygger allerede på et defineret præstationsniveau. Anvend derfor ikke også en tempovurdering fra et stopursstudie, blot fordi den blev brugt i et andet studie.
Hvornår bør du vælge MTM frem for en anden metode til at fastlægge tid?
MTM er særlig nyttig, når beslutningen handler om, hvordan manuelt arbejde skal tilrettelægges: et nyt produkt, et ændret fikstur, en anden måde at placere materialerne på eller valget mellem to montagerækkefølger. Du kan sammenligne arbejdsindholdet, før du lægger dig fast på metoden.
Det gør dog ikke MTM til det rette svar på ethvert spørgsmål om tid. Vælg det datagrundlag, der passer til beslutningen:
- MTM: Hvor lang tid bør denne definerede manuelle metode kræve? Nyttig til at tilrettelægge og sammenligne arbejde, før der findes tilstrækkelige historiske produktionsdata.
- Tidsstudie med stopur: Hvor lang tid tager de observerede arbejdselementer under de angivne betingelser, og hvilken standardtid kan fastlægges på det grundlag? Nyttigt, når operationen allerede findes og kan studeres.
- Frekvensstudie: Hvor stor en del af tiden bruges på montage, omstilling, ventetid eller andre aktiviteter? Nyttigt til at forstå, hvordan en arbejdsperiode fordeler sig, men ikke til at måle tiden for hver enkelt kort bevægelse.
- Tidsregistrering på opgaveniveau: Hvad skete der på denne konkrete ordre eller operation? Nyttigt til at gennemgå erfaringer fra produktionen og forklare afvigelser fra planen.
Disse tilgange kan understøtte hinanden. En MTM-analyse kan fastlægge et forslag til metodetid, og efterfølgende observationer i produktionen kan afdække et manglende element eller ændrede betingelser. Men et gennemsnit af registrerede timer, der omfatter ventetid på materialer, er ikke det samme som et forudbestemt tidsforbrug til manuelt arbejde.
Ved en automatisk maskincyklus skal den processtyrede tid fastlægges særskilt. MTM kan beskrive operatørens arbejde med at lægge emner i, tage dem ud og håndtere dem; metoden gør ikke maskinens bearbejdningsprogram eller den nødvendige hærdetid til en håndbevægelse.
MTM-1, MTM-2 og MTM-UAS: Vælg det rette niveau
MTM er en familie af systemer med forskellige detaljeringsgrader. Valget har betydning for både, hvad analysen beskriver, og hvor meget arbejde der skal til for at udarbejde den.
MTM-1 analyserer de enkelte grundbevægelser. Det egner sig til en detaljeret gennemgang af kortvarigt, gentaget manuelt arbejde, hvor betingelserne for de enkelte bevægelser har betydning for arbejdets tilrettelæggelse.
MTM-2 samler grundbevægelser i større grupper. Det giver mulighed for en mindre detaljeret analyse af egnet arbejde, uden at hver enkelt MTM-1-bevægelse skal registreres særskilt.
MTM-UAS, Universal Analyzing System, anvender procesbyggesten på et mere overordnet niveau og forbindes med arbejde i batchproduktion. Det er ikke blot et andet navn for MTM-1.
Vælg systemet sammen med en uddannet analytiker ud fra processen, dens gentagelser og variation samt den beslutning, resultatet skal understøtte. Flere detaljer er værdifulde, når de kan ændre beslutningen. Korrekt anvendelse kræver uddannelse i det valgte system samt gældende data og regler; en generel vejledning kan ikke erstatte dette.
Sådan omsætter du en MTM-analyse til en brugbar planlægningstid
Et brugbart resultat er mere end en varighed. Det er en dokumenteret metode og en tid, som den næste planlægger kan forstå grundlaget for.
1. Definér arbejdet og betingelserne
Vælg produktvariant, operation og metodeversion. Beskriv værktøjer, fikstur, komponenternes placering, arbejdsrækkefølge, kvalitetskontroller samt de hændelser, der markerer start og slut. Angiv, om analysen omfatter ét emne, én cyklus eller en batch.
Inddrag de medarbejdere, der udfører eller skal udføre arbejdet. De kan opdage en uhensigtsmæssig rækkebevægelse, en nødvendig kontrol eller et beholderskift, som en ellers pæn tegning ikke viser. Fasthold sikker håndtering og produktkvalitet i metoden; at fjerne nødvendigt arbejde er ikke en forbedring.
2. Analysér forløbet med det valgte system
En uddannet analytiker beskriver arbejdet med de relevante byggesten og de betingelser, der påvirker det. Analysen skal tage højde for det, der faktisk sker, herunder arbejde, som kun udføres med bestemte mellemrum.
Følg systemets regler for rækkefølge og samtidige aktiviteter. Når to hænder bevæger sig samtidig, svarer det ikke nødvendigvis til to tidsforløb, der skal lægges efter hinanden. Der må heller ikke opfindes en bevægelsestid for at udfylde et hul i en ufuldstændig metodebeskrivelse.
Hold omstilling og gentaget arbejde adskilt. Klargøring af et fikstur én gang til hele batchen må ikke ende som en klargøringsopgave, der medregnes for hvert emne.
3. Sammenlign metoder, ikke kun samlede tider
Brug analysen til at undersøge, hvorfor én metode kræver mindre arbejde. Kan komponenten præsenteres, så den altid vender ens? Kan et fikstur fjerne behovet for gentagen ompositionering? Kan en ændret rækkefølge fjerne håndtering uden at fjerne en kontrol?
Sammenlign alternativer med samme afgrænsning og kvalitetskrav. En metode, der virker hurtigere, fordi genopfyldning eller kontrol er flyttet uden for analysen, har ikke nødvendigvis reduceret arbejdet. Det er her, MTM bliver et værktøj til at tilrettelægge arbejdet frem for et skøn, der blot ser formelt ud.
4. Fastlæg, hvad den godkendte tidsværdi omfatter
Kontrollér tidsgrundlaget, før resultatet betegnes som en standardtid for produktionen. Identificér tilbagevendende støtteopgaver, og afklar, hvordan personlige behov, restitution og uundgåelige forsinkelser skal håndteres. Dokumentér, hvilke tidstillæg der indgår, og hvordan de beregnes; gå ikke ud fra en universel procentsats.
Lad afbrydelser, der kan undgås, forblive synlige som problemer, der skal løses. Ventetid på en manglende komponent må ikke ubemærket blive en del af hver række- og gribebevægelse. Omvendt vil en planlægningstid, der udelader nødvendigt, tilbagevendende arbejde, få den nye metode til at se lettere ud at planlægge, end den er.
5. Validér og godkend metoden til brug
Inden frigivelsen skal du kontrollere, at den foreslåede metode kan udføres med det tiltænkte udstyr, den planlagte placering af materialer og de gældende kvalitetskrav. Når der foreligger en pilotkørsel eller en tidlig produktionskørsel, skal du undersøge afvigelser med udgangspunkt i sammenligneligt arbejde. Indlæring, et ændret fikstur og et manglende element i analysen kræver forskellige reaktioner.
Gem analysen, det anvendte system, metodens revisionsnummer, forudsætningerne, de indregnede tidstillæg, godkendelsen og ikrafttrædelsesdatoen. Vurder tiden på ny, når metoden eller dens forudsætninger ændrer sig. Formålet er ikke at fastholde et imponerende tal på ubestemt tid, men at bevare en pålidelig sammenhæng mellem arbejdet og planen.
Eksempel: En bedre montagemetode finder ikke selv plads i planen
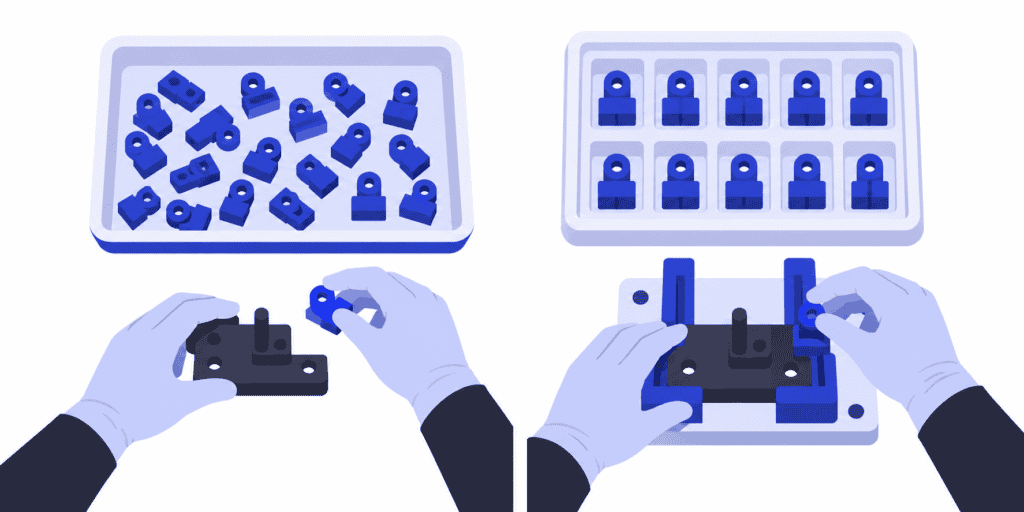
Forestil dig en manuel montagestation, hvor emnerne ankommer vendt i forskellige retninger. Den foreslåede metode bruger en forbedret emnebakke og et positioneringsfikstur, så der er mindre behov for at udvælge og ompositionere emnerne. Teamet kontrollerer metoden og godkender den til brug.
Antag, at den tid, der bruges i planlægningen, dermed falder fra to minutter til halvandet minut pr. emne. Tiderne er illustrative eksempler på godkendte planlægningsdata, ikke værdier hentet fra et MTM-datakort. Vi forudsætter, at én person udfører arbejdet i rækkefølge ved én station uden en overlappende maskincyklus, og at tidstillæggene er afstemt mellem tiderne og kalenderens tilgængelige arbejdstid.
For en ordre på 120 emner med en uændret omstillingstid på 30 minutter:
- Tidligere metode: 120 × 2 minutter + 30 minutter = 270 minutter, altså fire og en halv time.
- Ny metode: 120 × 1,5 minutter + 30 minutter = 210 minutter, altså tre og en halv time.
Ordren kræver én time mindre ved denne station. Det frigør brugbar kapacitet, men betyder ikke automatisk, at ordren kan afsendes en time tidligere. Det monterede produkt kan stadig skulle vente på en testbænk, en anden ordre kan optage kapaciteten ved næste operation, eller den frigjorte time kan ligge uden for det tidsrum, hvor en anden opgave har brug for den.
Næste skridt er derfor ikke at trække en time fra leveringstidspunktet. Det er at genberegne, hvordan denne ordre og det øvrige arbejde kan afvikles med de tilgængelige ressourcer. Den beregning klarer SkyPlanner for dig.
Brug godkendte metodetider i planlægningen med SkyPlanner
I SkyPlanner kan du angive en operations varighed som tid pr. emne, en produktionsrate eller en fast tid. Tid til klargøring og efterfølgende nedtagning angives separat. I det rent manuelle eksempel kan den godkendte planlægningstid pr. emne derfor holdes adskilt fra seriens omstillingstid, når ordremængden ændrer sig.
Afklar først, hvilke ressourcer der skal reserveres i det angivne tidsrum. Manuelt arbejdsindhold, den tid en maskine er optaget, og operationens samlede varighed er forskellige mål. Hvis en maskine kører, mens operatøren forbereder et andet emne, kan en sammenlægning af alle aktiviteter føre til, at maskinen reserveres for længe. Medregner du kun det manuelle arbejde, kan du derimod overse den tid, hvor udstyret ikke er tilgængeligt for en anden opgave. Knyt metoden til de ressourcer, operationen faktisk kræver.
Afstem også varighedens tidstillæg med kalenderen. En pause, der allerede er trukket fra den tilgængelige kapacitet, må ikke trækkes fra igen gennem et tidstillæg for den samme pause. Gem den godkendte studiedokumentation, og dokumentér samtidig, hvordan dens enkelte dele omsættes til planlægningsdata.
Arcturus planlægger operationerne ud fra deres varighed og de konfigurerede arbejdsstationer, skift, afhængigheder og prioriteter. Gantt-diagrammet viser, hvordan arbejdet hænger sammen. Når du indfører en godkendt metodeændring, skal du opdatere de berørte planlægningsdata og genberegne produktionsplanen for at se virkningen på efterfølgende operationer og ordrer, der konkurrerer om kapaciteten.
Du slipper for manuelt at opbygge separate opgavekøer på ny efter hver revision. Endnu vigtigere kan du bruge en fagligt begrundet tid for en ny metode i den fremadrettede planlægning, før der findes en lang historik med afsluttede opgaver. Du afgør, hvilken metode der er godkendt, og hvilke leveringsforpligtelser der har førsteprioritet. SkyPlanner beregner den sammenhængende produktionsplan.
Senere giver den faktiske produktion dig yderligere viden. SkyPlanner understøtter også estimater for operationers varighed baseret på historiske tidsregistreringer. Hold denne kilde adskilt fra MTM: Den ene estimerer ud fra registreret produktion, mens den anden vurderer en defineret manuel arbejdsmetode ved hjælp af forudbestemte data.
Derfor er den fælles produktionsplan vigtig
UTU, en finsk producent af eltavler og koblingsudstyr, planlagde tidligere i separate regneark for hver afdeling. Ændringer i rækkefølgen i ERP-systemet nåede ikke altid ud på produktionsgulvet, og det var svært at få et realistisk overblik over kapaciteten.
Med SkyPlanner koblet til Oracle NetSuite samlede UTU linjerne og afdelingerne på fabrikken i Ulvila i ét system. Teamet fortæller, at en opdateret opgavekø når frem til montørerne på få sekunder, og at projektleverancerne planlægges mere præcist. Erfaringen viser værdien af at samle hele arbejdsbelastningen i en fælles plan frem for at lade hver afdeling afstemme sin egen kø.
Fra en pålidelig metodetid til en pålidelig produktionsplan
Brug MTM, når du skal tilrettelægge og fagligt begrunde manuelt arbejde, før produktionshistorikken kan give svaret. Vælg derefter SkyPlanner, når den godkendte tid skal have en realistisk plads i planlægningen af ordrebeholdningen. En velunderbygget metode fortæller, hvad arbejdet kræver. Planlægning med begrænset kapacitet viser, hvor og hvornår der er plads til det.
SkyPlanner kan integreres med ethvert ERP- eller MES-system via sit åbne REST API, så en bedre produktionsplanlægning kan bygge på dine eksisterende produktionsdata.
Book en demo af SkyPlanner, og tag en godkendt metodetid, den tilhørende operationsrute og andre ordrer, der konkurrerer om samme kapacitet, med som udgangspunkt. Se, hvordan en metodeændring påvirker produktionsplanen og leveringsdatoerne – ikke kun varigheden af én operation. Vil du hellere gå på opdagelse først, kan du prøve SkyPlanner med demodata eller bruge assistentens KI-understøttede introduktion.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner


