








この記事の内容
新しい組立品の生産計画を立てる段階になったものの、製作実績がまだ少なく、信頼できる平均作業時間が分からない。それでも、作業場所のレイアウトを比較し、負荷を見積もり、初回の受注分を生産予定に組み込めるか判断する必要があります。
MTM法(Methods-Time Measurement)は、本格的な生産を始める前に手作業の方法を分析する手法です。完了した作業の実績が蓄積されるのを待つのではなく、定義された動作と既定の時間データから所要時間を組み立てます。まず作業方法ありきです。時間を短くできても、その方法で人が実際に安全かつ正確に作業できなければ意味がありません。
算定した時間が計画用として承認されたら、その活用をSkyPlanner APSが支援します。スケジューリングを担うAIのArcturusが工程の所要時間を共通の生産スケジュールに組み込みます。改善した作業方法を技術資料の中の数値で終わらせず、より確かな根拠に基づく計画へとつなげられます。
MTM法とは
MTM法は、手作業を記述・分析・評価するための既定時間標準法(PTS法)の一種です。分析者は、定義した作業方法を動作または作業の構成要素に分解し、該当する時間データとルールを適用します。こうして、基準となる作業遂行水準で、その方法に必要な時間を定めます。
MTM-1による詳細分析では、「手を伸ばす」「つかむ」「運ぶ」「位置を決める」「放す」などの動作を扱います。ここで重要なのが動作の条件です。取りやすい部品を拾い上げる作業と、扱いにくい部品を選んで位置決めする作業は同じではありません。MTMでは、こうした違いを一括した見積もりの中に埋もれさせず、明確に示します。
MTMの時間値は、時間測定単位であるTMUで表します。1 TMUは0.036秒なので、1,000 TMUは36秒です。TMUは時間の単位であり、効率を示すパーセンテージではありません。
基準となる作業遂行水準も重要です。MTMは、最も速い作業者の時間を測り、それを標準にする手法ではありません。時間データには、あらかじめ作業遂行水準の基準が定められています。別の調査でレイティングを用いていたからといって、ストップウォッチ法のレイティングを重ねて適用してはいけません。
ほかの時間分析手法ではなく、MTMを使うべき場面
MTMが特に役立つのは、新製品への対応、治具の変更、部品の供給方法の見直し、2つの組立順序の比較など、手作業の設計に関する判断をするときです。作業方法を採用する前に、必要な作業量を比較できます。
ただし、時間に関するあらゆる問いにMTMが適しているわけではありません。判断したい内容に合った根拠を選びましょう。
- MTM:定義した手作業の方法には、どれだけの時間が必要か。十分な生産実績が蓄積される前に、作業を設計・比較する際に役立ちます。
- ストップウォッチによる時間研究:所定の条件下で、観測した要素作業にどれだけの時間がかかり、そこから妥当な標準時間をどう導けるか。対象の作業がすでに行われており、調査できる場合に役立ちます。
- ワークサンプリング:組立、段取り、待ちなどの活動が、それぞれ時間全体のどれだけを占めているか。短い動作を一つずつ計時するのではなく、勤務時間がどのように使われているかを把握するのに役立ちます。
- 作業単位の実績時間記録:個々の受注や工程で、実際に何が起きたか。生産実績を振り返り、計画との差異を説明するのに役立ちます。
これらの手法は、互いを補完できます。MTM分析で提案する作業方法の所要時間を定め、その後の生産観測で、分析から漏れた要素や条件の変化を見つけることができます。ただし、資材待ちを含む記録時間の平均と、あらかじめ定めた手作業そのものの作業量は別物です。
機械の自動サイクルについては、プロセスによって決まる時間を別に定めます。MTMでは、作業者による材料の投入、製品の取り出し、搬送などを記述できますが、機械の切削プログラムや必要な硬化時間まで手の動作として扱うものではありません。
MTM-1、MTM-2、MTM-UAS:適切な分析レベルを選ぶ
MTMには、分析の細かさが異なる複数の体系があります。どれを選ぶかによって、分析で捉える内容も、分析にかかる手間も変わります。
MTM-1は、基本動作の単位で分析します。個々の動作条件が作業設計を左右するような、短時間で繰り返される手作業の詳細な検討に適しています。
MTM-2は、基本動作をより大きなまとまりに集約します。適した作業であれば、MTM-1の動作を一つずつ記録せずに、より粗い単位で分析できます。
MTM-UAS(Universal Analyzing System)は、より大きな作業の構成要素を用い、ロット生産の作業に対応する体系です。単にMTM-1を別の名前で呼んだものではありません。
訓練を受けた分析者とともに、対象の工程、作業の繰り返しや変動、分析結果を何の判断に使うかに応じて体系を選びます。詳細に分析する価値があるのは、それによって判断が変わり得る場合です。正しく適用するには、選んだ体系の訓練を受け、現行のデータとルールを使う必要があります。一般的な解説記事でこれらを代替することはできません。
MTMの分析結果を計画に使える時間にするには
有用な分析結果とは、単なる所要時間ではありません。作業方法が文書化され、別の計画担当者にもその時間が何を意味するのか分かることが大切です。
1. 作業と条件を定義する
対象となる製品仕様、工程、作業方法の改訂版を選びます。工具、治具、部品の供給方法、作業順序、品質確認、作業の開始点と終了点を明記します。分析の対象が一個、一サイクル、一ロットのいずれなのかも明確にします。
現在その作業を行っている人や、今後担当する人にも参加してもらいましょう。整った図面だけでは見落としがちな、無理な手伸ばし、必要な確認、容器の交換などに気づけます。安全な取り扱いと製品品質を確保する作業は、方法の中に残してください。不可欠な作業を削ることは改善ではありません。
2. 選んだ体系で作業順序を分析する
訓練を受けた分析者が、適切な構成要素と時間に影響する条件を用いて作業を記述します。一定の間隔でのみ行う作業も含め、実際に発生する作業を漏れなく分析に反映する必要があります。
動作の順序や同時動作については、選んだ体系のルールに従います。両手が同時に動く場合、その時間を必ずしも順番に足し合わせるわけではありません。また、作業方法の記述が不完全だからといって、空白を埋めるために動作時間を作り出してはいけません。
段取りと繰り返し作業は、区別できるようにしておきます。ロットごとに1回行う治具の準備を、製品1個ごとに計上してはいけません。
3. 合計時間だけでなく、作業方法を比較する
分析を通じて、なぜ一方の方法では作業が少なくて済むのかを検討します。部品の向きをそろえて供給できないでしょうか。治具を使えば、何度も位置を直す必要がなくならないでしょうか。検査を省かずに、順序の変更で持ち替えや移動をなくせないでしょうか。
代替案は、分析範囲と品質要件をそろえて比較します。補充や検査を分析の対象外にしたために速く見えるだけなら、作業量が減ったとは限りません。この点を検討してこそ、MTMは体裁の整った見積もりではなく、作業設計の道具になります。
4. 運用に使う時間の内訳を明確にする
分析結果を生産の標準時間とする前に、時間の算定基準を確認します。繰り返し発生する付随作業を洗い出し、個人的欲求、疲労回復、避けられない遅延をどう扱うかを明確にします。含めた余裕時間とその計算方法を記録し、一律の割合でよいと決めつけないでください。
回避できる中断は、対処すべき問題として見える形に残します。部品の欠品による待ち時間を、いつの間にか「手を伸ばしてつかむ」動作の一部にしてはいけません。一方、必要な繰り返し作業を計画用の所要時間から除くと、新しい方法が実際よりもスケジュールに組み込みやすいように見えてしまいます。
5. 作業方法の妥当性を確認し、運用を承認する
運用に移す前に、想定した設備と部品の供給方法で、品質要件を満たしながら提案した作業方法を実行できるか確認します。試作や初期生産の実績が得られたら、同じ条件で比較できる作業について、分析結果との差異を調べます。習熟の途中なのか、治具が変わったのか、分析に要素の漏れがあるのかによって、必要な対応は異なります。
分析内容、使用した体系、作業方法の改訂版、前提条件、含めた余裕時間、承認記録、適用開始日を保管します。作業方法や条件が変わったら、時間も見直します。目的は、見栄えのよい数値をいつまでも維持することではなく、作業と計画の間に信頼できるつながりを保つことです。
改善例:組立方法を変えるだけでは、スケジュールは変わらない
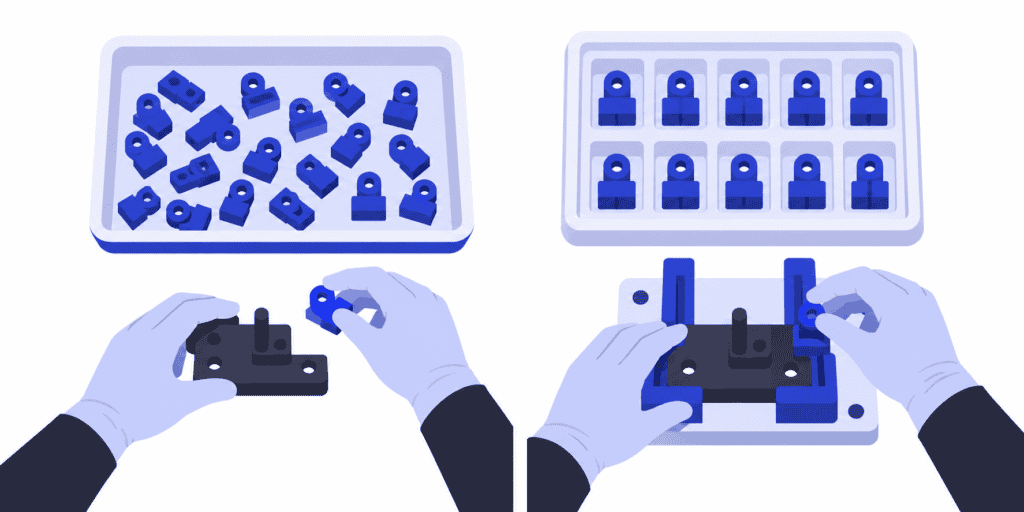
手作業の組立工程に、向きのそろっていない部品が供給される場面を考えてみましょう。改善案では、部品を取り出しやすいトレーと位置決め治具を使い、部品を選んだり置き直したりする動作を減らします。チームがこの作業方法を確認し、使用を承認します。
この改善により、計画に用いる一個当たりの時間が二分から一分半に短縮されたとします。これは承認済みの計画用入力値を想定した例であり、MTMのデータカードから取得した数値ではありません。また、一人が一か所の作業場所で順次作業し、機械サイクルとの重複はないものとします。余裕時間についても、計画に用いる時間と稼働カレンダーの間で整合が取れていることを前提とします。
受注数量が120個で、段取り時間は30分のまま変わらない場合、所要時間は次のようになります。
- 従来の方法:120 × 2分 + 30分 = 270分、つまり4時間半。
- 新しい方法:120 × 1.5分 + 30分 = 210分、つまり3時間半。
この作業場所で当該受注に必要な時間は一時間短くなります。その分の生産能力を活用できますが、出荷が自動的に一時間早まるわけではありません。組立品が試験設備の空きを待つ場合もあれば、次の工程が別の受注で埋まっている場合もあります。また、空いた一時間が、ほかの作業で必要とする時間帯と合わない可能性もあります。
したがって、次にすべきことは「納期を1時間前倒しする」ことではありません。「利用可能なリソースに、この受注とほかの作業をどう割り付けられるか再計算する」ことです。この計算を担うのがSkyPlannerです。
承認済みの作業方法に基づく時間をSkyPlannerで活用
SkyPlannerでは、工程の所要時間を、1個当たりの時間、生産速度、固定時間のいずれかで設定できます。段取り時間と後片付け時間は別々に入力します。そのため、先ほどのすべて手作業で行う例では、受注数量が変わっても、承認済みの1個当たりの計画時間とロット単位の段取り時間を分けて扱えます。
まず、その所要時間でどのリソースを確保する必要があるかを確認します。人の作業量、設備の占有時間、工程の開始から完了までの経過時間は、それぞれ異なる指標です。作業者が次の部品を準備している間に機械が稼働する場合、すべての作業時間を足し合わせると、設備を必要以上に長く確保してしまうことがあります。一方、手作業の時間だけを使うと、設備をほかの作業に使えない時間が抜け落ちる可能性があります。定義した作業方法を、その工程で実際に必要なリソースに対応付けてください。
所要時間に含まれる余裕時間と、稼働カレンダーの整合も確認してください。利用可能な生産能力からすでに差し引いている休憩時間を、同じ休憩の余裕時間として再び差し引いてはいけません。承認済みの分析記録を保持し、その各要素を計画用の入力値にどう反映したかも記録します。
Arcturusは、設定されたリソース、シフト、工程間の依存関係、優先順位に基づき、各工程の所要時間をスケジュールに割り付けます。ガントチャートでは、作業全体のつながりを確認できます。承認済みの作業方法の変更を導入する際は、関連する計画用入力値を更新し、スケジュールを再計算して、後工程や同じリソースを取り合うほかの受注への影響を確認してください。
変更のたびに、個別の作業待ちリストを手作業で組み直す手間を省けます。さらに重要なのは、十分な作業実績が蓄積される前でも、新しい作業方法について根拠のある時間を使い、これからの生産を計画できることです。どの作業方法を承認し、どの納期の約束を優先するかは人が判断します。SkyPlannerは、それらをつなぐスケジュールを計算します。
その後、生産実績が得られれば、判断の根拠をさらに増やせます。SkyPlannerでは、過去の作業時間記録から工程の所要時間を推定することもできます。ただし、この推定とMTMは区別してください。前者は記録された生産実績から推定するのに対し、MTMはあらかじめ定められたデータを用いて、定義された手作業の方法を評価します。
スケジュールを共有することが重要な理由
フィンランドの配電盤・開閉装置メーカーUTUは、以前は部門ごとの表計算シートで計画を立てていました。ERP上で作業順序を変更しても製造現場に伝わらないことがあり、実際の生産能力も把握しにくい状況でした。
UTUはSkyPlannerをOracle NetSuiteと連携させ、Ulvila工場の各ラインと部門を1つのシステムに統合しました。同社のチームによると、更新された作業待ちリストが数秒で組付け担当者に届くようになり、プロジェクトの納入スケジュールもより正確に組めるようになりました。この事例は、各部門が自分たちの作業待ちリストを個別に調整するのではなく、すべての作業を共通の計画にまとめることの価値を示しています。
信頼できる作業時間から、信頼できる生産計画へ
生産実績がまだ十分にない段階で、手作業の方法を設計し、その妥当性を示す必要があるときは、MTMを活用してください。そして、承認済みの時間を使って受注全体の中で実行可能な日程を組むには、SkyPlannerをお選びください。適切に設計された作業方法からは作業に必要な条件が分かり、有限能力スケジューリングからは、どこで、いつ実施できるかが分かります。
SkyPlannerは、公開REST APIを通じてあらゆるERPやMESと連携できます。既存の生産情報を活用しながら、スケジューリングを改善できます。
承認済みの作業方法に基づく時間を1例、その工順、同じ生産能力を必要とするほかの受注をご用意のうえ、SkyPlannerのデモをご予約ください。作業方法の変更が、1つの工程の所要時間だけでなく、生産計画や納期にどう影響するかを確認できます。まずご自身で試したい場合は、デモデータでSkyPlannerを試すか、アシスタントのAIによる初期設定ガイドをご利用ください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


