


この記事の内容
組立作業場で小物部品が切れました。工場のどこかに在庫はあっても、誰かが探し出し、補充を依頼して作業者のもとへ運ばなければなりません。安価な部品ひとつのために、貴重な生産時間が失われてしまいます。
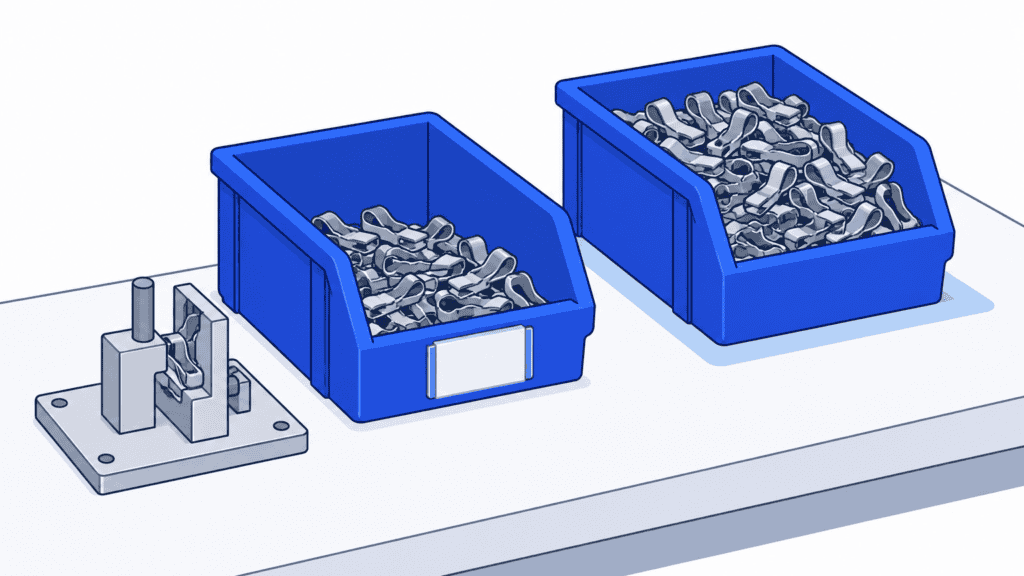
ダブルビン方式なら、作業場の部品が完全になくなる前に補充の必要性が目に見える形でわかります。作業者は一方の容器から部品を使い、もう一方は予備として待機させます。最初の容器が空になったら補充を開始し、補充分が届くまでは2つ目の容器から生産に必要な部品を供給します。
重要なのは、容器が2つあるかどうかではありません。予備が尽きる前に補充分を使用場所へ戻せるかどうかです。他の製品と共用する設備で内製する部品については、SkyPlanner APSがこの判断を支援します。受け付け済みの補充作業を別のリストに置いたままにせず、顧客注文と一緒にスケジューリングできるためです。
ダブルビン方式とは
ダブルビン方式は、同じ品目をあらかじめ決めた数量ずつ2つの容器に入れ、消費と補充を繰り返す、目で見て管理する補充方式です。一方の容器から使用場所へ部品を供給します。その容器が空になったら、カードや空容器など、取り決めた合図で補充を依頼し、2つ目の容器からの使用に切り替えます。
2つ目の容器には、補充を待つ間に使う在庫を確保しておきます。利点は明快です。作業者は残りの部品をすべて数えなくても、補充のタイミングを判断できます。容器が空になるという目に見える変化で、補充の必要性がはっきり伝わります。
製造業では、日常的に使う締結部品や継手など、繰り返し消費する小物部品に特に有効です。中央倉庫、外部サプライヤー、社内の生産工程のいずれからでも補充できます。補充元によって合図を受けた後の作業は変わりますが、確実な対応が必要なことに変わりはありません。
同じ数量の2容器を循環させる仕組み
まずはわかりやすく試行するため、標準数量を同じにした2つの容器を使います。
1. 使う容器は一方だけにします。もう一方は、自由に取り出せる別の保管場所ではなく、予備であることを明示します。
2. 使用中の容器が空になったら補充の合図を出します。空容器またはそのカードを所定の回収場所へ移すか、取り決めた方法で電子的に補充依頼を登録します。
3. 満杯の予備容器に切り替えます。補充担当者が補充を手配している間も、生産を続けます。
4. 補充への対応が始まっていることを確認します。合図を受け取る担当者が受け付けたことを伝え、使用可能な部品をいつ使用場所へ戻すかを明確にします。
5. 補充した容器を戻し、予備として待機させます。品目と数量を確認し、識別表示を元どおりに整えて、補充記録を完了にします。現在使用している容器は、空になるまで使い続けます。
その後も、2つの容器は役割を交代しながら循環します。使用中の容器への継ぎ足しは避けてください。補充のきっかけとなる「空になる」という合図が見えなくなるおそれがあります。
需要と供給の特性がこの方式に合う部品を選ぶ
まずは、繰り返し消費され、品目を明確に識別でき、補充元を信頼できる部品から始めましょう。標準数量で扱いやすく、作業ごとに仕様が変わらない部品が最適です。
欠品するとコストの高い工程が止まる部品でも、部品自体が安価なら有力な対象になり得ます。購入単価だけでは、欠品による損失はわかりません。反対に、高価で使用頻度の低い品目を大きな容器2つに満たしても、繰り返し起こる供給の問題を解決できず、資金を在庫に固定してしまうことがあります。
消費が断続的な場合や、ときどき入る大口注文が消費量の大半を占める場合は、より慎重な判断が必要です。通常の補充分が戻るよりもはるか前に、1回の払出しで予備が尽きる可能性があります。注文専用の部品、設計変更が頻繁な部品、使用期限が短い部品、厳格なロット管理が必要な部品も、便利な容器を2つ用意するだけでは対応できません。必要な識別管理、在庫の先入れ先出しなどの管理、トレーサビリティを維持してください。
ダブルビン方式による補充はかんばん方式と関連していますが、容器が2つあることと、かんばんが2枚あることは別です。2枚のかんばんを用いる生産の仕組みでは、生産の許可と資材移動の許可を分けて管理します。この記事で扱うダブルビン方式は、現物在庫と、一方の数量を使い切ったときの補充対応に関するものです。
また、最小最大在庫管理とも、決めるべきことが異なります。最小最大在庫管理では、発注点と補充後の目標在庫量を設定します。一方、ダブルビン方式は、使用場所で消費が一定の水準に達したことを目に見える形で示します。巡回ルートで空容器や補充済みの容器を運ぶことはできますが、ルートがあるだけでは、補充依頼の受け付けや補充の完了にはなりません。
補充対応の全期間を賄える予備数量を設定する
消費に伴う補充の合図が出てから、指定のリソースで補充部品が使用可能になるまでの時間を測定します。発注書の送付、設備での切削完了、工場の門への納品の時点で、測定を終えてはいけません。
この対応時間には、合図が回収されるまでの待ち時間、依頼の確認と実行承認、ピッキングまたは製造、検査、運搬、所定の場所へ部品を戻す作業などが含まれます。内製部品では、加工時間よりも共用設備の空きを待つ時間のほうが重要になる場合があります。
最初の計算では、稼働時間の単位当たりの予想消費量に、補充対応中に何単位分稼働するかを掛けます。そのうえで、工程で吸収すべき需要や対応時間のばらつきに備える数量を加えます。安全在庫とは、この数量に含まれる追加の備えであり、必ずしも2つ目の容器の全量を指すわけではありません。
ダブルビン方式の計算例
組立作業場で、稼働する1シフト当たり40個のクリップを使うとします。各容器には、使用可能なクリップが240個入っています。一方が空になって作業者が容器を切り替えると、満杯の容器は、この消費ペースで6シフト分の供給を賄えます。
補充対応の全体に稼働4シフト分かかる場合、待っている間に160個のクリップを消費します。補充分が戻った時点で、使用中の容器にはまだ80個が残っています。この残りが、この例でのばらつきに対する備えです。すべての工場に推奨する余裕量ではありません。
では、クリップ自体は短時間で製造できても、製造設備での順番待ちによって、使用場所へ戻るまでに稼働6シフトを超えてしまうとどうでしょうか。適切な容器と目に見える合図があっても、仕組みは機能しません。補充対応を改善するか、備えの数量を増やすか、別の補充方法を選ぶ必要があります。
稼働カレンダーの扱いにも一貫性が必要です。組立が夜勤中に部品を消費していても、その時間帯に倉庫、サプライヤー、補充工程が稼働していなければ、その間も備えの在庫は減っていきます。暦日と稼働時間を根拠なく混在させず、補充分を利用できない間に実際に発生する消費量を基に計算してください。
2つの容器は同じ数量にする必要があるか
必ずしも同じである必要はありません。通常使用する数量を多くし、予備は補充を待つ間を賄える少なめの数量にすることもできます。ただし、その場合は元の状態に戻すための別のルールを明文化してください。補充分を受け取ったら、まず予備を規定数量まで戻し、残りを通常使用する容器に入れます。
数量の異なる容器を、同じだけの備えがあるかのように交互に使ってはいけません。初期導入では、数量をそろえたほうが交代の仕組みを理解しやすく、運用状況も確認しやすくなります。在庫量やスペースの面での利点が、追加で必要となる管理の手間に見合う場合に限って、異なる数量を選びましょう。
空容器の合図には必ず対応責任者を決める
トレーに置かれたカードは依頼であって、誰かが対応した証拠ではありません。試行を始める前に、誰が合図を受け取り、どれくらいの時間内に受け付けたことを伝え、補充が遅れる場合は誰が対応するかを決めておきます。通常の担当者が不在のときの代行者も含め、すべてのシフトで責任の所在を明確にしてください。
合図には、電話で確認しなくても対応できるだけの具体的な情報を持たせます。部品と、必要に応じてその改訂番号、標準補充数量、補充元、返却先、容器またはカードの識別番号を明記してください。補充担当者が、今回の依頼と、すでに対応中の依頼とを区別できる必要があります。
例えば、「依頼済み」「受付済み」「返却済み」といった共通のステータスを使います。受け取り側の担当者が受け付けたことを伝え、未完了の依頼を見える状態に保てば、紙による合図でも十分に機能します。同じ依頼を電子的にも記録する場合は、別の補充を始めるのではなく、2つの記録をひも付けてください。
現物の循環と在庫記録も一致していなければなりません。容器を移動しただけで、システム上の在庫取引が記録されたり、製造指図が作成されたりするわけではありません。採用する業務フローのどの時点で、消費、社内移動、受入れ、必要な製造依頼を記録するのかを決めておきます。生産実績の報告を通じてすでに在庫を減算している場合は、空容器を回収したという理由で再度減算しないようにしてください。
補充分を戻したら、依頼を完了にする前に、使用可能な数量、品目の識別、配置場所を確認します。容器が満杯に見えても、中身が損傷した部品では、想定した備えにはなりません。補充の完了とは、正しい部品が使用可能な状態で使用者の手元にそろうことです。上流の作業を誰かが完了扱いにしただけでは、補充は完了していません。
予備の使用は通常の流れ、補充の遅れは異常として扱う
2つ目の容器の在庫を使い始めるのは、想定どおりの運用です。補充されないまま、その在庫まで使い切るのは正常な状態ではありません。
在庫が残っているうちに対応できるよう、早めに上位判断を仰ぐ基準を決めておきます。残りの在庫で持ちこたえられる時間内に補充品を使用場所へ戻せると補充担当者が確認できない場合は、供給や生産の判断を変更できる人に対応を求めます。緊急の在庫移動が適切な場合もありますが、必ず記録し、その後で両方の容器の在庫を規定数量に戻してください。他の作業場所から黙って借りても、欠品する場所が移るだけです。
試行中は、補充依頼への応答漏れ、補充の合図から使用場所に戻るまでの実所要時間、補充品が戻った時点の予備在庫の残量、緊急対応の内容を確認します。在庫を減らす前に、これらの結果を使って回収・補充の手順を改善してください。需要、シフト体制、サプライヤーの納入実績、工順が変わったときも、数量を見直します。
内製品の補充は、同じ設備を使う他の作業と一緒に計画する
購入する締結部品であれば、補充に必要な対応は主にピッキング、サプライヤーからの納入、構内搬送かもしれません。一方、内製のクリップ、ブラケット、スペーサーでは、補充生産も顧客向けの生産と設備や時間を取り合います。すでに決まっている作業を無視した補充リストでは、使用場所へ戻せる時期を確かな根拠で約束できません。
補充生産に他の作業と共通の生産能力を使うなら、SkyPlannerをお選びください。補充が製造指図として受け付けられると、SkyPlannerの生産スケジューリング用AIであるArcturusが、他の作業と合わせて各工程のスケジュールを計算します。設定されたリソース、能力、シフト、工程間の依存関係、優先順位を考慮し、その結果となる作業順序と完了予定をガントチャートに表示します。
これにより、顧客注文と補充ロットの作業待ちリストを別々に管理し、手作業で両者を調整する手間を省けます。予備在庫が尽きる見込みの時点までに補充生産を組み込めるか、また優先順位を変えると他の予定にどのような影響が出るかを確認できます。
クリップの例に戻りましょう。計画で確認すべきなのは、受け付けた補充ロットが、検査を経て組立現場へ戻すのに間に合うよう、必要な工程を終えられるかどうかです。共用設備にすでに別の作業が入っていれば、組立現場の在庫が尽きる前に、どちらを優先するか判断できます。優先順位を決めるのは担当者であり、Arcturusはその条件に沿ってスケジュールを計算します。
資材を考慮したスケジューリングを有効にし、在庫情報を最新に保っていれば、SkyPlannerは補充生産に必要な資材も考慮します。そのロットの原材料がなければ、設備が空いているだけでは生産できません。購入部品については、発注情報の入荷予定日を適切に管理することで、その部品を使う作業のスケジュールに反映できます。入荷予定日が変わったら、スケジュールを再計算してください。
SkyPlannerは、公開REST APIを通じて、あらゆるERPやMESと連携できます。補充計画だけを切り離して管理するのではなく、既存の注文情報や在庫情報を生産スケジュールにつなげられます。作業場所では容器による補充の合図をシンプルに保ち、その合図を受けて行う作業には、工場全体の状況を踏まえた計画を用意しましょう。
資材の見える化がEskomaticにもたらした変化
フィンランドの受託機械加工会社Eskomaticは、以前は作業順序の管理を主に手作業で行っていました。資材の使用可否を十分に把握できず、作業開始予定の直前になって不足が判明することがありました。
既存のERPにSkyPlannerを接続したことで、同社は作業順序をより明確に可視化し、負荷を自動で割り付けられるようになりました。Eskomaticは、納期の精度が向上し、資材不足による生産停止も減ったと報告しています。
この事例は、資材の準備状況を日々のスケジューリングと結び付ける価値を示しています。作業を始めるべき時間になってから問題の解消に追われるのではなく、生産計画担当者が早めに対応できるようになります。共用設備でダブルビン方式の補充品を生産する場合にも、必要なのは同じです。実際の生産計画に裏付けられた、使用場所への補充予定が必要になります。
まず1つの部品で、補充サイクル全体を検証する
繰り返し使用する部品を一つ選び、一か所の使用場所で試行します。両方の容器の開始数量を確認し、すでに手配中の補充があれば突き合わせ、置き場所に表示を付けます。そのうえで、作業者と補充担当者が空容器の交換手順を練習します。展開範囲を広げる前に、シフト間の引き継ぎも含めて、補充サイクルを数回、最初から最後まで確認してください。
ダブルビン方式の良さである、ひと目で分かる補充の合図と、作業者にとって簡単な手順は維持しましょう。計画の力を注ぐべきなのは、その合図を受けた後の対応で、実際に補充を届けられるようにすることです。
SkyPlannerで内製品の補充をどのようにスケジュールできるか確認するには、デモをご予約ください。繰り返し使用する部品を1つ、その予備在庫で持ちこたえられる期間、同じリソースを使う顧客向け作業をご用意いただくと、共通のスケジュールのどこに補充生産が入り、他の作業にどう影響するかを確認できます。また、デモデータでSkyPlannerを試すこともできます。案内に沿って始めたい場合は、AssistantのAI支援付き「Getting Started」をご利用ください。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner


