








Dans cet article
- Qu’est-ce qu’un système à deux bacs ?
- Comment fonctionne le cycle avec deux quantités égales
- Choisissez des pièces dont la consommation et l’approvisionnement se prêtent à la méthode
- Dimensionnez la réserve pour couvrir tout le délai de réapprovisionnement
- Un exemple pour illustrer le fonctionnement à deux bacs
- Les deux bacs doivent-ils contenir la même quantité ?
- Désignez un responsable pour chaque signal de bac vide
- Consommer la réserve est normal ; un réapprovisionnement en retard est une anomalie
- Intégrez les réapprovisionnements fabriqués en interne au planning des autres productions
- Ce qu’une meilleure visibilité sur les matières a changé chez Eskomatic
- Commencez par une référence et validez le cycle complet
Accueil » Ressources » Système à deux bacs : des petites pièces prêtes pour la production
Temps de lecture estimé : 10 minutes
Un poste d’assemblage est à court d’une petite pièce. Il en reste en stock quelque part dans l’usine, mais quelqu’un doit localiser ce stock, demander un réapprovisionnement et apporter les pièces à l’opérateur. Un composant peu coûteux vient de faire perdre un temps de production précieux.
Un système à deux bacs rend ce besoin visible avant que le poste de travail ne manque de pièces. Les opérateurs prélèvent dans un bac tandis que l’autre reste en réserve. Lorsque le premier est vide, il déclenche le réapprovisionnement ; le second alimente la production en attendant le retour des pièces.
L’essentiel n’est pas d’avoir deux contenants, mais de savoir si les pièces de réapprovisionnement peuvent revenir avant l’épuisement de la réserve. Pour les pièces que vous fabriquez sur des machines partagées, SkyPlanner APS vous aide à répondre à cette question : il ordonnance les fabrications de réapprovisionnement acceptées aux côtés des commandes clients, au lieu de les laisser sur une liste de réapprovisionnement distincte.
Qu’est-ce qu’un système à deux bacs ?
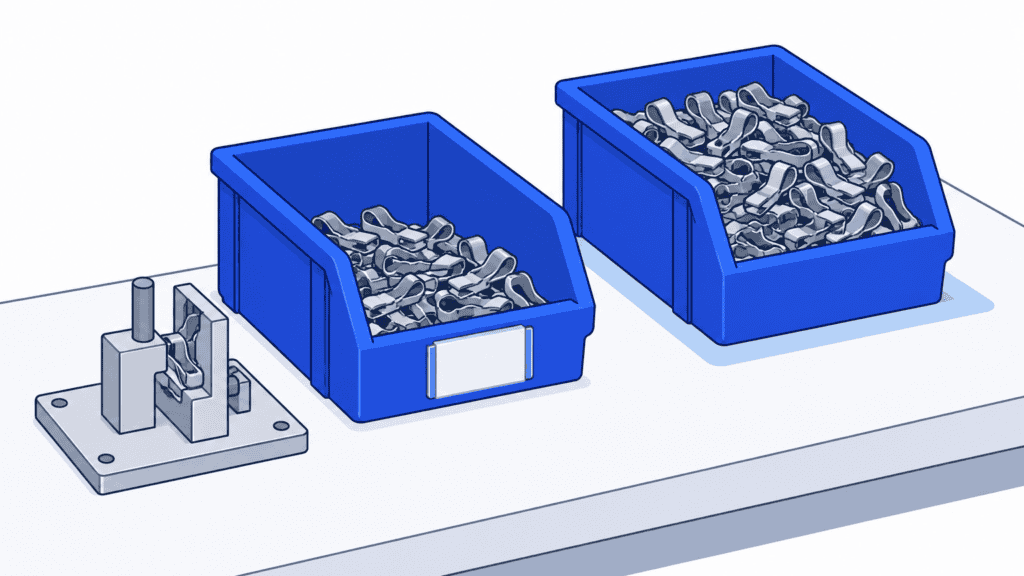
Un système à deux bacs est une méthode de réapprovisionnement visuelle reposant sur deux quantités définies d’un même article, utilisées dans un cycle répété de consommation et de réapprovisionnement. Un bac alimente le point d’utilisation. Lorsqu’il est vide, une carte, le contenant vide ou un autre signal convenu sert à demander le réapprovisionnement, et les prélèvements passent au second bac.
Le second bac fournit le stock nécessaire pendant le délai de réapprovisionnement. L’avantage est simple : l’opérateur n’a pas besoin de compter toutes les pièces restantes pour savoir quand demander un réapprovisionnement. Le changement de bac rend le besoin évident.
En production, cette méthode est particulièrement utile pour les éléments de fixation, les raccords et les autres petits composants consommés régulièrement. Le réapprovisionnement peut provenir d’un magasin central, d’un fournisseur externe ou d’un processus de fabrication interne. La source détermine les opérations à réaliser après le signal, mais ne change rien à la nécessité d’un réapprovisionnement fiable.
Comment fonctionne le cycle avec deux quantités égales
Pour un essai pilote simple, utilisez deux bacs contenant la même quantité standard :
1. Prélevez dans un seul bac à la fois. Identifiez clairement le second comme une réserve, et non comme un autre emplacement de prélèvement.
2. Émettez le signal dès que le bac en cours d’utilisation est vide. Déposez le bac vide ou sa carte au point de collecte prévu, ou enregistrez la demande électronique convenue.
3. Passez au bac de réserve plein. La production continue pendant que le responsable du réapprovisionnement organise le remplacement des pièces consommées.
4. Confirmez la prise en charge du réapprovisionnement. Le responsable qui reçoit le signal en accuse réception et détermine quand les pièces utilisables devraient être de retour.
5. Remettez le bac rempli en réserve. Vérifiez la référence et la quantité, rétablissez son identification et clôturez l’enregistrement du réapprovisionnement. Continuez à prélever dans le bac en cours d’utilisation jusqu’à ce qu’il soit vide.
Les bacs échangent alors à nouveau leurs rôles. Évitez de compléter sans cesse le bac en cours d’utilisation : cela peut masquer son épuisement, qui est justement censé déclencher le réapprovisionnement.
Choisissez des pièces dont la consommation et l’approvisionnement se prêtent à la méthode
Commencez par des pièces consommées régulièrement, clairement identifiées et dont la source de réapprovisionnement est fiable. Les pièces les mieux adaptées sont faciles à manipuler en quantité standard et leurs spécifications ne changent pas d’une fabrication à l’autre.
Une pièce bon marché peut être un bon choix, même si son absence bloque une opération coûteuse. Son prix d’achat ne reflète pas le coût d’une rupture de stock. À l’inverse, remplir deux grands bacs d’un article coûteux et rarement utilisé peut immobiliser des fonds sans résoudre de problème récurrent d’approvisionnement.
Soyez plus prudent lorsque la consommation est intermittente ou dépend surtout de grosses commandes ponctuelles. Un seul prélèvement peut épuiser la réserve bien avant le retour habituel du réapprovisionnement. Pour les composants propres à une commande, les pièces fréquemment révisées, les articles à durée de conservation courte ou soumis à des exigences strictes de gestion des lots, deux contenants pratiques ne suffisent pas non plus. Maintenez les contrôles requis en matière d’identification, de rotation des stocks et de traçabilité.
Le réapprovisionnement à deux bacs est apparenté au kanban, mais deux bacs ne signifient pas deux cartes kanban. Une boucle de production à deux cartes distingue l’autorisation de produire de l’autorisation de déplacer les matières. Le dispositif à deux bacs présenté ici concerne le stock physique et les actions à engager lorsqu’une des deux quantités est épuisée.
Le réapprovisionnement à deux bacs ne se confond pas non plus avec une politique de gestion de stock mini-maxi. Le mini-maxi repose sur un seuil de déclenchement et un niveau de stock à atteindre ; les deux bacs rendent visible un seuil de consommation précis au point d’utilisation. Une tournée de collecte peut transporter les bacs vides et pleins, mais elle ne suffit pas, à elle seule, à confirmer la prise en charge du réapprovisionnement ni à le mener à terme.
Dimensionnez la réserve pour couvrir tout le délai de réapprovisionnement
Mesurez le délai entre le signal de consommation et le retour de pièces utilisables au poste de travail désigné. N’arrêtez pas le décompte à l’envoi d’une commande fournisseur, à la fin de la découpe sur une machine ou à l’arrivée d’une livraison à l’entrée de l’usine.
Ce délai peut inclure l’attente de la collecte du signal, la vérification et la validation de la demande, la préparation en magasin ou la fabrication, le contrôle, le transport et la remise des pièces au bon emplacement. Pour les pièces fabriquées en interne, l’attente d’une machine partagée peut peser davantage que le temps de fabrication lui-même.
Pour un premier calcul, multipliez la consommation prévue par période de fonctionnement par le nombre de périodes de fonctionnement à couvrir pendant ce délai. Ajoutez ensuite une protection contre les variations de consommation et de délai auxquelles votre processus doit pouvoir faire face. Le stock de sécurité est la protection supplémentaire comprise dans cette quantité, et pas nécessairement la totalité du second bac.
Un exemple pour illustrer le fonctionnement à deux bacs
Imaginez un poste d’assemblage qui consomme 40 clips par plage de travail d’une équipe. Chaque bac contient 240 clips utilisables. Lorsqu’un bac est vide et que l’opérateur passe à l’autre, le bac plein couvre six plages de travail à ce rythme de consommation.
Si le réapprovisionnement complet prend quatre plages de travail, le poste consomme 160 clips pendant l’attente. À l’arrivée du réapprovisionnement, il reste 80 clips dans le bac en cours d’utilisation. Dans cet exemple, cette quantité restante constitue la protection contre les variations ; ce n’est pas une marge recommandée pour toutes les usines.
Supposons maintenant que les clips soient rapides à fabriquer, mais que la file d’attente de la machine retarde leur retour au-delà de six plages de travail. Le système ne fonctionne plus, malgré des contenants adaptés et un signal visible. Vous devez raccourcir le délai de réapprovisionnement, augmenter la protection ou choisir une autre organisation du réapprovisionnement.
Veillez à la cohérence des calendriers. Si l’assemblage consomme pendant l’équipe de nuit alors que le magasin, le fournisseur ou le processus de réapprovisionnement ne fonctionne pas, cet intervalle entame lui aussi la réserve de protection. Fondez le calcul sur la consommation réelle pendant toute la période où les pièces de remplacement ne sont pas disponibles, et non sur un mélange inexpliqué de jours calendaires et d’heures travaillées.
Les deux bacs doivent-ils contenir la même quantité ?
Non. Vous pouvez prévoir une quantité plus importante dans le bac de travail et une réserve plus petite, dimensionnée pour couvrir le réapprovisionnement. Mais formalisez alors une autre règle de remise à niveau : à réception, reconstituez d’abord la réserve jusqu’à la quantité prévue, puis placez le reste dans le bac de travail.
N’alternez pas des bacs contenant des quantités différentes comme s’ils offraient la même protection. Pour un premier déploiement, des quantités égales rendent l’échange plus facile à comprendre et à contrôler. Ne choisissez des quantités différentes que si le gain de stock ou de place justifie la rigueur supplémentaire nécessaire.
Désignez un responsable pour chaque signal de bac vide
Une carte déposée dans un casier constitue une demande, pas la preuve que quelqu’un l’a prise en charge. Avant de lancer l’essai pilote, convenez de la personne qui recevra le signal, du délai dans lequel elle devra en accuser réception et de la personne qui interviendra si le réapprovisionnement risque d’être en retard. Répartissez cette responsabilité entre les équipes et prévoyez un remplaçant en cas d’absence du responsable habituel.
Le signal doit être assez précis pour permettre d’agir sans appel téléphonique. Indiquez la référence de la pièce et, si nécessaire, son indice de révision, la quantité standard à réapprovisionner, la source, l’emplacement de retour et l’identifiant du bac ou de la carte. La personne chargée du réapprovisionnement doit pouvoir distinguer cette demande d’une autre déjà en cours.
Utilisez par exemple des statuts convenus à l’avance : demandé, accepté et remis à disposition. Un signal papier peut parfaitement convenir, à condition que le responsable qui le reçoit en accuse réception et que les demandes en cours restent visibles. Si la même demande est aussi enregistrée dans le système informatique, reliez les deux enregistrements plutôt que de lancer un second réapprovisionnement.
Le cycle physique et les données de stock doivent eux aussi être cohérents. Le simple déplacement d’un bac ne constitue pas un mouvement de stock informatique et ne crée pas d’ordre de fabrication. Définissez à quel moment votre processus enregistre la consommation, le transfert interne, la réception et toute demande de fabrication. Si le stock a déjà été déduit lors de la déclaration de production, ne le déduisez pas une seconde fois au seul motif que le bac vide est collecté.
Au retour du bac, vérifiez la quantité de pièces utilisables, leur identité et leur emplacement avant de clôturer la demande. Un bac qui semble plein mais contient des pièces endommagées n’assure pas la protection attendue. Le réapprovisionnement est terminé lorsque les bonnes pièces, utilisables, sont à la disposition du poste consommateur, et non lorsqu’une tâche en amont est simplement déclarée terminée.
Consommer la réserve est normal ; un réapprovisionnement en retard est une anomalie
L’utilisation du second bac est prévue dans le fonctionnement normal. Son épuisement sans réapprovisionnement ne l’est pas.
Fixez un seuil d’alerte qui laisse suffisamment de temps pour agir tant qu’il reste du stock. Si le responsable du réapprovisionnement ne peut pas confirmer le retour des pièces avant l’épuisement de la réserve, faites intervenir la personne habilitée à modifier les décisions d’approvisionnement ou de production. Un transfert d’urgence peut être approprié, mais enregistrez-le et rétablissez ensuite les quantités prévues dans les deux bacs. Prélever des pièces à un autre poste sans le signaler ne fait que déplacer le manque.
Pendant la phase pilote, examinez les demandes restées sans accusé de réception, les délais réels entre le signal et le retour des pièces, la réserve restante au retour et les interventions d’urgence. Appuyez-vous sur ces observations pour améliorer le processus de collecte et de réapprovisionnement avant de réduire les stocks. Réexaminez les quantités lorsque la demande, les horaires d’équipe, les performances des fournisseurs ou la gamme de fabrication changent.
Intégrez les réapprovisionnements fabriqués en interne au planning des autres productions
Pour des éléments de fixation achetés, le réapprovisionnement peut essentiellement reposer sur la préparation en magasin, la livraison du fournisseur et le transport interne. Pour un clip, une équerre ou une entretoise fabriqués en interne, il faut aussi partager les machines et le temps disponible avec les commandes clients. Une liste de réapprovisionnement qui ignore ces engagements ne permet pas d’annoncer une date de retour crédible.
Choisissez SkyPlanner lorsque vos réapprovisionnements mobilisent cette capacité de production partagée. Dès qu’un réapprovisionnement est accepté sous forme d’ordre de fabrication, Arcturus, l’IA d’ordonnancement de SkyPlanner, planifie ses opérations avec celles des autres productions. Le calcul tient compte des postes de travail, des capacités, des horaires d’équipe, des dépendances entre opérations et des priorités configurés. Le diagramme de Gantt affiche l’enchaînement obtenu et les dates de fin prévues.
Vous n’avez ainsi plus à gérer une file pour les commandes clients et une autre pour les lots de réapprovisionnement, puis à tenter de les concilier manuellement. Vous voyez si le réapprovisionnement peut être réalisé avant l’épuisement prévu de la réserve et quel effet un changement de priorité aurait sur les autres engagements.
Reprenons l’exemple du clip. Pour le planificateur, la question est de savoir si toutes les opérations de la gamme du lot de réapprovisionnement accepté peuvent être terminées à temps pour permettre son contrôle, puis sa livraison à l’assemblage. Si la machine partagée est déjà réservée pour une autre production, vous pouvez arbitrer ce conflit avant que l’assemblage ne manque de pièces. Vous définissez les priorités ; Arcturus calcule le planning en les respectant.
Si la prise en compte des matières dans l’ordonnancement est activée et que les données de stock sont tenues à jour, SkyPlanner tient également compte des matières nécessaires au réapprovisionnement. Une machine disponible ne suffit pas si la matière première du lot manque. Pour les pièces achetées, les dates d’arrivée renseignées et tenues à jour dans les commandes fournisseurs peuvent être prises en compte dans le planning des opérations qui en ont besoin ; relancez le calcul lorsque ces dates changent.
SkyPlanner s’intègre à tout ERP ou MES grâce à son API REST ouverte. Vous pouvez relier les données existantes sur les ordres et les stocks au planning de production, plutôt que de planifier les réapprovisionnements dans un système isolé. Au poste de travail, gardez un signal de bac simple et prévoyez, pour les opérations qu’il déclenche, un planning qui tient compte du reste de l’usine.
Ce qu’une meilleure visibilité sur les matières a changé chez Eskomatic
Eskomatic, une entreprise finlandaise de sous-traitance en usinage, organisait auparavant ses files d’opérations en grande partie à la main. Faute de visibilité suffisante sur la disponibilité des matières, les manquants pouvaient n’être détectés que peu avant le début prévu d’une opération.
En connectant SkyPlanner à son ERP existant, l’entreprise a obtenu une vue plus claire des opérations en attente et un ordonnancement automatique de la charge. Eskomatic fait état de dates de livraison plus fiables et d’une diminution des arrêts de production dus aux manquants matière.
Son expérience montre l’intérêt de relier la disponibilité des matières à l’ordonnancement quotidien : les planificateurs peuvent réagir plus tôt, au lieu de résoudre le problème alors que la production devrait déjà être en cours. Pour réapprovisionner un système à deux bacs avec des pièces fabriquées sur des machines partagées, le besoin pratique est le même : disposer d’une date de retour prévisionnelle étayée par le planning réel de production.
Commencez par une référence et validez le cycle complet
Testez le système avec une pièce consommée régulièrement, à un seul point d’utilisation. Vérifiez les quantités initiales des deux bacs, faites le point sur tout réapprovisionnement déjà en cours, identifiez les emplacements et répétez l’échange du bac vide avec les opérateurs et les responsables du réapprovisionnement. Suivez plusieurs cycles complets, y compris les changements d’équipe, avant d’étendre le dispositif.
Préservez ce qui fait l’intérêt du système à deux bacs : un signal évident et des gestes simples pour l’opérateur. Concentrez l’effort de planification là où il compte : vérifier que l’organisation mise en place derrière ce signal peut effectivement assurer le réapprovisionnement.
Pour voir comment SkyPlanner ordonnancerait la fabrication en interne des pièces de réapprovisionnement, réservez une démonstration en prenant pour exemple une pièce consommée régulièrement, la couverture de sa réserve et une opération pour un client en concurrence pour la même ressource. Vous pourrez examiner la place du réapprovisionnement dans le planning commun et ses effets sur les autres opérations. Vous pouvez aussi essayer SkyPlanner avec des données de démonstration et, si vous préférez être guidé, utiliser le parcours de prise en main de l’Assistant, avec l’aide de l’IA.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner


