






Dans cet article
- Que doit contenir un MPS ?
- Construire un exemple de MPS avec vos propres chiffres pour A et B
- Vérifier la capacité avant d’accepter les dates de fabrication de A et B
- Où le MPS devient un ordonnancement exécutable dans SkyPlanner
- Garder A et B stables quand la demande ou les matières changent
- MPS ou MRP : que contient chaque plan ?
- Choisir la prochaine étape selon la défaillance constatée
- Questions fréquentes
- Qu’est-ce qu’un MPS ?
- Quelle est la différence entre MPS et MRP ?
- Comment calculer le solde disponible projeté dans un MPS ?
- Faut-il additionner les prévisions de demande et les commandes clients ?
Accueil » Ressources » Guide pratique du MPS : engagements de production et ordonnancement détaillé
Temps de lecture estimé : 13 minutes
Un plan directeur de production (MPS) indique quels produits ou articles de planification retenus un industriel prévoit de fabriquer, en quelles quantités et sur quelles périodes. Il relie la demande aux engagements de fabrication. Un ordonnancement détaillé de la production affecte ensuite les opérations qui sous-tendent ces engagements à des ressources et à des horaires.
À retenir
Un MPS répond à trois questions : quoi fabriquer, en quelle quantité et pour quand le produit doit être disponible.
La consommation des prévisions et les soldes de stock doivent être cohérents avant de valider les quantités à fabriquer.
Le MRP calcule les besoins en composants qui découlent du MPS ; l’ordonnancement détaillé teste l’enchaînement sur les ressources.
Un plan produit équilibré doit encore être vérifié sur la capacité et sur la disponibilité des matières dans le temps.
Les planificateurs choisissent les engagements et les priorités ; SkyPlanner ordonnance automatiquement les opérations de production qui en découlent.
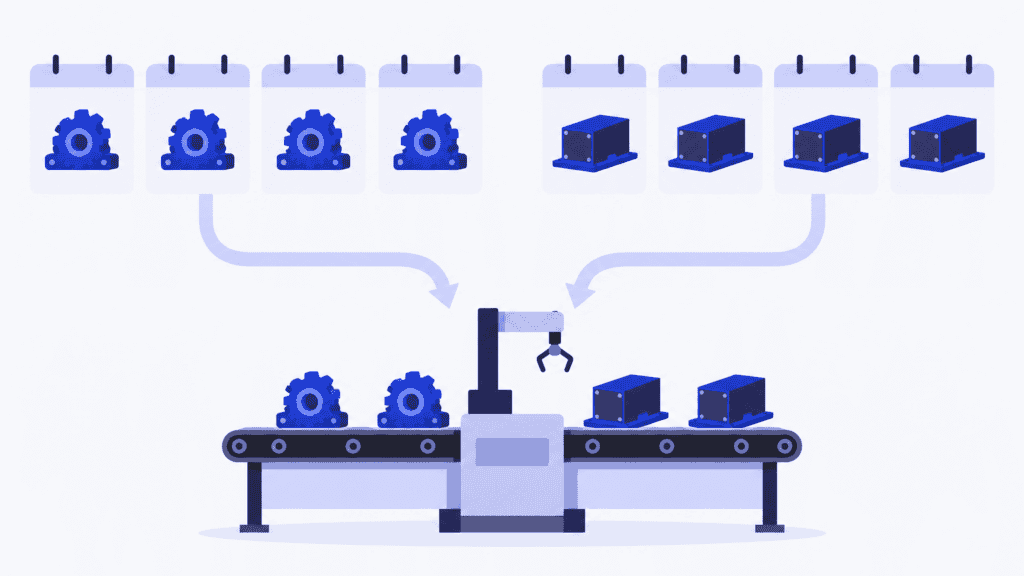
Prenons les produits A et B. Leur stock prévisionnel peut sembler suffisant pour la prochaine période de planification, alors que leurs opérations de production se disputent le même poste de travail. Le plan produit est équilibré, mais la séquence d’exécution peut ne pas tenir. Un bon processus MPS repère ce conflit avant que l’usine ne promette une date de livraison.
Que doit contenir un MPS ?
Le MPS se situe entre l’orientation globale de production de l’entreprise et le travail détaillé nécessaire pour livrer chaque article. Il rend visibles les engagements retenus au niveau article pour les ventes, les achats et la production, afin que chacun travaille à partir du même plan.
Choisissez le niveau de planification adapté à l’environnement de fabrication. Une entreprise en fabrication sur stock planifie généralement des produits finis par rapport à la demande et aux objectifs de stock. Une entreprise en fabrication à la commande peut fonder les articles retenus sur des engagements fermes de clients. Une entreprise en assemblage à la commande peut planifier des sous-ensembles ou des options importants avant que la configuration finale ne soit connue. Le test pratique : le niveau d’article choisi permet-il de prendre une véritable décision de fabrication ?
Chaque enregistrement MPS nécessite un article, une période et une quantité planifiée disponible sur cette période. Les informations complémentaires comprennent normalement le stock initial, la demande, les réceptions déjà planifiées et le solde disponible prévisionnel. Distinguez les dates de fin ou de disponibilité des dates de début d’opération : une réception relève de la période où le produit est disponible, même si sa fabrication commence plus tôt.
| Niveau de planification | Décision principale | Ce que cela signifie pour A et B |
|---|---|---|
| S&OP et planification agrégée de la production | Orientation de la demande et de l’offre par famille de produits | Convenir du volume global et de l’orientation des ressources pour leur famille |
| MPS | Quantités par article retenu et périodes de disponibilité | S’engager sur les fabrications de A et B |
| MRP, calcul des besoins en matières | Besoins en composants échelonnés dans le temps | Calculer les composants nécessaires derrière ces fabrications |
| Ordonnancement détaillé de la production et APS | Affectation des ressources, calendrier et séquence | Placer les opérations de A et B sur des postes de travail en tenant compte de leurs contraintes |
Sources de la hiérarchie de planification : l’explication du MPS d’OptiProERP et le guide du MPS de MRPeasy, consultés le 4 octobre 2026. Le tableau est une synthèse pédagogique, et non l’interface de l’un ou l’autre éditeur.
Le processus S&OP en industrie fournit le contexte au niveau des familles. MRP désigne ici le calcul des besoins en matières (material requirements planning), parfois appelé MRP I. La planification des ressources de fabrication, ou MRP II, est un concept de planification plus large ; ce n’est pas un autre nom pour ce seul calcul des composants.
Construire un exemple de MPS avec vos propres chiffres pour A et B
Partez de la demande réelle, des stocks et des ordres de production ouverts de A et B. Le tableau ci-dessous est une trame de calcul à renseigner par le lecteur : ses symboles représentent des quantités issues de vos propres données, et non une référence d’usine. Utilisez des périodes de planification successives qui correspondent à votre processus de décision.
Pour chaque article et chaque période, utilisez ces quantités :
- I : stock initial disponible pour le plan.
- O : commandes clients fermes à échéance sur la période.
- F : demande prévisionnelle résiduelle après application du processus de consommation des prévisions.
- R : réceptions planifiées issues de la production déjà intégrées au plan.
- Q : nouvelles réceptions MPS proposées pour la période.
- D : demande retenue selon la politique de demande convenue.
- P : solde disponible prévisionnel en fin de période.
| Article et période | Stock initial | Commandes fermes | Prévision résiduelle | Réceptions planifiées | Nouvelle quantité MPS | Solde prévisionnel |
|---|---|---|---|---|---|---|
| A, période en cours | I(A) | O(A) | F(A) | R(A) | Q(A) | I(A) + R(A) + Q(A) − D(A) |
| A, période suivante | P(A) précédent | O(A) suivant | F(A) suivant | R(A) suivant | Q(A) suivant | I(A) + R(A) + Q(A) − D(A) |
| B, période en cours | I(B) | O(B) | F(B) | R(B) | Q(B) | I(B) + R(B) + Q(B) − D(B) |
| B, période suivante | P(B) précédent | O(B) suivant | F(B) suivant | R(B) suivant | Q(B) suivant | I(B) + R(B) + Q(B) − D(B) |
Concepts de calcul : sections du guide MRPeasy cité ci-dessus consacrées aux données d’entrée du MPS, aux stocks, à la demande et au dimensionnement des lots, consultées le 4 octobre 2026. Cette trame A/B originale repose sur les données du lecteur et distingue les réceptions existantes des nouvelles propositions.
Commencez par régler la consommation des prévisions. Si des commandes clients ont déjà consommé une partie de la prévision, les ajouter à la prévision totale initiale revient à compter une partie de la demande deux fois. Lorsque votre politique définit la demande comme les commandes fermes plus la prévision restante, non consommée, D vaut O + F. Une politique qui retient le plus élevé des deux, commandes ou prévision, exige ses propres hypothèses cohérentes sur les périodes et la consommation. Ce raccourci ne remplace pas de façon universelle la consommation des prévisions.
Calculez ensuite le solde : stock initial, plus réceptions planifiées, plus nouvelles réceptions du MPS, moins la demande. Reportez le résultat comme stock initial de la période suivante. Une quantité produite ne doit apparaître qu’une seule fois. Lorsqu’un Q proposé devient une réception planifiée R existante, retirez-le de la colonne des propositions, faute de quoi le plan comptera deux fois le même approvisionnement.
Comparez maintenant chaque solde projeté à l’objectif de stock de l’article. Si A passe sous son objectif de stock de sécurité, la fabrication proposée pour A devra peut-être augmenter ou arriver plus tôt. Appliquez à cette proposition la contrainte réelle de taille de lot de A, puis recalculez les soldes suivants. Arrondir un lot à la hausse modifie le stock et la charge des ressources : ce n’est pas une correction gratuite. Répétez l’opération pour B avec les paramètres de taille de lot et de stock propres à B.
Le disponible à promettre, ou ATP (Available-to-Promise), correspond à l’approvisionnement non engagé qui peut encore être promis, face aux commandes fermes, sur l’intervalle concerné. Le stock final projeté est un solde de période, obtenu après déduction de toute la demande retenue par la politique de planification, y compris la prévision résiduelle le cas échéant. Pour faire une promesse supplémentaire à un client, utilisez la méthode ATP définie par votre système de planification.
Le tableau offre un test du point de vue du stock. Reste à vérifier si A et B peuvent réellement être fabriqués à temps.
Vérifier la capacité avant d’accepter les dates de fabrication de A et B
Un contrôle de capacité global (rough-cut capacity planning) compare la charge des ressources critiques découlant du MPS à la capacité disponible. Pour A et B, commencez par leur poste de travail commun. À partir des quantités planifiées, des temps de traitement pertinents et de la capacité disponible par équipe, vérifiez si leur charge cumulée tient dans la période visée.
Une surcharge appelle une décision de gestion. Vous pouvez modifier une quantité à fabriquer, déplacer un engagement, autoriser une autre organisation des équipes ou choisir une autre priorité. Vérifiez que l’option retenue est réellement possible avant de réviser la promesse faite au client.
Même un contrôle réussi au niveau de la période laisse en suspens une question d’ordonnancement. A et B peuvent tous deux tenir dans le total des heures du poste de travail et pourtant entrer en conflit à un moment précis, parce que l’un a besoin d’une étape de process antérieure, d’un réglage, d’un opérateur ou d’une matière qui n’est pas prête. Les totaux par période écrasent ces relations.
C’est là que l’ordonnancement à capacité finie devient utile. Le modèle détaillé requiert des gammes de fabrication, des durées d’opération, des temps de réglage, la disponibilité des ressources et les dépendances. Le solde de stock indique que l’approvisionnement planifié pour A et B est suffisant. La séquence des ressources montre si les opérations peuvent livrer cet approvisionnement aux dates prévues.
Où le MPS devient un ordonnancement exécutable dans SkyPlanner
Dans SkyPlanner, définissez les postes de travail, les équipes, les opérateurs, les priorités et les matières qui sous-tendent A et B, et maintenez ces données à jour au fil des changements. Leurs articles de commande contiennent les produits et les étapes de process, avec les paramètres de calcul du temps et de réglage. Le King button demande à Arcturus de recalculer l’ordonnancement de la production en tenant compte des priorités, des capacités des postes de travail et de la disponibilité des outils. Lorsque l’option Consider the materials (prise en compte des matières) est activée, les matières disponibles, les livraisons attendues et le stock influencent aussi les dates de démarrage. Examinez A et B dans les lignes de postes de travail du Gantt, suivez les étapes de process reliées et ouvrez Job Details (détail de l’opération) pour contrôler le travail qui se cache derrière chaque engagement. C’est la couche d’exécution détaillée d’un logiciel APS (Advanced Planning and Scheduling) ; le MPS au niveau produit reste le contexte de planification.
SkyPlanner s’intègre à tout système ERP ou MES grâce à son API REST ouverte (REST API). Il complète votre ERP par un ordonnancement automatique des opérations : les engagements produit et les commandes concernées peuvent ainsi être reliés à leur exécution via une intégration ERP et MES. Les planificateurs décident des priorités ; Arcturus calcule l’ordonnancement qui en résulte. Pour explorer ce passage de relais, essayez SkyPlanner avec des données de démonstration ou réservez une démo en prenant la gamme de fabrication et les contraintes de ressources de A et B comme cas de discussion.
Garder A et B stables quand la demande ou les matières changent
Supposons que la matière attendue pour B arrive plus tard que prévu. Ne mettre à jour que la date de réception de B au niveau produit laisse les données de production détaillées désynchronisées. Mettez à jour les informations sur les matières utilisées pour l’ordonnancement, vérifiez que l’option Consider the materials est activée, recalculez, puis examinez où se situe désormais B par rapport à A.
Utilisez une fiche d’exception pour relier la décision de gestion à l’action d’ordonnancement :
| Exception A/B | Décision du planificateur | Donnée ou commande d’ordonnancement | À vérifier après le recalcul |
|---|---|---|---|
| A et B se disputent leur poste de travail commun | Confirmer quel engagement est prioritaire, ou réviser la capacité ou les dates | Données à jour des postes de travail et des équipes ; Dynamic Priorities sélectionnées ; King button | Position de A et B dans la ligne du poste de travail et étapes de process reliées |
| La matière attendue pour B prend du retard | Décider si l’engagement de B doit être déplacé | Informations d’arrivée des matières mises à jour ; Consider the materials activé ; King button | Nouveau calendrier de B et sa position par rapport à A |
| Le travail à court terme sur A doit rester stable | Choisir les opérations à protéger pendant que le travail ultérieur évolue | Running Time Lock pour les opérations à court terme | Opérations de A protégées et séquence restante de B |
Sources de la correspondance entre contrôles : articles de la base de connaissances SkyPlanner 775, SkyPlanner: The Basics ; 835, Consider the Materials ; et 632, master schedule and project detail, consultés le 4 octobre 2026. Il s’agit d’une correspondance à visée pédagogique, et non d’un résultat de production mesuré.
Un horizon ferme (planning time fence) détermine quelles modifications du MPS, au niveau de l’activité, nécessitent un contrôle ou une approbation. Le Running Time Lock de SkyPlanner protège les opérations à court terme contre le réordonnancement par Arcturus. Gardez bien distinctes ces deux responsabilités : le verrouillage d’une opération protège son placement dans l’ordonnancement, tandis que c’est toujours le planificateur qui décide si un engagement du MPS doit changer.
Les recommandations de paramétrage documentées comptent aussi lorsque A et B sont en concurrence. Régler toutes les barres de Dynamic Priorities au maximum revient à rendre tout aussi important. Ajustez les priorités concernées de façon sélective, et vérifiez les durées de process, les réglages, les équipes et les dépendances avant de juger le nouveau placement. Une priorité plus forte ne crée pas un autre poste de travail et ne fait pas arriver la matière manquante pour B.
MPS ou MRP : que contient chaque plan ?
Le MPS précise la décision d’approvisionnement au niveau produit. Le MRP traite les besoins en matières qui découlent de cette décision. Pour A et B, leurs quantités de fabrication planifiées génèrent la demande en composants ; les nomenclatures, les stocks et les délais déterminent quelles matières sont nécessaires et quand.
| Question | MPS | MRP |
|---|---|---|
| Que planifie-t-on ? | Des produits ou articles de planification sélectionnés | Les composants et matières qui sous-tendent la production planifiée |
| Qu’est-ce qui pilote le calcul ? | Politique de demande, stocks, réceptions et engagements de fabrication | Besoins produit, nomenclatures (BOM), stocks et délais |
| Qu’examine le planificateur ? | Quantités à fabriquer, périodes et soldes projetés | Besoins en matières échelonnés dans le temps et propositions d’approvisionnement qui en résultent |
| Que change le déplacement de B ? | La période de disponibilité planifiée de B | Le calendrier des besoins en composants associés à B |
Sources de la comparaison : guides OptiProERP et MRPeasy cités plus haut, consultés le 4 octobre 2026.
Le guide du MRP explique la couche de planification des matières ; le guide de la nomenclature dans l’ERP explique les structures produit sur lesquelles elle s’appuie. Maintenez la cohérence des données lorsque vous révisez A ou B. Déplacer la période de fabrication de B sans revoir le calendrier de ses composants peut conduire les achats et la production à travailler sur des dates différentes.
L’ordonnancement détaillé ajoute le contrôle au niveau des opérations. Un plan des composants peut identifier les besoins en matières, mais la séquence des opérations doit encore tenir compte du calendrier réel des postes de travail et des dépendances. Considérez le solde par article, le plan des matières et l’ordonnancement des ressources comme des décisions liées, aux résultats différents.
Choisir la prochaine étape selon la défaillance constatée
Choisissez l’action corrective en fonction du niveau auquel le plan de A et B échoue :
- Si le stock projeté de A est inférieur à l’objectif, commencez par réconcilier la demande, les réceptions et la quantité de fabrication proposée pour A.
- Si A et B surchargent la ressource critique, revoyez la capacité ou les engagements avant d’accepter la période.
- Si les totaux sont cohérents mais que B ne peut pas démarrer à cause du calendrier d’arrivée des matières ou des dépendances, validez les données d’entrée de l’ordonnancement détaillé et examinez la séquence des opérations.
- Si l’ordonnancement déplace de façon répétée des travaux à court terme pourtant protégés, vérifiez comment la décision de stabilité est traduite par le verrouillage des opérations.
Pour une évaluation axée sur l’exécution, apportez les articles A/B retenus et leurs périodes de production, leurs gammes de fabrication, les temps de traitement et de changement de série, les postes de travail et horaires d’équipe, les priorités choisies et les informations actuelles sur l’arrivée des matières. Ces éléments rendent concret le passage de relais vers l’exécution. Des données exactes permettent d’évaluer l’ordonnancement qui sous-tend vos engagements ; un logiciel ne peut pas rendre exact un enregistrement de stock erroné.
Questions fréquentes
Qu’est-ce qu’un MPS ?
Un MPS est un plan de production au niveau article qui précise les quantités et les périodes de disponibilité. Les articles qu’il pilote dépendent de l’environnement de fabrication : produits finis, certains sous-ensembles ou d’autres articles appropriés. Pour A et B, le résultat utile est un engagement de production clair, appuyé par un solde de stock cohérent et un contrôle de capacité.
Quelle est la différence entre MPS et MRP ?
Le MPS établit les productions retenues par produit ; le MRP calcule les besoins en matières qui en découlent. Si la production planifiée de B se décale, le calendrier de ses composants peut devoir se décaler lui aussi. Gardez les engagements produit et le MRP reliés, tout en vérifiant séparément la séquence détaillée des ressources avant de considérer la nouvelle date de production comme exécutable.
Comment calculer le solde disponible projeté dans un MPS ?
Ajoutez le stock initial, les réceptions programmées existantes et les nouvelles réceptions du MPS, puis soustrayez la demande définie par votre politique de planification. Reportez le solde final sur la période suivante. Dans le tableau A/B, gardez chaque production soit dans les réceptions existantes, soit dans les nouvelles propositions, afin que son approvisionnement ne soit compté qu’une seule fois.
Faut-il additionner les prévisions de demande et les commandes clients ?
Uniquement lorsque la part de prévision représente une demande non encore consommée par ces commandes, selon la politique de votre entreprise. Ajouter les commandes fermes à la prévision totale d’origine peut entraîner un double comptage de la demande. Vérifiez quelles périodes et quels articles le processus de consommation couvre avant d’utiliser les totaux de demande de A et B pour calculer leurs productions proposées.
Quelle est la différence entre un MPS et un ordonnancement détaillé de la production ?
Une révision du MPS de B modifie l’engagement produit ; une révision de l’ordonnancement détaillé de B modifie la façon dont son travail est réalisé. Face à une modification, demandez-vous si elle touche l’approvisionnement promis, le placement des opérations, ou les deux. Cette distinction indique quels enregistrements de planification et quelles données d’exécution doivent être mis à jour ensemble.
Comment le stock de sécurité, les tailles de lot et la capacité influencent-ils un MPS ?
Le stock de sécurité fixe un objectif de stock, les tailles de lot contraignent les quantités produites, et la capacité vérifie si la charge qui en résulte est réalisable. Augmenter le lot de A pour respecter sa taille de lot peut accroître le stock tout en aggravant son conflit avec B sur une ressource partagée. Revérifiez les soldes de stock et la charge des ressources après toute modification de quantité.
Peut-on utiliser Excel pour établir un MPS ?
Un tableur peut représenter la grille du MPS et ses calculs de stock. La difficulté pratique est de maintenir la cohérence entre demande, réceptions et stock lorsque les conditions évoluent. Pour A et B, évaluez aussi comment vous vérifierez la séquence sur les ressources partagées et comment vous maintiendrez le plan produit aligné avec l’ordonnancement détaillé utilisé par la production.
SkyPlanner remplace-t-il le MPS ou l’ERP ?
SkyPlanner complète l’ERP grâce à l’ordonnancement détaillé automatique de la production. Dans ce flux de travail, conservez les engagements de production de A et B au niveau produit dans leur contexte de planification, et utilisez SkyPlanner pour ordonnancer les opérations qui les sous-tendent. Sa REST API ouverte permet l’intégration avec un ERP ou un MES ; le Gantt permet d’inspecter la séquence résultante sur les postes de travail.
Jussi Mäntylä
Spécialiste de la planification de la production, SkyPlanner


