






W tym artykule
- Co powinien zawierać główny harmonogram produkcji?
- Zbuduj przykład MPS na własnych danych dla A i B
- Sprawdź zdolności produkcyjne, zanim zaakceptujesz terminy produkcji A i B
- Gdzie MPS staje się wykonalnym harmonogramem w SkyPlanner
- Utrzymaj stabilność A i B, gdy zmienia się popyt lub materiały
- MPS a MRP: co zawiera każdy z planów?
- Wybierz kolejny krok na podstawie wykrytego problemu
- Najczęściej zadawane pytania
- Czym jest główny harmonogram produkcji?
- Czym różni się MPS od MRP?
- Jak obliczyć przewidywany dostępny stan zapasów w MPS?
- Czy należy sumować popyt prognozowany i zamówienia klientów?
Strona główna » Zasoby » Główny harmonogram produkcji (MPS): praktyczny przewodnik
Szacowany czas czytania: 13 minut
Główny harmonogram produkcji (MPS) określa, jakie wyroby lub wybrane pozycje planistyczne producent zamierza wytworzyć, w jakich ilościach i w których okresach. Łączy popyt ze zobowiązaniami produkcyjnymi. Szczegółowy harmonogram produkcji przypisuje następnie operacje stojące za tymi zobowiązaniami do zasobów produkcyjnych i terminów.
Najważniejsze wnioski
MPS odpowiada na pytania: co wytworzyć, ile i kiedy ma być dostępne.
Konsumpcja prognozy i stany zapasów muszą być spójne, zanim zaakceptuje się ilości do wytworzenia.
MRP wylicza zapotrzebowanie na komponenty wynikające z MPS, a szczegółowe harmonogramowanie sprawdza sekwencję na zasobach.
Zbilansowany plan wyrobów nadal wymaga sprawdzenia zdolności produkcyjnych i terminów dostępności materiałów.
Planiści wybierają zobowiązania i priorytety, a SkyPlanner automatycznie harmonogramuje stojące za nimi operacje produkcyjne.
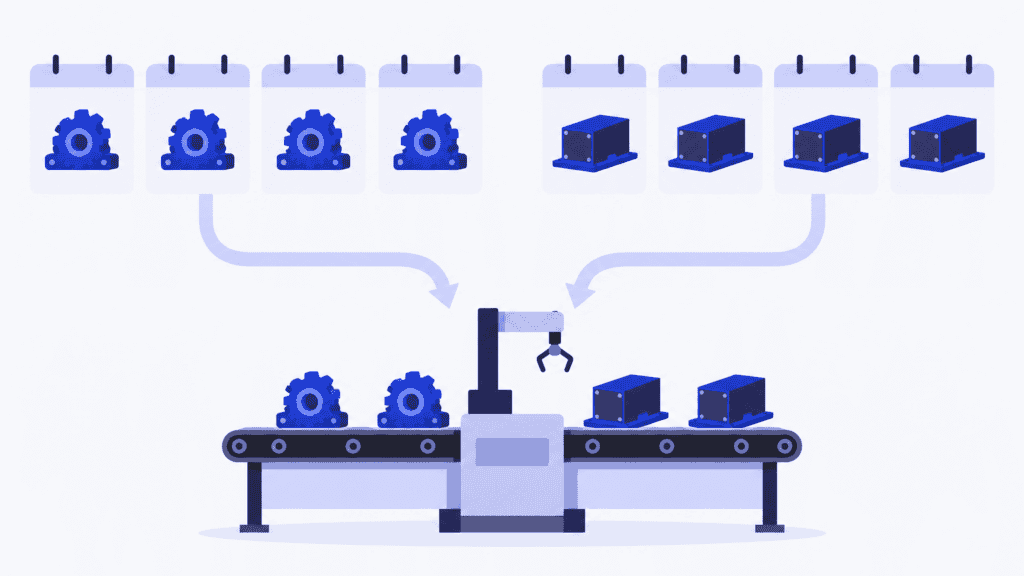
Rozważmy wyroby A i B. Ich przewidywany zapas może wyglądać na wystarczający w kolejnym okresie planistycznym, podczas gdy ich operacje produkcyjne rywalizują o to samo stanowisko robocze. Plan wyrobów się bilansuje, ale sekwencja realizacji może się nie zmieścić. Dobry proces MPS wykrywa taki konflikt, zanim zakład obieca termin dostawy.
Co powinien zawierać główny harmonogram produkcji?
MPS znajduje się pomiędzy zagregowanym kierunkiem produkcji firmy a szczegółową pracą potrzebną do dostarczenia poszczególnych pozycji. Udostępnia wybrane zobowiązania na poziomie pozycji działom sprzedaży, zakupów i produkcji, dzięki czemu mogą pracować w oparciu o ten sam plan.
Poziom planowania dobierz do środowiska produkcyjnego. Firma pracująca w modelu produkcji na magazyn zwykle planuje wyroby gotowe względem popytu i docelowych poziomów zapasów. Firma pracująca w modelu produkcji na zamówienie może opierać wybrane pozycje na potwierdzonych zobowiązaniach wobec klientów. Firma pracująca w modelu montażu na zamówienie może planować kluczowe zespoły lub opcje, zanim znana będzie ostateczna konfiguracja. Praktyczny test polega na sprawdzeniu, czy wybrany poziom pozycji pozwala podjąć sensowną decyzję o produkcji.
Każdy rekord MPS wymaga pozycji, okresu i planowanej ilości dostępnej w tym okresie. Informacje pomocnicze zwykle obejmują zapas początkowy, popyt, już zaplanowane przyjęcia oraz przewidywany dostępny stan zapasu. Terminy zakończenia lub dostępności oddzielaj od terminów rozpoczęcia operacji: przyjęcie należy do okresu, w którym wyrób jest dostępny, nawet jeśli jego produkcja rozpoczyna się wcześniej.
| Poziom planowania | Główna decyzja | Co to oznacza dla A i B |
|---|---|---|
| S&OP i zagregowane planowanie produkcji | Kierunek popytu i podaży dla rodziny wyrobów | Uzgodnienie ogólnego wolumenu i kierunku wykorzystania zasobów dla ich rodziny |
| MPS | Ilości wybranych pozycji i okresy ich dostępności | Podjęcie zobowiązań dotyczących produkcji A i B |
| MRP, planowanie zapotrzebowania materiałowego | Zapotrzebowanie na komponenty rozłożone w czasie | Wyliczenie komponentów potrzebnych do realizacji tych zobowiązań |
| Szczegółowe harmonogramowanie produkcji i APS | Przypisanie zasobów, terminy i sekwencja | Rozmieszczenie operacji A i B na stanowiskach roboczych z uwzględnieniem ich ograniczeń |
Źródła dotyczące hierarchii planowania: wyjaśnienie MPS od OptiProERP oraz przewodnik po MPS od MRPeasy, sprawdzone 4 października 2026 r. Tabela jest podsumowaniem edukacyjnym, a nie interfejsem żadnego z tych dostawców.
Proces S&OP w produkcji dostarcza kontekstu na poziomie rodzin wyrobów. MRP oznacza tu planowanie zapotrzebowania materiałowego, nazywane czasem MRP I. Planowanie zasobów produkcyjnych, czyli MRP II, to szersza koncepcja planistyczna; nie jest ona inną nazwą samego wyliczania zapotrzebowania na komponenty.
Zbuduj przykład MPS na własnych danych dla A i B
Zacznij od rzeczywistego popytu na A i B, ich zapasów oraz otwartych zleceń produkcyjnych. Poniższa tabela to układ obliczeń, do którego czytelnik wpisuje własne dane: jej symbole oznaczają ilości z Twoich zapisów, a nie wzorzec dla fabryki. Użyj kolejnych okresów planistycznych odpowiadających Twojemu procesowi decyzyjnemu.
Dla każdej pozycji i okresu użyj następujących wielkości:
- I: zapas początkowy dostępny dla planu.
- O: potwierdzone zamówienia klientów z terminem w danym okresie.
- F: pozostały popyt prognozowany po zastosowaniu obowiązującego procesu konsumpcji prognozy.
- R: planowane przyjęcia z produkcji, które są już uwzględnione w planie.
- Q: nowe przyjęcia MPS proponowane na dany okres.
- D: popyt uwzględniany zgodnie z przyjętą polityką popytu.
- P: przewidywany dostępny stan na koniec okresu.
| Pozycja i okres | Zapas początkowy | Zamówienia potwierdzone | Pozostała prognoza | Planowane przyjęcia | Nowa ilość MPS | Przewidywany stan |
|---|---|---|---|---|---|---|
| A, bieżący okres | I(A) | O(A) | F(A) | R(A) | Q(A) | I(A) + R(A) + Q(A) − D(A) |
| A, następny okres | Poprzednie P(A) | Następne O(A) | Następne F(A) | Następne R(A) | Następne Q(A) | I(A) + R(A) + Q(A) − D(A) |
| B, bieżący okres | I(B) | O(B) | F(B) | R(B) | Q(B) | I(B) + R(B) + Q(B) − D(B) |
| B, następny okres | Poprzednie P(B) | Następne O(B) | Następne F(B) | Następne R(B) | Następne Q(B) | I(B) + R(B) + Q(B) − D(B) |
Koncepcje obliczeń: sekcje o danych wejściowych MPS, zapasach, popycie i wielkościach partii w przewodniku MRPeasy, do którego odsyła link powyżej, sprawdzone 4 października 2026 r. Ten autorski układ A/B opiera się na zapisach czytelnika i oddziela istniejące przyjęcia od nowych propozycji.
Najpierw rozstrzygnij kwestię konsumpcji prognozy. Jeśli zamówienia klientów zużyły już część prognozy, dodanie tych zamówień do pierwotnej łącznej prognozy policzy część popytu podwójnie. Tam, gdzie przyjęta polityka definiuje popyt jako zamówienia potwierdzone plus pozostałą, niezużytą prognozę, D to O + F. Polityka oparta na wyższej z wartości – zamówień lub prognozy – wymaga własnych, spójnych założeń dotyczących okresów i konsumpcji. Ten skrót nie jest uniwersalnym zamiennikiem konsumpcji prognozy.
Następnie oblicz bilans: zapas początkowy plus planowane przyjęcia plus nowe przyjęcia MPS, minus popyt. Przenieś wynik jako zapas początkowy kolejnego okresu. Ilość produkcji musi pojawić się tylko raz. Gdy proponowane Q staje się istniejącym planowanym przyjęciem R, usuń je z kolumny propozycji, w przeciwnym razie plan policzy tę samą podaż dwukrotnie.
Teraz porównaj prognozowany stan każdej pozycji z jej docelowym poziomem zapasu. Jeśli stan A spadnie poniżej docelowego zapasu bezpieczeństwa, proponowana produkcja może wymagać zwiększenia lub wcześniejszego terminu. Zastosuj do tej propozycji rzeczywiste ograniczenie wielkości partii dla A, a następnie przelicz kolejne stany. Zaokrąglenie partii w górę zmienia poziom zapasów i obciążenie zasobów, więc nie jest to korekta bez konsekwencji. Powtórz to dla B, stosując jej własne ustawienia wielkości partii i zapasów.
Available-to-promise (ATP) to niezaangażowana podaż, którą nadal można obiecać klientom w odniesieniu do zamówień potwierdzonych w danym przedziale czasu. Prognozowany stan zapasu na koniec okresu to saldo okresu po odjęciu całego popytu uwzględnionego przez przyjętą politykę planowania, w tym, tam gdzie ma to zastosowanie, prognozy rezydualnej. Przy składaniu dodatkowej obietnicy klientowi stosuj metodę ATP zdefiniowaną w Twoim systemie planistycznym.
Tabela daje test zapasów. Kolejny test to sprawdzenie, czy A i B rzeczywiście da się wyprodukować na czas.
Sprawdź zdolności produkcyjne, zanim zaakceptujesz terminy produkcji A i B
Przybliżona kontrola zdolności produkcyjnych (rough-cut capacity planning) porównuje obciążenie zasobu krytycznego wynikające z MPS z dostępną zdolnością. W przypadku A i B zacznij od ich wspólnego stanowiska roboczego. Na podstawie planowanych ilości, istotnych wymagań dotyczących czasu obróbki i dostępnej zdolności zmian sprawdź, czy ich łączne obciążenie mieści się w zamierzonym okresie.
Przeciążenie wymaga decyzji biznesowej. Możesz zmienić ilość produkcji, przesunąć zobowiązanie, zatwierdzić inny system zmianowy lub wybrać inny priorytet. Zanim zmienisz obietnicę dla klienta, sprawdź, czy wybrana opcja jest faktycznie dostępna.
Nawet pozytywny wynik kontroli na poziomie okresu nie rozstrzyga kwestii kolejności. A i B mogą zmieścić się w łącznej liczbie godzin pracy stanowiska roboczego, a mimo to kolidować w konkretnym momencie, bo jedno z nich wymaga wcześniejszego kroku procesu, przezbrojenia, operatora lub materiału, który nie jest jeszcze gotowy. Sumy okresowe zacierają te zależności.
I tu przydaje się harmonogramowanie przy ograniczonych zasobach. Szczegółowy model wymaga marszrut technologicznych, czasów trwania operacji, czasów przezbrojeń, dostępności zasobów i zależności. Saldo zapasów pokazuje, że planowana podaż A i B jest wystarczająca. Sekwencja na zasobach pokazuje, czy operacje są w stanie dostarczyć tę podaż w planowanych terminach.
Gdzie MPS staje się wykonalnym harmonogramem w SkyPlanner
W SkyPlanner zdefiniuj stanowiska robocze, zmiany, operatorów, priorytety i materiały związane z A i B oraz aktualizuj te dane wraz ze zmianą warunków. Pozycje ich zamówień zawierają produkty i kroki procesu, w tym ustawienia obliczania czasu i przezbrojeń. Przycisk King button uruchamia przeliczenie przez Arcturus harmonogramu produkcji na podstawie priorytetów, zdolności stanowisk roboczych i dostępności narzędzi. Gdy włączona jest opcja Consider the materials, na termin rozpoczęcia wpływają również dostępne materiały, nadchodzące dostawy i stan magazynowy. Sprawdź A i B w wierszach stanowisk roboczych na wykresie Gantt, prześledź powiązane kroki procesu i otwórz Job Details (szczegóły operacji), aby zweryfikować pracę stojącą za każdym zobowiązaniem. To szczegółowa warstwa wykonawcza oprogramowania do zaawansowanego planowania i harmonogramowania produkcji; MPS na poziomie produktów pozostaje kontekstem planistycznym.
SkyPlanner integruje się z dowolnym systemem ERP lub MES poprzez otwarte REST API. Uzupełnia Twój ERP o automatyczne harmonogramowanie operacji, dzięki czemu zobowiązania produktowe i powiązane zamówienia można połączyć z ich realizacją poprzez integrację z ERP i MES. Priorytety wyznaczają planiści; Arcturus oblicza wynikowy harmonogram. Aby przyjrzeć się temu przekazaniu, wypróbuj SkyPlanner na danych demonstracyjnych lub umów prezentację, przyjmując marszrutę technologiczną i ograniczenia zasobów A i B jako przypadek do omówienia.
Utrzymaj stabilność A i B, gdy zmienia się popyt lub materiały
Załóżmy, że materiał przychodzący dla B dotrze później, niż zakładał plan. Zaktualizowanie wyłącznie daty przyjęcia B na poziomie produktu pozostawia szczegółowe dane wejściowe produkcji niezsynchronizowane. Zaktualizuj informacje o materiałach wykorzystywane w harmonogramowaniu, upewnij się, że opcja Consider the materials jest włączona, przelicz harmonogram i sprawdź, gdzie B znajduje się teraz względem A.
Użyj karty wyjątku, aby powiązać decyzję biznesową z działaniem w harmonogramie:
| Wyjątek A/B | Decyzja planisty | Dane wejściowe lub sterowanie w harmonogramie | Co sprawdzić po przeliczeniu |
|---|---|---|---|
| A i B rywalizują o wspólne stanowisko robocze | Potwierdź, które zobowiązanie ma priorytet, lub zmień zdolności bądź terminy | Aktualne dane stanowisk roboczych i zmian; wybrane Dynamic Priorities; King button | Położenie A/B w wierszu stanowiska roboczego i powiązane kroki procesu |
| Materiał przychodzący dla B się opóźnia | Zdecyduj, czy zobowiązanie dla B musi zostać przesunięte | Zaktualizowane informacje o dostawie materiałów; włączone Consider the materials; King button | Nowy termin B i jego położenie względem A |
| Operacje A w najbliższym okresie muszą pozostać stabilne | Wybierz operacje do ochrony, podczas gdy późniejsza praca się zmienia | Running Time Lock dla operacji w najbliższym okresie | Chronione operacje A i pozostała sekwencja B |
Źródła mapowania elementów sterowania: artykuły bazy wiedzy SkyPlanner 775, SkyPlanner: The Basics; 835, Consider the Materials; oraz 632, master schedule and project detail, sprawdzone 4 października 2026 r. Jest to mapowanie instruktażowe, a nie zmierzony wynik produkcyjny.
Okno zamrożenia planu (planning time fence) określa, które zmiany głównego harmonogramu produkcji (MPS) na poziomie biznesowym wymagają kontroli lub zatwierdzenia. Running Time Lock w SkyPlanner chroni operacje w najbliższym okresie przed przeplanowaniem przez Arcturus. Rozdziel jasno te dwie odpowiedzialności: blokada operacji chroni ich położenie w harmonogramie, natomiast to planista nadal decyduje, czy zobowiązanie w MPS powinno się zmienić.
Udokumentowane wskazówki konfiguracyjne mają znaczenie także wtedy, gdy A i B konkurują ze sobą. Ustawienie wszystkich pasków Dynamic Priorities na maksimum sprawia, że wszystko jest jednakowo ważne. Dostosuj odpowiednie priorytety selektywnie i zanim ocenisz nowe położenie, sprawdź czasy trwania procesów, przezbrojenia, zmiany i zależności. Wyższy priorytet nie tworzy dodatkowego stanowiska roboczego ani nie sprawia, że brakujący materiał dla B dotrze.
MPS a MRP: co zawiera każdy z planów?
MPS określa decyzję o podaży na poziomie produktów. MRP rozpisuje zapotrzebowanie materiałowe stojące za tą decyzją. W przypadku A i B ich planowane ilości produkcji generują popyt na komponenty; struktury wyrobu (BOM), zapasy i czasy realizacji określają, jakie materiały są potrzebne i kiedy.
| Pytanie | MPS | MRP |
|---|---|---|
| Co jest planowane? | Wybrane produkty lub pozycje planistyczne | Komponenty i materiały stojące za planowaną produkcją |
| Co napędza obliczenia? | Polityka popytu, zapasy, przyjęcia i zobowiązania produkcyjne | Wymagania dotyczące produktów, BOM, zapasy i czasy realizacji |
| Co sprawdza planista? | Ilości produkcji, okresy i prognozowane stany | Zapotrzebowanie materiałowe rozłożone w czasie i wynikające z niego propozycje zaopatrzenia |
| Co się zmienia, gdy B się przesuwa? | Planowany okres dostępności B | Termin zapotrzebowania na komponenty powiązane z B |
Źródła zależności: przewodniki OptiProERP i MRPeasy, do których linki podano powyżej, sprawdzone 4 października 2026 r.
Przewodnik po MRP wyjaśnia warstwę planowania materiałowego; przewodnik po zestawieniu materiałowym (BOM) w ERP wyjaśnia struktury produktów, na których ona się opiera. Dbaj o spójność rekordów przy zmianach A lub B. Przesunięcie okresu produkcji B bez sprawdzenia terminów dla jego komponentów może sprawić, że zakupy i produkcja będą dążyć do różnych dat.
Harmonogramowanie szczegółowe dodaje kontrolę na poziomie operacji. Plan komponentów może wskazać zapotrzebowanie materiałowe, ale sekwencja operacji nadal musi uwzględniać rzeczywisty czas pracy stanowisk roboczych i zależności. Traktuj saldo pozycji, plan materiałowy i harmonogram zasobów jako powiązane decyzje o różnych wynikach.
Wybierz kolejny krok na podstawie wykrytego problemu
Dobierz działanie korygujące do poziomu, na którym zawodzi plan A i B:
- Jeśli prognozowany zapas A jest poniżej wartości docelowej, najpierw uzgodnij popyt, przyjęcia i proponowaną ilość produkcji.
- Jeśli A i B przeciążają zasób krytyczny, zanim zaakceptujesz okres, wróć do zdolności produkcyjnych lub zobowiązań.
- Jeśli sumy się zgadzają, ale B nie może wystartować z powodu terminów materiałów lub zależności, zweryfikuj szczegółowe dane wejściowe harmonogramowania i sprawdź sekwencję operacji.
- Jeśli harmonogram wielokrotnie przesuwa chronione operacje z najbliższego okresu, sprawdź, jak decyzja o stabilności jest odwzorowana poprzez blokowanie operacji.
Do oceny skoncentrowanej na realizacji przygotuj wybrane pozycje A/B i okresy produkcji, ich marszruty technologiczne, informacje o czasach obróbki i przezbrojeń, stanowiska robocze i zmiany, wybrane priorytety oraz aktualne informacje o dostawach materiałów. Dzięki temu przekazanie planu do realizacji staje się konkretne. Dokładne dane pozwalają ocenić harmonogram stojący za Twoimi zobowiązaniami; oprogramowanie nie sprawi, że błędny stan magazynowy stanie się prawdziwy.
Najczęściej zadawane pytania
Czym jest główny harmonogram produkcji?
MPS to plan produkcji na poziomie pozycji, określający ilości i okresy dostępności. Pozycje planowania zależą od środowiska produkcyjnego: mogą to być wyroby gotowe, wybrane zespoły lub inne odpowiednie pozycje. W przypadku A i B użytecznym wynikiem jest jednoznaczne zobowiązanie do wyprodukowania, poparte spójnym bilansem zapasów i sprawdzeniem zdolności produkcyjnych.
Czym różni się MPS od MRP?
MPS ustala, które wyroby i w jakich ilościach zostaną wyprodukowane, a MRP wylicza stojące za nimi zapotrzebowanie materiałowe. Jeśli planowana produkcja B się przesunie, termin zapotrzebowania na jego komponenty również może wymagać przesunięcia. Zobowiązania dotyczące wyrobów i planowanie materiałowe warto utrzymywać w spójności, a szczegółową sekwencję zasobów sprawdzać osobno, zanim zmieniony termin produkcji uzna się za wykonalny.
Jak obliczyć przewidywany dostępny stan zapasów w MPS?
Dodaj zapas początkowy, istniejące planowane przyjęcia i nowe przyjęcia z MPS, a następnie odejmij popyt zdefiniowany przez przyjętą politykę planowania. Przenieś saldo końcowe do następnego okresu. W tabeli A/B ujmuj każdą produkcję albo w istniejących przyjęciach, albo w nowych propozycjach, aby jej dostawa była liczona tylko raz.
Czy należy sumować popyt prognozowany i zamówienia klientów?
Tylko wtedy, gdy część prognozy odpowiada popytowi, który nie został jeszcze skonsumowany przez te zamówienia zgodnie z polityką firmy. Dodanie zamówień potwierdzonych do pierwotnej łącznej prognozy może prowadzić do podwójnego policzenia popytu. Zanim na podstawie sum popytu dla A i B obliczysz proponowane wielkości produkcji, sprawdź, jakie okresy i pozycje obejmuje proces konsumpcji prognozy.
Czym różni się MPS od szczegółowego harmonogramu produkcji?
Zmiana w MPS dla B zmienia zobowiązanie dotyczące wyrobu, a zmiana w szczegółowym harmonogramie B zmienia sposób realizacji jego pracy. Analizując zmianę, zapytaj, czy wpływa ona na obiecaną dostawę, na rozmieszczenie operacji, czy na jedno i drugie. To rozróżnienie wskazuje, które rekordy planistyczne i dane wejściowe do realizacji trzeba zaktualizować jednocześnie.
Jak zapas bezpieczeństwa, wielkości partii i zdolności produkcyjne wpływają na MPS?
Zapas bezpieczeństwa wyznacza docelowy poziom zapasów, wielkości partii ograniczają ilości produkcji, a sprawdzenie zdolności produkcyjnych pokazuje, czy wynikowe obciążenie się zmieści. Zwiększenie partii A, by spełnić wymóg wielkości partii, może podnieść zapasy, a jednocześnie nasilić konflikt o wspólny zasób z B. Po zmianie ilości sprawdź ponownie zarówno bilanse zapasów, jak i obciążenie zasobów.
Czy do tworzenia głównego harmonogramu produkcji można używać Excela?
Arkusz kalkulacyjny może odwzorować siatkę MPS i obliczenia zapasów. Praktycznym wyzwaniem jest utrzymanie spójności popytu, przyjęć i zapasów w zmieniających się warunkach. W przypadku A i B oceń też, jak będziesz sprawdzać sekwencję na wspólnym zasobie i utrzymywać zgodność planu wyrobów ze szczegółowym harmonogramem, z którego korzysta produkcja.
Czy SkyPlanner zastępuje MPS lub ERP?
SkyPlanner uzupełnia system ERP o automatyczne szczegółowe harmonogramowanie produkcji. W tym przepływie pracy zobowiązania produkcyjne A i B na poziomie wyrobów pozostają w swoim kontekście planistycznym, a SkyPlanner służy do zaplanowania operacji, które za nimi stoją. Otwarte REST API umożliwia integrację z ERP lub MES, a na wykresie Gantt można sprawdzić wynikową sekwencję na stanowiskach roboczych.
Jussi Mäntylä
Specjalista ds. planowania produkcji, SkyPlanner


