






In diesem Artikel
- Was gehört in einen Master Production Schedule?
- Ein MPS-Beispiel mit Ihren eigenen Zahlen für A und B aufbauen
- Kapazität prüfen, bevor die Fertigungstermine von A und B akzeptiert werden
- Wo der MPS in SkyPlanner zum ausführbaren Plan wird
- A und B stabil halten, wenn sich Bedarf oder Material ändern
- MPS vs. MRP: Was fließt in welchen Plan ein?
- Den nächsten Schritt aus dem gefundenen Fehler ableiten
- Häufig gestellte Fragen
- Was ist ein Master Production Schedule?
- Worin unterscheiden sich MPS und MRP?
- Wie berechnet man den voraussichtlich verfügbaren Bestand in einem MPS?
- Sollte man Prognosebedarf und Kundenaufträge addieren?
Startseite » Ressourcen » Master Production Schedule: Praxisleitfaden zum MPS
Geschätzte Lesezeit: 13 Minuten
Ein Master Production Schedule (MPS) legt fest, welche Produkte oder ausgewählten Planungsartikel ein Hersteller in welchen Mengen und in welchen Perioden fertigen will. Er verbindet den Bedarf mit Fertigungszusagen. Die Feinplanung weist anschließend die Arbeitsgänge hinter diesen Zusagen Ressourcen und Zeitpunkten zu.
Wichtigste Erkenntnisse
Ein MPS beantwortet, was zu fertigen ist, in welcher Menge und wann es verfügbar sein soll.
Prognoseverbrauch und Bestandssalden müssen stimmig sein, bevor Fertigungsmengen übernommen werden.
MRP berechnet die Komponentenbedarfe hinter dem MPS; die Feinplanung prüft die Reihenfolge auf den Ressourcen.
Ein ausgeglichener Produktplan braucht dennoch eine Prüfung von Kapazität und Materialterminen.
Planer legen Zusagen und Prioritäten fest; SkyPlanner plant die dahinterliegenden Arbeitsgänge automatisch ein.
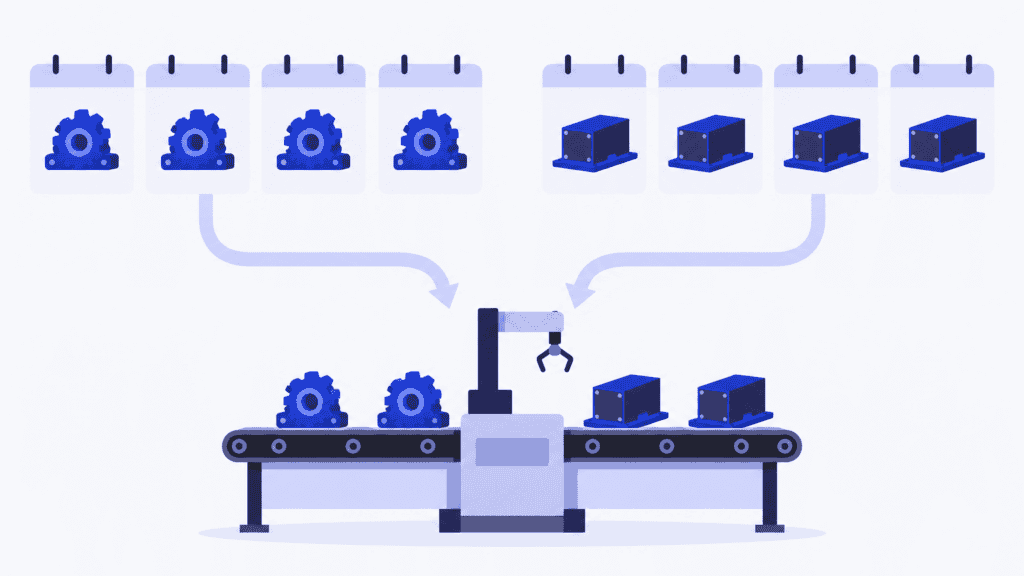
Betrachten wir die Produkte A und B. Ihr voraussichtlicher Bestand kann für die nächste Planungsperiode ausreichend aussehen, während ihre Arbeitsgänge um dieselbe Arbeitsstation konkurrieren. Der Produktplan geht auf, doch die Ausführungsreihenfolge passt womöglich nicht. Ein brauchbarer MPS-Prozess erkennt diesen Konflikt, bevor das Werk einen Liefertermin zusagt.
Was gehört in einen Master Production Schedule?
Der MPS steht zwischen der aggregierten Produktionsausrichtung des Unternehmens und der detaillierten Arbeit, die nötig ist, um einzelne Artikel zu liefern. Er macht ausgewählte Zusagen auf Artikelebene für Vertrieb, Einkauf und Produktion sichtbar, sodass alle mit demselben Plan arbeiten können.
Wählen Sie die Planungsebene passend zur Fertigungsumgebung. Ein Unternehmen mit Lagerfertigung plant üblicherweise Fertigerzeugnisse anhand von Bedarf und Bestandszielen. Ein Unternehmen mit Auftragsfertigung kann die ausgewählten Artikel auf feste Kundenzusagen stützen. Ein Unternehmen mit Assemble-to-Order kann wichtige Baugruppen oder Optionen planen, bevor die endgültige Konfiguration feststeht. Der praktische Test lautet: Unterstützt die gewählte Artikelebene eine sinnvolle Fertigungsentscheidung?
Jeder MPS-Datensatz braucht einen Artikel, eine Periode und eine in dieser Periode verfügbare Planmenge. Zu den unterstützenden Angaben gehören normalerweise Anfangsbestand, Bedarf, bereits eingeplante Zugänge und voraussichtlich verfügbarer Bestand. Halten Sie Fertigstellungs- bzw. Verfügbarkeitstermine getrennt von den Starttermen der Arbeitsgänge: Ein Zugang gehört in die Periode, in der das Produkt verfügbar ist, auch wenn die Fertigung früher beginnt.
| Planungsebene | Zentrale Entscheidung | Bedeutung für A und B |
|---|---|---|
| S&OP und aggregierte Produktionsplanung | Ausrichtung von Nachfrage und Versorgung auf Produktfamilienebene | Gesamtvolumen und Ressourcenausrichtung für ihre Produktfamilie abstimmen |
| MPS | Mengen und Verfügbarkeitsperioden ausgewählter Artikel | Fertigung von A und B zusagen |
| MRP, Materialbedarfsplanung | Zeitlich gestaffelte Komponentenbedarfe | Die hinter diesen Fertigungen benötigten Komponenten berechnen |
| Detaillierte Feinplanung und APS | Ressourcenzuordnung, Termine und Reihenfolge | Die Arbeitsgänge von A und B mit ihren Randbedingungen auf Arbeitsstationen einplanen |
Quellen zur Planungshierarchie: Erläuterung des MPS von OptiProERP und MPS-Leitfaden von MRPeasy, geprüft am 4. Oktober 2026. Die Tabelle ist eine didaktische Zusammenfassung und nicht die Oberfläche eines der beiden Anbieter.
Der S&OP-Prozess in der Fertigung liefert den Kontext auf Produktfamilienebene. MRP steht hier für Materialbedarfsplanung, manchmal auch MRP I genannt. Manufacturing Resource Planning bzw. MRP II ist ein umfassenderes Planungskonzept; es ist nicht bloß ein anderer Name für diese Komponentenberechnung.
Ein MPS-Beispiel mit Ihren eigenen Zahlen für A und B aufbauen
Beginnen Sie mit dem tatsächlichen Bedarf, den Beständen und den offenen Fertigungsdaten für A und B. Die folgende Tabelle ist ein Rechenschema, in das Sie Ihre eigenen Werte eintragen: Die Symbole stehen für Mengen aus Ihren Unterlagen, nicht für einen Fabrik-Benchmark. Verwenden Sie aufeinanderfolgende Planungsperioden, die zu Ihrem Entscheidungsprozess passen.
Verwenden Sie für jeden Artikel und jede Periode diese Mengen:
- I: Anfangsbestand, der dem Plan zur Verfügung steht.
- O: feste Kundenaufträge, die in der Periode fällig sind.
- F: Restprognosebedarf nach dem jeweils angewandten Prognoseverbrauchsverfahren.
- R: geplante Zugänge aus Fertigungen, die bereits im Plan enthalten sind.
- Q: neue, für die Periode vorgeschlagene MPS-Zugänge.
- D: nach der vereinbarten Bedarfsregel angesetzter Bedarf.
- P: voraussichtlich verfügbarer Bestand am Ende der Periode.
| Artikel und Periode | Anfangsbestand | Feste Aufträge | Restprognose | Geplante Zugänge | Neue MPS-Menge | Voraussichtlicher Bestand |
|---|---|---|---|---|---|---|
| A, aktuelle Periode | I(A) | O(A) | F(A) | R(A) | Q(A) | I(A) + R(A) + Q(A) − D(A) |
| A, nächste Periode | Vorheriges P(A) | Nächstes O(A) | Nächstes F(A) | Nächstes R(A) | Nächstes Q(A) | I(A) + R(A) + Q(A) − D(A) |
| B, aktuelle Periode | I(B) | O(B) | F(B) | R(B) | Q(B) | I(B) + R(B) + Q(B) − D(B) |
| B, nächste Periode | Vorheriges P(B) | Nächstes O(B) | Nächstes F(B) | Nächstes R(B) | Nächstes Q(B) | I(B) + R(B) + Q(B) − D(B) |
Berechnungskonzepte: die Abschnitte zu MPS-Eingaben, Bestand, Bedarf und Losgrößenbildung im oben verlinkten MRPeasy-Leitfaden, geprüft am 4. Oktober 2026. Dieses eigene A/B-Schema arbeitet mit Ihren Daten und trennt bestehende Zugänge von neuen Vorschlägen.
Klären Sie zuerst den Prognoseverbrauch. Wenn Kundenaufträge bereits einen Teil der Prognose verbraucht haben, zählt das Addieren dieser Aufträge zur ursprünglichen Gesamtprognose einen Teil des Bedarfs doppelt. Wenn Ihre Regel den Bedarf als feste Aufträge plus verbleibende, noch nicht verbrauchte Prognose definiert, ist D = O + F. Eine Regel, die den jeweils größeren Wert aus Aufträgen und Prognose verwendet, braucht eigene, dazu passende Annahmen zu Perioden und Verbrauch. Diese Abkürzung ersetzt den Prognoseverbrauch nicht generell.
Berechnen Sie als Nächstes den Bestandssaldo: Anfangsbestand plus geplante Zugänge plus neue MPS-Zugänge, minus Bedarf. Übernehmen Sie das Ergebnis als Anfangsbestand der nächsten Periode. Eine Produktionsmenge darf nur einmal erscheinen. Wird ein vorgeschlagenes Q zu einem bestehenden geplanten Zugang R, entfernen Sie es aus der Vorschlagsspalte, sonst zählt der Plan denselben Zugang doppelt.
Vergleichen Sie nun jeden prognostizierten Bestand mit dem Bestandsziel des Artikels. Fällt A unter sein Sicherheitsbestandsziel, muss die vorgeschlagene Produktionsmenge unter Umständen steigen oder früher fertig sein. Wenden Sie auf diesen Vorschlag die tatsächliche Losgrößenbeschränkung von A an und berechnen Sie anschließend die späteren Bestände neu. Das Aufrunden eines Loses verändert Bestand und Ressourcenlast; es ist keine kostenlose Korrektur. Wiederholen Sie dies für B mit den eigenen Losgrößen- und Bestandseinstellungen von B.
Available-to-Promise (ATP) ist die noch nicht gebundene Liefermenge, die über das betreffende Intervall gegenüber festen Aufträgen noch zugesagt werden kann. Der prognostizierte Endbestand ist ein Periodensaldo, nachdem der gesamte von der Planungsrichtlinie angesetzte Bedarf abgezogen wurde, gegebenenfalls einschließlich der Restprognose. Verwenden Sie für eine zusätzliche Kundenzusage die ATP-Methode, die Ihr Planungssystem definiert.
Die Tabelle liefert einen Bestandstest. Der nächste Test prüft, ob A und B tatsächlich rechtzeitig gefertigt werden können.
Kapazität prüfen, bevor die Fertigungstermine von A und B akzeptiert werden
Eine Rough-Cut-Kapazitätsplanung vergleicht die aus dem MPS abgeleitete Last der kritischen Ressource mit der verfügbaren Kapazität. Beginnen Sie bei A und B mit der gemeinsam genutzten Arbeitsstation. Anhand der geplanten Mengen, der relevanten Bearbeitungsanforderungen und der verfügbaren Schichtkapazität sehen Sie, ob die kombinierte Last in die vorgesehene Periode passt.
Eine Überlast erfordert eine unternehmerische Entscheidung. Sie könnten eine Produktionsmenge ändern, eine Zusage verschieben, ein anderes Schichtmodell freigeben oder eine andere Priorität wählen. Prüfen Sie, ob die gewählte Option tatsächlich verfügbar ist, bevor Sie die Kundenzusage ändern.
Auch eine bestandene Prüfung auf Periodenebene lässt eine Reihenfolgefrage offen. A und B können beide in die Gesamtstunden der Arbeitsstation passen und dennoch zu einem bestimmten Zeitpunkt kollidieren, weil eines einen vorgelagerten Prozessschritt, einen Rüstvorgang, einen Bediener oder ein noch nicht bereitstehendes Material benötigt. Periodensummen verdichten diese Zusammenhänge.
Hier wird die Planung mit begrenzter Kapazität nützlich. Das detaillierte Modell benötigt Arbeitspläne, Arbeitsgangdauern, Rüstzeiten, Ressourcenverfügbarkeit und Abhängigkeiten. Der Bestandssaldo zeigt, dass die geplante Menge für A und B ausreicht. Die Ressourcenreihenfolge zeigt, ob die Arbeitsgänge diese Menge bis zu den geplanten Terminen liefern können.
Wo der MPS in SkyPlanner zum ausführbaren Plan wird
In SkyPlanner definieren Sie die Arbeitsstationen, Schichten, Bediener, Prioritäten und Materialien hinter A und B und halten diese Eingaben aktuell, wenn sich die Bedingungen ändern. Die zugehörigen Auftragspositionen enthalten Produkte und Prozessschritte, einschließlich Zeitberechnung und Rüsteinstellungen. Der King button veranlasst Arcturus, den Feinplan anhand von Prioritäten, Arbeitsstationskapazitäten und Werkzeugverfügbarkeit neu zu berechnen. Ist Consider the materials aktiviert, beeinflussen auch verfügbare Materialien, eingehende Lieferungen und Bestände den Startzeitpunkt. Prüfen Sie A und B in den Arbeitsstationsbahnen des Gantt, verfolgen Sie die verbundenen Prozessschritte und öffnen Sie Job Details, um die Arbeit hinter jeder Zusage zu kontrollieren. Das ist die detaillierte Ausführungsebene von Advanced-Planning-and-Scheduling-Software; der MPS auf Produktebene bleibt der Planungskontext.
SkyPlanner lässt sich über seine offene REST API mit jedem ERP- oder MES-System integrieren. Es ergänzt Ihr ERP um die automatische Feinplanung der Arbeitsgänge, sodass die Produktzusagen und die relevanten Aufträge über eine ERP- und MES-Integration mit ihrer Ausführung verbunden werden können. Die Planer entscheiden über die Prioritäten; Arcturus berechnet daraus den Plan. Um diese Übergabe kennenzulernen, testen Sie SkyPlanner mit Demodaten oder buchen Sie eine Demo und nutzen Sie dabei den Arbeitsplan und die Ressourcenbeschränkungen von A und B als Diskussionsbeispiel.
A und B stabil halten, wenn sich Bedarf oder Material ändern
Angenommen, das eingehende Material für B trifft später ein, als der Plan erwartet hat. Wird nur das Zugangsdatum von B auf Produktebene aktualisiert, stimmt die detaillierte Produktionseingabe nicht mehr damit überein. Aktualisieren Sie die für die Feinplanung verwendeten Materialinformationen, stellen Sie sicher, dass Consider the materials aktiviert ist, berechnen Sie neu und prüfen Sie, wo B nun im Verhältnis zu A liegt.
Mit einer Ausnahmekarte verbinden Sie die unternehmerische Entscheidung mit der Planungsmaßnahme:
| A/B-Ausnahme | Entscheidung des Planers | Eingabe oder Steuerung für die Feinplanung | Prüfung nach der Neuberechnung |
|---|---|---|---|
| A und B konkurrieren um ihre gemeinsame Arbeitsstation | Festlegen, welche Zusage Vorrang hat, oder Kapazität bzw. Termine überarbeiten | Aktuelle Arbeitsstations- und Schichtdaten; ausgewählte Dynamic Priorities; King button | Position von A/B in der Zeile der Arbeitsstation und verbundene Prozessschritte |
| Das eingehende Material von B verzögert sich | Entscheiden, ob die Zusage für B verschoben werden muss | Aktualisierte Informationen zum Materialeingang; Consider the materials aktiviert; King button | Neuer Zeitpunkt von B und seine Position im Verhältnis zu A |
| Kurzfristige Arbeit an A muss stabil bleiben | Arbeitsgänge auswählen, die geschützt werden, während sich spätere Arbeit ändert | Running Time Lock für kurzfristige Arbeitsgänge | Geschützte Arbeitsgänge von A und die verbleibende Reihenfolge von B |
Quellen der Steuerungszuordnung: SkyPlanner-Wissensdatenbank-Artikel 775, „SkyPlanner: The Basics“; 835, „Consider the Materials“; und 632, „master schedule and project detail“, geprüft am 4. Oktober 2026. Dies ist eine anleitende Zuordnung, kein gemessenes Produktionsergebnis.
Ein Planungszeitzaun regelt, welche MPS-Änderungen auf Geschäftsebene kontrolliert oder freigegeben werden müssen. Der Running Time Lock von SkyPlanner schützt kurzfristige Arbeitsgänge vor der Neuplanung durch Arcturus. Halten Sie beide Zuständigkeiten klar auseinander: Eine Sperre schützt die Platzierung in der Feinplanung, während der Planer weiterhin entscheidet, ob eine MPS-Zusage geändert werden soll.
Auch die dokumentierten Einrichtungshinweise sind wichtig, wenn A und B konkurrieren. Wenn Sie alle Balken der Dynamic Priorities auf Maximum setzen, wird alles gleich wichtig. Passen Sie die relevanten Prioritäten gezielt an und prüfen Sie Prozessdauern, Rüstzeiten, Schichten und Abhängigkeiten, bevor Sie die neue Platzierung beurteilen. Eine höhere Priorität schafft keine weitere Arbeitsstation und lässt das fehlende Material von B nicht eintreffen.
MPS vs. MRP: Was fließt in welchen Plan ein?
Der MPS legt die Versorgungsentscheidung auf Produktebene fest. MRP arbeitet die Materialbedarfe hinter dieser Entscheidung ab. Bei A und B liefern die geplanten Produktionsmengen den Bedarf für Komponenten; Stücklisten, Bestände und Durchlaufzeiten bestimmen, welche Materialien wann benötigt werden.
| Frage | MPS | MRP |
|---|---|---|
| Was wird geplant? | Ausgewählte Produkte oder Planungsartikel | Komponenten und Materialien hinter der geplanten Produktion |
| Was treibt die Berechnung an? | Bedarfsrichtlinie, Bestand, Zugänge und Produktionszusagen | Produktbedarfe, Stücklisten (BOM), Bestände und Durchlaufzeiten |
| Was prüft der Planer? | Produktionsmengen, Perioden und prognostizierte Bestände | Zeitphasierte Materialbedarfe und daraus resultierende Versorgungsvorschläge |
| Was ändert sich, wenn B sich verschiebt? | Geplanter Verfügbarkeitszeitraum von B | Zeitpunkt der mit B verbundenen Komponentenbedarfe |
Quellen der Beziehung: die oben verlinkten Leitfäden von OptiProERP und MRPeasy, geprüft am 4. Oktober 2026.
Der MRP-Leitfaden erklärt die Ebene der Materialplanung; der Leitfaden zur ERP-Stückliste erklärt die Produktstrukturen, auf die sie sich stützt. Halten Sie die Datensätze abgestimmt, wenn Sie A oder B überarbeiten. Wird der Produktionszeitraum von B verschoben, ohne den Zeitpunkt seiner Komponenten zu prüfen, können Einkauf und Produktion auf unterschiedliche Termine hinarbeiten.
Die detaillierte Feinplanung ergänzt die Prüfung auf Arbeitsgangebene. Ein Komponentenplan kann den Materialbedarf ausweisen, während die Reihenfolge der Arbeitsgänge weiterhin die tatsächlichen Zeiten und Abhängigkeiten der Arbeitsstationen berücksichtigen muss. Betrachten Sie Artikelbestand, Materialplan und Ressourcenplan als zusammenhängende Entscheidungen mit unterschiedlichen Ergebnissen.
Den nächsten Schritt aus dem gefundenen Fehler ableiten
Wählen Sie die Korrekturmaßnahme danach, auf welcher Ebene der Plan für A und B scheitert:
- Liegt der prognostizierte Bestand von A unter dem Zielwert, gleichen Sie zuerst Bedarf, Zugänge und die vorgeschlagene Produktionsmenge ab.
- Überlasten A und B die kritische Ressource, überprüfen Sie Kapazität oder Zusagen, bevor Sie die Periode akzeptieren.
- Passen die Summen, aber B kann wegen Materialterminen oder Abhängigkeiten nicht starten, validieren Sie die Eingaben der detaillierten Feinplanung und prüfen Sie die Reihenfolge der Arbeitsgänge.
- Wenn der Plan immer wieder geschützte kurzfristige Arbeitsgänge verschiebt, prüfen Sie, wie die Entscheidung zur Stabilität über das Sperren von Arbeitsgängen abgebildet wird.
Für eine ausführungsorientierte Bewertung bringen Sie die ausgewählten A/B-Artikel und Fertigungszeiträume, ihre Arbeitspläne, Bearbeitungs- und Rüstinformationen, Arbeitsstationen und Schichten, die gewählten Prioritäten sowie aktuelle Informationen zum Materialeingang mit. Damit wird die Planungsübergabe konkret. Mit korrekten Eingangsdaten können Sie den Plan hinter Ihren Zusagen bewerten; Software macht einen falschen Lagerbestand nicht richtig.
Häufig gestellte Fragen
Was ist ein Master Production Schedule?
Ein MPS ist ein Produktionsplan auf Artikelebene, der Mengen und Verfügbarkeitszeiträume festlegt. Welche Planungsobjekte er enthält, hängt vom Fertigungsumfeld ab: Fertigerzeugnisse, ausgewählte Baugruppen oder andere geeignete Artikel. Für A und B ist das nützliche Ergebnis eine klare Fertigungszusage, gestützt auf eine konsistente Bestandsbilanz und eine Kapazitätsprüfung.
Worin unterscheiden sich MPS und MRP?
Der MPS legt die ausgewählten Produktionsmengen der Produkte fest; MRP berechnet den dahinterliegenden Materialbedarf. Verschiebt sich die geplante Produktion von B, muss sich unter Umständen auch der Zeitpunkt seiner Komponenten verschieben. Halten Sie Produktzusagen und Materialplanung verbunden, prüfen Sie aber die detaillierte Ressourcenfolge separat, bevor Sie den geänderten Fertigungstermin als ausführbar behandeln.
Wie berechnet man den voraussichtlich verfügbaren Bestand in einem MPS?
Addieren Sie den Anfangsbestand, vorhandene geplante Zugänge und neue MPS-Zugänge und ziehen Sie dann den nach Ihrer Planungsrichtlinie definierten Bedarf ab. Übernehmen Sie den Endbestand in die nächste Periode. Führen Sie in der A/B-Tabelle jede Fertigung entweder unter den bestehenden Zugängen oder unter den neuen Vorschlägen, damit ihr Zugang nur einmal gezählt wird.
Sollte man Prognosebedarf und Kundenaufträge addieren?
Nur dann, wenn der Prognoseanteil den Bedarf abbildet, der von diesen Aufträgen nach der Richtlinie Ihres Unternehmens noch nicht verbraucht wurde. Werden feste Aufträge zur ursprünglichen Gesamtprognose addiert, kann der Bedarf doppelt gezählt werden. Prüfen Sie, welche Perioden und Artikel der Prognoseverbrauch abdeckt, bevor Sie die Bedarfssummen von A und B zur Berechnung ihrer vorgeschlagenen Fertigungsmengen verwenden.
Worin unterscheiden sich ein MPS und die detaillierte Feinplanung?
Eine Änderung am MPS von B ändert die Produktzusage; eine Änderung an der detaillierten Planung von B ändert, wie seine Arbeit ausgeführt wird. Fragen Sie bei der Prüfung einer Änderung, ob sie die zugesagte Lieferung, die Platzierung der Arbeitsgänge oder beides betrifft. Diese Unterscheidung zeigt, welche Planungsdaten und Eingaben für die Ausführung gemeinsam aktualisiert werden müssen.
Wie wirken sich Sicherheitsbestand, Losgrößen und Kapazität auf einen MPS aus?
Der Sicherheitsbestand legt ein Bestandsziel fest, Losgrößen begrenzen die Fertigungsmengen, und die Kapazitätsprüfung zeigt, ob die resultierende Last passt. Wird die Charge von A erhöht, um ihre Losgröße zu erfüllen, kann das den Bestand steigern und zugleich den Konflikt um die gemeinsam genutzte Ressource mit B verschärfen. Prüfen Sie nach einer Mengenänderung sowohl die Bestandssalden als auch die Ressourcenauslastung erneut.
Kann man Excel für den Master Production Schedule verwenden?
Eine Tabellenkalkulation kann das MPS-Raster und die Bestandsberechnungen abbilden. Die praktische Herausforderung besteht darin, Bedarf, Zugänge und Bestand konsistent zu halten, während sich die Bedingungen ändern. Bewerten Sie bei A und B außerdem, wie Sie die Abfolge auf der gemeinsam genutzten Ressource prüfen und den Produktplan mit der detaillierten Planung abgestimmt halten, die in der Produktion verwendet wird.
Ersetzt SkyPlanner den MPS oder das ERP?
SkyPlanner ergänzt das ERP um eine automatische detaillierte Feinplanung. Behalten Sie in diesem Workflow die Fertigungszusagen von A und B auf Produktebene in ihrem Planungskontext und nutzen Sie SkyPlanner, um die dahinterliegenden Arbeitsgänge einzuplanen. Die offene REST API unterstützt die Integration von ERP oder MES; im Gantt-Diagramm prüfen Sie die resultierende Abfolge der Arbeitsstationen.
Jussi Mäntylä
Produktionsplanungsspezialist, SkyPlanner


