








Dans cet article
- Comment calculer la cadence de production
- Rendez les mesures comparables avant de chercher à les améliorer
- Ne confondez pas cadence de production et temps de traversée
- Pourquoi lancer plus de travail ne suffit pas à terminer plus de commandes
- Avec SkyPlanner, ordonnancez pour terminer les produits
- Ordonnancez le travail prêt à démarrer de façon réaliste
- Réduisez les changements de série sans perdre de vue les échéances
- Recalculez le planning quand les conditions changent
- Ce que la visibilité sur les matières a changé chez Eskomatic
- Vérifiez que vous produisez davantage de ce dont vous avez besoin
Accueil » Ressources » Cadence de production : achevez davantage de commandes
Temps de lecture estimé : 8 minutes
Les machines en début de gamme tournent, les palettes se remplissent, mais l’assemblage attend toujours les pièces dont il a besoin. À la fin du poste, l’usine a lancé beaucoup de travail, mais terminé trop peu de commandes.
La cadence de production met cet écart en évidence. Elle correspond à la quantité de produits conformes achevés par unité de temps sur un périmètre de production défini : par exemple, des ensembles acceptés par heure ou des tonnes de produits finis par poste. Elle mesure ce qui sort de la production, et non l’activité qui s’y déroule.
Pour l’améliorer, accélérer la première opération ne suffit pas. Il faut que les bonnes opérations alimentent l’étape suivante alors qu’il reste encore assez de temps pour terminer le travail. SkyPlanner vous aide à traduire cette exigence en planning de production. Il relie les capacités des ressources, les dépendances entre opérations et les priorités pour que votre équipe puisse s’attacher à terminer les commandes plutôt qu’à allonger les files d’attente.
Comment calculer la cadence de production
Utilisez cette formule :
Cadence de production = Unités conformes achevées ÷ Durée de la période de mesure
Imaginons que 80 unités passent au contrôle final pendant un poste de huit heures. Huit nécessitent encore des corrections et n’ont pas été acceptées. Le poste a donc produit 72 unités conformes :
72 unités conformes ÷ 8 heures = 9 unités conformes par heure
Les unités en attente de retouche ne comptent pas encore dans la production conforme. Si elles sont corrigées et acceptées plus tard, comptabilisez-les une seule fois à ce moment-là, et non à chaque passage sur une machine. Les rebuts ne comptent pas dans la production conforme.
Pour un procédé continu, utilisez une unité physique adaptée, comme le kilogramme ou le litre, plutôt qu’un nombre de pièces. Le principe reste le même : définissez ce qui constitue une production acceptable et divisez la quantité obtenue par la durée pendant laquelle elle a été produite.
Rendez les mesures comparables avant de chercher à les améliorer
Une mesure de cadence doit porter sur un périmètre défini. Une cellule d’usinage peut mesurer les pièces acceptées qui en sortent ; une usine peut mesurer les produits finis validés lors du contrôle final. Ces deux indicateurs sont utiles, mais une hausse de la cadence de la cellule ne prouve pas que l’usine a terminé davantage de produits.
Conservez les mêmes critères sur trois points :
- Le point de sortie. Comptabilisez les produits achevés à la même étape. Déplacer la mesure de l’acceptation finale vers une opération antérieure peut donner l’impression d’une hausse de production sans augmenter la quantité de produits finis.
- La période de mesure. Dans l’exemple, les huit heures du poste restent au dénominateur, interruptions comprises. Une cadence calculée uniquement sur les heures de fonctionnement des machines répond à une autre question. Présentez-la comme un indicateur distinct plutôt que d’exclure les temps perdus de la comparaison entre postes.
- La répartition des produits fabriqués. Un poste consacré à des équerres simples n’est pas directement comparable à un poste consacré à des ensembles complexes. Comparez des familles de produits similaires ou, si la répartition varie fortement, utilisez une mesure de production équivalente dont le calcul est documenté.
Dans un atelier de fabrication à la commande, suivez la cadence en parallèle du respect des délais de livraison. Terminer de nombreuses unités faciles à fabriquer n’est pas une réussite si les commandes attendues par les clients restent en attente.
Ne confondez pas cadence de production et temps de traversée
Les termes peuvent prêter à confusion, mais les unités indiquent à quelle question vous répondez :
- Cadence de production : quelle quantité de produits conformes est achevée par heure, par poste ou par jour ?
- Temps de traversée : combien de temps une unité ou un lot passe-t-il dans le processus de production défini, attentes comprises ?
- Temps de cycle en production : combien de temps dure une opération répétitive ou un cycle de production ? Certaines entreprises emploient le temps de cycle pour désigner toute la durée de production : précisez donc le périmètre.
- Capacité : quelle quantité de travail les ressources disponibles pourraient-elles traiter dans les conditions de fonctionnement retenues ?
- Taux d’utilisation : quelle part du temps disponible d’une ressource est occupée ?
Une machine peut afficher un taux d’utilisation élevé tout en fabriquant des composants qui attendront plusieurs jours avant l’assemblage. De même, raccourcir une seule opération n’augmente pas nécessairement la quantité de produits finis si une autre étape ne peut pas absorber le travail supplémentaire.
Ici, la cadence désigne une quantité physique de produits conformes par unité de temps. La comptabilité du throughput utilise, elle, une mesure financière : ne mélangez pas ce throughput monétaire et des unités par heure sur un même graphique de performance.
Pourquoi lancer plus de travail ne suffit pas à terminer plus de commandes
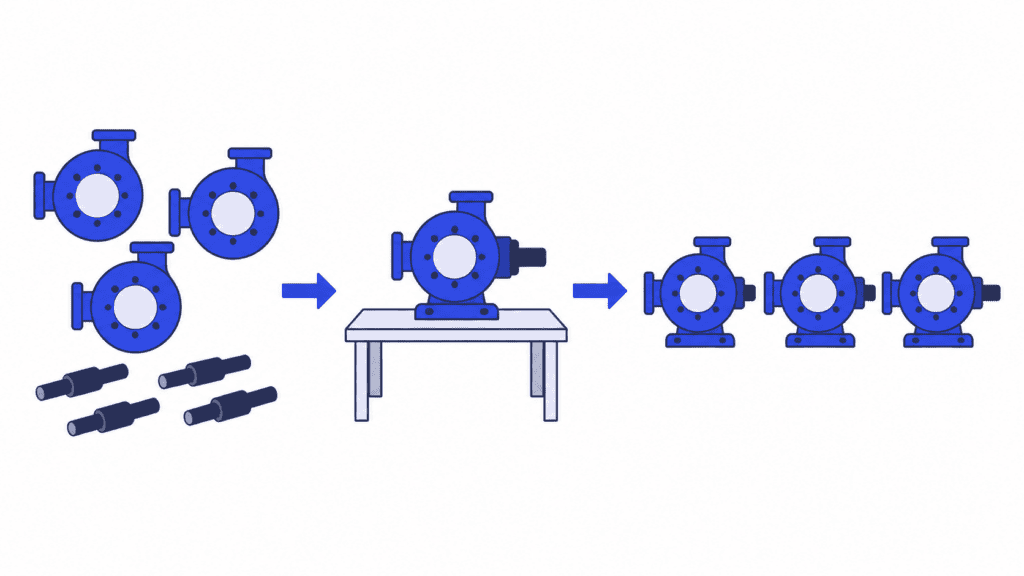
Imaginons une usine qui assemble des pompes. Chaque pompe finie nécessite un corps usiné et un arbre. Un même centre d’usinage peut fabriquer l’un ou l’autre. Pour éviter un changement de série, l’opérateur enchaîne sur un autre lot de corps de pompe. Pendant ce temps, l’assemblage dispose des corps, mais attend les arbres.
Continuer à occuper le centre d’usinage avec des corps de pompe augmente les encours. Cela ne fournit pas le composant manquant et ne permet pas de terminer une pompe.
Un planning conçu pour terminer les produits part des besoins de l’assemblage et remonte les étapes. Il coordonne l’usinage des corps et des arbres afin que les composants nécessaires aux mêmes pompes soient disponibles avant le créneau d’assemblage prévu. Les machines ne sont pas devenues plus rapides. C’est l’ordre des opérations qui est devenu plus pertinent.
Cela ne signifie pas qu’il faut supprimer toutes les files d’attente. S’il y a trop peu de travail prêt à être traité, une ressource critique peut se retrouver à l’arrêt dès qu’une opération précédente prend du retard. L’objectif est de disposer d’assez de travail pertinent au bon endroit, pas de réduire partout les files d’attente au strict minimum.
Les goulots d’étranglement en production restent déterminants : une opération dont la capacité est réellement limitante impose un plafond que le seul ordre des opérations ne peut pas lever. Mais avant d’acheter des équipements supplémentaires, distinguez le manque de capacité des attentes évitables dues aux matières, aux composants à réunir ou à un enchaînement d’opérations inadapté.
Avec SkyPlanner, ordonnancez pour terminer les produits
Lorsque le carnet de commandes évolue, coordonner ces décisions à la main devient vite difficile. Déplacer une opération modifie la capacité disponible pour les autres opérations, leurs étapes suivantes et leurs dates de fin.
SkyPlanner APS prend en charge ce calcul d’ordonnancement. Son moteur d’IA, Arcturus, ordonnance les opérations en fonction des capacités configurées pour les postes de travail, des dépendances et des priorités. Le diagramme de Gantt affiche le planning obtenu. Vous définissez les priorités, les règles et les verrouillages ; Arcturus effectue les calculs en les respectant.
Pour améliorer la cadence de production, trois décisions d’ordonnancement sont particulièrement utiles.
Ordonnancez le travail prêt à démarrer de façon réaliste
Un créneau machine intéressant ne sert pas à grand-chose si la matière nécessaire n’arrive que demain. Lorsque la prise en compte des matières est activée, SkyPlanner intègre leur disponibilité au calcul d’ordonnancement. Les dépendances entre opérations relient également les étapes amont à celles qui suivent.
Vous obtenez ainsi un planning fondé sur les dates auxquelles le travail peut réellement avancer, plutôt qu’une file d’attente qui suppose que tout est prêt. Dans l’atelier, appuyez-vous sur ce planning pour décider des lancements en fabrication et vérifier que tout est prêt avant d’autoriser de nouvelles opérations en production.
Réduisez les changements de série sans perdre de vue les échéances
Changer sans cesse d’outil, de matière ou de couleur peut absorber du temps qui serait autrement disponible pour produire. Grâce aux règles des postes de travail et aux priorités dynamiques, SkyPlanner peut regrouper les opérations aux caractéristiques communes, en tenant compte du temps de réglage configuré pour les opérations différentes.
Vous obtenez ainsi un enchaînement mieux réfléchi : les opérations compatibles peuvent se suivre, au lieu de décider de chaque changement de série isolément. Conciliez ces regroupements avec le respect des dates de fin et des priorités clients. Un lot long et commode à produire n’est pas le bon choix s’il retarde les composants nécessaires pour terminer une commande urgente.
Recalculez le planning quand les conditions changent
Une opération en retard ou une priorité modifiée peut rendre l’enchaînement d’hier inadapté au travail d’aujourd’hui. Arcturus peut recalculer le planning à partir des informations mises à jour. La vue Gantt vous permet ensuite d’examiner les affectations et les dates de fin obtenues.
Au lieu de reconstruire à la main la file d’attente de chaque machine, vous pouvez vous concentrer sur les décisions : quel travail doit se terminer en premier, faut-il intervenir sur la capacité, et quels engagements le planning révisé permet-il de tenir ?
Ce que la visibilité sur les matières a changé chez Eskomatic
Eskomatic, une entreprise finlandaise de sous-traitance en usinage, organisait auparavant ses files d’attente en grande partie à la main dans un système de pilotage de production vieillissant. Le manque de visibilité sur la disponibilité des matières pouvait conduire à découvrir une pénurie trop près du démarrage prévu d’une opération.
Avec SkyPlanner connecté à son ERP existant, l’équipe dispose de files d’attente plus lisibles dans le Gantt, d’un ordonnancement automatisé de la charge et d’une meilleure visibilité sur les manques de matières. Eskomatic fait état de moins d’arrêts de production dus à ces manques et de dates de livraison établies avec plus de précision.
L’expérience d’Eskomatic montre pourquoi la disponibilité des moyens nécessaires compte pour la fluidité de la production : un planning utile tient compte de la possibilité de faire avancer le travail, pas seulement de sa place dans la file d’attente. Pour un planificateur, un travail quotidien plus lisible et moins d’interruptions liées aux matières, c’est moins de temps passé à résoudre des pénuries alors que l’opération aurait déjà dû commencer.
Vérifiez que vous produisez davantage de ce dont vous avez besoin
Après avoir modifié l’ordre des opérations ou les modalités de lancement en fabrication, mesurez à nouveau les produits achevés et acceptés sur le même périmètre. Comparez des postes ou des semaines comparables, pas seulement le premier après-midi bien rempli.
Analysez la cadence de production avec les encours, la qualité et le respect des délais de livraison. Si davantage d’opérations sont lancées mais que les quantités achevées et acceptées restent inchangées, l’amélioration se limite peut-être à une file d’attente plus longue. Si la production augmente parce que vous avez choisi des produits plus faciles, la répartition des produits explique au moins une partie de l’évolution. Si le stock de produits finis augmente sans demande correspondante, une cadence plus élevée peut immobiliser de la trésorerie plutôt qu’aider l’entreprise.
L’ordonnancement n’est d’ailleurs qu’une partie de la réponse. Des pannes récurrentes, des défauts ou une capacité physique insuffisante nécessitent des interventions de maintenance, des actions sur la qualité ou des mesures pour adapter la capacité. Un meilleur planning aide à coordonner les ressources disponibles ; il ne les remplace pas et ne suffit pas, à lui seul, à fiabiliser un processus instable.
Si, dans votre usine, le travail attend régulièrement au mauvais endroit, SkyPlanner est une solution concrète pour avancer. Il s’intègre à tout ERP ou MES via son interface REST API ouverte et exploite vos données de production existantes pour l’ordonnancement à capacité finie, sans vous obliger à remplacer un système qui répond déjà aux besoins de votre entreprise.
Réservez une démo de SkyPlanner pour échanger sur les opérations que votre usine peine à terminer. Préparez une gamme de fabrication type, un exemple récent de retard de matière et l’indicateur de production achevée que vous souhaitez améliorer. La bonne question n’est pas simplement de savoir si chaque machine pourrait être plus occupée. C’est de comprendre comment un meilleur enchaînement pourrait aider à faire sortir de production davantage de produits attendus, acceptés et prêts pour le client.
Jussi Mäntylä
Spécialiste de la planification de la production, SkyPlanner


