








I denne artikel
- Sådan beregner du produktionsraten
- Gør tallet sammenligneligt, før du forsøger at øge det
- Produktionsrate er ikke det samme som gennemløbstid
- Derfor giver mere igangsat arbejde ikke altid flere færdige ordrer
- Brug SkyPlanner til at planlægge efter færdige ordrer
- Planlæg det arbejde, der er klar, i en realistisk rækkefølge
- Spar omstillinger uden at miste leveringsfristerne af syne
- Beregn planen på ny, når forudsætningerne ændrer sig
- Hvad bedre overblik over materialer betød for Eskomatic
- Kontrollér, at du får mere af den produktion, du har brug for
Hjem » Ressourcer » Produktionsrate: Få flere ordrer færdige
Anslået læsetid: 8 Minutter
De første maskiner kører, pallerne bliver fyldt, og montagen venter stadig på de dele, der mangler. Når skiftet slutter, har fabrikken sat masser af arbejde i gang, men gjort for få ordrer færdige.
Produktionsraten gør den forskel tydelig. Den angiver, hvor meget en afgrænset produktionsproces færdiggør i godkendt kvalitet pr. tidsenhed: for eksempel godkendte samlinger pr. time eller ton færdigvarer pr. skift. Den måler, hvad der kommer ud af processen, ikke hvor stor aktiviteten er undervejs.
En højere produktionsrate kræver mere end en hurtigere første operation. Det rigtige arbejde skal nå frem til næste trin, mens der stadig er tid til at gøre det færdigt. SkyPlanner hjælper med at omsætte det behov til en produktionsplan, der tager højde for ressourcernes kapacitet, afhængigheder mellem operationer og prioriteter. Så kan dit team arbejde hen imod færdige ordrer frem for længere køer.
Sådan beregner du produktionsraten
Brug denne formel:
Produktionsrate = Antal færdige, godkendte enheder ÷ Måleperiode
Forestil dig, at 80 enheder når frem til slutkontrollen i løbet af et skift på otte timer. Otte skal stadig udbedres og er endnu ikke godkendt. Skiftet har dermed produceret 72 godkendte enheder:
72 godkendte enheder ÷ 8 timer = 9 godkendte enheder pr. time
De enheder, der venter på omarbejde, tæller endnu ikke som godkendt produktion. Hvis de senere bliver udbedret og godkendt, skal de tælles én gang på det tidspunkt, ikke igen for hver tur gennem en maskine. Kasserede enheder tæller ikke med som godkendt produktion.
Ved en kontinuerlig proces skal du bruge en passende fysisk enhed, for eksempel kilogram eller liter, i stedet for styk. Princippet er det samme: Fastlæg, hvad der tæller som godkendt produktion, og divider den færdiggjorte mængde med varigheden af den periode, den blev produceret i.
Gør tallet sammenligneligt, før du forsøger at øge det
Produktionsraten skal måles inden for en fast afgrænsning. En bearbejdningscelle kan måle godkendte dele, der forlader cellen, mens en fabrik kan måle færdige produkter, der består slutkontrollen. Begge mål er nyttige, men en højere rate i cellen beviser ikke, at fabrikken har færdiggjort flere produkter.
Hold fast i de samme valg på tre områder:
- Målepunktet. Tæl færdige enheder på samme trin i processen. Flytter du målingen fra den endelige godkendelse til en tidligere operation, kan tallene se bedre ud, uden at der kommer flere færdigvarer ud af produktionen.
- Tidsrummet. I eksemplet indgår alle skiftets otte timer i nævneren, også afbrydelser. En rate, der kun beregnes ud fra maskinernes driftstimer, besvarer et andet spørgsmål. Angiv den særskilt i stedet for at fjerne tabt tid fra sammenligningen mellem skift.
- Produktmixet. Et skift, der fremstiller enkle beslag, kan ikke sammenlignes direkte med et skift, der fremstiller komplekse samlinger. Sammenlign lignende produktfamilier, eller brug et dokumenteret mål, der omregner produktionen til sammenlignelige enheder, når produktmixet varierer væsentligt.
Ved ordreproduktion bør du følge både produktionsraten og leveringsevnen. Det er ikke en succes at færdiggøre mange lette enheder, hvis de ordrer, kunderne har brug for, stadig venter.
Produktionsrate er ikke det samme som gennemløbstid
Begreberne hænger sammen, men måleenhederne viser, hvilket spørgsmål du besvarer:
- Produktionsrate: Hvor meget færdiggøres i godkendt kvalitet pr. time, skift eller dag?
- Gennemløbstid: Hvor lang tid bruger en enhed eller et parti på at komme gennem den afgrænsede produktionsproces, inklusive ventetid?
- Cyklustid: Hvor lang tid tager en gentagelig operation eller produktionscyklus? Nogle virksomheder bruger cyklustid om hele produktionsforløbet, så angiv afgrænsningen.
- Kapacitet: Hvor meget arbejde ville de tilgængelige ressourcer kunne håndtere under de angivne driftsforudsætninger?
- Udnyttelsesgrad: Hvor stor en del af en ressources tilgængelige tid er optaget?
En maskine kan have en høj udnyttelsesgrad, mens den fremstiller komponenter, der kommer til at vente i dagevis på montage. Tilsvarende giver en kortere operation ikke nødvendigvis flere færdigvarer, hvis et andet trin ikke kan tage imod det ekstra arbejde.
Her betyder throughput den fysiske mængde godkendt produktion pr. tidsenhed, altså produktionsraten. I throughput-regnskab bruges der derimod et økonomisk mål. Bland ikke throughput målt i penge med enheder pr. time i samme diagram over resultater.
Derfor giver mere igangsat arbejde ikke altid flere færdige ordrer
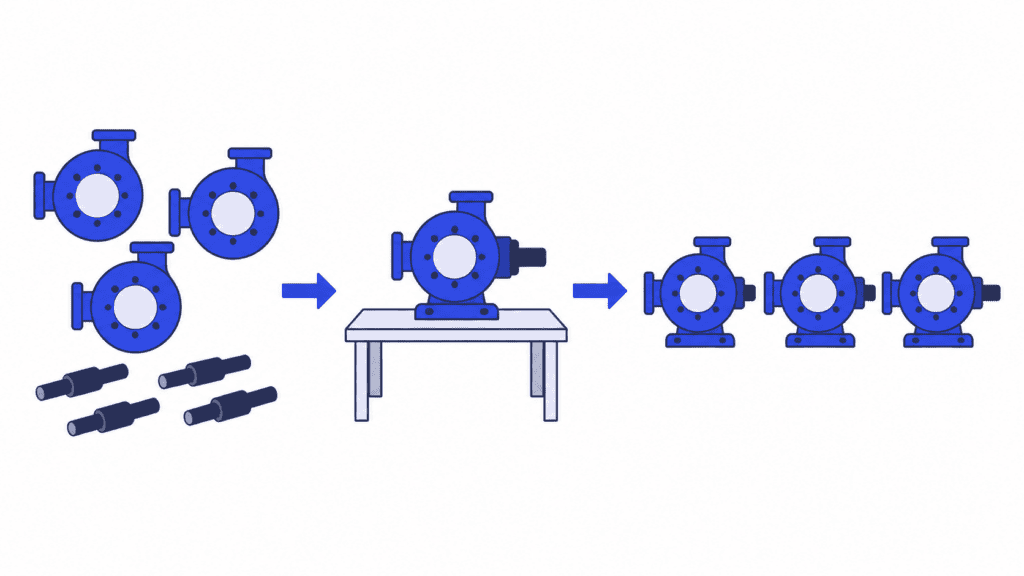
Forestil dig en fabrik, der samler pumpeenheder. Hver færdig enhed kræver et bearbejdet pumpehus og en aksel, og begge komponenter kan fremstilles på det samme bearbejdningscenter. For at undgå en omstilling fortsætter operatøren med endnu et parti pumpehuse. Imens har montagen pumpehuse nok, men venter på aksler.
Når bearbejdningscentret holdes i gang med pumpehuse, vokser mængden af varer under fremstilling. Det skaffer ikke den manglende komponent og gør heller ikke en pumpe færdig.
En plan med fokus på færdiggørelse tager udgangspunkt i montagens behov og planlægger baglæns derfra. Den koordinerer bearbejdningen af pumpehuse og aksler, så de tilhørende komponenter er klar inden det planlagte montagetidspunkt. Maskinerne er ikke blevet hurtigere. Rækkefølgen er blevet mere hensigtsmæssig.
Det betyder ikke, at alle køer skal fjernes. Er der for lidt arbejde klar, kan en kritisk ressource komme til at stå stille, hvis en forudgående operation bliver forsinket. Målet er at have nok af det rigtige arbejde klar på det rigtige sted, ikke at have den mindst mulige kø overalt.
Flaskehalse i produktionen er stadig afgørende: En operation med reel kapacitetsmangel sætter en grænse, som en ændret rækkefølge ikke alene kan fjerne. Men før du køber mere udstyr, bør du skelne mellem mangel på bearbejdningskapacitet og unødig ventetid på materialer, tilhørende komponenter eller en brugbar rækkefølge for opgaverne.
Brug SkyPlanner til at planlægge efter færdige ordrer
Når ordrebogen ændrer sig, bliver det hurtigt svært at koordinere de beslutninger manuelt. Flytter du en opgave, påvirker det den ledige kapacitet til andre opgaver, deres efterfølgende operationer og deres færdiggørelsesdatoer.
SkyPlanner APS klarer den beregning i finplanlægningen. Systemets motor til kunstig intelligens, Arcturus, planlægger operationer ud fra den konfigurerede kapacitet på arbejdsstationerne, afhængigheder og prioriteter. Gantt-tidslinjen viser den beregnede plan. Du fastlægger prioriteter, regler og låsninger, og Arcturus beregner inden for de rammer.
Tre beslutninger i finplanlægningen er særligt værdifulde, når du vil forbedre produktionsraten.
Planlæg det arbejde, der er klar, i en realistisk rækkefølge
En ledig tid på en maskine er ikke meget værd, hvis det nødvendige materiale først ankommer i morgen. Når planlægning med hensyn til materialer er aktiveret, tager SkyPlanner materialernes tilgængelighed med i beregningen af planen. Afhængigheder mellem operationer forbinder desuden de tidlige operationer med de efterfølgende trin.
Det giver dig en plan, der bygger på, hvornår arbejdet kan udføres, i stedet for en kø, hvor alt antages at være klar. Brug planen på produktionsgulvet som grundlag for at frigive opgaver til produktion, og kontrollér, at forudsætningerne er på plads, før flere opgaver sættes i gang.
Spar omstillinger uden at miste leveringsfristerne af syne
Gentagne skift mellem værktøjer, materialer eller farver kan koste tid, der ellers kunne bruges til produktion. SkyPlanner kan samle opgaver med matchende egenskaber ved hjælp af regler for arbejdsstationer og dynamiske prioriteter. Ved opgaver med forskellige egenskaber anvender systemet den konfigurerede omstillingstid.
Fordelen er en mere gennemtænkt rækkefølge: Opgaver, der passer sammen, kan køres samlet, i stedet for at hver omstilling besluttes isoleret. Afvej grupperingen mod frister for færdiggørelse og kundeprioriteter. Et langt parti, der er bekvemt at køre, er ikke det rigtige valg, hvis det forsinker de komponenter, der skal bruges til at gøre en hasteordre færdig.
Beregn planen på ny, når forudsætningerne ændrer sig
En forsinket opgave eller en ændret prioritet kan gøre gårsdagens rækkefølge uegnet til dagens arbejde. Arcturus kan genberegne planen ud fra de opdaterede oplysninger, og i Gantt-visningen kan du gennemgå den nye fordeling af opgaver og de beregnede færdiggørelsesdatoer.
I stedet for at genopbygge hver maskines kø manuelt kan du fokusere på beslutningerne: Hvilket arbejde skal være færdigt først, er der behov for at justere kapaciteten, og hvilke leveringsløfter kan den reviderede plan understøtte?
Hvad bedre overblik over materialer betød for Eskomatic
Eskomatic, en finsk underleverandør inden for maskinbearbejdning, organiserede tidligere i vid udstrækning opgavekøerne manuelt i et ældre produktionsstyringssystem. Det begrænsede overblik over materialestatus betød, at materialemangler kunne blive opdaget for tæt på en opgaves planlagte start.
Med SkyPlanner koblet til det eksisterende ERP-system fik teamet mere overskuelige opgavekøer i Gantt-visningen, automatisk planlægning af belastningen og bedre overblik over materialemangler. Eskomatic fortæller om færre produktionsstop på grund af manglende materialer og mere præcis fastsættelse af leveringsdatoer.
Eskomatics erfaringer viser, hvorfor det er vigtigt for produktionsflowet, at forudsætningerne er på plads: En brugbar plan tager højde for, om arbejdet kan udføres, ikke kun hvor det står i køen. For en planlægger betyder mere overskueligt dagligt arbejde og færre materialerelaterede afbrydelser, at der bruges mindre tid på at udrede mangler, efter at en opgave burde være startet.
Kontrollér, at du får mere af den produktion, du har brug for
Når du har ændret rækkefølgen eller måden, opgaver frigives på, skal du igen måle færdige, godkendte enheder med samme afgrænsning. Se på sammenlignelige skift eller uger, ikke kun den første travle eftermiddag.
Vurder produktionsraten sammen med varer under fremstilling, kvalitet og leveringsevne. Hvis flere opgaver sættes i produktion, men antallet af færdige, godkendte enheder er uændret, er forbedringen måske blot en længere kø. Hvis produktionen stiger, fordi du har valgt lettere produkter, forklarer produktmixet i hvert fald en del af ændringen. Hvis færdigvarelageret vokser uden tilsvarende efterspørgsel, kan en højere rate binde likviditet i stedet for at gavne virksomheden.
Finplanlægning er desuden kun en del af løsningen. Vedvarende nedbrud, kvalitetsfejl eller utilstrækkelig fysisk kapacitet kræver en indsats inden for vedligeholdelse, kvalitet eller kapacitet. En bedre plan hjælper med at koordinere de tilgængelige ressourcer. Den erstatter dem ikke og gør ikke i sig selv en ustabil proces pålidelig.
Hvis arbejdet på fabrikken igen og igen venter det forkerte sted, er SkyPlanner et praktisk næste skridt. Systemet kan integreres med ethvert ERP- eller MES-system via sit åbne REST API. Dermed kan eksisterende produktionsdata bruges til finplanlægning med begrænset kapacitet, uden at du behøver at udskifte et system, der allerede fungerer for virksomheden.
Book en demo af SkyPlanner, og få en dialog om de opgaver, fabrikken har svært ved at gøre færdige. Tag en typisk produktionsrute med, et eksempel på en nylig materialeforsinkelse og det mål for færdiggørelse, du vil forbedre. Det afgørende spørgsmål er ikke blot, om hver maskine kunne have mere at lave. Det er, hvordan en bedre rækkefølge kan hjælpe mere af det rigtige arbejde hele vejen gennem produktionen, godkendt og klar til kunden.
Jussi Mäntylä
Specialist i produktionsplanlægning, SkyPlanner


