








في هذه المقالة
- كيفية حساب معدل الإنتاج في التصنيع
- اجعل المعدل قابلا للمقارنة قبل محاولة رفعه
- معدل الإنتاج يختلف عن زمن العبور
- لماذا قد لا تؤدي زيادة الأعمال التي تبدأها إلى إنجاز طلبات أكثر؟
- استخدم SkyPlanner لترتيب العمل بما يخدم إنجاز الإنتاج
- رتّب العمل الجاهز في تسلسل واقعي
- قلّل وقت التغيير دون إغفال مواعيد التسليم
- أعد حساب الجدول عند تغير الظروف
- ما الذي تغيّر في Eskomatic بفضل وضوح جاهزية المواد؟
- تأكد أن زيادة الإنتاج تلبي احتياجاتك الفعلية
الرئيسية » الموارد » معدل الإنتاج في التصنيع: من انشغال الآلات إلى إنجاز الطلبات
وقت القراءة المقدر: 8 دقائق
الآلات في المراحل الأولى تعمل، ومنصات التحميل تمتلئ بالقطع، لكن قسم التجميع لا يزال ينتظر الأجزاء التي يحتاج إليها. وعند نهاية الوردية، يكون المصنع قد بدأ أعمالا كثيرة، لكنه لم ينجز إلا عددا قليلا من الطلبات.
يكشف معدل الإنتاج في التصنيع هذه الفجوة بوضوح. وهو كمية الإنتاج المطابق التي تنجزها عملية إنتاج محددة خلال وحدة زمنية، مثل عدد التجميعات المقبولة في الساعة أو أطنان المنتج النهائي في الوردية. فهو يقيس ما يخرج من العملية، لا حجم النشاط الذي يجري داخلها.
تحسين هذا المعدل يتطلب أكثر من تسريع العملية الأولى. فلا بد من وصول العمل المطلوب إلى المرحلة التالية مع بقاء وقت كاف لإنجازه. يساعدك SkyPlanner على ترجمة هذا المطلب إلى جدول إنتاج يربط بين طاقة الموارد وعلاقات التتابع بين العمليات والأولويات، ليعمل فريقك على إنجاز الطلبات بدلا من إطالة قوائم الانتظار.
كيفية حساب معدل الإنتاج في التصنيع
استخدم المعادلة التالية:
معدل الإنتاج في التصنيع = عدد الوحدات المطابقة المنجزة ÷ مدة القياس
لنفترض أن 80 وحدة وصلت إلى الفحص النهائي خلال وردية مدتها ثماني ساعات. ولا تزال ثماني وحدات بحاجة إلى تصحيح، ولم تُقبل بعد. بذلك تكون الوردية قد أنتجت 72 وحدة مطابقة:
72 وحدة مطابقة ÷ 8 ساعات = 9 وحدات مطابقة في الساعة
الوحدات التي تنتظر إعادة التشغيل لا تُحتسب بعد ضمن الإنتاج المطابق. وإذا جرى تصحيحها وقبولها لاحقا، فاحتسبها مرة واحدة عند قبولها، لا في كل مرة تمر فيها عبر آلة. أما الوحدات التالفة فلا تُحتسب ضمن الإنتاج المطابق.
في عمليات الإنتاج المستمر، استخدم وحدة قياس مادية مناسبة، مثل الكيلوغرام أو اللتر، بدلا من عدد القطع. والمبدأ واحد: حدد كمية الإنتاج المقبول واقسمها على الفترة التي أُنجز خلالها.
اجعل المعدل قابلا للمقارنة قبل محاولة رفعه
لا بد من تحديد نطاق قياس معدل الإنتاج. فقد تقيس خلية تشغيل ميكانيكي عدد القطع المقبولة التي تغادرها، بينما يقيس المصنع عدد المنتجات النهائية التي تجتاز القبول النهائي. كلا القياسين مفيد، لكن ارتفاع معدل الخلية لا يثبت أن المصنع أنجز منتجات أكثر.
التزم بثلاثة عناصر ثابتة في القياس:
- نقطة الخروج. احتسب الوحدات المنجزة عند المرحلة نفسها. فنقل القياس من القبول النهائي إلى عملية سابقة قد يُظهر تحسنا في الأرقام من دون أي تحسن في الإنتاج النهائي.
- الفترة الزمنية. في المثال، تبقى ساعات الوردية الثماني كاملة في المقام، بما فيها فترات التوقف. أما المعدل المحسوب على أساس ساعات تشغيل الآلة فقط فيجيب عن سؤال مختلف. أعطه تسمية مستقلة بدلا من استبعاد الوقت الضائع عند مقارنة الورديات.
- مزيج المنتجات. لا يمكن المقارنة مباشرة بين وردية تنتج حوامل بسيطة وأخرى تنتج تجميعات معقدة. قارن بين عائلات منتجات متشابهة، أو استخدم مقياسا موثقا للإنتاج المكافئ عندما يختلف المزيج اختلافا كبيرا.
في منشآت الإنتاج حسب الطلب، تابع معدل الإنتاج إلى جانب أداء التسليم. فإنجاز عدد كبير من الوحدات السهلة ليس نجاحا إذا ظلت الطلبات التي يحتاج إليها العملاء قيد الانتظار.
معدل الإنتاج يختلف عن زمن العبور
قد تتقارب المصطلحات، لكن وحدات القياس توضح السؤال الذي تجيب عنه:
- معدل الإنتاج: ما كمية الإنتاج المطابق التي تُنجز في الساعة أو الوردية أو اليوم؟
- زمن العبور: كم تستغرق الوحدة أو الدفعة للمرور عبر عملية الإنتاج المحددة، بما في ذلك وقت الانتظار؟
- زمن الدورة في التصنيع: كم تستغرق عملية متكررة أو دورة إنتاج؟ تستخدم بعض المؤسسات زمن الدورة للدلالة على فترة الإنتاج كاملة، لذا حدد نطاق القياس.
- الطاقة الإنتاجية: ما حجم العمل الذي يمكن للموارد المتاحة تنفيذه في ظل افتراضات التشغيل المحددة؟
- نسبة الاستغلال: ما النسبة المشغولة من الوقت المتاح للمورد؟
قد تكون نسبة استغلال آلة مرتفعة وهي تصنع مكونات ستنتظر أياما قبل التجميع. وبالمثل، قد لا يؤدي تقليص زمن عملية واحدة إلى زيادة الإنتاج النهائي إذا كانت مرحلة أخرى لا تستطيع استيعاب العمل الإضافي.
نقصد بمعدل الإنتاج هنا كمية الإنتاج المادي المطابق لكل وحدة زمنية. أما محاسبة الإنجاز فتستخدم مقياسا ماليا؛ لذا لا تخلط بين الإنجاز بالقيمة النقدية وعدد الوحدات في الساعة على مخطط الأداء نفسه.
لماذا قد لا تؤدي زيادة الأعمال التي تبدأها إلى إنجاز طلبات أكثر؟
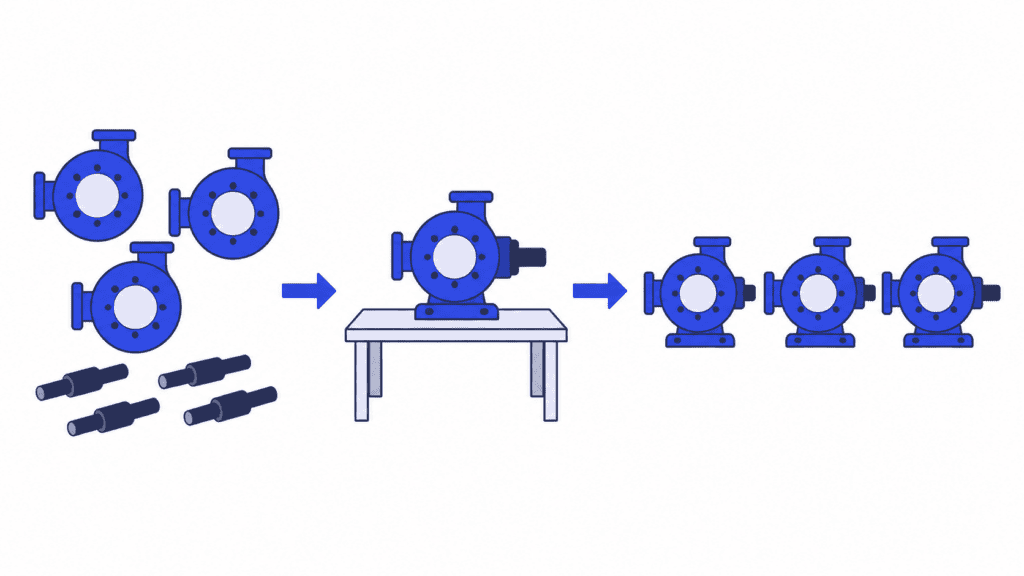
لنفترض أن مصنعا يجمع وحدات ضخ. تحتاج كل وحدة نهائية إلى جسم مضخة مُشغّل ميكانيكيا وعمود دوران، ويمكن لمركز تشغيل مشترك إنتاج أي من المكونين. ولتجنب وقت التغيير، يواصل المشغّل إنتاج دفعة أخرى من أجسام المضخات. وفي الوقت نفسه، تتوافر الأجسام لدى قسم التجميع، لكنه ينتظر أعمدة الدوران.
إبقاء مركز التشغيل مشغولا بإنتاج أجسام المضخات يزيد المخزون تحت التشغيل. لكنه لا يوفر المكون الناقص ولا يُنجز مضخة.
تبدأ الخطة الموجّهة نحو الإنجاز من احتياجات التجميع وتخطط عكسيا انطلاقا منها. فهي تنسق عمليات تشغيل الأجسام والأعمدة لتتوافر المكونات المناسبة للتجميع معا قبل الموعد المخطط له. لم تصبح الآلات أسرع؛ بل أصبح تسلسل العمل أكثر فائدة.
لا يعني ذلك إلغاء جميع قوائم الانتظار. فنقص العمل الجاهز قد يترك موردا حرجا عاطلا عند تأخر عملية سابقة. الهدف هو توافر قدر كاف من العمل المناسب في النقطة المناسبة، لا تقليص كل قائمة انتظار إلى أدنى حد ممكن.
وتظل اختناقات الإنتاج مهمة: فالعملية التي تشكل قيدا فعليا على الإنتاج تفرض حدا لا يمكن لتغيير التسلسل وحده تجاوزه. لكن قبل شراء معدات إضافية، ميّز بين نقص طاقة التشغيل وبين الانتظار الذي يمكن تجنبه للحصول على المواد أو المكونات المناسبة للتجميع معا أو لترتيب المهام في تسلسل قابل للتنفيذ.
استخدم SkyPlanner لترتيب العمل بما يخدم إنجاز الإنتاج
مع تغير الطلبات، سرعان ما يصبح تنسيق هذه القرارات يدويا أمرا صعبا. فتغيير موعد مهمة يؤثر في الطاقة المتاحة للمهام الأخرى، وفي عملياتها اللاحقة ومواعيد إنجازها.
يتولى SkyPlanner APS حسابات الجدولة هذه. إذ يجدول محرك الذكاء الاصطناعي Arcturus العمليات وفق الطاقة المحددة لمحطات العمل وعلاقات التتابع والأولويات. ويعرض مخطط Gantt الزمني الخطة الناتجة. أنت تحدد الأولويات والقواعد وعناصر الجدول المثبّتة، ويجري Arcturus الحسابات ضمن هذه الحدود.
هناك ثلاثة قرارات في الجدولة تكتسب أهمية خاصة لتحسين معدل الإنتاج.
رتّب العمل الجاهز في تسلسل واقعي
لا تفيد كثيرا فترة شاغرة مناسبة على الآلة إذا كانت المادة المطلوبة لن تصل إلا غدا. عند تفعيل الجدولة التي تراعي المواد، يأخذ SkyPlanner توافر المواد في الحسبان عند حساب الجدول. كما تربط علاقات التتابع بين العمليات العمل السابق بالمراحل التي تليه.
بذلك تحصل على خطة تستند إلى الوقت الذي يمكن فيه تنفيذ العمل، لا إلى قائمة انتظار تفترض أن كل شيء جاهز. استخدم هذه الخطة في صالة الإنتاج لتوجيه قرارات الإذن ببدء العمل، وتحقق من الجاهزية قبل إدخال مزيد من المهام إلى الإنتاج.
قلّل وقت التغيير دون إغفال مواعيد التسليم
قد يستهلك التبديل المتكرر بين الأدوات أو المواد أو الألوان وقتا كان يمكن تخصيصه للإنتاج. يستطيع SkyPlanner تجميع المهام ذات الخصائص المتطابقة باستخدام قواعد محطات العمل والأولويات الديناميكية، مع اعتماد وقت التهيئة المحدد للمهام المختلفة.
الفائدة هي تسلسل عمل مدروس: يمكن تنفيذ المهام المتوافقة معا بدلا من اتخاذ كل قرار تغيير بمعزل عن بقية العمل. وازن هذا التجميع مع أولويات مواعيد الإنجاز والعملاء. فالدفعة الطويلة المريحة في التشغيل ليست الخيار الصحيح عندما تؤخر المكونات اللازمة لإنجاز طلب عاجل.
أعد حساب الجدول عند تغير الظروف
قد يجعل تأخر مهمة أو تغير أولوية تسلسل الأمس غير مناسب لعمل اليوم. يستطيع Arcturus إعادة حساب الجدول وفق المعلومات المحدّثة، فيما يتيح لك عرض Gantt مراجعة التوزيع الناتج للمهام ومواعيد إنجازها.
بدلا من إعادة ترتيب قائمة انتظار كل آلة يدويا، يمكنك التركيز على القرارات: أي الأعمال يجب إنجازها أولا، وهل هناك حاجة إلى تدخل بشأن الطاقة الإنتاجية، وما الالتزامات التي تتيح الخطة المعدّلة الوفاء بها؟
ما الذي تغيّر في Eskomatic بفضل وضوح جاهزية المواد؟
كانت Eskomatic، وهي شركة فنلندية للتشغيل الميكانيكي من الباطن، ترتب قوائم انتظار العمل يدويا إلى حد كبير داخل نظام قديم للتحكم في الإنتاج. وبسبب محدودية المعلومات المتاحة عن حالة المواد، كان من الممكن ألا يظهر النقص إلا قبيل الموعد المخطط لبدء المهمة.
بعد ربط SkyPlanner بنظام ERP المستخدم لديها، حصل الفريق على قوائم عمل أوضح في مخطط Gantt، وجدولة آلية للأحمال، ورؤية أفضل لنقص المواد. وتفيد Eskomatic بأن توقفات الإنتاج الناتجة عن غياب المواد أصبحت أقل، وأن تحديد مواعيد التسليم أصبح أكثر دقة.
توضح تجربة Eskomatic أهمية الجاهزية لانسياب العمل: فالجدول المفيد يراعي إمكانية تنفيذ العمل، لا مجرد موضعه في قائمة الانتظار. وبالنسبة إلى مخطط الإنتاج، فإن وضوح العمل اليومي وانخفاض التوقفات المرتبطة بالمواد يعنيان وقتا أقل لمعالجة النقص بعد أن يكون موعد بدء المهمة قد فات بالفعل.
تأكد أن زيادة الإنتاج تلبي احتياجاتك الفعلية
بعد تغيير تسلسل العمل أو أسلوب الإذن ببدئه، قِس الوحدات المنجزة والمقبولة مجددا ضمن نطاق القياس نفسه. راجع ورديات أو أسابيع قابلة للمقارنة، ولا تكتف بأول فترة عمل مزدحمة.
انظر إلى معدل الإنتاج إلى جانب المخزون تحت التشغيل والجودة وأداء التسليم. فإذا زاد عدد المهام التي تدخل الإنتاج وبقي عدد الوحدات المنجزة والمقبولة كما هو، فقد لا يكون التحسن سوى قائمة انتظار أطول. وإذا ارتفع الإنتاج لأنك اخترت منتجات أسهل، فإن مزيج المنتجات يفسر جزءا من التغير على الأقل. وإذا زاد مخزون المنتجات النهائية دون طلب عليها، فقد يؤدي ارتفاع المعدل إلى تجميد السيولة بدلا من خدمة الشركة.
والجدولة ليست سوى جزء من الحل. فالأعطال المتكررة أو العيوب أو نقص الطاقة الإنتاجية الفعلية تتطلب إجراءات تتعلق بالصيانة أو الجودة أو معالجة نقص الطاقة الإنتاجية. تساعد الخطة الأفضل على تنسيق الموارد المتاحة، لكنها لا تحل محل هذه الموارد، ولا تكفي وحدها لضمان الاعتماد على عملية إنتاج غير مستقرة.
إذا كان العمل في مصنعك يتعطل مرارا في المواضع غير المناسبة، فإن SkyPlanner خطوة عملية تالية. فهو يتكامل مع أي نظام ERP أو MES عبر واجهة REST API المفتوحة، ويستخدم بيانات الإنتاج الحالية في الجدولة ضمن حدود الطاقة المتاحة، دون أن تضطر إلى استبدال نظام يخدم أعمالك بالفعل.
احجز عرضا توضيحيا لـ SkyPlanner لمناقشة الأعمال التي يصعب على مصنعك إنجازها. جهّز مسار إنتاج نموذجيّا، وحالة تأخر حديثة في المواد، ومقياس الإنجاز الذي تريد تحسينه. فالسؤال المفيد ليس مجرد ما إذا كان يمكن زيادة انشغال كل آلة، بل كيف يمكن لتسلسل أفضل أن يساعد على خروج المزيد من الإنتاج المطلوب، مقبولا وجاهزا للعميل.
Jussi Mäntylä
أخصائي تخطيط الإنتاج، SkyPlanner


