








În acest articol
- Cum se calculează rata de producție
- Asigurați comparabilitatea indicatorului înainte de a încerca să îl creșteți
- Rata de producție nu este durata de traversare a procesului
- De ce mai multe lucrări începute nu înseamnă neapărat mai multe comenzi finalizate
- Folosiți SkyPlanner pentru a ordona operațiile în vederea finalizării produselor
- Stabiliți o ordine realistă pentru operațiile pregătite de execuție
- Reduceți schimbările de fabricație fără a pierde din vedere termenele
- Recalculați programul când se schimbă condițiile
- Ce a schimbat la Eskomatic verificarea disponibilității materialelor
- Verificați dacă produceți mai mult din ceea ce este necesar
Acasă » Resurse » Rata de producție: de la utilaje ocupate la comenzi finalizate
Timp estimat de citire: 8 minute
Utilajele de la începutul fluxului lucrează, paleții se umplu, iar la asamblare încă se așteaptă piesele necesare. La sfârșitul schimbului, fabrica a început multe lucrări, dar a finalizat prea puține comenzi.
Rata de producție scoate în evidență acest decalaj. Este cantitatea de produse conforme finalizate într-un proces de producție bine delimitat, raportată la timp: de exemplu, ansambluri acceptate pe oră sau tone de produs finit pe schimb. Măsoară ceea ce iese din proces, nu volumul de activitate din interiorul lui.
Pentru a o îmbunătăți, nu este suficient să accelerați prima operație. Lucrările necesare trebuie să ajungă la etapa următoare cât încă mai este timp să fie finalizate. SkyPlanner vă ajută să transpuneți această cerință într-un program de producție, corelând capacitatea resurselor, dependențele dintre operații și prioritățile. Astfel, echipa poate urmări finalizarea comenzilor, nu prelungirea cozilor de așteptare.
Cum se calculează rata de producție
Folosiți această formulă:
Rata de producție = Unități conforme finalizate ÷ Perioada de măsurare
Să presupunem că 80 de unități ajung la inspecția finală într-un schimb de opt ore. Opt mai au nevoie de corecții și nu au fost încă acceptate. Prin urmare, în acel schimb s-au obținut 72 de unități conforme:
72 de unități conforme ÷ 8 ore = 9 unități conforme pe oră
Unitățile care așteaptă reprelucrarea nu se includ încă în producția conformă. Dacă sunt corectate și acceptate ulterior, numărați-le o singură dată, în acel moment, nu la fiecare trecere printr-un utilaj. Rebuturile nu se includ în producția conformă.
Pentru un proces continuu, folosiți o unitate fizică adecvată, cum ar fi kilogramele sau litrii, în locul bucăților. Principiul rămâne același: definiți ce producție îndeplinește criteriile de acceptare și împărțiți cantitatea obținută la intervalul de timp în care a fost finalizată.
Asigurați comparabilitatea indicatorului înainte de a încerca să îl creșteți
Rata de producție trebuie raportată la un proces clar delimitat. O celulă de prelucrare poate măsura piesele acceptate la ieșirea din celulă, iar o fabrică poate măsura produsele finite care trec de acceptarea finală. Ambii indicatori sunt utili, dar o rată mai mare la nivelul celulei nu dovedește că fabrica a finalizat mai multe produse.
Păstrați aceleași trei repere:
- Punctul de ieșire. Numărați unitățile finalizate în aceeași etapă. Dacă mutați măsurarea de la acceptarea finală la o operație anterioară, rezultatele pot părea mai bune fără ca producția de produse finite să fi crescut.
- Intervalul de timp. În exemplul dat, toate cele opt ore ale schimbului rămân la numitor, inclusiv întreruperile. O rată calculată doar pentru orele de funcționare a utilajului răspunde la o altă întrebare. Prezentați-o separat, în loc să eliminați timpul pierdut din comparația dintre schimburi.
- Structura producției. Un schimb în care se fabrică suporturi simple nu poate fi comparat direct cu unul în care se realizează ansambluri complexe. Comparați familii de produse similare sau folosiți o metodă documentată de exprimare a producției în unități echivalente atunci când structura producției variază semnificativ.
Într-o unitate cu producție la comandă, urmăriți rata de producție împreună cu respectarea termenelor de livrare. Finalizarea multor unități ușor de executat nu este un succes dacă comenzile de care au nevoie clienții încă așteaptă.
Rata de producție nu este durata de traversare a procesului
Termenii sunt apropiați, dar unitățile de măsură arată la ce întrebare răspunde fiecare indicator:
- Rata de producție: ce cantitate de produse conforme se finalizează pe oră, pe schimb sau pe zi?
- Durata de traversare a procesului: cât timp petrece o unitate sau un lot în procesul de producție delimitat, inclusiv în așteptare?
- Timpul de ciclu în producție: cât durează o operație repetabilă sau un ciclu de producție? Unele organizații folosesc timpul de ciclu pentru întregul interval de producție, așadar precizați limitele măsurării.
- Capacitatea: ce volum de lucrări ar putea prelua resursele disponibile în condițiile de funcționare stabilite?
- Gradul de utilizare: ce proporție din timpul disponibil al unei resurse este ocupată?
Un utilaj poate avea un grad ridicat de utilizare în timp ce produce componente care vor aștepta zile întregi până la asamblare. La fel, scurtarea unei singure operații poate să nu crească producția finită dacă o altă etapă nu poate prelua volumul suplimentar.
Aici, rata de producție se referă la cantitatea fizică de produse conforme obținută pe unitatea de timp. Contabilitatea de tip throughput folosește un indicator financiar; nu amestecați valorile monetare cu unitățile pe oră în același grafic de performanță.
De ce mai multe lucrări începute nu înseamnă neapărat mai multe comenzi finalizate
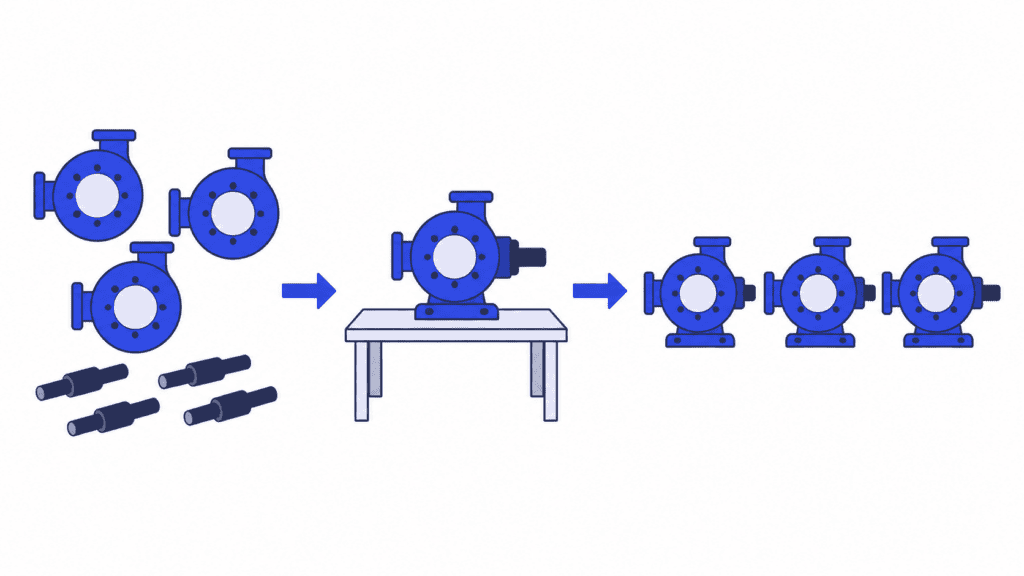
Imaginați-vă o fabrică în care se asamblează pompe. Fiecare pompă finită are nevoie de o carcasă prelucrată și de un arbore, iar același centru de prelucrare poate produce oricare dintre cele două componente. Pentru a evita o schimbare de fabricație, operatorul continuă cu încă un lot de carcase. Între timp, la asamblare există carcase disponibile, dar se așteaptă arborii.
Menținerea centrului de prelucrare ocupat cu carcase mărește producția în curs de execuție. Nu asigură componenta lipsă și nu duce la finalizarea unei pompe.
Un plan orientat spre finalizare pornește de la necesarul de la asamblare și planifică înapoi. El coordonează operațiile pentru carcase și arbori, astfel încât componentele corespunzătoare să fie disponibile înainte de intervalul programat pentru asamblare. Utilajele nu au devenit mai rapide. Ordinea operațiilor a devenit mai utilă.
Asta nu înseamnă eliminarea tuturor cozilor de așteptare. Dacă sunt prea puține lucrări pregătite, o resursă critică poate rămâne nefolosită atunci când o operație anterioară întârzie. Scopul este să existe suficiente lucrări potrivite în punctul potrivit, nu cele mai scurte cozi posibile peste tot.
Blocajele în producție rămân importante: o operație supusă unei constrângeri reale impune o limită pe care simpla ordonare a operațiilor nu o poate elimina. Dar, înainte de a cumpăra echipamente suplimentare, faceți diferența între capacitatea insuficientă de prelucrare și timpul de așteptare care poate fi evitat prin asigurarea materialelor, a componentelor care trebuie asamblate împreună sau a unei ordini fezabile a operațiilor.
Folosiți SkyPlanner pentru a ordona operațiile în vederea finalizării produselor
Când portofoliul de comenzi se schimbă, coordonarea manuală a acestor decizii devine rapid dificilă. Mutarea unei operații afectează capacitatea disponibilă pentru celelalte operații, etapele care le urmează și datele lor de finalizare.
SkyPlanner APS se ocupă de aceste calcule de programare. Motorul său de inteligență artificială, Arcturus, programează operațiile în funcție de capacitatea configurată a centrelor de lucru, de dependențe și de priorități. Diagrama Gantt afișează planul rezultat. Dumneavoastră stabiliți prioritățile, regulile și blocările, iar Arcturus calculează respectându-le.
Trei decizii de programare sunt deosebit de valoroase pentru îmbunătățirea ratei de producție.
Stabiliți o ordine realistă pentru operațiile pregătite de execuție
Un interval liber la utilaj este puțin util dacă materialul necesar sosește abia mâine. Când este activată programarea în funcție de materiale, SkyPlanner ține cont de disponibilitatea acestora în calculele de programare. Dependențele dintre operații leagă, de asemenea, lucrările anterioare de etapele care le urmează.
Obțineți astfel un plan bazat pe momentul în care lucrările pot avansa, nu o coadă de așteptare care presupune că totul este pregătit. În secția de producție, folosiți acest plan pentru a ghida lansarea în producție și verificați dacă sunt îndeplinite condițiile necesare înainte de a lansa alte operații.
Reduceți schimbările de fabricație fără a pierde din vedere termenele
Schimbarea repetată a sculelor, materialelor sau culorilor poate consuma timp care altfel ar fi disponibil pentru producție. SkyPlanner poate grupa operațiile cu proprietăți comune prin regulile centrelor de lucru și prioritățile dinamice, folosind timpul de reglaj configurat pentru operațiile diferite.
Avantajul este o ordine mai bine gândită: operațiile compatibile pot fi executate împreună, în loc ca fiecare schimbare de fabricație să fie decisă separat. Echilibrați această grupare cu prioritățile legate de datele de finalizare și de clienți. Un lot mare, convenabil de executat, nu este alegerea potrivită dacă întârzie componentele necesare pentru finalizarea unei comenzi urgente.
Recalculați programul când se schimbă condițiile
O operație întârziată sau o prioritate schimbată poate face ca ordinea de ieri să nu mai fie potrivită pentru lucrările de astăzi. Arcturus poate recalcula programul pe baza informațiilor actualizate, iar vizualizarea Gantt vă permite să verificați alocările și datele de finalizare rezultate.
În loc să refaceți manual coada de operații a fiecărui utilaj, vă puteți concentra pe decizii: ce lucrări trebuie finalizate primele, dacă este nevoie de intervenții asupra capacității și ce angajamente pot fi respectate cu planul revizuit.
Ce a schimbat la Eskomatic verificarea disponibilității materialelor
Eskomatic, o companie finlandeză care execută prelucrări mecanice pentru clienți, organiza anterior cozile de operații în mare parte manual, într-un sistem învechit de control al producției. Vizibilitatea limitată asupra situației materialelor făcea ca lipsurile să poată fi descoperite prea aproape de momentul planificat pentru începerea unei operații.
Prin conectarea SkyPlanner la sistemul ERP existent, echipa a obținut cozi de operații mai clare în Gantt, programarea automată a încărcării resurselor și o vizibilitate mai bună asupra lipsurilor de materiale. Eskomatic raportează mai puține opriri de producție cauzate de lipsa materialelor și o stabilire mai precisă a datelor de livrare.
Experiența Eskomatic arată de ce condițiile de execuție contează pentru fluxul de producție: un program util ține cont de posibilitatea de a executa lucrările, nu doar de poziția lor în coadă. Pentru un planificator, lucrări zilnice mai clar organizate și mai puține întreruperi din cauza materialelor înseamnă mai puțin timp petrecut rezolvând lipsuri după momentul în care o operație ar fi trebuit deja să înceapă.
Verificați dacă produceți mai mult din ceea ce este necesar
După ce modificați ordinea operațiilor sau modul de lansare în producție, măsurați din nou unitățile finalizate și acceptate, păstrând aceleași limite ale măsurării. Analizați schimburi sau săptămâni comparabile, nu doar prima după-amiază aglomerată.
Analizați rata de producție împreună cu producția în curs de execuție, calitatea și respectarea termenelor de livrare. Dacă intră mai multe lucrări în producție, dar numărul unităților finalizate și acceptate rămâne neschimbat, presupusa îmbunătățire poate fi doar o coadă mai lungă. Dacă producția crește fiindcă ați ales produse mai ușor de executat, structura producției explică cel puțin o parte din schimbare. Dacă stocul de produse finite crește fără să existe cerere, o rată mai mare poate bloca bani în loc să ajute afacerea.
Programarea este, la rândul ei, doar o parte a soluției. Defecțiunile repetate, neconformitățile sau capacitatea fizică insuficientă necesită intervenții de mentenanță, măsuri pentru îmbunătățirea calității sau pentru asigurarea capacității necesare. Un plan mai bun ajută la coordonarea resurselor disponibile; nu le înlocuiește și nu face, de unul singur, ca un proces instabil să devină fiabil.
Pentru o fabrică în care lucrările așteaptă în mod repetat în punctele nepotrivite ale fluxului, adoptarea SkyPlanner este o măsură practică de luat în continuare. Se integrează cu orice ERP sau MES prin interfața sa deschisă REST API și folosește datele de producție existente pentru programarea pe capacitate finită, fără a vă obliga să înlocuiți un sistem care vă este deja util.
Programați o demonstrație SkyPlanner pentru a discuta despre lucrările pe care fabrica dumneavoastră le finalizează cu dificultate. Pregătiți un flux tehnologic tipic, un exemplu recent de întârziere a materialelor și indicatorul de finalizare pe care doriți să îl îmbunătățiți. Întrebarea utilă nu este doar dacă fiecare utilaj ar putea fi mai ocupat, ci cum ar putea o ordine mai bună a operațiilor să ajute la finalizarea mai multor produse necesare, acceptate și pregătite pentru client.
Jussi Mäntylä
Specialist în planificarea producției, SkyPlanner


