








Šajā rakstā
- Kā aprēķināt ražošanas caurlaidspēju
- Pirms kāpināt rādītāju, nodrošiniet tā salīdzināmību
- Caurlaidspēja nav ražošanas procesa izpildes laiks
- Kāpēc vairāk iesāktu darbu ne vienmēr nozīmē vairāk pabeigtu pasūtījumu
- Ar SkyPlanner plānojiet darbu secību tā, lai pabeigtu produkciju
- Sakārtojiet izpildei gatavos darbus reālistiskā secībā
- Samaziniet pārregulēšanu, nezaudējot no redzesloka termiņus
- Pārrēķiniet grafiku, mainoties apstākļiem
- Kā labāka materiālu pieejamības pārredzamība mainīja darbu Eskomatic
- Pārliecinieties, ka izlaides pieaugums dod tieši vajadzīgo produkciju
Sākums » Resursi » Ražošanas caurlaidspēja: no noslogotām iekārtām līdz gatavai produkcijai
Aptuvenais lasīšanas laiks: 8 minutes
Iekārtas procesa sākumā ir noslogotas, paletes pildās, bet montāžā joprojām gaida vajadzīgās detaļas. Maiņas beigās ražotnē ir iesākts daudz darbu, taču pabeigts pārāk maz pasūtījumu.
Ražošanas caurlaidspēja ļauj skaidri ieraudzīt šo atšķirību. Tā ir noteiktā ražošanas procesā pabeigtās kvalitatīvās produkcijas daudzums laika vienībā, piemēram, pieņemti mezgli stundā vai gatavās produkcijas tonnas maiņā. Tā raksturo procesa izlaidi, nevis to, cik daudz darbību notiek procesa iekšienē.
Lai to palielinātu, nepietiek tikai paātrināt pirmo operāciju. Vajadzīgajiem ražojumiem nākamajā posmā jānonāk, kamēr vēl ir laiks tos pabeigt. SkyPlanner palīdz šo prasību īstenot ražošanas grafikā, sasaistot resursu jaudu, operāciju savstarpējās atkarības un prioritātes. Tā komanda var strādāt, lai pabeigtu pasūtījumus, nevis pagarinātu darbu rindas.
Kā aprēķināt ražošanas caurlaidspēju
Izmantojiet šo formulu:
Ražošanas caurlaidspēja = Pabeigto kvalitatīvo vienību skaits ÷ Mērījuma periods
Pieņemsim, ka astoņu stundu maiņā gala pārbaudē nonāk 80 vienības. Astoņām vēl jānovērš trūkumi, un tās nav pieņemtas. Tātad maiņā ir saražotas 72 kvalitatīvas vienības:
72 kvalitatīvas vienības ÷ 8 stundas = 9 kvalitatīvas vienības stundā
Vienības, kurām vēl jānovērš trūkumi, pagaidām neieskaita kvalitatīvajā izlaidē. Ja tās izlabo un pieņem vēlāk, ieskaitiet tās vienu reizi pieņemšanas brīdī, nevis atkārtoti pēc katras apstrādes iekārtā. Brāķi kvalitatīvajā izlaidē neieskaita.
Nepārtrauktā procesā gabalu vietā izmantojiet atbilstošu fizikālu mērvienību, piemēram, kilogramus vai litrus. Princips paliek tas pats: nosakiet prasībām atbilstošās produkcijas daudzumu un daliet to ar periodu, kurā tas saražots.
Pirms kāpināt rādītāju, nodrošiniet tā salīdzināmību
Caurlaidspējas mērījumam jānosaka procesa robežas. Mehāniskās apstrādes iecirknī var uzskaitīt pieņemtās detaļas, kas iziet no iecirkņa, bet visas ražotnes līmenī — gatavos izstrādājumus, kas izturējuši gala pieņemšanu. Abi rādītāji ir noderīgi, taču lielāka iecirkņa caurlaidspēja nepierāda, ka ražotne ir pabeigusi vairāk izstrādājumu.
Konsekventi ievērojiet trīs nosacījumus:
- Uzskaites punkts. Pabeigtās vienības skaitiet vienā un tajā pašā posmā. Pārceļot mērījumu no gala pieņemšanas uz agrāku operāciju, izlaides rādītājs var izskatīties labāks, lai gan gatavās produkcijas daudzums nav palielinājies.
- Laika periods. Piemērā saucējā paliek visas astoņas maiņas stundas, ieskaitot pārtraukumus. Rādītājs, kas aprēķināts tikai par iekārtas darbības stundām, atbild uz citu jautājumu. Norādiet to atsevišķi, nevis izslēdziet zaudēto laiku no maiņu salīdzinājuma.
- Produkcijas sortiments. Maiņa, kurā izgatavo vienkāršus kronšteinus, nav tieši salīdzināma ar maiņu, kurā izgatavo sarežģītus mezglus. Salīdziniet līdzīgas izstrādājumu grupas vai, ja sortiments būtiski atšķiras, izmantojiet ekvivalentas izlaides rādītāju ar dokumentētu aprēķina metodi.
Ražojot pēc pasūtījuma, caurlaidspēju vērtējiet kopā ar piegādes termiņu izpildi. Liels vienkāršu izstrādājumu skaits nav panākums, ja klientiem vajadzīgie pasūtījumi joprojām gaida.
Caurlaidspēja nav ražošanas procesa izpildes laiks
Šie jēdzieni ir saistīti, taču mērvienības parāda, uz kuru jautājumu atbild katrs rādītājs:
- Caurlaidspēja: cik daudz kvalitatīvas produkcijas pabeidz stundā, maiņā vai dienā?
- Ražošanas procesa izpildes laiks: cik ilgs laiks vajadzīgs, lai vienība vai partija izietu noteikto ražošanas procesu, ieskaitot gaidīšanu?
- Ražošanas cikla laiks: cik ilga ir atkārtojama operācija vai ražošanas cikls? Dažos uzņēmumos ar cikla laiku apzīmē visu ražošanas periodu, tāpēc norādiet procesa robežas.
- Jauda: cik daudz darba pieejamie resursi spētu paveikt, ievērojot noteiktos darbības pieņēmumus?
- Noslodze: cik liela daļa no resursa pieejamā laika ir aizņemta?
Iekārtai var būt augsta noslodze, kamēr tā ražo detaļas, kuras vēl vairākas dienas gaidīs montāžu. Tāpat vienas operācijas saīsināšana var nepalielināt gatavās produkcijas izlaidi, ja kāds cits posms nespēj pieņemt papildu darbu.
Šeit caurlaidspēja nozīmē fiziski saražotās kvalitatīvās produkcijas daudzumu laika vienībā. Savukārt caurlaidspējas uzskaitē izmanto finanšu rādītāju. Nejauciet naudas izteiksmē noteikto caurlaidspēju ar vienībām stundā vienā darbības rādītāju diagrammā.
Kāpēc vairāk iesāktu darbu ne vienmēr nozīmē vairāk pabeigtu pasūtījumu
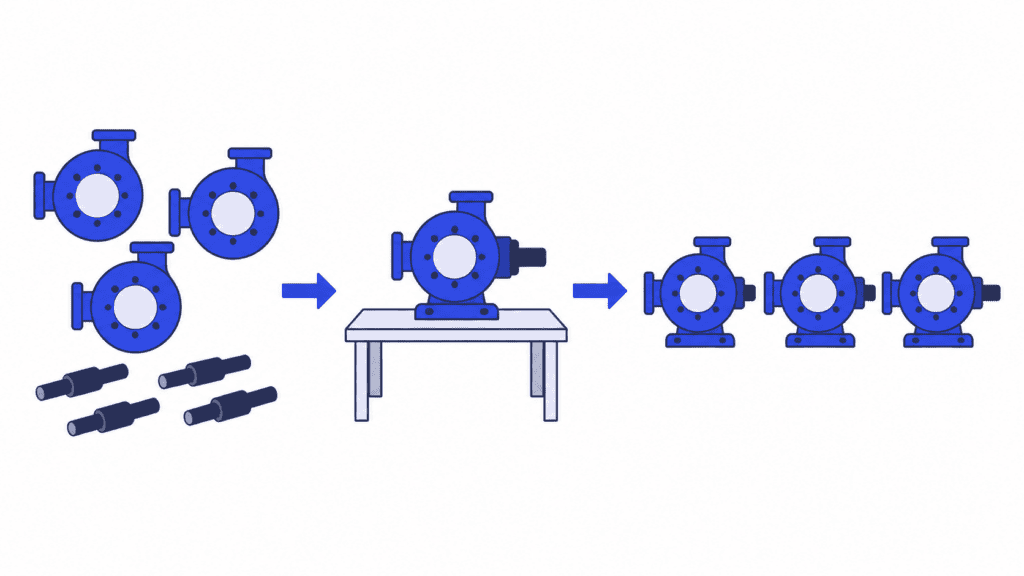
Iedomāsimies ražotni, kurā montē sūkņus. Katram gatavam sūknim vajadzīgs mehāniski apstrādāts korpuss un vārpsta, un vienā apstrādes centrā var izgatavot gan vienu, gan otru detaļu. Lai izvairītos no pārregulēšanas, operators turpina darbu ar nākamo korpusu partiju. Tikmēr montāžā korpusi ir pieejami, bet trūkst vārpstu.
Noslogojot apstrādes centru ar korpusu ražošanu, pieaug nepabeigtās ražošanas apjoms. Taču trūkstošā detaļa netiek sagādāta, un neviens sūknis netiek pabeigts.
Lai izveidotu plānu, kura mērķis ir pabeigta produkcija, plānošanu veic atpakaļ no montāžai nepieciešamā. Korpusu un vārpstu apstrādes operācijas tiek saskaņotas tā, lai savstarpēji atbilstošās detaļas būtu pieejamas pirms paredzētā montāžas laika. Iekārtas nav kļuvušas ātrākas. To darba secība ir kļuvusi lietderīgāka.
Tas nenozīmē, ka visas darbu rindas jāsamazina līdz nullei. Ja izpildei gatavu darbu ir pārāk maz, kritisks resurss var palikt dīkstāvē, aizkavējoties iepriekšējai operācijai. Mērķis ir pietiekams vajadzīgo darbu apjoms pareizajā procesa vietā, nevis iespējami īsākas rindas visur.
Ražošanas šaurās vietas joprojām ir svarīgas: operācija ar nepietiekamu jaudu nosaka robežu, kuru ar darba secības maiņu vien nevar pārvarēt. Tomēr pirms jaunu iekārtu iegādes nošķiriet apstrādes jaudas trūkumu no novēršamas gaidīšanas uz materiāliem, atbilstošām detaļām vai izpildāmu ražošanas uzdevumu secību.
Ar SkyPlanner plānojiet darbu secību tā, lai pabeigtu produkciju
Mainoties pasūtījumu portfelim, šos lēmumus saskaņot manuāli drīz kļūst grūti. Pārceļot vienu ražošanas uzdevumu, mainās citiem uzdevumiem pieejamā jauda, to turpmāko operāciju grafiks un pabeigšanas datumi.
SkyPlanner APS veic šos ražošanas grafika aprēķinus. Tā mākslīgā intelekta dzinējs Arcturus plāno operācijas atbilstoši konfigurētajai darba centru jaudai, savstarpējām atkarībām un prioritātēm. Iegūtais plāns ir redzams Gantt laika skalā. Jūs nosakāt prioritātes, noteikumus un fiksējumus, bet Arcturus veic aprēķinus šo nosacījumu ietvaros.
Caurlaidspējas uzlabošanai īpaši vērtīgi ir trīs lēmumi, veidojot ražošanas grafiku.
Sakārtojiet izpildei gatavos darbus reālistiskā secībā
Brīvs laiks iekārtas grafikā maz palīdz, ja vajadzīgais materiāls pienāks tikai rīt. Ja ir iespējota plānošana, kas ņem vērā materiālu pieejamību, SkyPlanner to ievēro, aprēķinot ražošanas grafiku. Savukārt operāciju savstarpējās atkarības sasaista iepriekšējos darbus ar nākamajiem posmiem.
Tādējādi plāns balstās uz to, kad darbu patiešām var turpināt, nevis uz pieņēmumu, ka viss rindā esošais jau ir gatavs izpildei. Ražošanas cehā izmantojiet šo plānu, lai lemtu par uzdevumu nodošanu ražošanā, un pārbaudiet gatavību, pirms atļaujat sākt nākamos uzdevumus.
Samaziniet pārregulēšanu, nezaudējot no redzesloka termiņus
Bieža instrumentu, materiālu vai krāsu maiņa var patērēt laiku, ko citādi varētu izmantot ražošanai. SkyPlanner var grupēt ražošanas uzdevumus ar vienādām īpašībām, izmantojot darba centru noteikumus un dinamiskās prioritātes. Atšķirīgiem uzdevumiem tas ņem vērā konfigurēto pārregulēšanas laiku.
Ieguvums ir pārdomātāka darba secība: saderīgus darbus var izpildīt kopā, nevis par katru pārregulēšanu lemt atsevišķi. Līdzsvarojiet šādu grupēšanu ar pabeigšanas termiņiem un klientu prioritātēm. Gara, ērti izgatavojama partija nav pareizā izvēle, ja tā aizkavē detaļas, kas vajadzīgas steidzama pasūtījuma pabeigšanai.
Pārrēķiniet grafiku, mainoties apstākļiem
Aizkavēts ražošanas uzdevums vai mainīta prioritāte var padarīt vakardienas secību nepiemērotu šodienas darbam. Arcturus var pārrēķināt grafiku atbilstoši atjauninātajai informācijai, bet Gantt skatā varat pārskatīt iegūto uzdevumu sadalījumu un pabeigšanas datumus.
Tā vietā, lai manuāli pārveidotu katras iekārtas darbu rindu, varat koncentrēties uz lēmumiem: kuri darbi jāpabeidz vispirms, vai jārisina jaudas jautājumi un kādas saistības ļauj uzņemties pārskatītais plāns.
Kā labāka materiālu pieejamības pārredzamība mainīja darbu Eskomatic
Somijas uzņēmums Eskomatic, kas sniedz mehāniskās apstrādes ārpakalpojumus, iepriekš darbu rindas lielākoties veidoja manuāli novecojošā ražošanas vadības sistēmā. Ierobežotā informācija par materiālu statusu nozīmēja, ka to trūkums varēja atklāties pārāk īsi pirms plānotās uzdevuma sākšanas.
Savienojot SkyPlanner ar esošo ERP sistēmu, komanda ieguva skaidrākas darbu rindas Gantt skatā, automatizētu noslodzes plānošanu un labāku pārskatu par materiālu trūkumu. Eskomatic norāda, ka materiālu trūkuma izraisītu ražošanas apstāšanos ir mazāk un piegādes datumus izdodas noteikt precīzāk.
Eskomatic pieredze parāda, kāpēc gatavība darbam ir svarīga ražošanas plūsmai: noderīgs grafiks ņem vērā ne vien uzdevuma vietu rindā, bet arī to, vai to var izpildīt. Skaidrāks ikdienas darba plāns un mazāk materiālu trūkuma izraisītu pārtraukumu nozīmē, ka plānotājam mazāk laika jāvelta materiālu trūkuma novēršanai pēc tam, kad uzdevuma izpildei jau bija jāsākas.
Pārliecinieties, ka izlaides pieaugums dod tieši vajadzīgo produkciju
Pēc darba secības vai kārtības, kādā uzdevumus nododat ražošanā, maiņas vēlreiz izmēriet pieņemto gatavo vienību daudzumu, saglabājot tās pašas procesa robežas. Vērtējiet salīdzināmas maiņas vai nedēļas, nevis tikai pirmo noslogoto pēcpusdienu.
Caurlaidspēju vērtējiet kopā ar nepabeigtās ražošanas apjomu, kvalitāti un piegādes termiņu izpildi. Ja ražošanā nonāk vairāk uzdevumu, bet pieņemto gatavo vienību skaits nemainās, vienīgais šķietamais uzlabojums var būt garāka rinda. Ja izlaide pieaug tāpēc, ka izvēlēti vienkāršāki izstrādājumi, sortiments izskaidro vismaz daļu pārmaiņu. Ja gatavās produkcijas krājumi aug bez pieprasījuma, lielāka caurlaidspēja var iesaldēt naudu krājumos, nevis palīdzēt uzņēmumam.
Arī ražošanas grafika uzlabošana ir tikai daļa no risinājuma. Ja pastāvīgi rodas bojājumi, defekti vai trūkst fiziskās ražošanas jaudas, vajadzīgi tehniskās apkopes, kvalitātes vai jaudas uzlabošanas pasākumi. Labāks plāns palīdz saskaņot pieejamo resursu izmantošanu, taču tas neaizstāj šos resursus un pats par sevi nepadara nestabilu procesu uzticamu.
Ražotnei, kurā darbi regulāri gaida nepareizajā procesa vietā, SkyPlanner ir praktisks nākamais solis. Izmantojot atvērto REST API, tas integrējas ar jebkuru ERP vai MES sistēmu un ļauj izmantot esošos ražošanas datus plānošanā ar ierobežotu jaudu. Nav jāaizstāj sistēma, kas jau kalpo jūsu uzņēmuma vajadzībām.
Piesakieties SkyPlanner demonstrācijai, lai pārrunātu ražošanas uzdevumus, kurus jūsu ražotnei ir grūti pabeigt. Sagatavojiet tipisku ražošanas maršrutu, nesenu materiālu piegādes kavējuma piemēru un pabeigtās produkcijas rādītāju, kuru vēlaties uzlabot. Būtiskais jautājums nav tikai tas, vai katru iekārtu varētu noslogot vairāk. Svarīgi ir saprast, kā labāka darba secība varētu palīdzēt izlaist no ražošanas vairāk tieši vajadzīgās produkcijas — pieņemtas un gatavas klientam.
Jussi Mäntylä
SkyPlanner ražošanas plānošanas speciālists


