








Ebben a cikkben
- Hogyan számítható ki a termelési ráta?
- Mielőtt növelni próbálja a mutatót, tegye összehasonlíthatóvá
- A termelési ráta nem azonos az átfutási idővel
- Miért nem jelent feltétlenül több befejezett rendelést a több elindított munka?
- Ütemezzen a SkyPlannerrel úgy, hogy több munka jusson el a befejezésig
- Állítsa megvalósítható sorrendbe az indítható munkákat
- Csökkentse az átállásokat a határidők szem előtt tartásával
- Számolja újra az ütemtervet, ha változnak a feltételek
- Mit változtatott az anyagellátás átláthatósága az Eskomaticnál?
- Ellenőrizze, hogy abból készül-e több, amire szükség van
Kezdőlap » Erőforrások » Termelési ráta: több késztermék, nem csak több gépóra
Becsült olvasási idő: 8 percek
A gyártás elején dolgoznak a gépek, telnek a raklapok, az összeszerelés viszont még mindig a szükséges alkatrészekre vár. A műszak végére az üzemben sok munkát elkezdtek, de túl kevés rendelést fejeztek be.
A termelési ráta éppen erre az eltérésre világít rá. Azt mutatja meg, hogy egy meghatározott gyártási folyamatban időegységenként mennyi megfelelő minőségű termék készül el: például hány átvett szerelvény óránként, vagy hány tonna késztermék műszakonként. A folyamatból kikerülő mennyiséget méri, nem azt, hogy közben mennyi tevékenység zajlik.
A javításához nem elég felgyorsítani az első műveletet. A megfelelő munkának úgy kell eljutnia a következő lépéshez, hogy még legyen idő befejezni. A SkyPlanner segít ennek megfelelő gyártási ütemtervet készíteni: összehangolja az erőforrások kapacitását, a műveletek közötti függőségeket és a prioritásokat, hogy a csapat a rendelések befejezésén dolgozhasson, ne a várakozó munkák sorát növelje.
Hogyan számítható ki a termelési ráta?
Használja ezt a képletet:
Termelési ráta = Elkészült, megfelelő minőségű egységek száma ÷ Mérési időszak hossza
Tegyük fel, hogy egy nyolcórás műszakban 80 egység jut el a végellenőrzésig. Nyolc még javításra szorul, ezért nem vették át. A műszakban tehát 72 megfelelő minőségű egység készült el:
72 megfelelő egység ÷ 8 óra = 9 megfelelő egység óránként
A javításra váró egységek még nem számítanak megfelelő minőségű készterméknek. Ha később kijavítják és átveszik őket, akkor egyszer, az átvételkor számolja el őket, ne minden alkalommal, amikor újra áthaladnak egy gépen. A selejt nem számít megfelelő minőségű készterméknek.
Folyamatos gyártásnál darabszám helyett megfelelő fizikai mértékegységet, például kilogrammot vagy litert használjon. Az elv ugyanaz: határozza meg, mi számít elfogadható készterméknek, majd a mennyiségét ossza el azzal az idővel, amely alatt elkészült.
Mielőtt növelni próbálja a mutatót, tegye összehasonlíthatóvá
A termelési ráta méréséhez meg kell határozni, hol kezdődik és végződik a vizsgált folyamat. Egy megmunkáló cella a cellából kikerülő, átvett alkatrészeket mérheti; egy gyár pedig a végső átvétel során elfogadott késztermékeket. Mindkettő hasznos, de a cella magasabb termelési rátája önmagában nem bizonyítja, hogy a gyár több készterméket állított elő.
Három szempontot kezeljen következetesen:
- A mérés végpontja. Mindig ugyanabban a szakaszban számolja az elkészült egységeket. Ha a végső átvétel helyett egy korábbi műveletnél mér, a kibocsátás jobbnak tűnhet anélkül, hogy több késztermék készülne.
- A mérési időszak. A példában a műszak teljes nyolc órája a nevezőben marad, a megszakításokkal együtt. A kizárólag gépfutási órákra számított ráta más kérdésre ad választ. Ezt külön mutatóként jelölje, ne a kiesett időt hagyja ki a műszakok összehasonlításából.
- A termékösszetétel. Az egyszerű konzolokat gyártó műszak nem hasonlítható közvetlenül ahhoz, amelyben összetett szerelvények készülnek. Hasonló termékcsaládokat vessen össze, vagy ha az összetétel jelentősen eltér, használjon dokumentált, egyenértékes mennyiségre átszámított mutatót.
Rendelésre gyártó üzemben a termelési rátát a szállítási teljesítménnyel együtt kövesse. Sok egyszerű darab elkészítése nem siker, ha a vevők számára szükséges rendelések továbbra is várakoznak.
A termelési ráta nem azonos az átfutási idővel
A két fogalmat könnyű összekeverni, de a mértékegységből kiderül, melyik kérdésre kap választ:
- Termelési ráta: mennyi megfelelő minőségű termék készül el óránként, műszakonként vagy naponta?
- Átfutási idő: mennyi idő alatt halad végig egy egység vagy tétel a meghatározott gyártási folyamaton, a várakozással együtt?
- Gyártási ciklusidő: mennyi ideig tart egy ismétlődő művelet vagy gyártási ciklus? Egyes szervezetek a teljes gyártási időszakra használják a ciklusidő fogalmát, ezért adja meg, mely szakaszra vonatkozik.
- Kapacitás: mennyi munkát tudnának elvégezni a rendelkezésre álló erőforrások a megadott működési feltételek mellett?
- Kihasználtság: egy erőforrás rendelkezésre álló idejének mekkora része van lekötve?
Egy gép kihasználtsága akkor is magas lehet, ha olyan alkatrészeket gyárt, amelyek napokig várnak majd az összeszerelésre. Ugyanígy egyetlen művelet lerövidítése sem feltétlenül növeli a késztermékek mennyiségét, ha egy másik szakasz nem tudja fogadni a többletmunkát.
Itt a termelési ráta a megfelelő minőségű termékek időegységenként elkészülő fizikai mennyiségét jelenti. A throughput accounting pénzügyi mutatót használ; ne keverje a pénzben kifejezett throughputot az óránkénti darabszámmal ugyanazon a teljesítménydiagramon.
Miért nem jelent feltétlenül több befejezett rendelést a több elindított munka?
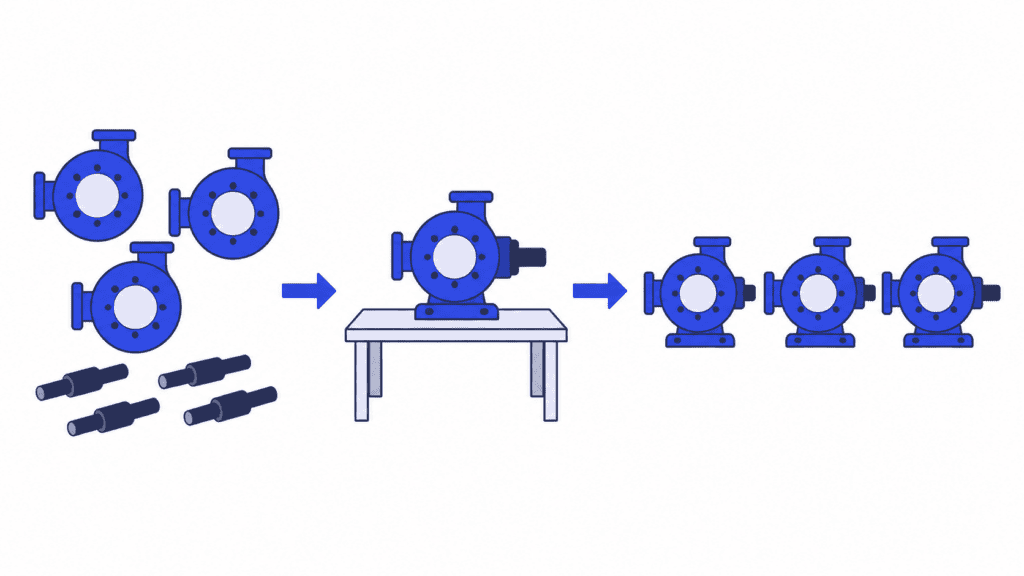
Képzeljünk el egy szivattyúegységeket összeszerelő gyárat. Minden kész egységhez egy megmunkált ház és egy tengely kell, és ugyanaz a megmunkálóközpont mindkét alkatrészt képes előállítani. Az átállás elkerülése érdekében a gépkezelő még egy sorozat házat gyárt. Közben az összeszerelésnél már rendelkezésre állnak házak, de a tengelyekre várnak.
Ha a megmunkálóközpont továbbra is házakat gyárt, azzal csak a befejezetlen termelés mennyisége nő. A hiányzó alkatrész nem készül el, és egyetlen szivattyú sem lesz kész.
A befejezést előtérbe helyező terv az összeszerelés igényeiből kiindulva, visszafelé tervez. Úgy hangolja össze a ház és a tengely megmunkálását, hogy az összetartozó alkatrészek a tervezett összeszerelési idősáv előtt rendelkezésre álljanak. A gépek nem lettek gyorsabbak. A sorrend lett célszerűbb.
Ez nem azt jelenti, hogy minden várakozó sort nullára kell csökkenteni. Ha túl kevés az indításra kész munka, egy megelőző művelet késése miatt egy kritikus erőforrás kihasználatlanul maradhat. A cél az, hogy a megfelelő munkából elegendő legyen a megfelelő ponton, nem az, hogy mindenhol a lehető legkevesebb feladat várakozzon.
A gyártási szűk keresztmetszetek továbbra is számítanak: egy valóban kapacitáskorlátos művelet olyan határt szab, amelyet a sorrend módosítása önmagában nem szüntet meg. Mielőtt azonban újabb berendezést vásárolna, különítse el a megmunkálási kapacitás hiányát az anyagokra, az összetartozó alkatrészekre vagy egy végrehajtható feladatsorrendre való, elkerülhető várakozástól.
Ütemezzen a SkyPlannerrel úgy, hogy több munka jusson el a befejezésig
Folyamatosan változó rendelésállomány mellett hamar nehézzé válik ezeknek a döntéseknek a kézi összehangolása. Egy gyártási feladat áthelyezése befolyásolja a többi feladat számára elérhető kapacitást, azok következő műveleteit és befejezési időpontját.
A SkyPlanner APS elvégzi ezeket az ütemezési számításokat. Mesterséges intelligencián alapuló motorja, az Arcturus, a beállított munkaállomás-kapacitások, függőségek és prioritások alapján ütemezi a műveleteket. Az így kapott terv a Gantt-idővonalon látható. Ön állítja be a prioritásokat, a szabályokat és a zárolásokat; az Arcturus ezek keretein belül számol.
A termelési ráta javításához három ütemezési döntés különösen fontos.
Állítsa megvalósítható sorrendbe az indítható munkákat
Keveset ér egy kedvező gépi idősáv, ha a szükséges anyag csak holnap érkezik meg. Ha az anyagellátást figyelembe vevő ütemezés be van kapcsolva, a SkyPlanner az anyagok rendelkezésre állásával is számol az ütemezés során. A műveletek közötti függőségek pedig összekapcsolják a korábbi munkát az azt követő szakaszokkal.
Így a terv arra épül, hogy mikor végezhető el a munka, nem pedig egy olyan feladatsorra, amely mindent indíthatónak feltételez. Az üzemben használja ezt a tervet a gyártásba adás irányítására, és ellenőrizze a feltételek meglétét, mielőtt további feladatok indítását engedélyezi.
Csökkentse az átállásokat a határidők szem előtt tartásával
A szerszámok, anyagok vagy színek közötti gyakori váltás olyan időt emészthet fel, amelyet egyébként gyártásra lehetne fordítani. A SkyPlanner a munkaállomások szabályai és a dinamikus prioritások alapján csoportosíthatja az azonos tulajdonságú gyártási feladatokat, az eltérő feladatoknál pedig a beállított átállási idővel számol.
Ennek előnye a tudatosabban kialakított sorrend: az összeillő munkák egymás után futhatnak, ahelyett, hogy minden átállásról külön döntenének. A csoportosítást hangolja össze a befejezési határidőkkel és a vevői prioritásokkal. Egy hosszú, kényelmesen gyártható sorozat nem jó választás, ha késlelteti a sürgős rendelés befejezéséhez szükséges alkatrészeket.
Számolja újra az ütemtervet, ha változnak a feltételek
Egy késő feladat vagy megváltozott prioritás miatt a tegnapi sorrend már nem feltétlenül alkalmas a mai munkára. Az Arcturus a frissített információk alapján újraszámíthatja az ütemtervet, a Gantt-nézetben pedig áttekintheti az így kapott erőforrás-hozzárendeléseket és befejezési időpontokat.
Ahelyett, hogy minden gép feladatsorát kézzel építené újra, a döntésekre összpontosíthat: melyik munkának kell először elkészülnie, szükség van-e kapacitást érintő intézkedésre, és milyen vállalásokat tesz lehetővé a módosított terv.
Mit változtatott az anyagellátás átláthatósága az Eskomaticnál?
Az Eskomatic finn bérmegmunkáló vállalat korábban jórészt kézzel állította össze a feladatsorokat egy elöregedő termelésirányítási rendszerben. Az anyagok állapota csak korlátozottan volt látható, ezért a hiányokra olykor csak közvetlenül a feladat tervezett kezdése előtt derült fény.
Miután a SkyPlannert összekapcsolták a meglévő ERP-rendszerrel, a csapat a Gantt-nézetben áttekinthetőbb feladatsorokkal dolgozhatott, a kapacitásterhelés ütemezése automatizálttá vált, és az anyaghiányokat is jobban átlátták. Az Eskomatic beszámolója szerint kevesebb lett az anyaghiány miatti termelésleállás, és pontosabban tudják meghatározni a szállítási időpontokat.
Az Eskomatic tapasztalatai megmutatják, miért fontos a gyártás zökkenőmentes haladásához, hogy a munka indításának feltételei rendelkezésre álljanak: egy használható ütemterv nemcsak azt veszi figyelembe, hol áll a feladat a sorban, hanem azt is, hogy elvégezhető-e. A tervező számára az átláthatóbb napi munka és a kevesebb anyaghiány miatti megszakítás azt jelenti, hogy kevesebb időt kell a hiányok rendezésére fordítania akkor, amikor a feladatnak már el kellett volna indulnia.
Ellenőrizze, hogy abból készül-e több, amire szükség van
A sorrend vagy a gyártásba adás módjának megváltoztatása után mérje újra az átvett késztermékek mennyiségét, ugyanazokkal a mérési határokkal. Összehasonlítható műszakokat vagy heteket vizsgáljon, ne csak az első mozgalmas délutánt.
A termelési rátát a befejezetlen termeléssel, a minőséggel és a szállítási teljesítménnyel együtt értékelje. Ha több feladat kerül gyártásba, de az átvett késztermékek mennyisége változatlan, a javulás lehet, hogy csak hosszabb várakozó sort jelent. Ha azért nő a kibocsátás, mert egyszerűbb termékeket választott, a változás legalább egy részét a termékösszetétel magyarázza. Ha kereslet nélkül nő a késztermékkészlet, a magasabb ráta a vállalkozás segítése helyett pénzt köthet le.
Az ütemezés ráadásul csak a megoldás egyik része. A tartós meghibásodások, minőségi hibák vagy az elégtelen fizikai kapacitás karbantartási, minőségügyi vagy kapacitást érintő intézkedéseket igényelnek. A jobb terv segít összehangolni a rendelkezésre álló erőforrásokat, de nem helyettesíti őket, és önmagában nem tesz megbízhatóvá egy instabil folyamatot.
Ha egy gyárban a munkák rendszeresen rossz helyen várakoznak, a SkyPlanner praktikus következő lépés. Nyílt REST API felületén keresztül bármely ERP- vagy MES-rendszerrel integrálható, így a meglévő gyártási adatok felhasználhatók a véges kapacitású ütemezéshez anélkül, hogy le kellene cserélnie a vállalkozását már jól szolgáló rendszert.
Foglaljon SkyPlanner-bemutatót, hogy átbeszéljük, mely gyártási feladatok befejezése okoz nehézséget az üzemében. Hozzon egy jellemző gyártási útvonalat, egy közelmúltbeli anyagkésés példáját és azt az elkészült mennyiséget mérő mutatót, amelyen javítani szeretne. Nem pusztán az a lényeges kérdés, hogy minden gép lehetne-e elfoglaltabb, hanem az, hogyan segíthetne egy jobb sorrend abban, hogy több megfelelő munka fejeződjön be, és az elkészült termékek átvétel után, a vevő számára készen kerüljenek ki a gyártásból.
Jussi Mäntylä
A SkyPlanner gyártástervezési szakértője


