








Selles artiklis
- Kuidas arvutada tootmise läbilaskevõimet?
- Enne näitaja parandamist tagage võrreldavus
- Läbilaskevõime ei ole läbimisaeg
- Miks ei pruugi rohkem alustatud töid tähendada rohkem täidetud tellimusi?
- Kasutage SkyPlannerit, et tööde järjekord toetaks toodangu valmimist
- Seadke alustamiseks valmis tööd teostatavasse järjekorda
- Vähendage ümberseadistusi tähtaegu unustamata
- Arvutage plaan tingimuste muutudes ümber
- Mida muutis materjalide saadavusega arvestamine Eskomaticus?
- Veenduge, et lisanduv toodang on just see, mida vajate
Avaleht » Ressursid » Tootmise läbilaskevõime: rohkem valmis toodangut
Hinnanguline lugemisaeg: 8 minutit
Tootmisprotsessi alguses töötavad masinad täie hooga ja kaubaalused täituvad, kuid koostamine ootab endiselt vajalikke detaile. Vahetuse lõpuks on tehases palju töid alustatud, aga liiga vähe tellimusi lõpetatud.
Tootmise läbilaskevõime toob selle erinevuse selgelt esile. See näitab, kui palju nõuetele vastavat toodangut valmib kindlaksmääratud tootmisprotsessis ajaühiku jooksul: näiteks vastuvõetud kooste tunnis või tonnides valmistoodangut vahetuses. Mõõdetakse tegelikult valminud toodangu kogust, mitte seda, kui palju protsessis tegevust toimub.
Läbilaskevõime suurendamiseks ei piisa esimese operatsiooni kiirendamisest. Õiged tööd peavad jõudma järgmisse etappi ajal, mil neid on veel võimalik lõpetada. SkyPlanner aitab koostada sellele vastava tootmisplaani, arvestades koos ressursside võimsust, operatsioonidevahelisi sõltuvusi ja prioriteete. Nii saab teie meeskond keskenduda tellimuste lõpetamisele, mitte tööjärjekordade pikendamisele.
Kuidas arvutada tootmise läbilaskevõimet?
Kasutage järgmist valemit:
Tootmise läbilaskevõime = Valminud nõuetekohaste ühikute arv ÷ Mõõteperioodi kestus
Oletame, et kaheksatunnise vahetuse jooksul jõuab lõppkontrolli 80 ühikut. Kaheksa vajavad veel parandamist ja neid ei ole vastu võetud. Seega on vahetuse jooksul valminud 72 nõuetekohast ühikut:
72 nõuetekohast ühikut ÷ 8 tundi = 9 nõuetekohast ühikut tunnis
Ümbertöötamist ootavaid ühikuid ei arvestata veel nõuetekohase toodangu hulka. Kui need hiljem parandatakse ja vastu võetakse, arvestage neid sel hetkel üks kord, mitte uuesti iga masinast läbimise korral. Praaki nõuetekohase toodangu hulka ei arvestata.
Pidevprotsessi puhul kasutage tükkide asemel sobivat füüsilist mõõtühikut, näiteks kilogramme või liitreid. Põhimõte jääb samaks: määratlege nõuetekohane toodang ja jagage selle kogus ajaga, mille jooksul see valmis.
Enne näitaja parandamist tagage võrreldavus
Läbilaskevõime mõõtmiseks tuleb piiritleda vaadeldav protsess. Töötlemisrakus saab mõõta sealt väljuvate vastuvõetud detailide arvu, tehases aga lõpliku vastuvõtu läbinud valmistoodangut. Mõlemad näitajad on kasulikud, kuid töötlemisraku suurem läbilaskevõime ei tõesta, et tehas oleks valmistanud rohkem lõpptooteid.
Hoidke järgmised kolm mõõtmise alust samad:
- Mõõtmispunkt. Arvestage valminud toodangut alati samas etapis. Kui viia mõõtmine lõplikust vastuvõtust varasemasse operatsiooni, võib näitaja paraneda, ilma et valmistoodangut tegelikult lisanduks.
- Ajavahemik. Näites jäävad jagajasse kõik kaheksa vahetuse tundi, sealhulgas katkestused. Ainult masina töötundide põhjal arvutatud näitaja vastab teisele küsimusele. Tähistage see eraldi näitajana ja ärge jätke kaotatud aega vahetuste võrdlusest välja.
- Tootevalik. Lihtsaid kronsteine valmistavat vahetust ei saa otse võrrelda keerukaid kooste valmistava vahetusega. Võrrelge sarnaseid tooteperesid või kasutage tootevaliku olulise muutumise korral dokumenteeritud meetodit toodangu teisendamiseks võrreldavatesse ühikutesse.
Tellimuspõhise tootmise korral vaadake läbilaskevõimet koos tarnekindlusega. Paljude lihtsate ühikute valmimine ei ole edu, kui klientidele vajalikud tellimused alles ootavad.
Läbilaskevõime ei ole läbimisaeg
Mõisted võivad segi minna, kuid mõõtühikud näitavad, millisele küsimusele vastust otsite:
- Läbilaskevõime: kui palju nõuetekohast toodangut valmib tunnis, vahetuses või päevas?
- Läbimisaeg: kui kaua kulub ühikul või partiil kindlaksmääratud tootmisprotsessi läbimiseks koos ooteajaga?
- Tootmise tsükliaeg: kui kaua kestab korduv operatsioon või tootmistsükkel? Mõnes ettevõttes tähendab tsükliaeg kogu tootmisprotsessi kestust, seega täpsustage, milliseid etappe mõõdate.
- Tootmisvõimsus: kui palju tööd suudaksid olemasolevad ressursid etteantud töötingimustel teha?
- Koormatus: kui suur osa ressursi kasutatavast ajast on hõivatud?
Masin võib olla suure koormusega, valmistades detaile, mis ootavad koostamist veel päevi. Samuti ei pruugi ühe operatsiooni lühendamine valmistoodangu hulka suurendada, kui mõni teine etapp ei suuda lisanduvat tööd vastu võtta.
Siin tähendab läbilaskevõime tegelikult valminud nõuetekohase toodangu kogust ajaühikus, mitte teoreetilist tootmisvõimsust. Läbilaskearvestuses kasutatakse rahalist näitajat. Ärge segage samal tulemusgraafikul rahalist läbilaset ja ühikuid tunnis.
Miks ei pruugi rohkem alustatud töid tähendada rohkem täidetud tellimusi?
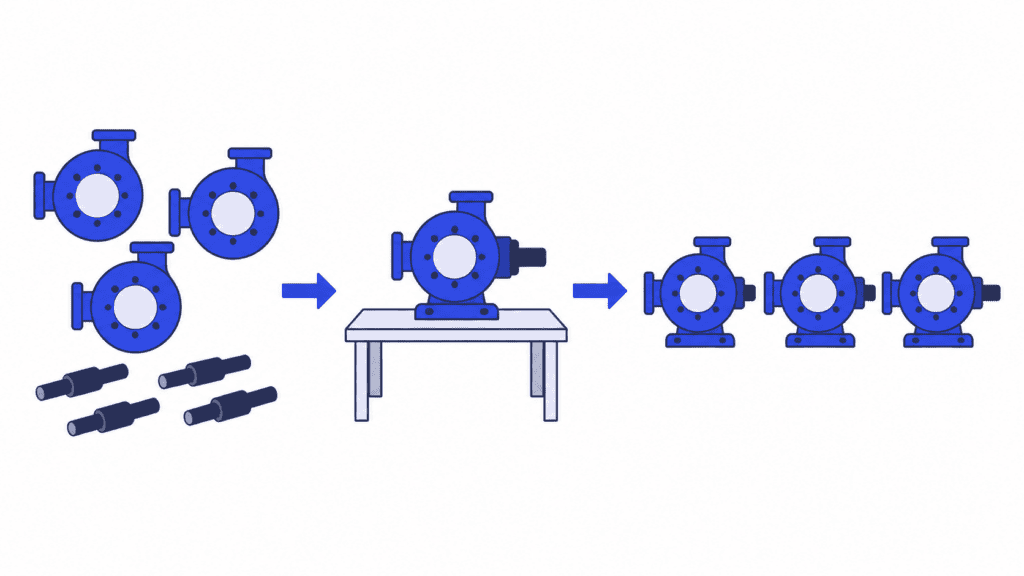
Kujutame ette tehast, kus koostatakse pumbaseadmeid. Iga seadme jaoks on vaja töödeldud korpust ja võlli ning mõlemat detaili saab valmistada samas töötluskeskuses. Ümberseadistuse vältimiseks jätkab operaator järgmise korpusepartiiga. Koostamises on samal ajal korpused olemas, kuid võllid puuduvad.
Töötluskeskuse hõivamine uute korpustega suurendab poolelioleva toodangu hulka. See ei anna puuduvat detaili ega aita pumpa valmis saada.
Tööde lõpetamisele suunatud plaan lähtub koostamise vajadustest ja ajastab varasemad etapid nende järgi. Korpuste ja võllide valmistamine kooskõlastatakse nii, et kokku kuuluvad detailid oleksid olemas enne kavandatud koostamisaega. Masinad ei ole muutunud kiiremaks. Tööde järjekord on muutunud otstarbekamaks.
See ei tähenda, et kõik tööjärjekorrad tuleks nullini vähendada. Kui alustamiseks valmis töid on liiga vähe, võib kriitiline ressurss eelmise operatsiooni hilinemise tõttu jõude jääda. Eesmärk on tagada õiges kohas piisavalt õiget tööd, mitte võimalikult lühike järjekord kõikjal.
Tootmise kitsaskohad on endiselt olulised: tegeliku võimsuspiiranguga operatsioon seab piiri, mida üksnes tööde järjestamisega kõrvaldada ei saa. Enne lisaseadmete ostmist tehke aga selgeks, kas puudu on töötlemisvõimsusest või kulub aeg välditavale ootamisele materjali, kokku kuuluvate detailide või teostatava tööjärjekorra puudumise tõttu.
Kasutage SkyPlannerit, et tööde järjekord toetaks toodangu valmimist
Muutuva tellimusportfelli korral muutub nende otsuste käsitsi kooskõlastamine peagi keeruliseks. Ühe töö ümbertõstmine mõjutab teistele töödele jäävat võimsust, neile järgnevaid operatsioone ja valmimiskuupäevi.
SkyPlanner APS teeb need ajastusarvutused teie eest. Selle tehisintellektimootor Arcturus ajastab operatsioonid, arvestades seadistatud töökeskuste võimsust, sõltuvusi ja prioriteete. Saadud plaani näete Gantt-ajateljel. Teie määrate prioriteedid, reeglid ja lukustused ning Arcturus teeb arvutused nende piires.
Läbilaskevõime parandamisel on eriti olulised kolm ajastamisotsust.
Seadke alustamiseks valmis tööd teostatavasse järjekorda
Masina vaba ajavahemik ei aita kuigi palju, kui vajalik materjal saabub alles homme. Kui materjalide saadavust arvestav ajastamine on sisse lülitatud, võtab SkyPlanner seda ajastusarvutustes arvesse. Operatsioonidevahelised sõltuvused seovad omakorda varasemad tööd järgnevate etappidega.
Nii saate plaani, mis lähtub sellest, millal tööga saab edasi minna, mitte järjekorra, mis eeldab, et kõik on juba valmis. Kasutage seda plaani tootmissaalis tööde tootmisse lubamise alusena ning kontrollige enne uute tööde käivitamist, kas nende alustamiseks on kõik vajalik olemas.
Vähendage ümberseadistusi tähtaegu unustamata
Tööriistade, materjalide või värvide korduv vahetamine võib kulutada aega, mida saaks muidu tootmiseks kasutada. SkyPlanner saab töökeskuse reeglite ja dünaamiliste prioriteetide abil rühmitada sarnaste omadustega töid ning arvestada erinevate tööde puhul seadistatud seadistusaega.
Tulemuseks on läbimõeldum tööjärjekord: kokkusobivaid töid saab teha järjest, selle asemel et otsustada iga ümberseadistuse üle eraldi. Tasakaalustage sellist rühmitamist valmimistähtaegade ja klientide prioriteetidega. Pikk ja mugav partii ei ole õige valik, kui see lükkab edasi kiire tellimuse lõpetamiseks vajalike detailide valmimist.
Arvutage plaan tingimuste muutudes ümber
Hilinenud töö või muutunud prioriteet võib muuta eilse tööjärjekorra tänaste olude jaoks sobimatuks. Arcturus saab ajakohastatud teabe põhjal plaani ümber arvutada ning Gantt-vaates saate üle vaadata uued tööjaotused ja valmimiskuupäevad.
Selle asemel et iga masina tööjärjekorda käsitsi uuesti koostada, saate keskenduda otsustele: millised tööd peavad esimesena valmima, kas võimsus vajab tähelepanu ja milliseid lubadusi uuendatud plaani alusel anda saab.
Mida muutis materjalide saadavusega arvestamine Eskomaticus?
Soome ettevõte Eskomatic, mis teeb allhanke korras mehaanilist töötlemist, korraldas varem tööjärjekordi peamiselt käsitsi vananevas tootmisjuhtimissüsteemis. Kuna materjalide seisust puudus piisav ülevaade, võisid puudujäägid selguda alles vahetult enne töö kavandatud algust.
Pärast SkyPlanneri ühendamist olemasoleva ERP-süsteemiga sai meeskond selgemad tööjärjekorrad Gantt-vaates, automatiseeritud tootmiskoormuse ajastamise ja parema ülevaate materjalipuudusest. Eskomaticu sõnul on materjalide puudumisest tingitud tootmisseisakuid vähem ning tarnekuupäevi saab täpsemalt määrata.
Eskomaticu kogemus näitab, miks on töö alustamise eeldused sujuva tootmise jaoks olulised: kasulik plaan arvestab sellega, kas tööd saab teha, mitte üksnes sellega, kus töö järjekorras asub. Selgem päevane töökorraldus ja vähem materjalidest tingitud katkestusi tähendavad planeerijale, et pärast töö kavandatud algusaega kulub vähem aega materjalipuuduse lahendamisele.
Veenduge, et lisanduv toodang on just see, mida vajate
Pärast tööjärjekorra või tööde tootmisse lubamise põhimõtete muutmist mõõtke vastuvõetud valmistoodangut uuesti samades protsessipiirides. Võrrelge omavahel võrreldavaid vahetusi või nädalaid, mitte ainult esimest tegusat pärastlõunat.
Vaadake läbilaskevõimet koos poolelioleva toodangu, kvaliteedi ja tarnekindlusega. Kui tootmisse jõuab rohkem töid, kuid vastuvõetud valmistoodangu hulk ei muutu, võib näiline paranemine tähendada vaid pikemat järjekorda. Kui toodang kasvab lihtsamate toodete valimise tõttu, selgitab tootevalik vähemalt osa muutusest. Kui valmistoodangu varu kasvab ilma nõudluseta, võib suurem läbilaskevõime ettevõtte aitamise asemel hoopis raha kinni siduda.
Ka ajastamine on vaid osa lahendusest. Korduvad rikked, defektid või ebapiisav füüsiline tootmisvõimsus nõuavad meetmeid hoolduse, kvaliteedi või võimsuse parandamiseks. Parem plaan aitab olemasolevaid ressursse koordineerida, kuid ei asenda neid ega muuda ebastabiilset protsessi iseenesest töökindlaks.
Kui teie tehases jäävad tööd korduvalt valesse kohta ootama, on SkyPlanner praktiline järgmine samm. See liidestub avatud REST API kaudu mis tahes ERP- või MES-süsteemiga ning võimaldab kasutada olemasolevaid tootmisandmeid piiratud võimsusega arvestavas ajastamises. Te ei pea selleks välja vahetama süsteemi, mis juba teie ettevõtet teenib.
Broneerige SkyPlanneri demo, et arutada töid, mille lõpetamine teie tehases raskusi valmistab. Võtke arutelu jaoks kaasa näited tüüpilisest operatsioonide järjestusest ja hiljutisest materjalitarne viivitusest ning toodangu valmimist kirjeldav näitaja, mida soovite parandada. Oluline küsimus ei ole pelgalt see, kas iga masin võiks olla rohkem hõivatud. Küsimus on selles, kuidas parem tööjärjekord aitaks tootmisest välja saata rohkem just vajalikku toodangut, mis on vastu võetud ja kliendile üleandmiseks valmis.
Jussi Mäntylä
SkyPlanneri tootmise planeerimise spetsialist


