








In questo articolo
- Come calcolare il tasso di produzione
- Rendi il dato confrontabile prima di cercare di aumentarlo
- Il tasso di produzione non è il tempo di attraversamento
- Perché avviare più lavoro non sempre significa completare più ordini
- Usa SkyPlanner per organizzare la sequenza in funzione dei prodotti da completare
- Organizza il lavoro pronto in una sequenza realistica
- Riduci i cambi produzione senza perdere di vista le scadenze
- Ricalcola il programma quando cambiano le condizioni
- Cosa è cambiato in Eskomatic con una migliore visibilità sui materiali
- Verifica che produrre di più significhi produrre ciò che serve
Home » Risorse » Tasso di produzione: più ordini finiti, non solo macchine attive
Tempo di lettura stimato: 8 minuti
Le macchine a inizio ciclo sono occupate, i pallet si riempiono e il montaggio aspetta ancora i componenti necessari. A fine turno, lo stabilimento ha avviato molto lavoro ma ha completato troppo pochi ordini.
Il tasso di produzione mette in evidenza questo divario. Indica la quantità di prodotto conforme completata da un processo produttivo definito per unità di tempo: ad esempio, gruppi assemblati e accettati all’ora o tonnellate di prodotto finito per turno. Misura ciò che esce dal processo, non quanta attività si svolge al suo interno.
Per migliorarlo, non basta velocizzare la prima operazione. Il lavoro giusto deve arrivare alla fase successiva quando c’è ancora tempo per completarlo. SkyPlanner aiuta a tradurre questa esigenza in un programma di produzione, mettendo in relazione la capacità delle risorse produttive, le dipendenze tra operazioni e le priorità. Il team può così concentrarsi sul completamento degli ordini, anziché allungare le code.
Come calcolare il tasso di produzione
Usa questa formula:
Tasso di produzione = Unità conformi completate ÷ Periodo di misurazione
Immagina che 80 unità arrivino al controllo finale durante un turno di otto ore. Otto richiedono ancora una correzione e non sono state accettate. Il turno ha quindi prodotto 72 unità conformi:
72 unità conformi ÷ 8 ore = 9 unità conformi all’ora
Le unità in attesa di rilavorazione non contano ancora come prodotto conforme. Se vengono corrette e accettate in un secondo momento, conteggiale una sola volta, al momento dell’accettazione, non a ogni passaggio in macchina. Gli scarti non rientrano nel conteggio del prodotto conforme.
Per un processo continuo, usa un’unità fisica appropriata, come chilogrammi o litri, al posto dei pezzi. Il principio è lo stesso: definisci quale prodotto può essere accettato e dividi la quantità completata per il tempo impiegato a produrla.
Rendi il dato confrontabile prima di cercare di aumentarlo
Per misurare il tasso di produzione occorre delimitare il processo. Una cella di lavorazione può misurare i pezzi accettati in uscita dalla cella; uno stabilimento può misurare i prodotti finiti che superano il controllo di accettazione finale. Entrambi i dati sono utili, ma un tasso più alto nella cella non dimostra che lo stabilimento abbia completato più prodotti.
Mantieni costanti questi tre criteri:
- Il punto di uscita. Conta le unità completate sempre nella stessa fase. Spostare la misurazione dall’accettazione finale a un’operazione precedente può far sembrare migliore il risultato senza aumentare la quantità di prodotti finiti.
- L’intervallo di tempo. Nell’esempio, al denominatore restano tutte le otto ore del turno, comprese le interruzioni. Un tasso calcolato solo sulle ore di funzionamento delle macchine risponde a una domanda diversa. Indicalo separatamente, anziché escludere il tempo perso dal confronto tra turni.
- Il mix di prodotti. Un turno che produce semplici staffe non è direttamente confrontabile con uno che realizza gruppi assemblati complessi. Confronta famiglie di prodotti simili oppure, quando il mix varia molto, usa una misura documentata di produzione equivalente.
In un reparto che produce su commessa, valuta il tasso di produzione insieme ai risultati delle consegne. Completare molte unità semplici da realizzare non è un successo se gli ordini che servono ai clienti sono ancora in attesa.
Il tasso di produzione non è il tempo di attraversamento
Sono concetti collegati, ma le unità di misura chiariscono a quale domanda stai rispondendo:
- Tasso di produzione: quanto prodotto conforme viene completato per ora, turno o giorno?
- Tempo di attraversamento: quanto tempo impiega un’unità o un lotto ad attraversare il processo produttivo definito, comprese le attese?
- Tempo ciclo di produzione: quanto dura un’operazione ripetibile o un ciclo produttivo? Alcune aziende usano il tempo ciclo per indicare l’intero intervallo di produzione: specifica quindi l’ambito della misurazione.
- Capacità: quanto lavoro potrebbero gestire le risorse produttive disponibili nelle condizioni operative ipotizzate?
- Utilizzo: quanta parte del tempo disponibile di una risorsa produttiva è occupata?
Una macchina può avere un utilizzo elevato mentre produce componenti che aspetteranno giorni prima di essere assemblati. Allo stesso modo, ridurre la durata di una singola operazione potrebbe non aumentare la quantità di prodotti finiti se un’altra fase non può assorbire il lavoro aggiuntivo.
Qui, per throughput si intende la quantità fisica di prodotto conforme completata per unità di tempo. La contabilità del throughput usa invece una misura finanziaria: non mescolare il throughput monetario con le unità all’ora nello stesso grafico delle prestazioni.
Perché avviare più lavoro non sempre significa completare più ordini
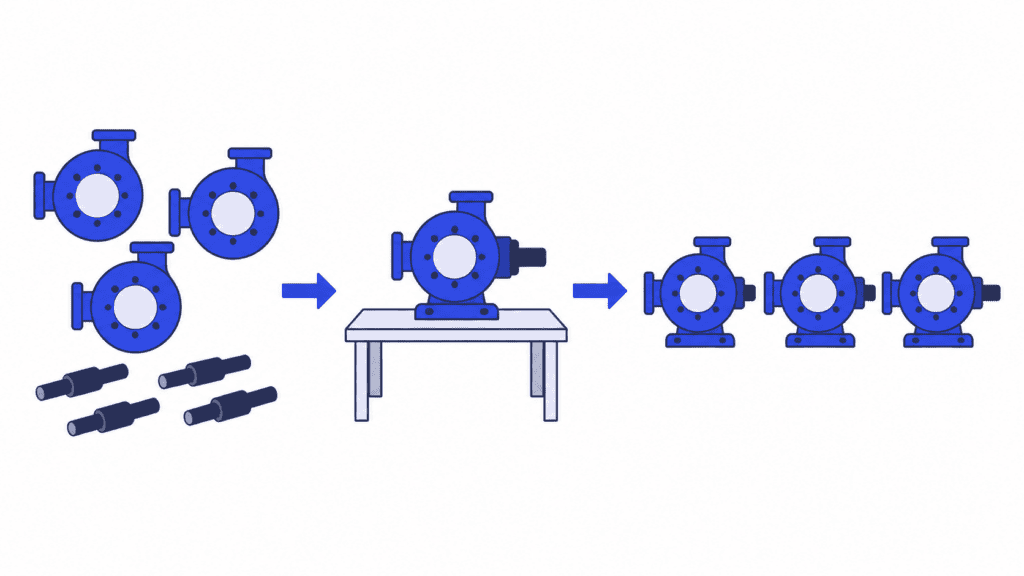
Immagina uno stabilimento che assembla pompe. Ogni pompa finita richiede un corpo lavorato e un albero; un centro di lavoro condiviso può produrre entrambi i componenti. Per evitare un cambio produzione, l’operatore prosegue con un altro lotto di corpi. Nel frattempo, il montaggio ha i corpi disponibili ma aspetta gli alberi.
Tenere occupato il centro di lavoro con i corpi aumenta il materiale in corso di lavorazione. Non fornisce il componente mancante e non permette di completare una pompa.
Un piano orientato al completamento parte dalle esigenze del montaggio e procede a ritroso. Coordina le lavorazioni dei corpi e degli alberi in modo che i componenti da abbinare siano disponibili prima della fascia prevista per il montaggio. Le macchine non sono diventate più veloci. È la sequenza a essere diventata più utile.
Questo non significa azzerare tutte le code. Se il lavoro pronto è troppo poco, una risorsa produttiva critica può restare inattiva quando un’operazione precedente subisce un ritardo. L’obiettivo è avere abbastanza lavoro del tipo giusto nel punto giusto, non ridurre al minimo ogni coda.
I colli di bottiglia produttivi restano importanti: un’operazione con un reale vincolo di capacità impone un limite che la sola sequenza non può eliminare. Prima di acquistare altre macchine, però, distingui la carenza di capacità di lavorazione dalle attese evitabili dovute a materiali mancanti, componenti da abbinare o una sequenza di operazioni poco praticabile.
Usa SkyPlanner per organizzare la sequenza in funzione dei prodotti da completare
Quando il portafoglio ordini cambia, coordinare queste decisioni manualmente diventa presto difficile. Spostare un’operazione influisce sulla capacità disponibile per le altre, sulle fasi successive e sulle date di completamento.
SkyPlanner APS gestisce questo calcolo di schedulazione. Il suo motore di intelligenza artificiale, Arcturus, programma le operazioni in base alla capacità configurata dei centri di lavoro, alle dipendenze e alle priorità. Il diagramma di Gantt mostra il piano risultante. Tu imposti priorità, regole e blocchi; Arcturus esegue il calcolo rispettandoli.
Per migliorare il tasso di produzione, tre decisioni di schedulazione sono particolarmente utili.
Organizza il lavoro pronto in una sequenza realistica
Uno spazio disponibile su una macchina serve a poco se il materiale necessario arriverà domani. Quando la schedulazione che tiene conto dei materiali è abilitata, SkyPlanner considera la disponibilità dei materiali nel calcolo del programma. Le dipendenze tra operazioni collegano inoltre le lavorazioni iniziali alle fasi successive.
Ottieni così un piano basato su quando il lavoro può procedere, anziché una coda che dà per scontato che tutto sia pronto. Nel reparto produttivo, usa il piano per decidere quali operazioni autorizzare all’avvio e verifica che tutto il necessario sia disponibile prima di mandarne altre in produzione.
Riduci i cambi produzione senza perdere di vista le scadenze
Passare ripetutamente da un utensile, materiale o colore all’altro può consumare tempo altrimenti disponibile per produrre. SkyPlanner può raggruppare le operazioni con caratteristiche corrispondenti tramite le regole dei centri di lavoro e le priorità dinamiche, applicando il tempo di attrezzaggio configurato per le operazioni con caratteristiche diverse.
Il vantaggio è una sequenza ragionata: le operazioni compatibili possono essere eseguite una dopo l’altra, anziché decidere ogni cambio produzione isolatamente. Bilancia questi raggruppamenti con le priorità legate alle date di completamento e ai clienti. Un lotto lungo e comodo da lavorare non è la scelta giusta se ritarda i componenti necessari per completare un ordine urgente.
Ricalcola il programma quando cambiano le condizioni
Un’operazione in ritardo o una nuova priorità possono rendere la sequenza di ieri inadatta al lavoro di oggi. Arcturus può ricalcolare il programma in base alle informazioni aggiornate, mentre la vista Gantt ti permette di verificare le assegnazioni e le date di completamento risultanti.
Anziché ricostruire a mano la coda di ogni macchina, puoi concentrarti sulle decisioni: quale lavoro deve finire prima, se occorre intervenire sulla capacità e quali impegni puoi sostenere con il piano aggiornato.
Cosa è cambiato in Eskomatic con una migliore visibilità sui materiali
Eskomatic, azienda finlandese di lavorazioni meccaniche conto terzi, organizzava le code di lavoro in gran parte manualmente in un sistema di controllo della produzione ormai datato. La scarsa visibilità sullo stato dei materiali faceva sì che le carenze potessero emergere a ridosso dell’avvio previsto di un’operazione.
Collegando SkyPlanner al proprio ERP, il team ha ottenuto code di lavoro più chiare nel Gantt, la schedulazione automatizzata dei carichi e una migliore visibilità sulle carenze di materiali. Eskomatic riferisce di aver ridotto i fermi produttivi dovuti a materiali mancanti e di riuscire a definire date di consegna più accurate.
L’esperienza di Eskomatic mostra perché avere tutto pronto conta per il flusso produttivo: un programma utile considera se il lavoro può procedere, non solo la sua posizione in coda. Per chi pianifica, un lavoro quotidiano più chiaro e meno interruzioni dovute ai materiali significano meno tempo speso a risolvere carenze quando un’operazione avrebbe già dovuto essere avviata.
Verifica che produrre di più significhi produrre ciò che serve
Dopo aver modificato la sequenza o i criteri di autorizzazione all’avvio, misura di nuovo le unità completate e accettate mantenendo lo stesso ambito di misurazione. Esamina turni o settimane confrontabili, non soltanto il primo pomeriggio di intensa attività.
Valuta il tasso di produzione insieme al materiale in corso di lavorazione, alla qualità e ai risultati delle consegne. Se entrano in produzione più operazioni ma le unità completate e accettate restano le stesse, il presunto miglioramento potrebbe essere solo una coda più lunga. Se la produzione aumenta perché hai scelto prodotti più facili, il mix spiega almeno una parte della variazione. Se le scorte di prodotti finiti crescono senza domanda, un tasso più alto può immobilizzare liquidità anziché aiutare l’azienda.
Anche la schedulazione è solo una parte della soluzione. Guasti ricorrenti, difetti o capacità fisica insufficiente richiedono interventi sulla manutenzione, sulla qualità o sulla capacità. Un piano migliore aiuta a coordinare le risorse produttive disponibili; non le sostituisce e non rende affidabile, da solo, un processo instabile.
Per uno stabilimento in cui il lavoro si ferma ripetutamente nel punto sbagliato, SkyPlanner è un passo concreto da compiere. Si integra con qualsiasi ERP o MES tramite la sua REST API aperta, utilizzando i dati di produzione esistenti per la schedulazione a capacità finita senza richiedere la sostituzione di un sistema che già risponde alle esigenze dell’azienda.
Prenota una demo di SkyPlanner per parlare delle lavorazioni che il tuo stabilimento fatica a completare. Porta un ciclo di lavorazione tipico, un caso recente di ritardo nei materiali e l’indicatore di completamento che vuoi migliorare. La domanda utile non è semplicemente se ogni macchina potrebbe essere più occupata, ma come una sequenza migliore potrebbe aiutare a far uscire dalla produzione più prodotti del tipo giusto, accettati e pronti per il cliente.
Jussi Mäntylä
Specialista in pianificazione della produzione, SkyPlanner


