


In dit artikel
- Zo berekent u de doorvoersnelheid in productie
- Zorg voor vergelijkbare cijfers voordat u de doorvoersnelheid probeert te verhogen
- Doorvoersnelheid is geen doorlooptijd
- Waarom meer werk starten niet altijd meer afgeronde orders oplevert
- Plan met SkyPlanner een volgorde die helpt orders af te ronden
- Plan uitvoerbaar werk in een realistische volgorde
- Beperk omstellingen zonder leverdatums uit het oog te verliezen
- Herbereken de planning als omstandigheden veranderen
- Wat inzicht in materiaalbeschikbaarheid veranderde bij Eskomatic
- Controleer of u met meer productie ook de juiste producten afmaakt
Home » Bronnen » Doorvoersnelheid in productie: van drukte naar afgeronde orders
Geschatte leestijd: 8 minuten
De eerste machines draaien volop, de pallets raken vol en de montage wacht nog steeds op de benodigde onderdelen. Aan het einde van de ploegendienst is er in de fabriek veel werk gestart, maar zijn er te weinig orders afgerond.
De doorvoersnelheid in productie maakt dat verschil zichtbaar. Dit is de hoeveelheid goedgekeurde producten die een afgebakend productieproces per tijdseenheid oplevert: bijvoorbeeld goedgekeurde samenstellingen per uur of tonnen gereed product per ploegendienst. U meet wat er uit het proces komt, niet hoeveel activiteit er binnen het proces plaatsvindt.
Om die doorvoersnelheid te verhogen, is meer nodig dan een snellere eerste bewerking. Het juiste werk moet de volgende stap bereiken op een moment dat er nog voldoende tijd is om het af te ronden. SkyPlanner helpt dit te vertalen naar een productieplanning. Door de capaciteit van productiemiddelen, afhankelijkheden tussen bewerkingen en prioriteiten op elkaar af te stemmen, kan uw team toewerken naar afgeronde orders in plaats van langere wachtrijen.
Zo berekent u de doorvoersnelheid in productie
Gebruik deze formule:
Doorvoersnelheid in productie = Aantal gereedgekomen, goedgekeurde eenheden ÷ Meetperiode
Stel dat 80 eenheden tijdens een ploegendienst van acht uur de eindcontrole bereiken. Acht moeten nog worden hersteld en zijn nog niet goedgekeurd. De ploegendienst heeft dus 72 goedgekeurde eenheden opgeleverd:
72 goedgekeurde eenheden ÷ 8 uur = 9 goedgekeurde eenheden per uur
Eenheden die op herstel wachten, tellen nog niet mee als goedgekeurde productie. Worden ze later hersteld en goedgekeurd, tel ze dan op dat moment één keer mee, niet opnieuw bij elke passage door een machine. Afkeur telt niet mee als goedgekeurde productie.
Gebruik bij een continu proces een passende fysieke eenheid, zoals kilogram of liter, in plaats van stuks. Het principe blijft hetzelfde: leg vast wat als goedgekeurde productie telt en deel die hoeveelheid door de periode waarin deze is gereedgekomen.
Zorg voor vergelijkbare cijfers voordat u de doorvoersnelheid probeert te verhogen
Een doorvoercijfer vraagt om een duidelijke procesafbakening. Een verspaningscel kan meten hoeveel goedgekeurde onderdelen de cel verlaten; een fabriek kan meten hoeveel eindproducten de eindcontrole doorstaan. Beide metingen zijn nuttig, maar een hogere doorvoersnelheid van de cel bewijst niet dat de fabriek meer producten heeft afgemaakt.
Houd deze drie keuzes consequent aan:
- Het uitstroompunt. Tel gereedgekomen producten steeds in dezelfde fase. Door het meetpunt van de eindcontrole naar een eerdere bewerking te verplaatsen, kan de productie hoger lijken zonder dat er meer eindproducten gereedkomen.
- De meetperiode. In het voorbeeld blijven alle acht uren van de ploegendienst in de noemer staan, inclusief onderbrekingen. Een cijfer dat alleen over de draaiuren van machines wordt berekend, beantwoordt een andere vraag. Benoem dat cijfer apart in plaats van verloren tijd uit de vergelijking tussen ploegendiensten weg te laten.
- De productmix. Een ploegendienst waarin eenvoudige beugels worden gemaakt, is niet rechtstreeks vergelijkbaar met een ploegendienst waarin complexe samenstellingen worden geproduceerd. Vergelijk soortgelijke productfamilies of gebruik bij sterk wisselende productmixen een vastgelegde maat waarmee u de productie naar gelijkwaardige eenheden omrekent.
Bekijk in een make-to-order-bedrijf de doorvoersnelheid altijd naast de leverprestaties. Veel eenvoudige producten afronden is geen succes als de orders die klanten nodig hebben nog steeds liggen te wachten.
Doorvoersnelheid is geen doorlooptijd
De begrippen lijken op elkaar, maar de eenheden laten zien welke vraag u beantwoordt:
- Doorvoersnelheid: hoeveel goedgekeurde productie komt er per uur, ploegendienst of dag gereed?
- Doorlooptijd: hoelang bevindt een eenheid of batch zich in het afgebakende productieproces, inclusief wachttijd?
- Cyclustijd in de productie: hoelang duurt een herhaalbare bewerking of productiecyclus? Sommige organisaties gebruiken cyclustijd voor het volledige productieproces. Geef daarom duidelijk aan welk deel u meet.
- Capaciteit: hoeveel werk zouden de beschikbare productiemiddelen kunnen verwerken onder de opgegeven bedrijfsomstandigheden?
- Bezettingsgraad: welk deel van de beschikbare tijd van een productiemiddel is bezet?
Een machine kan een hoge bezettingsgraad hebben terwijl ze onderdelen maakt die vervolgens dagen op montage wachten. Ook hoeft een kortere bewerkingsduur bij één stap niet tot meer eindproducten te leiden als een andere stap het extra werk niet kan verwerken.
Hier bedoelen we met doorvoersnelheid de hoeveelheid goedgekeurde fysieke productie per tijdseenheid. Throughput accounting gebruikt een financiële maatstaf. Zet die financiële throughput niet samen met eenheden per uur in dezelfde prestatiegrafiek.
Waarom meer werk starten niet altijd meer afgeronde orders oplevert
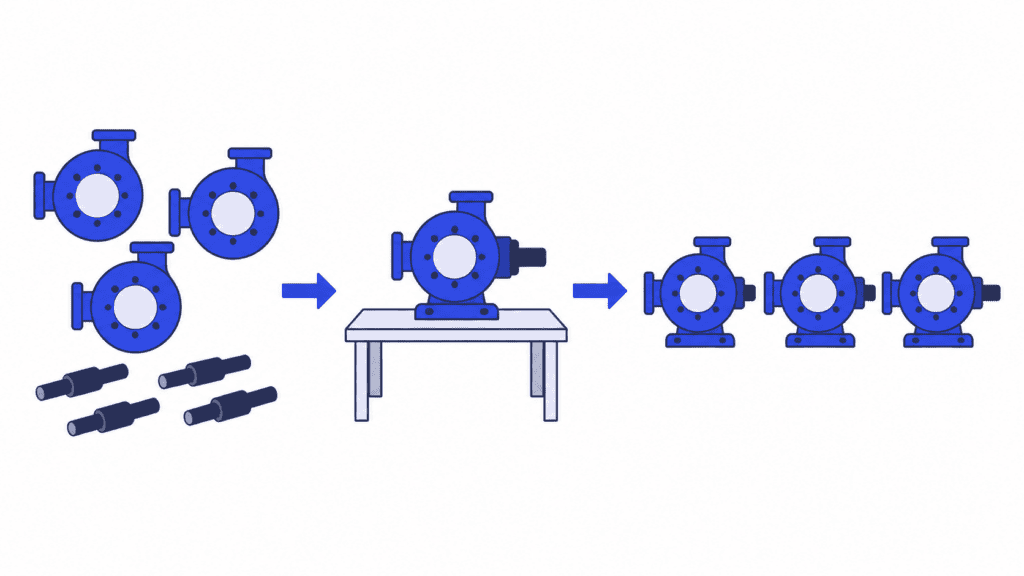
Stel u een fabriek voor die pompaggregaten assembleert. Voor elk eindproduct zijn een verspaand huis en een as nodig. Een gedeeld bewerkingscentrum kan beide onderdelen maken. Om een omstelling te vermijden, gaat de operator verder met nog een batch huizen. Ondertussen heeft de montage wel huizen beschikbaar, maar wacht ze op assen.
Door het bewerkingscentrum bezig te houden met huizen, neemt het onderhanden werk toe. Het ontbrekende onderdeel komt daarmee niet beschikbaar en er wordt geen pomp afgemaakt.
Een planning die op afronding is gericht, rekent terug vanuit wat de montage nodig heeft. De bewerkingen voor de huizen en assen worden zo op elkaar afgestemd dat de bij elkaar horende onderdelen vóór het geplande montagemoment beschikbaar zijn. De machines zijn niet sneller geworden. De volgorde is zinvoller geworden.
Dat betekent niet dat elke wachtrij leeg moet zijn. Als er te weinig werk klaarstaat, kan een kritisch productiemiddel stilvallen zodra een voorafgaande bewerking vertraging oploopt. Het doel is voldoende van het juiste werk op de juiste plek, niet overal de kleinst mogelijke wachtrij.
Bottlenecks in de productie blijven belangrijk: een bewerking met een werkelijk capaciteitstekort stelt een grens die u niet alleen met een andere volgorde kunt wegnemen. Maak voordat u extra machines koopt echter onderscheid tussen een tekort aan bewerkingscapaciteit en vermijdbaar wachten op materialen, bijbehorende onderdelen of een werkbare taakvolgorde.
Plan met SkyPlanner een volgorde die helpt orders af te ronden
Bij een veranderend orderboek wordt het al snel lastig om die beslissingen handmatig op elkaar af te stemmen. Het verplaatsen van één taak beïnvloedt de beschikbare capaciteit voor andere taken, hun vervolgbewerkingen en hun gereeddatums.
SkyPlanner APS neemt dat rekenwerk voor de planning op zich. De AI-engine Arcturus plant bewerkingen op basis van de ingestelde capaciteit van werkcentra, afhankelijkheden en prioriteiten. De Gantt-tijdlijn toont de resulterende planning. U bepaalt de prioriteiten, regels en vergrendelingen; Arcturus rekent binnen die kaders.
Voor het verbeteren van de doorvoersnelheid zijn drie planningsbeslissingen bijzonder waardevol.
Plan uitvoerbaar werk in een realistische volgorde
Een vrij tijdvak op een machine heeft weinig nut als het benodigde materiaal pas morgen aankomt. Als planning op basis van materiaalbeschikbaarheid is ingeschakeld, neemt SkyPlanner die beschikbaarheid mee in de planningsberekening. Afhankelijkheden tussen bewerkingen verbinden bovendien eerdere stappen met de stappen die erop volgen.
Zo krijgt u een planning die uitgaat van het moment waarop werk daadwerkelijk kan worden uitgevoerd, in plaats van een wachtrij waarin alles als startklaar wordt beschouwd. Gebruik die planning op de productievloer als leidraad bij het vrijgeven van werk. Controleer of alles gereed is voordat u meer taken voor productie vrijgeeft.
Beperk omstellingen zonder leverdatums uit het oog te verliezen
Steeds wisselen tussen gereedschappen, materialen of kleuren kan tijd kosten die anders voor productie beschikbaar zou zijn. Met regels voor werkcentra en dynamische prioriteiten kan SkyPlanner taken met overeenkomstige eigenschappen groeperen. Voor taken die van elkaar verschillen, gebruikt het de ingestelde insteltijd.
Dat levert een beter doordachte volgorde op: taken die bij elkaar passen, kunnen achter elkaar worden uitgevoerd, in plaats van elke omstelling los te beoordelen. Weeg die groepering af tegen de gewenste gereeddatums en klantprioriteiten. Een lange, gemakkelijk te produceren batch is niet de juiste keuze als daardoor onderdelen vertraging oplopen die nodig zijn om een spoedorder af te ronden.
Herbereken de planning als omstandigheden veranderen
Een vertraagde taak of gewijzigde prioriteit kan de volgorde van gisteren ongeschikt maken voor het werk van vandaag. Arcturus kan de planning opnieuw berekenen op basis van de bijgewerkte informatie. In de Gantt-weergave kunt u vervolgens de toewijzingen en gereeddatums beoordelen.
In plaats van elke machinewachtrij handmatig opnieuw op te bouwen, kunt u zich richten op de beslissingen: welk werk moet het eerst af, vraagt de capaciteit om aandacht en welke toezeggingen zijn met de aangepaste planning haalbaar?
Wat inzicht in materiaalbeschikbaarheid veranderde bij Eskomatic
Eskomatic, een Fins bedrijf voor verspaning in opdracht, stelde zijn werkwachtrijen voorheen grotendeels handmatig samen in een verouderd productiebeheersysteem. Door beperkt zicht op de materiaalstatus kwamen tekorten soms pas vlak voor de geplande start van een taak aan het licht.
Door SkyPlanner aan het bestaande ERP-systeem te koppelen, kreeg het team duidelijkere werkwachtrijen in Gantt, een geautomatiseerde capaciteitsplanning en beter zicht op materiaaltekorten. Eskomatic meldt minder productiestilstand door ontbrekende materialen en kan leverdatums nauwkeuriger vaststellen.
De ervaring van Eskomatic laat zien waarom startklaar werk belangrijk is voor de productiestroom. Een bruikbare planning houdt rekening met de vraag of werk kan worden uitgevoerd, niet alleen met de plek in de wachtrij. Meer duidelijkheid over het dagelijkse werk en minder onderbrekingen door materiaaltekorten betekenen voor een planner dat er minder tijd verloren gaat aan het oplossen van tekorten nadat een taak al had moeten starten.
Controleer of u met meer productie ook de juiste producten afmaakt
Meet na een wijziging in de taakvolgorde of de manier van vrijgeven opnieuw hoeveel goedgekeurde producten gereedkomen, met dezelfde procesafbakening. Beoordeel vergelijkbare ploegendiensten of weken, niet alleen de eerste drukke middag.
Bekijk de doorvoersnelheid samen met het onderhanden werk, de kwaliteit en de leverprestaties. Als er meer taken in productie gaan, maar het aantal goedgekeurde eindproducten gelijk blijft, bestaat de verbetering mogelijk alleen uit een langere wachtrij. Stijgt de productie doordat u eenvoudiger producten hebt gekozen, dan verklaart de productmix ten minste een deel van de verandering. Als de voorraad eindproducten groeit zonder dat er vraag naar is, kan een hogere doorvoersnelheid geld vastzetten in plaats van het bedrijf vooruithelpen.
Ook planning is maar een deel van het antwoord. Aanhoudende storingen, kwaliteitsgebreken of onvoldoende fysieke capaciteit vragen om maatregelen op het gebied van onderhoud, kwaliteit of capaciteit. Een betere planning helpt de beschikbare productiemiddelen op elkaar af te stemmen. Ze vervangt die middelen niet en maakt een instabiel proces niet vanzelf betrouwbaar.
Voor een fabriek waar werk steeds op de verkeerde plek ligt te wachten, is SkyPlanner een praktische volgende stap. Via de open REST API integreert SkyPlanner met elk ERP- of MES-systeem. Zo gebruikt u bestaande productiegegevens voor eindige capaciteitsplanning, zonder een systeem te hoeven vervangen dat uw bedrijf al goed ondersteunt.
Plan een SkyPlanner-demo om te bespreken welk werk uw fabriek moeilijk afgerond krijgt. Neem een gangbaar bewerkingsplan mee, een recent voorbeeld van materiaalvertraging en de maatstaf voor gereedgekomen productie die u wilt verbeteren. De relevante vraag is niet simpelweg of elke machine drukker zou kunnen zijn. Het gaat erom hoe een betere volgorde kan helpen meer van het juiste werk af te ronden: goedgekeurd en klaar voor de klant.
Jussi Mäntylä
Specialist productieplanning, SkyPlanner


