








En este artículo
- Cómo calcular la tasa de producción
- Antes de mejorar el indicador, asegúrate de que sea comparable
- La tasa de producción no es el tiempo de recorrido
- Por qué iniciar más trabajo no siempre permite terminar más pedidos
- Usa SkyPlanner para orientar la secuencia a terminar pedidos
- Organiza el trabajo listo en una secuencia realista
- Reduce los cambios de formato sin perder de vista las fechas de entrega
- Recalcula cuando cambien las condiciones
- Qué cambió en Eskomatic al tener en cuenta la disponibilidad de materiales
- Comprueba que el aumento de producción corresponde a lo que necesitas
Inicio » Recursos » Tasa de producción: de máquinas ocupadas a pedidos terminados
Tiempo de lectura estimado: 8 minutos
Las máquinas de las primeras operaciones están ocupadas, los palés se llenan y el área de montaje sigue esperando las piezas que necesita. Al terminar el turno, la fábrica ha iniciado mucho trabajo, pero ha completado muy pocos pedidos.
La tasa de producción pone de manifiesto esa diferencia. Indica la cantidad de producto conforme que completa un proceso de producción definido por unidad de tiempo: por ejemplo, conjuntos aceptados por hora o toneladas terminadas por turno. Mide lo que sale del proceso, no la actividad que se desarrolla dentro de él.
Para mejorarla, no basta con acelerar la primera operación. El trabajo adecuado debe llegar a la siguiente etapa cuando aún haya tiempo para terminarlo. SkyPlanner ayuda a plasmar esa necesidad en un programa de producción que coordina la capacidad de los recursos productivos, las dependencias entre operaciones y las prioridades. Así, el equipo puede centrarse en completar pedidos, en lugar de alargar las colas.
Cómo calcular la tasa de producción
Utiliza esta fórmula:
Tasa de producción = Unidades conformes terminadas ÷ Periodo de medición
Imagina que 80 unidades pasan por la inspección final durante un turno de ocho horas. Ocho todavía necesitan correcciones y no se han aceptado. Por tanto, en ese turno se han producido 72 unidades conformes:
72 unidades conformes ÷ 8 horas = 9 unidades conformes por hora
Las unidades pendientes de retrabajo aún no cuentan como producción conforme. Si se corrigen y aceptan más adelante, cuéntalas una sola vez en ese momento, no cada vez que vuelvan a pasar por una máquina. Las unidades desechadas no cuentan como producción conforme.
En un proceso continuo, utiliza una unidad física adecuada, como kilogramos o litros, en lugar de piezas. El principio es el mismo: define qué producción se considera aceptable y divide la cantidad terminada entre el periodo en que se ha completado.
Antes de mejorar el indicador, asegúrate de que sea comparable
La tasa de producción necesita un ámbito de medición definido. Una célula de mecanizado puede medir las piezas aceptadas que salen de ella; una fábrica, los productos terminados que superan la aceptación final. Ambas medidas son útiles, pero una tasa mayor en la célula no demuestra que la fábrica haya terminado más productos.
Mantén constantes estos tres criterios:
- El punto de salida. Cuenta las unidades terminadas siempre en la misma etapa. Trasladar la medición de la aceptación final a una operación anterior puede mejorar la cifra sin aumentar la producción terminada.
- El periodo de medición. En el ejemplo, las ocho horas completas del turno se mantienen en el denominador, incluidas las interrupciones. Una tasa calculada solo sobre las horas de funcionamiento de la máquina responde a otra pregunta. Identifícala por separado, en lugar de excluir el tiempo perdido al comparar turnos.
- La combinación de productos. Un turno en el que se fabrican soportes sencillos no es directamente comparable con otro dedicado a conjuntos complejos. Compara familias de productos similares o utiliza una medida documentada de producción equivalente cuando la combinación varíe de forma considerable.
En un taller de fabricación bajo pedido, analiza esta tasa junto con el cumplimiento de las entregas. Terminar muchas unidades sencillas no es un éxito si los pedidos que necesitan los clientes siguen esperando.
La tasa de producción no es el tiempo de recorrido
Aunque estos conceptos pueden confundirse, las unidades indican a qué pregunta responde cada uno:
- Tasa de producción: ¿qué cantidad de producto conforme se termina por hora, turno o día?
- Tiempo de recorrido: ¿cuánto tiempo pasa una unidad o un lote en el proceso de producción definido, incluidas las esperas?
- Tiempo de ciclo en producción: ¿cuánto dura una operación repetitiva o un ciclo de producción? Algunas organizaciones utilizan el tiempo de ciclo para todo el intervalo de producción, por lo que conviene especificar qué etapas abarca.
- Capacidad: ¿cuánto trabajo podrían realizar los recursos productivos disponibles bajo las condiciones de funcionamiento indicadas?
- Utilización: ¿qué proporción del tiempo disponible de un recurso productivo está ocupada?
Una máquina puede tener una utilización elevada mientras fabrica componentes que esperarán días hasta el montaje. Del mismo modo, acortar una operación no tiene por qué aumentar la producción terminada si otra etapa no puede absorber el trabajo adicional.
Aquí, la tasa de producción se refiere a cantidades físicas de producto conforme por unidad de tiempo. La contabilidad del throughput utiliza una medida financiera; no mezcles el throughput monetario con las unidades por hora en un mismo gráfico de rendimiento.
Por qué iniciar más trabajo no siempre permite terminar más pedidos
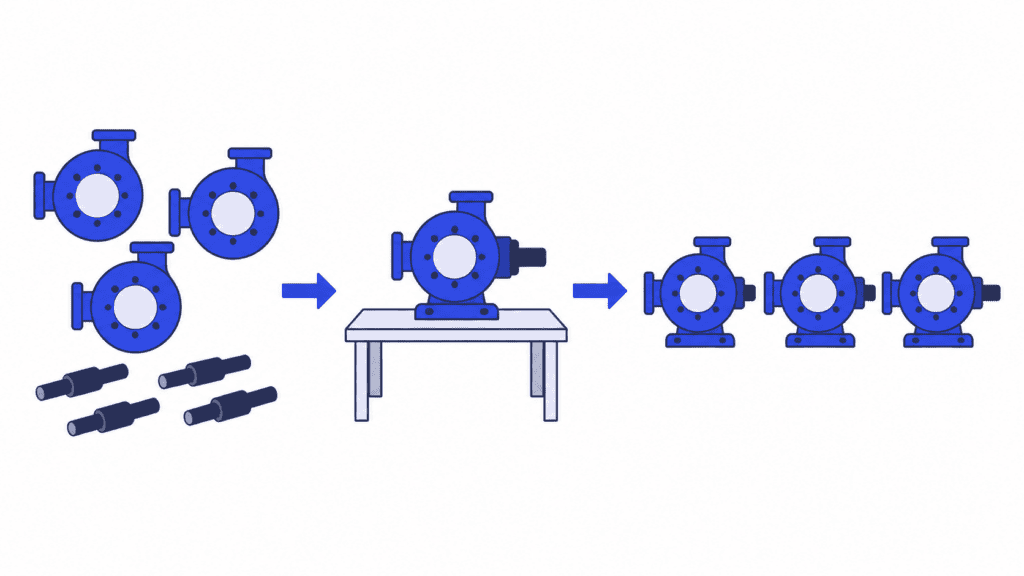
Imagina una fábrica que monta bombas. Cada unidad terminada necesita una carcasa mecanizada y un eje, y un mismo centro de mecanizado puede fabricar cualquiera de los dos componentes. Para evitar un cambio de formato, el operario continúa con otro lote de carcasas. Mientras tanto, el área de montaje dispone de carcasas, pero está esperando los ejes.
Mantener el centro de mecanizado ocupado fabricando carcasas aumenta la producción en curso. No aporta el componente que falta ni permite terminar una bomba.
Un plan orientado a terminar pedidos parte de las necesidades del montaje y planifica hacia atrás. Coordina las operaciones de carcasas y ejes para que los componentes correspondientes estén disponibles antes del intervalo previsto para el montaje. Las máquinas no se han vuelto más rápidas: la secuencia responde mejor a lo que se necesita terminar.
Eso no significa eliminar todas las colas. Si hay muy poco trabajo listo, un recurso productivo crítico puede quedarse parado cuando se retrasa una operación anterior. El objetivo es disponer de suficiente trabajo adecuado en el punto correcto, no reducir al mínimo todas las colas.
Los cuellos de botella en producción siguen siendo importantes: una operación que realmente limita el flujo impone un límite que no se puede eliminar solo cambiando la secuencia. Pero antes de comprar más equipos, distingue entre la falta de capacidad de procesamiento y las esperas evitables por no disponer de materiales, de los componentes necesarios para el montaje o de una secuencia de tareas viable.
Usa SkyPlanner para orientar la secuencia a terminar pedidos
Cuando la cartera de pedidos cambia, coordinar estas decisiones manualmente pronto se vuelve difícil. Mover una tarea afecta a la capacidad disponible para otras, a sus operaciones posteriores y a sus fechas de finalización.
SkyPlanner APS se encarga de calcular esa programación. Su motor de IA, Arcturus, programa las operaciones según la capacidad configurada de las estaciones de trabajo, las dependencias y las prioridades. El diagrama de Gantt muestra el plan resultante. Tú defines las prioridades, las reglas y los bloqueos; Arcturus realiza el cálculo respetándolos.
Hay tres decisiones de programación especialmente útiles para mejorar la tasa de producción.
Organiza el trabajo listo en una secuencia realista
De poco sirve un hueco disponible en una máquina si el material necesario no llegará hasta mañana. Cuando se activa la programación que tiene en cuenta los materiales, SkyPlanner considera su disponibilidad al calcular el programa. Las dependencias entre operaciones también vinculan el trabajo previo con las etapas posteriores.
Así obtienes un plan basado en cuándo puede avanzar el trabajo, en lugar de una cola que da por hecho que todo está listo. En planta, utiliza ese plan para decidir qué tareas autorizar a entrar en producción y comprueba que todo esté preparado antes de incorporar más trabajo.
Reduce los cambios de formato sin perder de vista las fechas de entrega
Cambiar repetidamente de herramientas, materiales o colores puede consumir tiempo que, de otro modo, estaría disponible para producir. SkyPlanner puede agrupar tareas con propiedades coincidentes mediante las reglas de las estaciones de trabajo y las prioridades dinámicas, aplicando el tiempo de preparación configurado para tareas diferentes.
El resultado es una secuencia mejor planificada: las tareas compatibles pueden ejecutarse seguidas, en lugar de decidir cada cambio de formato de forma aislada. Equilibra esa agrupación con las fechas de finalización y las prioridades de los clientes. Un lote largo y cómodo de fabricar no es la opción adecuada si retrasa los componentes necesarios para completar un pedido urgente.
Recalcula cuando cambien las condiciones
Una tarea retrasada o un cambio de prioridad pueden hacer que la secuencia de ayer deje de servir para el trabajo de hoy. Arcturus puede recalcular el programa con la información actualizada, y la vista de Gantt permite revisar las asignaciones y las fechas de finalización resultantes.
En lugar de rehacer a mano la cola de cada máquina, puedes centrarte en decidir qué trabajo debe terminar primero, si hay que actuar sobre la capacidad y qué compromisos permite asumir el plan revisado.
Qué cambió en Eskomatic al tener en cuenta la disponibilidad de materiales
Eskomatic, una empresa finlandesa de mecanizado por encargo, organizaba antes sus colas de trabajo de forma mayoritariamente manual en un sistema de control de producción anticuado. La escasa visibilidad del estado de los materiales hacía que las faltas pudieran detectarse demasiado cerca del inicio previsto de una tarea.
Al conectar SkyPlanner con su ERP existente, el equipo obtuvo colas de trabajo más claras en el diagrama de Gantt, una programación automatizada de las cargas y mayor visibilidad de las faltas de materiales. Eskomatic afirma que ahora sufre menos paradas de producción por falta de materiales y establece las fechas de entrega con mayor precisión.
La experiencia de Eskomatic demuestra por qué tener todo listo es importante para el flujo: un programa útil contempla si el trabajo puede avanzar, no solo el lugar que ocupa en la cola. Para quien planifica la producción, una mayor claridad sobre el trabajo diario y menos interrupciones por materiales suponen dedicar menos tiempo a resolver faltas cuando la tarea ya debería haber comenzado.
Comprueba que el aumento de producción corresponde a lo que necesitas
Tras cambiar la secuencia o el criterio para autorizar la entrada de trabajo en producción, vuelve a medir las unidades terminadas y aceptadas con el mismo ámbito de medición. Analiza turnos o semanas comparables, no solo la primera tarde de mucha actividad.
Analiza la tasa de producción junto con la producción en curso, la calidad y el cumplimiento de las entregas. Si entran más tareas en producción, pero la cantidad de unidades terminadas y aceptadas no cambia, puede que la supuesta mejora sea solo una cola más larga. Si la producción aumenta porque has elegido productos más sencillos, la combinación de productos explica al menos parte del cambio. Si crecen las existencias de producto terminado sin que haya demanda, una tasa mayor puede inmovilizar capital en lugar de beneficiar al negocio.
La programación es solo una parte de la solución. Las averías persistentes, los defectos o la falta de capacidad física requieren medidas de mantenimiento, calidad o capacidad. Un plan mejor ayuda a coordinar los recursos productivos disponibles; no los sustituye ni convierte por sí solo un proceso inestable en uno fiable.
Si en tu fábrica el trabajo se queda esperando una y otra vez donde no debería, SkyPlanner es un siguiente paso práctico. Se integra con cualquier ERP o MES mediante su REST API abierta e incorpora los datos de producción existentes a la programación a capacidad finita, sin obligarte a sustituir un sistema que ya responde a las necesidades de tu empresa.
Reserva una demo de SkyPlanner para hablar de las tareas que tu fábrica tiene dificultades para terminar. Prepara una ruta de fabricación habitual, un retraso reciente de materiales y el indicador de producción terminada que quieres mejorar. La pregunta útil no es simplemente si todas las máquinas podrían estar más ocupadas, sino cómo una secuencia mejor podría ayudar a que salga de producción una mayor cantidad de los productos que realmente se necesitan, aceptados y listos para el cliente.
Jussi Mäntylä
Especialista en planificación de producción, SkyPlanner


