








I den här artikeln
- Så beräknar du genomströmning i produktion
- Gör måttet jämförbart innan du försöker höja det
- Genomströmning är inte genomloppstid
- Därför ger fler påbörjade arbeten inte alltid fler färdiga order
- Använd SkyPlanner för en körordning som hjälper er att få arbetet färdigt
- Planera körklart arbete i en realistisk ordning
- Minska antalet omställningar utan att tappa leveransdatumen ur sikte
- Räkna om när förutsättningarna ändras
- Så gjorde bättre koll på materialtillgången skillnad hos Eskomatic
- Kontrollera att produktionsökningen gäller rätt produkter
Maskinerna i början av flödet är upptagna, pallarna fylls och monteringen väntar fortfarande på de delar som behövs. När skiftet är slut har fabriken påbörjat mycket arbete men slutfört för få order.
Genomströmning i produktion synliggör det här glappet. Det är mängden godkänd produktion som blir färdig per tidsenhet i en avgränsad produktionsprocess, till exempel godkända monterade enheter per timme eller färdigproducerade ton per skift. Måttet visar vad som kommer ut ur processen, inte hur mycket aktivitet som pågår i den.
För att öka genomströmningen räcker det inte att den första operationen går snabbare. Rätt arbete måste nå nästa steg medan det fortfarande finns tid att få det färdigt. SkyPlanner hjälper dig att omsätta det kravet i ett produktionsschema genom att samordna resursernas kapacitet, beroenden mellan operationer och prioriteringar. Då kan teamet arbeta mot färdiga order i stället för längre köer.
Så beräknar du genomströmning i produktion
Använd den här formeln:
Genomströmning i produktion = Antal färdiga, godkända enheter ÷ Mätperiodens längd
Anta att 80 enheter når slutkontrollen under ett åtta timmar långt skift. Åtta behöver fortfarande åtgärdas och har ännu inte godkänts. Skiftet har alltså producerat 72 godkända enheter:
72 godkända enheter ÷ 8 timmar = 9 godkända enheter per timme
Enheterna som väntar på omarbete räknas ännu inte som godkänd produktion. Om de åtgärdas och godkänns senare räknar du dem en gång, vid det tillfället, inte på nytt varje gång de passerar en maskin. Kassation räknas inte som godkänd produktion.
I en kontinuerlig process använder du en lämplig fysisk enhet, till exempel kilogram eller liter, i stället för styck. Principen är densamma: definiera vad som räknas som godkänd produktion och dividera mängden med den tid under vilken den färdigställdes.
Gör måttet jämförbart innan du försöker höja det
Ett mått på genomströmning behöver en tydlig avgränsning. En bearbetningscell kan mäta godkända detaljer som lämnar cellen, medan en fabrik kan mäta färdiga produkter som godkänns i slutkontrollen. Båda måtten är användbara, men en högre genomströmning i cellen bevisar inte att fabriken har färdigställt fler produkter.
Var konsekvent i tre avseenden:
- Mätpunkten. Räkna färdiga enheter vid samma steg i processen. Om mätningen flyttas från slutligt godkännande till en tidigare operation kan utfallet se bättre ut utan att fler färdiga produkter produceras.
- Tidsperioden. I exemplet ingår skiftets alla åtta timmar i nämnaren, även avbrotten. Ett mått som bara beräknas på maskinens körtid besvarar en annan fråga. Redovisa det separat i stället för att ta bort förlorad tid ur jämförelsen mellan skift.
- Produktmixen. Ett skift som tillverkar enkla konsoler går inte att jämföra direkt med ett som tillverkar komplexa sammansatta produkter. Jämför likartade produktfamiljer, eller använd ett dokumenterat mått där produktionen räknas om till likvärdiga enheter när mixen varierar kraftigt.
Vid tillverkning mot kundorder bör genomströmningen följas tillsammans med leveransprecisionen. Att färdigställa många enkla enheter är ingen framgång om de order kunderna behöver fortfarande väntar.
Genomströmning är inte genomloppstid
Begreppen liknar varandra, men enheterna visar vilken fråga du besvarar:
- Genomströmning: hur stor mängd godkänd produktion blir färdig per timme, skift eller dag?
- Genomloppstid: hur lång tid tillbringar en enhet eller ett parti i den avgränsade produktionsprocessen, inklusive väntetid?
- Cykeltid i produktion: hur lång tid tar en återkommande operation eller produktionscykel? Vissa organisationer använder cykeltid för hela produktionsförloppet, så ange avgränsningen.
- Kapacitet: hur mycket arbete skulle de tillgängliga resurserna kunna hantera under de angivna driftförutsättningarna?
- Beläggningsgrad: hur stor del av en resurs tillgängliga tid är upptagen?
En maskin kan ha hög beläggningsgrad samtidigt som den tillverkar komponenter som får vänta i flera dagar på montering. På samma sätt behöver en kortare enskild operation inte ge fler färdiga produkter om ett annat steg inte kan ta emot det extra arbetet.
Här avser genomströmning mängden godkänd fysisk produktion per tidsenhet. I genomströmningsredovisning används ett finansiellt mått. Blanda därför inte genomströmning i pengar med enheter per timme i samma uppföljningsdiagram.
Därför ger fler påbörjade arbeten inte alltid fler färdiga order
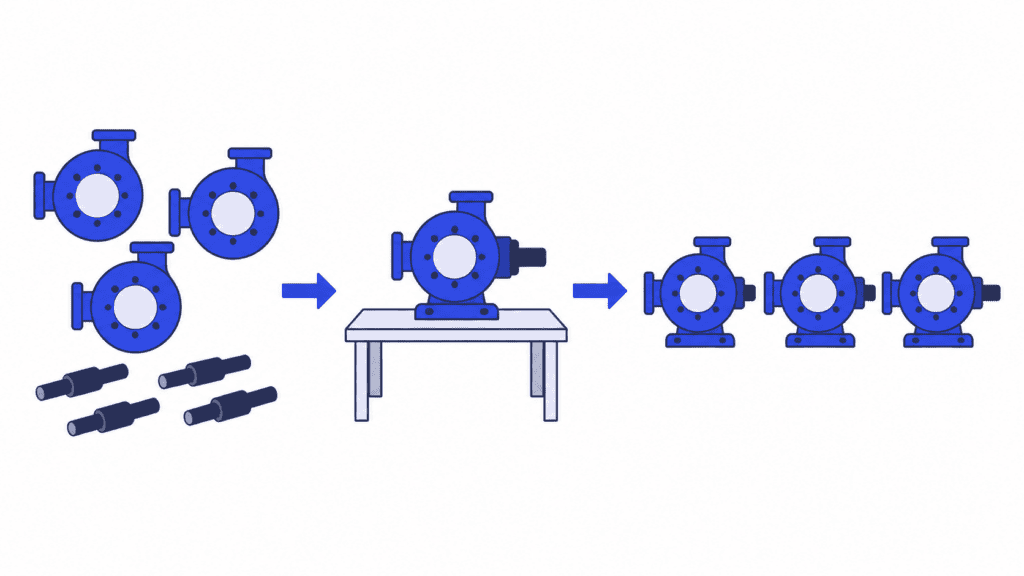
Tänk dig en fabrik som monterar pumpenheter. Varje färdig enhet behöver ett bearbetat pumphus och en axel, och en gemensam bearbetningscentral kan tillverka båda komponenterna. För att slippa en omställning fortsätter operatören med ytterligare ett parti pumphus. Under tiden har monteringen pumphus tillgängliga men väntar på axlar.
Att hålla bearbetningscentralen sysselsatt med pumphus ökar mängden produkter i arbete. Det ger varken den saknade komponenten eller en färdig pump.
En plan med fokus på att få produkter färdiga utgår från monteringens behov och planerar bakåt. Den samordnar bearbetningen av pumphus och axlar så att komponenter som hör ihop finns tillgängliga före den planerade monteringstiden. Maskinerna har inte blivit snabbare. Däremot gör körordningen större nytta.
Det betyder inte att alla köer ska tömmas helt. Om för lite arbete är klart att köras kan en kritisk resurs bli stående när en föregående operation blir försenad. Målet är att ha tillräckligt med rätt arbete på rätt ställe, inte minsta möjliga kö överallt.
Flaskhalsar i produktionen spelar fortfarande roll: en operation med verklig kapacitetsbrist sätter en gräns som en ändrad körordning inte ensam kan undanröja. Men innan du köper mer utrustning bör du skilja brist på bearbetningskapacitet från väntan som går att undvika, till exempel på material, tillhörande komponenter eller en fungerande körordning.
Använd SkyPlanner för en körordning som hjälper er att få arbetet färdigt
När orderstocken förändras blir det snart svårt att samordna de här besluten manuellt. Om en operation flyttas påverkas den kapacitet som finns kvar för andra operationer, deras efterföljande steg och när de blir färdiga.
SkyPlanner APS sköter beräkningarna för schemaläggningen. AI-motorn Arcturus schemalägger operationer utifrån den kapacitet som har angetts för produktionsgrupperna, beroenden och prioriteringar. Planen visas i en Gantt-tidslinje. Du anger prioriteringar, regler och låsningar, och Arcturus gör beräkningarna inom de ramarna.
Tre beslut i schemaläggningen är särskilt värdefulla för att förbättra genomströmningen.
Planera körklart arbete i en realistisk ordning
En ledig tid i maskinen är inte mycket värd om materialet som behövs kommer först i morgon. När schemaläggning med hänsyn till material är aktiverad tar SkyPlanner med materialtillgången i beräkningen. Beroenden mellan operationer kopplar också samman tidigare arbete med efterföljande steg.
Det ger dig en plan som bygger på när arbetet kan utföras, i stället för en kö som förutsätter att allt är redo. Använd planen på produktionsgolvet som stöd för att avgöra vilka arbeten som ska frisläppas till produktion, och kontrollera att förutsättningarna finns innan fler operationer sätts i gång.
Minska antalet omställningar utan att tappa leveransdatumen ur sikte
Täta byten mellan verktyg, material eller färger kan ta tid som annars hade kunnat användas till produktion. Med regler för produktionsgrupper och dynamiska prioriteringar kan SkyPlanner gruppera operationer med samma egenskaper och använda den angivna ställtiden när operationerna skiljer sig åt.
Det ger en mer genomtänkt körordning: operationer som passar ihop kan köras i följd, i stället för att varje omställning beslutas isolerat. Balansera grupperingen mot när arbetet behöver vara färdigt och vilka kunder som ska prioriteras. Ett långt parti som är bekvämt att köra är inte rätt val om det försenar komponenterna till en brådskande order som behöver bli färdig.
Räkna om när förutsättningarna ändras
En försenad operation eller ändrad prioritet kan göra gårdagens körordning olämplig för dagens arbete. Arcturus kan räkna om schemat utifrån den uppdaterade informationen. I Gantt-vyn kan du sedan granska hur operationerna har fördelats och när de beräknas bli färdiga.
I stället för att bygga om varje maskinkö för hand kan du fokusera på besluten: vilket arbete som måste bli färdigt först, om kapaciteten behöver ses över och vilka åtaganden den reviderade planen ger utrymme för.
Så gjorde bättre koll på materialtillgången skillnad hos Eskomatic
Eskomatic, ett finskt företag inom legobearbetning, organiserade tidigare sina körköer till stor del manuellt i ett åldrande produktionsstyrningssystem. Den begränsade överblicken över materialstatus gjorde att brister kunde upptäckas alltför nära den planerade starten.
När SkyPlanner kopplades till företagets befintliga ERP fick teamet tydligare körköer i Gantt-vyn, automatiserad beläggningsplanering och bättre överblick över materialbrister. Eskomatic rapporterar färre produktionsstopp på grund av saknat material och större träffsäkerhet när leveransdatum fastställs.
Eskomatics erfarenheter visar varför förutsättningarna för att starta arbetet är viktiga för flödet: ett användbart schema tar hänsyn till om arbetet kan utföras, inte bara var det ligger i kön. För en planerare innebär tydligare dagligt arbete och färre materialrelaterade avbrott att mindre tid går åt till att reda ut brister efter att arbetet redan borde ha startat.
Kontrollera att produktionsökningen gäller rätt produkter
När du har ändrat körordningen eller sättet att frisläppa arbete till produktion mäter du återigen antalet färdiga, godkända enheter med samma avgränsningar. Följ upp jämförbara skift eller veckor, inte bara den första intensiva eftermiddagen.
Följ genomströmningen tillsammans med produkter i arbete, kvalitet och leveransprecision. Om fler arbeten sätts i produktion men antalet färdiga, godkända enheter är oförändrat kan förbättringen bara vara en längre kö. Om produktionen ökar för att du har valt enklare produkter förklarar produktmixen åtminstone en del av förändringen. Om färdigvarulagret växer utan att det finns efterfrågan kan högre genomströmning binda kapital i stället för att gynna verksamheten.
Schemaläggning är dessutom bara en del av lösningen. Återkommande haverier, kvalitetsfel eller otillräcklig fysisk kapacitet kräver åtgärder inom underhåll, kvalitet eller kapacitet. En bättre plan hjälper till att samordna tillgängliga resurser. Den ersätter inte resurserna och gör inte på egen hand en instabil process tillförlitlig.
För en fabrik där arbetet gång på gång blir liggande på fel ställe är SkyPlanner ett praktiskt nästa steg. SkyPlanner integreras med alla ERP- eller MES-system via sitt öppna REST API. Därmed kan befintliga produktionsdata användas för schemaläggning med begränsad kapacitet utan att ni behöver byta ut ett system som redan fungerar för verksamheten.
Boka en demo av SkyPlanner för att diskutera det arbete som är svårt att få färdigt i er fabrik. Ta med en typisk operationsföljd, ett exempel på en materialförsening som nyligen inträffat och det mått på färdigställd produktion som ni vill förbättra. Den viktiga frågan är inte bara om varje maskin skulle kunna vara mer sysselsatt. Det handlar om hur en bättre körordning kan hjälpa er att färdigställa mer av det som behövs, så att produkterna kan lämna produktionen godkända och klara för kunden.
Jussi Mäntylä
Specialist i produktionsplanering, SkyPlanner


