








Neste artigo
- Como calcular a taxa de produção
- Antes de aumentar a taxa, garanta que os valores são comparáveis
- Taxa de produção não é tempo de atravessamento
- Porque é que iniciar mais trabalho nem sempre permite concluir mais encomendas
- Use o SkyPlanner para sequenciar o trabalho com foco na conclusão
- Organize o trabalho pronto a executar numa sequência realista
- Reduza as mudanças de produção sem perder de vista os prazos
- Recalcule o plano quando as condições mudarem
- O que mudou na Eskomatic ao ter os materiais disponíveis no momento certo
- Confirme que está a produzir mais daquilo de que precisa
Início » Recursos » Taxa de produção: transforme horas de atividade em encomendas concluídas
Tempo de leitura estimado: 8 minutos
As máquinas das primeiras operações estão ocupadas, as paletes vão ficando cheias e a montagem continua à espera das peças de que precisa. No fim do turno, a fábrica iniciou muito trabalho, mas concluiu poucas encomendas.
A taxa de produção torna esta diferença evidente. É a quantidade de produto conforme que um processo de produção definido conclui por unidade de tempo: por exemplo, conjuntos aceites por hora ou toneladas de produto acabado por turno. Mede o que sai do processo, não a quantidade de atividade que decorre no seu interior.
Para melhorar esta taxa, não basta acelerar a primeira operação. É preciso que o trabalho certo chegue à etapa seguinte enquanto ainda há tempo para o concluir. O SkyPlanner ajuda a traduzir essa necessidade num plano de produção, articulando a capacidade dos recursos, as dependências entre operações e as prioridades. Assim, a sua equipa pode trabalhar para concluir encomendas, em vez de aumentar as filas de espera.
Como calcular a taxa de produção
Utilize esta fórmula:
Taxa de produção = Unidades conformes concluídas ÷ Período de medição
Imagine que 80 unidades chegam à inspeção final durante um turno de oito horas. Oito ainda precisam de correção e não foram aceites. O turno produziu, portanto, 72 unidades conformes:
72 unidades conformes ÷ 8 horas = 9 unidades conformes por hora
As unidades que aguardam retrabalho ainda não contam como produção conforme. Se forem corrigidas e aceites mais tarde, contabilize-as uma única vez nesse momento, e não a cada passagem por uma máquina. As unidades rejeitadas como sucata não contam como produção conforme.
Num processo contínuo, utilize uma unidade física adequada, como quilogramas ou litros, em vez de peças. O princípio é o mesmo: defina o que conta como produção conforme e divida essa quantidade pelo período em que foi concluída.
Antes de aumentar a taxa, garanta que os valores são comparáveis
A taxa de produção exige um âmbito de medição bem definido. Uma célula de maquinagem pode medir as peças aceites à saída da célula; uma fábrica pode medir os produtos acabados que passam na aceitação final. Ambas as medidas são úteis, mas uma taxa mais elevada na célula não prova que a fábrica tenha concluído mais produtos.
Mantenha constantes três critérios:
- O ponto de saída. Conte as unidades concluídas sempre na mesma etapa. Transferir a medição da aceitação final para uma operação anterior pode dar a impressão de que a produção melhorou, sem que se tenham concluído mais produtos acabados.
- O período de medição. No exemplo, as oito horas do turno mantêm-se no denominador, incluindo as interrupções. Uma taxa calculada apenas com as horas de funcionamento das máquinas responde a outra pergunta. Identifique-a separadamente, em vez de retirar o tempo perdido da comparação entre turnos.
- A combinação de produtos. Um turno que produz suportes simples não é diretamente comparável com outro que produz conjuntos complexos. Compare famílias de produtos semelhantes ou utilize uma medida documentada de produção equivalente quando a combinação de produtos variar substancialmente.
Numa fábrica com produção por encomenda, analise a taxa em conjunto com o desempenho das entregas. Concluir muitas unidades fáceis de fabricar não é um sucesso se as encomendas de que os clientes precisam continuarem à espera.
Taxa de produção não é tempo de atravessamento
São conceitos relacionados, mas as unidades de medida mostram a que pergunta está a responder:
- Taxa de produção: que quantidade de produto conforme é concluída por hora, turno ou dia?
- Tempo de atravessamento: quanto tempo passa uma unidade ou um lote no processo de produção definido, incluindo as esperas?
- Tempo de ciclo de produção: quanto tempo demora uma operação repetível ou um ciclo de produção? Algumas organizações utilizam o tempo de ciclo para designar todo o intervalo de produção, pelo que deve explicitar o âmbito da medição.
- Capacidade: que volume de trabalho poderiam os recursos disponíveis executar nas condições de funcionamento consideradas?
- Utilização: que parte do tempo disponível de um recurso está ocupada?
Uma máquina pode ter uma utilização elevada enquanto fabrica componentes que vão esperar dias pela montagem. Da mesma forma, reduzir a duração de uma única operação pode não aumentar a produção acabada se outra etapa não conseguir receber o trabalho adicional.
Aqui, a taxa de produção mede a quantidade física de produto conforme concluída por unidade de tempo. A contabilidade de ganhos utiliza uma medida financeira; não misture esse valor monetário com unidades por hora no mesmo gráfico de desempenho.
Porque é que iniciar mais trabalho nem sempre permite concluir mais encomendas
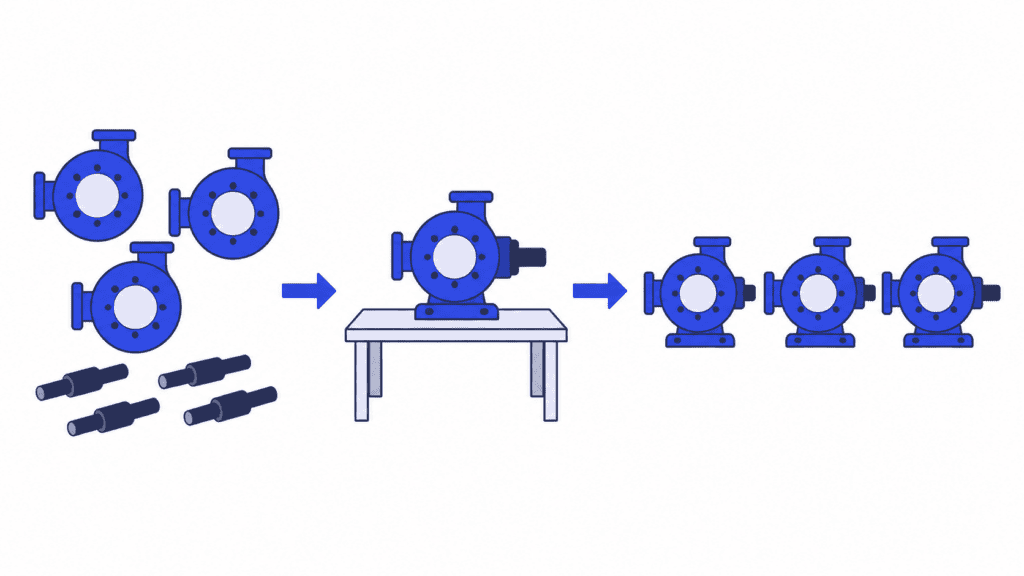
Imagine uma fábrica que monta bombas. Cada bomba acabada precisa de um corpo maquinado e de um veio, e um centro de maquinagem partilhado pode produzir qualquer um dos componentes. Para evitar uma mudança de produção, o operador avança com mais um lote de corpos. Entretanto, a montagem tem corpos disponíveis, mas está à espera de veios.
Manter o centro de maquinagem ocupado a produzir corpos aumenta o trabalho em curso. Não fornece o componente em falta nem permite concluir uma bomba.
Um plano orientado para a conclusão parte das necessidades da montagem e planeia de trás para a frente. Coordena as operações dos corpos e dos veios para que os componentes correspondentes estejam disponíveis antes do período previsto para a montagem. As máquinas não ficaram mais rápidas. A sequência passou a servir melhor o objetivo.
Isto não significa eliminar todas as filas de espera. Se houver pouco trabalho pronto a executar, um atraso numa operação anterior pode deixar um recurso crítico parado. O objetivo é ter trabalho suficiente e adequado no ponto certo, não reduzir ao mínimo todas as filas.
Os pontos de estrangulamento na produção continuam a ser importantes: uma operação com uma verdadeira restrição de capacidade impõe um limite que a sequenciação, por si só, não consegue eliminar. Mas, antes de comprar mais equipamento, distinga a falta de capacidade de processamento das esperas evitáveis por materiais, componentes correspondentes ou uma sequência de tarefas viável.
Use o SkyPlanner para sequenciar o trabalho com foco na conclusão
Quando a carteira de encomendas muda, coordenar estas decisões manualmente depressa se torna difícil. Deslocar uma tarefa afeta a capacidade disponível para outras tarefas, as operações que se seguem e as respetivas datas de conclusão.
O SkyPlanner APS faz esse cálculo de programação. O seu motor de IA, Arcturus, programa as operações em função da capacidade configurada dos centros de trabalho, das dependências e das prioridades. O diagrama de Gantt apresenta o plano resultante. O utilizador define as prioridades, as regras e os bloqueios; o Arcturus calcula o plano respeitando-os.
Para melhorar a taxa de produção, há três decisões de programação particularmente importantes.
Organize o trabalho pronto a executar numa sequência realista
De pouco serve ter um período livre numa máquina se o material necessário só chegar amanhã. Quando a opção de programar em função da disponibilidade dos materiais está ativada, o SkyPlanner tem essa disponibilidade em conta no cálculo do plano. As dependências entre operações também ligam o trabalho inicial às etapas seguintes.
Obtém assim um plano baseado no momento em que o trabalho pode avançar, em vez de uma fila que pressupõe que tudo está pronto. No chão de fábrica, utilize esse plano para orientar a autorização de entrada das tarefas em produção e verifique se estão reunidas as condições necessárias antes de lançar mais trabalho.
Reduza as mudanças de produção sem perder de vista os prazos
Alternar repetidamente entre ferramentas, materiais ou cores pode consumir tempo que, de outra forma, estaria disponível para produzir. O SkyPlanner pode agrupar tarefas com características coincidentes através das regras dos centros de trabalho e das prioridades dinâmicas, aplicando o tempo de preparação configurado quando as tarefas diferem.
O benefício é uma sequência mais ponderada: as tarefas compatíveis podem ser executadas em conjunto, em vez de se decidir cada mudança de produção isoladamente. Equilibre esse agrupamento com as datas de conclusão e as prioridades dos clientes. Um lote longo e conveniente não é a escolha certa quando atrasa os componentes necessários para concluir uma encomenda urgente.
Recalcule o plano quando as condições mudarem
Uma tarefa atrasada ou uma alteração de prioridade pode tornar a sequência de ontem inadequada para o trabalho de hoje. O Arcturus pode recalcular o plano com base na informação atualizada, enquanto a vista de Gantt permite analisar a distribuição das tarefas e as datas de conclusão resultantes.
Em vez de refazer manualmente a fila de cada máquina, pode concentrar-se nas decisões: que trabalho tem de terminar primeiro, se é necessário intervir na capacidade e que compromissos permite assumir o plano revisto.
O que mudou na Eskomatic ao ter os materiais disponíveis no momento certo
A Eskomatic, uma empresa finlandesa de maquinagem por subcontratação, organizava anteriormente as filas de trabalho em grande parte à mão, num sistema de controlo da produção antigo. A visibilidade limitada sobre o estado dos materiais fazia com que as faltas pudessem ser detetadas demasiado perto do início previsto de uma tarefa.
Com o SkyPlanner ligado ao ERP existente, a equipa passou a ter filas de trabalho mais claras no diagrama de Gantt, programação automática da carga e melhor visibilidade sobre as faltas de materiais. A Eskomatic refere menos paragens de produção causadas por materiais em falta e maior precisão na definição das datas de entrega.
A experiência da Eskomatic mostra a importância de reunir as condições necessárias para manter o fluxo de produção: um plano útil considera se o trabalho pode avançar, não apenas a sua posição na fila. Para um planeador, ter o trabalho diário mais claro e menos interrupções por falta de materiais significa perder menos tempo a resolver essas faltas depois do momento em que a tarefa já deveria ter começado.
Confirme que está a produzir mais daquilo de que precisa
Depois de alterar a sequência ou a forma de autorizar a entrada de trabalho em produção, volte a medir as unidades concluídas e aceites, mantendo o mesmo âmbito de medição. Analise turnos ou semanas comparáveis, não apenas a primeira tarde de grande atividade.
Analise a taxa de produção em conjunto com o trabalho em curso, a qualidade e o desempenho das entregas. Se entram mais tarefas em produção, mas a quantidade de unidades concluídas e aceites não muda, a melhoria pode resumir-se a uma fila maior. Se a produção aumenta porque selecionou produtos mais fáceis de fabricar, a combinação de produtos explica pelo menos parte da alteração. Se o stock de produto acabado cresce sem haver procura, uma taxa mais elevada pode imobilizar capital em vez de beneficiar a empresa.
A programação também é apenas parte da resposta. Avarias persistentes, defeitos ou capacidade física insuficiente exigem intervenções na manutenção, na qualidade ou na capacidade de produção. Um plano melhor ajuda a coordenar os recursos disponíveis; não os substitui nem torna, por si só, um processo instável num processo fiável.
Para uma fábrica onde o trabalho fica repetidamente à espera no sítio errado, o SkyPlanner é um próximo passo prático. Integra-se com qualquer ERP ou MES através da sua REST API aberta, utilizando os dados de produção existentes na programação com capacidade finita, sem exigir a substituição de um sistema que já serve a sua empresa.
Agende uma demonstração do SkyPlanner para falar sobre as tarefas que a sua fábrica tem dificuldade em concluir. Traga uma rota de produção típica, um atraso recente de materiais e o indicador de conclusão que pretende melhorar. A questão útil não é apenas saber se cada máquina poderia estar mais ocupada. É perceber como uma sequência melhor pode ajudar a concluir mais do trabalho certo, para que os produtos saiam da produção aceites e prontos para o cliente.
Jussi Mäntylä
Especialista em Planeamento de Produção, SkyPlanner


