








Dans cet article
- Comment calculer le rendement au premier passage
- Exemple : 90 % de rendement au premier passage, 96 % de rendement final
- Fiabiliser les règles de comptage avant de se fier au pourcentage
- Rendement au premier passage et rendement cumulé au premier passage
- Qu’est-ce qu’un bon rendement au premier passage ?
- Traduisez les retouches que révèle le FPY en besoins de capacité réalistes
- Intégrez les retouches enregistrées au prochain planning de production avec SkyPlanner
- Mesurez l’impact des échecs au premier passage sur vos livraisons
Accueil » Ressources » Rendement au premier passage : formule, exemple et reprises cachées
Temps de lecture estimé : 9 minutes
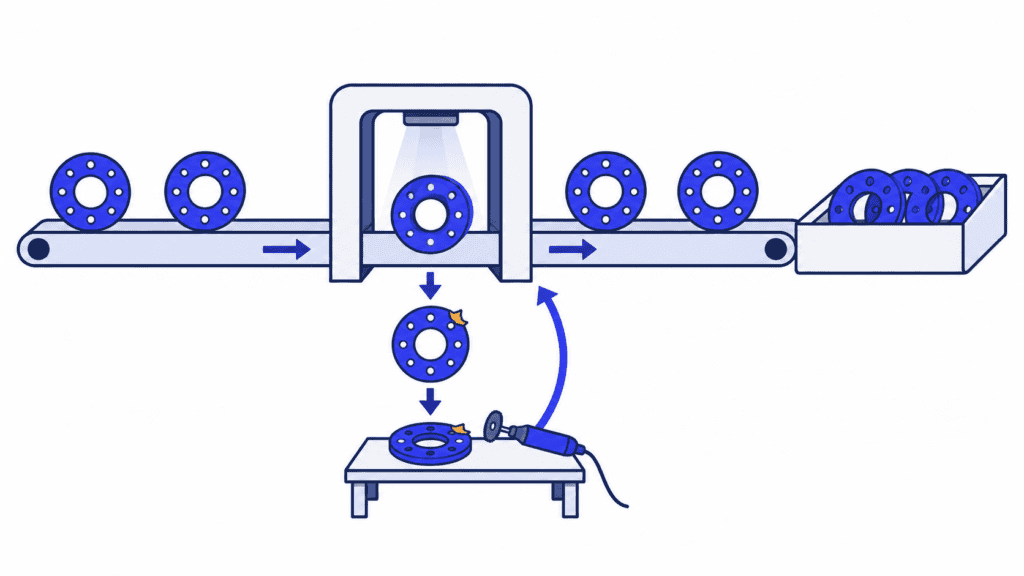
Le rendement au premier passage (FPY) est le pourcentage de pièces qui satisfont aux exigences qualité convenues dès leur premier passage dans un processus défini, sans réparation, reprise ni nouvel essai après un échec. Il indique la part de la production conforme du premier coup, et non celle qui a fini par devenir acceptable.
Cette distinction compte lorsque le volume de pièces terminées semble satisfaisant, mais que l’usine peine à suivre le rythme. Les pièces réparées peuvent être expédiées, mais leur remise en état a pris du temps dont d’autres commandes avaient besoin. Suivre le FPY en parallèle du travail de reprise révèle ce que masque le nombre total de pièces conformes. Relier ce travail aux données de production et à l’ordonnancement dans SkyPlanner vous aide à en comprendre les conséquences sur la capacité et les livraisons.
Comment calculer le rendement au premier passage
Utilisez la formule suivante :
Rendement au premier passage (%) = Nombre de pièces acceptées au premier passage ÷ Nombre de pièces entrant dans le processus défini × 100
Comptez les pièces distinctes, et non les contrôles effectués ou les défauts individuels. Une pièce refusée, corrigée puis acceptée fait partie de la production finale conforme, mais pas des pièces conformes au premier passage. Une pièce présentant plusieurs défauts ne compte toujours que pour une seule pièce non conforme dans ce calcul.
Définissez le périmètre du processus avant de recueillir les chiffres. Vous pouvez mesurer une opération d’usinage, un poste d’essai ou une gamme de fabrication complète. Le numérateur et le dénominateur doivent porter sur le même groupe de pièces dans ce périmètre.
Exemple : 90 % de rendement au premier passage, 96 % de rendement final
Imaginons un lot de 500 pièces usinées dont tous les résultats du contrôle au premier passage sont disponibles :
| Résultat au premier passage | Nombre de pièces | Suite du parcours |
|---|---|---|
| Acceptées sans correction | 450 | Prêtes pour l’opération suivante |
| Envoyées en reprise | 40 | 30 sont ensuite acceptées ; 10 finissent au rebut |
| Mises au rebut immédiatement | 10 | Ne peuvent pas passer à la suite |
| Total des pièces entrant dans l’opération | 500 | Chaque pièce possède un seul résultat au premier passage |
Le rendement au premier passage est de :
450 ÷ 500 × 100 = 90 %
Après reprise, 480 pièces sont acceptées : les 450 pièces initialement conformes, plus les 30 pièces remises en conformité. Le rendement final de ce lot est donc de :
480 ÷ 500 × 100 = 96 %
Ces deux pourcentages sont utiles. Le FPY décrit la performance au premier passage. Le rendement final indique la proportion de pièces finalement acceptées, y compris après une reprise réussie. N’afficher que 96 % masque le travail de correction nécessaire pour remettre ces 30 pièces en conformité.
Les 10 % restants dans le calcul du FPY ne correspondent pas non plus au taux de rebut. Dans cet exemple, 20 pièces finissent au rebut, soit un taux de rebut final de 4 %. Les 6 % restants du lot d’origine ont été remis en conformité grâce à un travail supplémentaire. En soustrayant uniquement les rebuts, on obtiendrait le rendement final, et non le rendement au premier passage.
Fiabiliser les règles de comptage avant de se fier au pourcentage
Le calcul est simple. Préserver le sens du « premier passage » demande davantage de soin, surtout lorsque les données de production et de contrôle proviennent de systèmes différents.
1. Choisissez un processus et un groupe de produits comparables. Un résultat au premier passage à l’usinage ne vaut pas acceptation finale de l’ensemble assemblé. Définissez clairement les gammes et les critères d’acceptation pour éviter qu’une évolution de la répartition des produits fabriqués ne soit prise pour une amélioration de la qualité.
2. Associez les résultats au groupe de pièces entrées dans le processus. Partez d’un lot ou d’un autre groupe traçable dont les résultats au premier passage sont connus. Diviser le nombre de pièces terminées et acceptées aujourd’hui par le nombre de pièces lancées aujourd’hui risque de mélanger des pièces différentes, notamment lorsque les opérations s’étendent sur plusieurs équipes.
3. Conservez le résultat initial. Distinguez l’acceptation au premier passage d’une acceptation ultérieure après correction ou nouvel essai. Remplacer le résultat non conforme lorsqu’une pièce réparée est acceptée embellit l’historique sans changer ce qui s’est réellement passé.
4. Ne comptez chaque pièce qu’une seule fois dans le périmètre défini. Des défauts multiples, des essais répétés ou plusieurs saisies de temps ne créent pas de pièces d’origine supplémentaires. Utilisez des identifiants de pièces ou un dossier de lot dont les données ont été rapprochées, en conservant les quantités et l’historique des reprises.
5. Rendez visibles les résultats encore en attente. Les pièces qui attendent un contrôle ne sont pas automatiquement acceptées ou rejetées. Affichez la quantité en attente et arrêtez le FPY du groupe suivi lorsque tous ses résultats au premier passage sont disponibles, plutôt que d’exclure discrètement les pièces problématiques du comptage.
Une opération peut comporter plusieurs contrôles prévus dans sa gamme normale. Réaliser correctement cette séquence convenue du premier coup n’est pas la même chose que recommencer un essai après un échec ou corriger un défaut. Précisez cette distinction dans la définition de la mesure et appliquez-la de manière constante.
Si votre rapport contient uniquement les quantités totales terminées et défectueuses, vérifiez le sens de ces champs avant de les utiliser pour calculer le FPY. Vous devez savoir si la quantité acceptée inclut les pièces réparées et si les passages répétés ont entraîné un double comptage.
Rendement au premier passage et rendement cumulé au premier passage
Une opération prise isolément peut sembler performante alors que la gamme complète nécessite d’importantes corrections. Le rendement cumulé au premier passage (RTY) mesure la performance combinée au premier passage sur les étapes successives du processus.
Pour une séquence cohérente, multipliez les rendements des étapes, exprimés sous forme décimale :
RTY (%) = Rendement au premier passage à l’étape 1 × Rendement au premier passage à l’étape 2 × … × 100
Imaginons que l’on suive 1 000 pièces sur trois opérations. Dans cet exemple, seules les pièces qui n’ont connu aucun échec au premier passage restent dans le groupe suivi ; les pièces réparées ne le réintègrent pas.
| Opération | Pièces du groupe suivi entrant dans l’opération | Pièces acceptées au premier passage | Rendement de l’étape |
|---|---|---|---|
| Usinage | 1 000 | 900 | 90 % |
| Finition | 900 | 810 | 90 % |
| Essais | 810 | 729 | 90 % |
0,90 × 0,90 × 0,90 × 100 = 72,9 % de RTY
Chaque opération affiche un rendement de 90 %, mais seules 729 des 1 000 pièces d’origine franchissent les trois étapes sans échec. Faire la moyenne des trois pourcentages donnerait 90 % et masquerait l’effet cumulé.
En production réelle, les pièces réparées peuvent réintégrer le flux et les produits peuvent suivre des gammes différentes. Utilisez des rendements d’étape issus d’une gamme cohérente et calculés sur une base de comptage compatible ; multiplier des moyennes de services sans lien entre elles ne donne pas un taux de réussite observé de bout en bout. Conserver l’historique du premier passage de chaque pièce permet de vérifier combien de pièces d’origine ont effectivement parcouru toute la gamme sans correction.
Qu’est-ce qu’un bon rendement au premier passage ?
Un objectif pertinent tient compte du produit, du processus, des exigences qualité et des conséquences d’une non-conformité. Une valeur de référence générale ne suffit pas à juger la performance de votre opération.
Commencez par observer la tendance sur des fabrications comparables. Analysez le pourcentage en tenant compte du nombre de pièces mesurées, des motifs de non-conformité et du volume de travail correctif. Une hausse du FPY a du sens si les règles d’acceptation restent les mêmes ; ce n’est pas une amélioration si l’équipe a simplement assoupli les critères de contrôle ou retiré les pièces problématiques du dénominateur.
Pour progresser, cherchez un problème récurrent sur lequel vous pouvez agir. Regroupez les non-conformités au premier passage par opération et par cause confirmée. Un problème dimensionnel récurrent sur un produit peut orienter les recherches vers l’outil, le montage, la matière ou la méthode ; le pourcentage seul ne permet pas d’en déterminer la cause. Examinez les faits avec les personnes qui réalisent le travail, corrigez la cause, puis mesurez à nouveau une production comparable.
Tenez également compte de la charge liée aux reprises. Deux opérations ayant le même FPY peuvent avoir des conséquences très différentes si l’une nécessite une correction rapide et l’autre immobilise une machine partagée pendant des heures. C’est à ce stade que le résultat qualité devient une décision de planification.
Traduisez les retouches que révèle le FPY en besoins de capacité réalistes
Reprenons le lot de 500 pièces. Imaginons que chacune des 40 tentatives de retouche nécessite 12 minutes supplémentaires sur le même centre d’usinage, que la pièce soit finalement acceptée ou mise au rebut.
40 tentatives × 12 minutes = 480 minutes = 8 heures machine
Le rapport sur le rendement final indique 480 pièces acceptées. Le planning de production doit aussi tenir compte de ces huit heures supplémentaires. Des réglages, contrôles ou manutentions supplémentaires peuvent encore mobiliser du temps sur d’autres ressources.
Ne supposez pas qu’un taux d’échec de 10 % au premier passage correspond exactement à une perte de capacité de 10 %. Les gammes de retouche et leurs durées varient. Calculez la charge réelle sur les ressources qui devront l’exécuter. Distinguez également les heures machine des heures opérateur lorsqu’elles correspondent à des contraintes différentes.
Si ce centre d’usinage est déjà occupé jusqu’à une expédition importante, placer les retouches dans une file d’attente à part ne crée pas de capacité. Cela change simplement l’ordre dans lequel les commandes peuvent être terminées. Repérer le conflit suffisamment tôt vous laisse le temps de fixer une priorité, de mobiliser une autre ressource adaptée ou de revoir un engagement de livraison, plutôt que de subir une surprise de dernière minute.
Intégrez les retouches enregistrées au prochain planning de production avec SkyPlanner
SkyPlanner réunit la saisie des temps de production, des rapports détaillés et l’ordonnancement par IA. Dans une usine où les retouches perturbent régulièrement les livraisons, l’étape suivante est concrète : rendre visible la charge de retouche et réserver aux opérations correctives approuvées une place réaliste aux côtés des commandes clients.
L’outil Timer de SkyPlanner enregistre les temps de travail ainsi que les quantités produites ou défectueuses. Le rapport All Timelogs Report associe chaque saisie à l’opération, à l’étape de fabrication, au poste de travail, à la personne, aux heures de début et de fin, aux pièces terminées et défectueuses, au temps enregistré et aux notes. Vous pouvez y consulter, modifier et approuver les enregistrements.
Lorsque les travaux correctifs sont identifiés dans les données des opérations et les relevés de temps, vous pouvez analyser à quoi le temps enregistré a été consacré, au lieu de le laisser se fondre dans un total journalier indifférencié. Pour calculer le FPY, conservez l’historique des acceptations au premier passage et des retouches issu de vos données qualité ou de votre MES. Cet historique explique le résultat qualité ; les relevés de temps associés montrent la charge nécessaire pour récupérer les pièces.
Intégrez ensuite au planning les opérations correctives approuvées, leurs durées et les ressources aptes à les réaliser. Arcturus, l’IA d’ordonnancement de SkyPlanner, calcule le planning en tenant compte des capacités configurées, des dépendances entre opérations et des priorités. Le diagramme de Gantt affiche l’enchaînement obtenu et les dates de fin. Vous gardez la main sur les priorités et les décisions à préserver ; Arcturus prend en charge le calcul d’ordonnancement et ses interdépendances.
Pour notre lot hypothétique, la question devient concrète : où placer huit heures d’usinage supplémentaires, et quelles seront les conséquences pour les commandes qui utilisent déjà cette ressource ? Recalculer le planning commun rend cet arbitrage visible, sans devoir réajuster manuellement une file d’attente distincte pour chaque poste de travail concerné.
SkyPlanner s’intègre à tout ERP ou MES grâce à son interface REST API ouverte. Vous pouvez conserver les systèmes qui hébergent vos commandes et votre historique qualité, tout en intégrant les opérations qu’ils génèrent à un ordonnancement de la production à capacité finie.
Mesurez l’impact des échecs au premier passage sur vos livraisons
Choisissez une opération dont la quantité finale acceptée masque régulièrement du travail supplémentaire. Pour une démonstration de SkyPlanner, munissez-vous de ses résultats au premier passage, d’une gamme de retouche approuvée représentative et d’une commande client concernée.
Vous disposerez ainsi d’un point de départ concret pour voir comment les données de production enregistrées et un planning commun peuvent aider votre équipe à réagir : comprendre la charge de retouche, examiner le conflit de capacité et décider de la suite pour la livraison en vous appuyant sur un planning qui tient compte du travail restant. Réservez une démonstration de SkyPlanner pour explorer votre processus, ou commencez par essayer SkyPlanner avec des données de démonstration.
Jussi Mäntylä
Spécialiste de la planification de production, SkyPlanner



