








Bu makalede
- İlk seferde doğru verim nasıl hesaplanır?
- Örnek: %90 ilk seferde doğru verim, %96 nihai verim
- Orana güvenmeden önce sayım kurallarını netleştirin
- İlk seferde doğru verim ile toplam süreç verimi arasındaki fark
- İlk seferde doğru verim için iyi bir oran nedir?
- FPY’nin arkasındaki yeniden işleme yükünü gerçekçi bir kapasite ihtiyacına dönüştürün
- Kaydedilen yeniden işleme işlerini SkyPlanner ile bir sonraki üretim planına dahil edin
- İlk denemedeki kayıplarınızın teslimatlara etkisini görün
Ana Sayfa » Kaynaklar » İlk Seferde Doğru Verim: Formül, Örnek ve Gizli Yeniden İşleme
Tahmini okuma süresi: 9 dakika
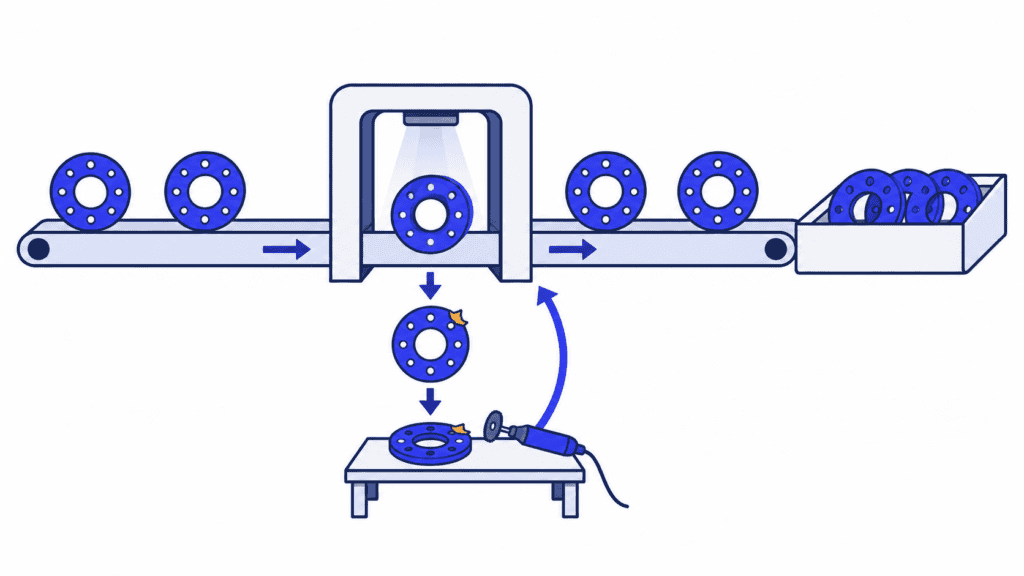
İlk seferde doğru verim (FPY), tanımlanmış bir süreçte belirlenen kalite şartlarını ilk denemede karşılayan parçaların yüzdesidir. Bu parçalar onarım, yeniden işleme veya başarısız bir testin ardından tekrar test gerektirmeden kabul edilir. FPY, üretimin ne kadarının sonunda kabul edilebilir hâle geldiğini değil, ne kadarının ilk seferde doğru yapıldığını gösterir.
Tamamlanan üretim miktarı iyi görünmesine rağmen fabrika siparişlere yetişmekte zorlanıyorsa bu ayrım önem kazanır. Onarılan parçalar yine de sevk edilebilir; ancak onları sevke hazır hâle getirmek, diğer siparişlerin ihtiyaç duyduğu zamanı tüketmiştir. FPY ile birlikte parçaları kurtarmak için harcanan emeği ve zamanı izlemek, toplam sağlam ürün miktarının gizlediği yükü ortaya çıkarır. Bu çalışmaları SkyPlanner’daki üretim kayıtları ve çizelgeleme ile ilişkilendirmek, kapasite ve teslimatlar üzerindeki etkilerini görmenize yardımcı olur.
İlk seferde doğru verim nasıl hesaplanır?
Şu formülü kullanın:
İlk seferde doğru verim (%) = İlk denemede kabul edilen parça sayısı ÷ Tanımlanmış sürece giren parça sayısı × 100
Kontrol işlemlerini veya tek tek kusurları değil, her parçayı yalnızca bir kez sayın. Kontrolden geçemeyen, düzeltildikten sonra kabul edilen bir parça, nihai sağlam ürün miktarına dâhildir; ancak ilk denemede başarılı sayılmaz. Bir parçada birden fazla kusur bulunsa da bu hesaplamada o parça tek bir başarısız parça olarak sayılır.
Verileri toplamadan önce sürecin sınırlarını belirleyin. Bir talaşlı imalat operasyonunu, bir test istasyonunu veya üretim rotasının tamamını ölçebilirsiniz. Pay ve payda, belirlediğiniz süreç sınırları içindeki aynı parça grubunu kapsamalıdır.
Örnek: %90 ilk seferde doğru verim, %96 nihai verim
İlk kontrol sonuçları tamamlanmış, talaşlı imalatla üretilen 500 parçalık bir parti düşünün:
| İlk denemenin sonucu | Parça sayısı | Sonraki durum |
|---|---|---|
| Düzeltme gerektirmeden kabul edildi | 450 | Sonraki operasyona hazır |
| Yeniden işlemeye gönderildi | 40 | 30 parça daha sonra kabul edilir; 10 parça ise sonunda hurdaya ayrılır |
| Doğrudan hurdaya ayrıldı | 10 | Sonraki aşamaya geçemez |
| Operasyona giren toplam parça | 500 | Her parçanın ilk denemesine ait tek bir sonuç vardır |
İlk seferde doğru verim şöyle hesaplanır:
450 ÷ 500 × 100 = %90
Yeniden işleme sonrasında kabul edilen parça sayısı 480 olur: ilk denemede kabul edilen 450 parçaya kurtarılan 30 parça eklenir. Dolayısıyla bu partinin nihai verimi şöyledir:
480 ÷ 500 × 100 = %96
Her iki oran da yararlıdır. FPY, ilk denemedeki performansı gösterir. Nihai verim ise başarıyla yeniden işlenenler de dâhil olmak üzere, sonunda kabul edilen parçaların oranını gösterir. Yalnızca %96’yı raporlamak, bu 30 parçayı kurtarmak için gereken düzeltme çalışmalarını gizler.
FPY hesabında geriye kalan %10 da hurda oranı değildir. Bu örnekte toplam 20 parça sonunda hurdaya ayrılır; dolayısıyla nihai hurda oranı %4’tür. Başlangıçtaki partinin diğer %6’sı ise ek işlemle kurtarılmıştır. Yalnızca hurda oranını çıkarmak, ilk seferde doğru verimi değil, nihai verimi verir.
Orana güvenmeden önce sayım kurallarını netleştirin
Hesaplama kolaydır. Ancak özellikle üretim ve kontrol kayıtları farklı sistemlerden geliyorsa, “ilk deneme” kavramının anlamını korumak daha fazla özen gerektirir.
1. Tek bir proses ve karşılaştırılabilir bir ürün grubu seçin. Bir parçanın talaşlı imalatta ilk denemede kabul edilmesi, montajın tamamının nihai kabul aldığı anlamına gelmez. Ürün karmasındaki bir değişimin kalite iyileşmesi gibi görünmemesi için rotaları ve kabul koşullarını netleştirin.
2. Prosese giren parçaları kendi sonuçlarıyla eşleştirin. İlk deneme sonuçları bilinen bir partiyle veya izlenebilir başka bir parça grubuyla başlayın. Bugün tamamlanıp kabul edilen parça sayısını bugün üretime alınan parça sayısına bölmek, özellikle işler birden fazla vardiyaya yayıldığında, farklı parçaları aynı hesapta karıştırmanıza yol açabilir.
3. İlk sonucu koruyun. İlk denemede kabulü, düzeltme veya tekrar testinden sonra alınan kabulden ayrı tutun. Onarılan bir parça testi geçtiğinde başarısız ilk sonucun üzerine yazmak, gerçekte yaşananları değiştirmeden kayıtları daha iyi gösterir.
4. Her parçayı, ölçüm için belirlenen noktada yalnızca bir kez sayın. Birden fazla kusur, tekrarlanan testler ve yinelenen zaman kayıtları, başlangıçtaki parça sayısını artırmaz. Parça kimliklerini veya miktarların tutarlılığı kontrol edilmiş, yeniden işleme geçmişini koruyan bir parti kaydını kullanın.
5. Henüz sonuçlanmamış parçaları görünür kılın. Muayene bekleyen parçalar kendiliğinden kabul veya ret sayılmaz. Sorunlu parçaları sessizce sayım dışı bırakmak yerine, sonucu beklenen miktarı gösterin ve grubun FPY değerini ilk deneme sonuçlarının tamamı belli olduğunda kesinleştirin.
Bir operasyonun normal rotasında birden fazla planlı muayene bulunabilir. Belirlenmiş bu sırayı ilk seferde doğru biçimde tamamlamak, başarısız bir testi tekrarlamaktan veya bir kusuru düzeltmekten farklıdır. Ölçüm tanımında bu ayrımı belirtin ve tutarlı biçimde uygulayın.
Raporunuz yalnızca toplam tamamlanan ve hatalı parça miktarlarını içeriyorsa, bunları FPY hesabında kullanmadan önce ilgili alanların ne anlama geldiğini kontrol edin. Kabul edilen miktara onarılan parçaların dahil olup olmadığını ve tekrarlanan işlemler nedeniyle aynı parçanın birden fazla kez sayılıp sayılmadığını bilmeniz gerekir.
İlk seferde doğru verim ile toplam süreç verimi arasındaki fark
Tek bir operasyon başarılı görünebilirken rotanın tamamında önemli miktarda düzeltme gerekebilir. Toplam süreç verimi (RTY), ardışık proses adımlarındaki ilk seferde doğru verim değerlerinin birleşik etkisini gösterir.
Tutarlı bir işlem sırası için adımların verimlerini ondalık biçimde çarpın:
RTY (%) = 1. adımdaki ilk seferde doğru verim × 2. adımdaki ilk seferde doğru verim × … × 100
1.000 parçayı üç operasyon boyunca izlediğinizi düşünün. Bu örnekte, izlenen grupta yalnızca her adımı ilk denemede geçen parçalar kalır; onarılan parçalar gruba yeniden dahil edilmez.
| Operasyon | İzlenen grupta operasyona giren parça sayısı | İlk denemede kabul edilen parça sayısı | Adım verimi |
|---|---|---|---|
| Talaşlı imalat | 1.000 | 900 | %90 |
| Son işlem | 900 | 810 | %90 |
| Test | 810 | 729 | %90 |
0,90 × 0,90 × 0,90 × 100 = %72,9 RTY
Her operasyonun adım verimi %90 olsa da başlangıçtaki 1.000 parçanın yalnızca 729’u üç operasyonun tamamını başarısızlık yaşamadan geçer. Üç yüzdenin ortalamasını almak %90 sonucunu verir ve birikimli etkiyi gizler.
Gerçek üretimde onarılan parçalar akışa yeniden katılabilir ve ürünler farklı rotalardan geçebilir. Aynı rotaya ve tutarlı bir sayım esasına dayanan adım verimlerini kullanın; birbiriyle ilgisiz departman ortalamalarını çarpıp sonucu gözlemlenen uçtan uca başarı oranı olarak sunmayın. Her parçanın ilk deneme geçmişini korumak, başlangıçtaki parçalardan kaçının tüm rotayı gerçekten düzeltme gerektirmeden geçtiğini kontrol etmenizi sağlar.
İlk seferde doğru verim için iyi bir oran nedir?
İşe yarar bir hedef; ürünü, prosesi, kalite gereksinimlerini ve başarısızlığın sonuçlarını dikkate alır. Genel bir referans değer, kendi operasyonunuzun iyi performans gösterip göstermediğini değerlendirmek için yeterli değildir.
Önce karşılaştırılabilir işlerdeki eğilime bakın. Yüzdeyi; ölçülen parça sayısı, başarısızlık nedenleri ve düzeltme işlerinin miktarıyla birlikte değerlendirin. FPY artışı, aynı kabul kuralları uygulandığında anlamlıdır. Ekip yalnızca muayene kriterlerini gevşetmiş veya sorunlu parçaları paydadan çıkarmışsa bu bir iyileşme değildir.
İyileştirme için müdahale edebileceğiniz, tekrarlayan bir sorun arayın. İlk denemedeki başarısızlıkları operasyona ve doğrulanmış nedene göre gruplayın. Bir üründe tekrarlayan ölçü sorunu; kesici takıma, fikstüre, malzemeye veya yönteme işaret edebilir, ancak yalnızca yüzdeye bakarak hangisinin sorumlu olduğunu anlayamazsınız. Bulguları işi yapanlarla birlikte kontrol edin, nedeni giderin ve karşılaştırılabilir üretimde yeniden ölçüm yapın.
Parçaları yeniden uygun hale getirmenin getirdiği yükü de hesaba katın. Aynı FPY değerine sahip iki operasyondan biri hızlı bir düzeltme gerektirirken diğeri ortak kullanılan bir makineyi saatlerce meşgul ediyorsa sonuçları çok farklı olabilir. Kalite sonucunun bir planlama kararına dönüştüğü nokta budur.
FPY’nin arkasındaki yeniden işleme yükünü gerçekçi bir kapasite ihtiyacına dönüştürün
500 parçalık partiye dönelim. 40 yeniden işleme denemesinin her birinin, parça sonunda ister kabul edilsin ister hurdaya ayrılsın, aynı işleme merkezinde ilave 12 dakika sürdüğünü varsayalım.
40 deneme × 12 dakika = 480 dakika = 8 makine saati
Nihai verim raporu, kabul edilen 480 parça gösterir. Üretim planında bu sekiz ek saatin de hesaba katılması gerekir. İlave hazırlık, kontrol veya elleçleme işleri, başka kaynaklarda da ek süre gerektirebilir.
İlk denemede %10 başarısızlık oranının tam olarak %10 kapasite kaybı anlamına geldiğini varsaymayın. Düzeltme rotaları ve süreleri farklılık gösterir. Gereken gerçek iş yükünü, bu işi yapacak kaynaklar için hesaplayın. Farklı kısıtları ifade ettiklerinde makine saatleri ile operatör saatleri de ayrı tutulmalıdır.
Önemli bir sevkiyat öncesinde bu işleme merkezinin kapasitesi zaten doluysa, yeniden işleme işlerini ayrı bir kuyruğa sıkıştırmak ek kapasite yaratmaz. Yalnızca hangi siparişin önce tamamlanabileceğini değiştirir. Çakışmayı erken görmek; öncelikleri belirlemek, uygun başka bir kaynak kullanmak veya son dakika sürpriziyle karşılaşmadan önce taahhüt edilen teslim tarihini yeniden değerlendirmek için size zaman kazandırır.
Kaydedilen yeniden işleme işlerini SkyPlanner ile bir sonraki üretim planına dahil edin
SkyPlanner; üretim sürelerinin kaydını, ayrıntılı raporları ve yapay zekâ destekli çizelgelemeyi bir araya getirir. Yeniden işlemenin teslimatları sürekli aksattığı bir fabrikada atılacak yararlı bir sonraki adım budur: parçaları kabul edilebilir duruma getirmek için harcanan emeği görünür kılmak ve onaylanmış düzeltme işlerine müşteri siparişlerinin yanında planda gerçekçi bir yer ayırmak.
SkyPlanner’ın Timer aracı, çalışma süresini ve üretilen ya da hatalı parça miktarlarını kaydeder. All Timelogs Report, bu kayıtları iş, proses adımı, iş merkezi, kişi, başlangıç ve bitiş zamanları, tamamlanan ve hatalı parçalar, kaydedilen süre ve notlarla ilişkilendiren ayrıntılı bir rapordur. Kayıtlar bu raporda incelenebilir, düzenlenebilir ve onaylanabilir.
Düzeltme işleri, iş kayıtlarında ve zaman kayıtlarında açıkça belirtildiğinde, bunlara ayrılan sürenin ayrıntılarını inceleyebilirsiniz; bu süreler ayrıştırılmamış bir günlük toplamın içinde kaybolmaz. FPY hesabı için kalite veya MES kayıtlarınızdaki ilk denemede kabul ve yeniden işleme geçmişini koruyun. Bu kayıtlar kalite sonucunu, ilgili zaman kayıtları ise parçaları kabul edilebilir duruma getirmek için harcanan emeği açıklar.
Ardından onaylanmış düzeltme operasyonlarını, sürelerini ve kullanılabilecek kaynakları çizelgeye dahil edin. SkyPlanner’ın çizelgeleme yapay zekâsı Arcturus, işleri tanımlanmış kapasiteye, operasyonlar arası bağımlılıklara ve önceliklere göre çizelgeler. Gantt zaman çizelgesi, ortaya çıkan sıralamayı ve tamamlanma tarihlerini gösterir. Öncelikleri ve korunması gereken kararları siz belirlersiniz; Arcturus ise bunlarla bağlantılı çizelgeleme hesaplamalarını yürütür.
Varsayımsal partimiz için soru artık somuttur: sekiz saatlik ek işleme süresi plana nereye sığabilir ve o kaynağı zaten kullanan siparişler bundan nasıl etkilenir? Ortak planı yeniden hesaplamak, etkilenen her iş merkezinin ayrı kuyruğunu elle düzeltmeye gerek kalmadan hangi işin hangi işten önce yapılacağını ve bunun etkilerini görünür kılar.
SkyPlanner, açık REST API üzerinden herhangi bir ERP veya MES ile entegre olur. Siparişlerinizi ve kalite geçmişinizi tuttuğunuz sistemleri kullanmaya devam ederken bu sistemlerin oluşturduğu işleri sonlu kapasite çizelgelemeyle ilişkilendirebilirsiniz.
İlk denemedeki kayıplarınızın teslimatlara etkisini görün
Nihai kabul miktarının ek iş yükünü düzenli olarak gizlediği bir operasyon seçin. SkyPlanner demosuna bu operasyonun ilk deneme sonuçlarını, yaygın olarak kullandığınız onaylı bir düzeltme rotasını ve etkilenen bir müşteri siparişini getirin.
Böylece üretim kayıtlarının ve ortak bir çizelgenin ekibinizin harekete geçmesine nasıl yardımcı olabileceğini görmek için somut bir başlangıç noktanız olur: parçaları kabul edilebilir duruma getirmek için gereken iş yükünü anlayın, kapasite çakışmasını değerlendirin ve kalan işleri de içeren bir planla bir sonraki teslimat kararını verin. Sürecinizi birlikte incelemek için SkyPlanner demo randevusu alın veya önce SkyPlanner’ı demo verileriyle deneyin.
Jussi Mäntylä
Üretim Planlama Uzmanı, SkyPlanner



