








I den här artikeln
- Så beräknar du first pass yield
- Exempel: 90% first pass yield, 96% slutligt utbyte
- Se till att räknereglerna är rätt innan du litar på procentsatsen
- Skillnaden mellan first pass yield och rolled throughput yield
- Vad är ett bra värde för first pass yield?
- Omsätt omarbetet bakom FPY i ett realistiskt kapacitetsbehov
- Koppla registrerat omarbete till nästa produktionsplan med SkyPlanner
- Se hur underkända detaljer vid första försöket påverkar leveranserna
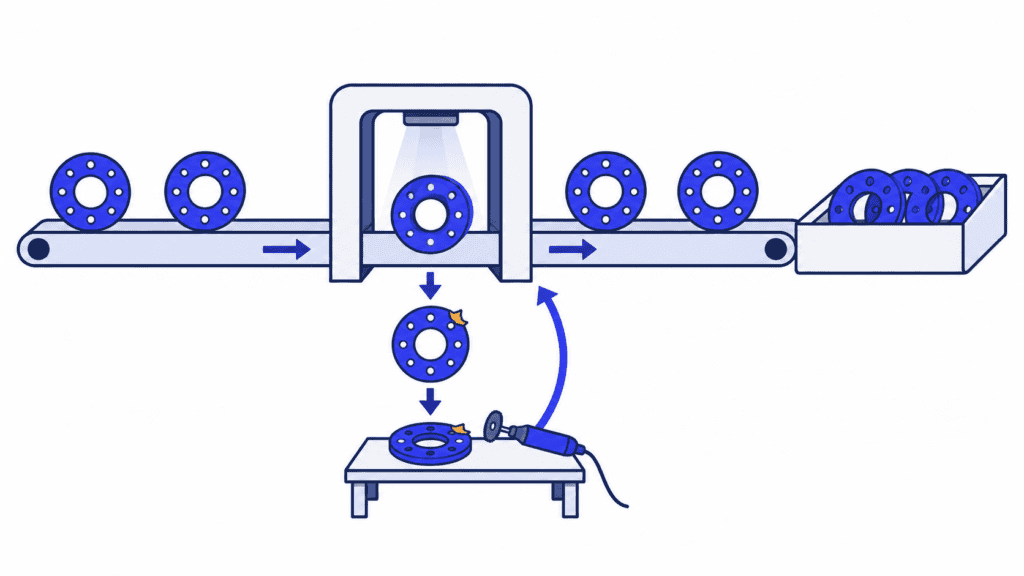
First pass yield (FPY) är andelen detaljer i procent som uppfyller de överenskomna kvalitetskraven vid första försöket i en avgränsad process, utan reparation, omarbete eller omprovning efter ett underkänt resultat. Måttet visar hur mycket av produktionen som blev rätt från början, inte hur mycket som till slut kunde godkännas.
Den skillnaden spelar roll när antalet färdiga detaljer ser bra ut men fabriken ändå har svårt att hinna med. Reparerade detaljer kan fortfarande levereras, men att få dem klara har tagit tid som andra order behövde. Genom att följa både FPY och arbetet med att åtgärda underkända detaljer ser du det som det totala antalet godkända detaljer döljer. När du kopplar det arbetet till produktionsregistreringen och planeringen i SkyPlanner blir det lättare att se vad det innebär för kapacitet och leveranser.
Så beräknar du first pass yield
Använd den här formeln:
First pass yield (%) = Antal detaljer som godkänns vid första försöket ÷ Antal detaljer som går in i den avgränsade processen × 100
Räkna unika detaljer, inte kontrolltillfällen eller enskilda fel. En detalj som underkänns, åtgärdas och sedan godkänns ingår i det slutliga antalet godkända detaljer, men inte bland dem som klarade första försöket. En detalj med flera fel räknas fortfarande som en enda underkänd detalj i den här beräkningen.
Bestäm processens avgränsning innan du samlar in siffrorna. Du kan till exempel mäta en bearbetningsoperation, en provstation eller en hel operationsföljd. Täljaren och nämnaren måste avse samma grupp av detaljer vid den valda avgränsningen.
Exempel: 90% first pass yield, 96% slutligt utbyte
Tänk dig en sats med 500 bearbetade detaljer där kontrollresultaten från första försöket är klara för samtliga detaljer:
| Resultat vid första försöket | Antal detaljer | Vad händer sedan? |
|---|---|---|
| Godkända utan åtgärd | 450 | Klara för nästa operation |
| Skickade till omarbete | 40 | 30 godkänns senare; 10 kasseras till slut |
| Kasserade direkt | 10 | Kan inte gå vidare |
| Totalt antal som går in i operationen | 500 | Varje detalj har ett resultat från första försöket |
First pass yield blir:
450 ÷ 500 × 100 = 90%
Efter omarbetet finns det 480 godkända detaljer: de ursprungliga 450 plus 30 som har kunnat godkännas efter åtgärd. Det slutliga utbytet för satsen blir därför:
480 ÷ 500 × 100 = 96%
Båda procentsatserna är användbara. FPY beskriver utfallet vid första försöket. Det slutliga utbytet beskriver andelen som till slut godkänns, inklusive lyckat omarbete. Om du bara redovisar 96% syns inte de åtgärder som krävdes för att få de 30 detaljerna godkända.
De återstående 10% i FPY-beräkningen är inte heller kassationsgraden. I det här exemplet kasseras till slut 20 detaljer, vilket ger en slutlig kassation på 4%. Övriga 6% av den ursprungliga satsen kunde godkännas tack vare extra arbete. Om du bara drar bort kassationen får du det slutliga utbytet, inte first pass yield.
Se till att räknereglerna är rätt innan du litar på procentsatsen
Själva uträkningen är enkel. Att bevara innebörden av ”första försöket” kräver mer omsorg, särskilt när produktionsdata och kontrollresultat kommer från olika system.
1. Välj en process och en jämförbar produktgrupp. Ett godkänt första försök vid bearbetningen innebär inte att hela den monterade produkten är slutgodkänd. Definiera operationsföljder och godkännandekrav tydligt, så att en förändrad produktmix inte ser ut som en kvalitetsförbättring.
2. Koppla resultaten till rätt grupp av ingående detaljer. Utgå från en sats eller en annan spårbar grupp där resultaten från första försöket är kända. Om du dividerar dagens färdigställda och godkända detaljer med dagens nystartade detaljer riskerar du att blanda olika grupper, särskilt när operationerna sträcker sig över flera skift.
3. Behåll det ursprungliga resultatet. Skilj på godkännande vid första försöket och senare godkännande efter åtgärd eller omprovning. Om det underkända resultatet skrivs över när en reparerad detalj godkänns ser historiken bättre ut, men det som faktiskt hände är oförändrat.
4. Räkna varje detalj en gång vid den valda avgränsningen. Flera fel, upprepade provningar och upprepade tidsregistreringar skapar inga fler ursprungliga detaljer. Använd detaljidentifierare eller ett avstämt satsunderlag som bevarar antal och omarbetningshistorik.
5. Synliggör resultat som ännu inte är klara. Detaljer som väntar på kontroll är inte automatiskt godkända eller underkända. Redovisa antalet som ännu saknar resultat och fastställ gruppens FPY när alla resultat från första försöket är klara, i stället för att låta besvärliga detaljer försvinna ur beräkningen.
En operation kan omfatta flera planerade kontroller i den ordinarie operationsföljden. Att genomföra den överenskomna följden korrekt första gången är något annat än att upprepa en underkänd provning eller åtgärda ett fel. Ange skillnaden i definitionen av mätningen och tillämpa den konsekvent.
Om rapporten bara innehåller totalt antal färdigställda och felaktiga detaljer behöver du kontrollera vad fälten betyder innan du använder dem för att beräkna FPY. Du måste veta om antalet godkända detaljer inkluderar reparerade detaljer och om upprepad bearbetning har räknats mer än en gång.
Skillnaden mellan first pass yield och rolled throughput yield
En enskild operation kan se ut att fungera bra samtidigt som hela operationsföljden kräver omfattande åtgärder. Rolled throughput yield (RTY) visar det samlade utfallet vid första försöket genom flera på varandra följande processteg.
För en sammanhängande följd med enhetlig beräkningsgrund multiplicerar du stegens utbyten i decimalform:
RTY (%) = First pass yield i steg 1 × First pass yield i steg 2 × … × 100
Tänk dig att du följer 1 000 detaljer genom tre operationer. I det här exemplet fortsätter bara detaljer som inte har underkänts vid något första försök i den grupp som följs. Reparerade detaljer återförs inte till gruppen.
| Operation | Antal detaljer i den spårade gruppen som går in i steget | Antal godkända vid första försöket | Utbyte i steget |
|---|---|---|---|
| Bearbetning | 1 000 | 900 | 90% |
| Slutbearbetning | 900 | 810 | 90% |
| Provning | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% RTY
Varje operation har ett utbyte på 90%, men bara 729 av de ursprungliga 1 000 detaljerna klarar alla tre utan att underkännas. Medelvärdet av de tre procentsatserna skulle bli 90% och dölja den samlade effekten.
I verklig produktion kan reparerade detaljer återföras till flödet, och produkter kan följa olika operationsföljder. Använd stegutbyten som avser en och samma operationsföljd och har en förenlig beräkningsgrund. Multiplicera inte orelaterade avdelningsgenomsnitt och kalla resultatet för en observerad andel som klarat hela flödet. Om du sparar historiken över varje detaljs första försök kan du kontrollera hur många av de ursprungliga detaljerna som faktiskt klarade hela operationsföljden utan åtgärd.
Vad är ett bra värde för first pass yield?
Ett användbart mål tar hänsyn till produkten, processen, kvalitetskraven och konsekvenserna av fel. Ett generellt riktvärde räcker inte för att bedöma hur väl just din operation fungerar.
Börja med att följa trenden för jämförbart arbete. Bedöm procentsatsen tillsammans med antalet uppmätta detaljer, orsakerna till underkännandena och omfattningen av de korrigerande åtgärderna. Ett högre FPY är meningsfullt när samma godkännandekrav gäller. Det är ingen förbättring om teamet bara har lättat på kontrollkraven eller tagit bort besvärliga detaljer ur nämnaren.
Leta efter ett återkommande problem som går att åtgärda. Gruppera underkända första försök efter operation och bekräftad orsak. Återkommande måttavvikelser på en produkt kan leda dig till verktyget, fixturen, materialet eller metoden, men procentsatsen ensam visar inte vilken som är orsaken. Gå igenom underlaget med dem som utför arbetet, åtgärda orsaken och mät sedan jämförbar produktion igen.
Ta också hänsyn till hur mycket arbete åtgärderna kräver. Två operationer med samma FPY kan få helt olika konsekvenser om den ena kräver en snabb korrigering och den andra binder upp en gemensam maskin i flera timmar. Det är där kvalitetsutfallet blir en fråga för planeringen.
Omsätt omarbetet bakom FPY i ett realistiskt kapacitetsbehov
Vi återgår till satsen med 500 detaljer. Anta att vart och ett av de 40 omarbetningsförsöken tar ytterligare 12 minuter i samma fleroperationsmaskin, oavsett om detaljen till slut godkänns eller kasseras.
40 försök × 12 minuter = 480 minuter = 8 maskintimmar
Rapporten över slutligt utbyte visar 480 godkända detaljer. Produktionsplanen behöver också ta höjd för de åtta extra timmarna. Ytterligare ställ, kontroll eller hantering kan kräva mer tid på andra håll.
Utgå inte från att 10 % underkända detaljer vid första försöket innebär exakt 10 % förlorad kapacitet. Operationsföljden för korrigerande arbete och tidsåtgången varierar. Beräkna det faktiska arbetsbehovet för de resurser som ska utföra arbetet. Håll också isär maskintimmar och operatörstimmar när de motsvarar olika begränsningar.
Om bearbetningscentret redan är fullbelagt inför en viktig utleverans skapar det ingen kapacitet att lägga omarbetet i en separat kö. Det ändrar bara vilken order som kan bli klar först. Upptäcker du konflikten tidigt får du tid att prioritera, använda en annan lämplig resurs eller ompröva ett leveranslöfte innan det blir en överraskning i sista minuten.
Koppla registrerat omarbete till nästa produktionsplan med SkyPlanner
SkyPlanner samlar tidrapportering i produktionen, detaljerade rapporter och AI-baserad produktionsplanering. För en fabrik där omarbete ständigt stör leveranserna är det ett konkret nästa steg: synliggör arbetet med att få detaljerna godkända och ge godkända korrigerande åtgärder en realistisk plats i planen tillsammans med kundorderna.
Tidregistreringsfunktionen Timer i SkyPlanner registrerar arbetstid och antalet producerade eller felaktiga detaljer. Den detaljerade tidrapporten All Timelogs Report kopplar registreringarna till operation, processteg, produktionsgrupp, person, start- och sluttid, färdiga och felaktiga detaljer, registrerad tid och anteckningar. Där kan registreringarna granskas, redigeras och godkännas.
När korrigerande arbete är identifierat i operations- och tidregistreringarna kan du undersöka vad den registrerade tiden har gått till, i stället för att den försvinner i en anonym dagssumma. Behåll uppgifterna om godkännande vid första försöket och historiken för omarbete från kvalitets- eller MES-systemet som underlag för FPY-beräkningen. De uppgifterna förklarar kvalitetsutfallet, medan de tillhörande tidregistreringarna visar arbetsinsatsen för att få detaljerna godkända.
Lägg sedan in de godkända korrigerande operationerna i planen, tillsammans med deras tidsåtgång och de resurser som kan utföra dem. SkyPlanners AI för produktionsplanering, Arcturus, beräknar schemat utifrån inställd kapacitet, beroenden mellan operationer och prioriteringar. Gantt-schemat visar den resulterande ordningsföljden och datumen då arbetet blir klart. Du styr prioriteringarna och de beslut som inte får ändras; Arcturus sköter den sammanhängande planeringsberäkningen.
För den tänkta batchen blir frågan konkret: var finns det plats för åtta extra bearbetningstimmar, och vad händer med de order som redan använder resursen? När den gemensamma planen räknas om blir avvägningen synlig, utan att du manuellt behöver justera en separat kö för varje berörd produktionsgrupp.
SkyPlanner kan integreras med alla ERP- och MES-system via sitt öppna REST API. Du kan behålla systemen där dina order och din kvalitetshistorik finns och samtidigt koppla arbetet de genererar till produktionsplanering med begränsad kapacitet.
Se hur underkända detaljer vid första försöket påverkar leveranserna
Välj en operation där det slutliga antalet godkända detaljer ofta döljer extra arbete. Ta med resultaten från första försöket, en typisk godkänd operationsföljd för korrigerande arbete och en berörd kundorder till en demonstration av SkyPlanner.
Det ger dig en konkret utgångspunkt för att se hur registrerade produktionsdata och en gemensam plan kan hjälpa teamet att agera: förstå arbetsinsatsen för att få detaljerna godkända, granska kapacitetskonflikten och fatta nästa leveransbeslut utifrån en plan som omfattar det arbete som återstår. Boka en demonstration av SkyPlanner för att gå igenom er process, eller prova SkyPlanner med demodata först.
Jussi Mäntylä
Specialist på produktionsplanering, SkyPlanner



