








I denne artikkelen
- Slik beregner du first pass yield
- Eksempel: 90% first pass yield, 96% endelig godkjenningsandel
- Få tellereglene på plass før du stoler på prosentandelen
- First pass yield og samlet førstegangsgodkjenning gjennom produksjonsruten
- Hva er en god first pass yield?
- Gjør omarbeidingen bak FPY om til et realistisk kapasitetsbehov
- Bruk SkyPlanner til å ta registrert omarbeiding med i neste produksjonsplan
- Se hva deler som ikke godkjennes ved første forsøk, betyr for leveransene
Hjem » Ressurser » First pass yield: formel, eksempel og skjult omarbeiding
Estimert lesetid: 9 minutter
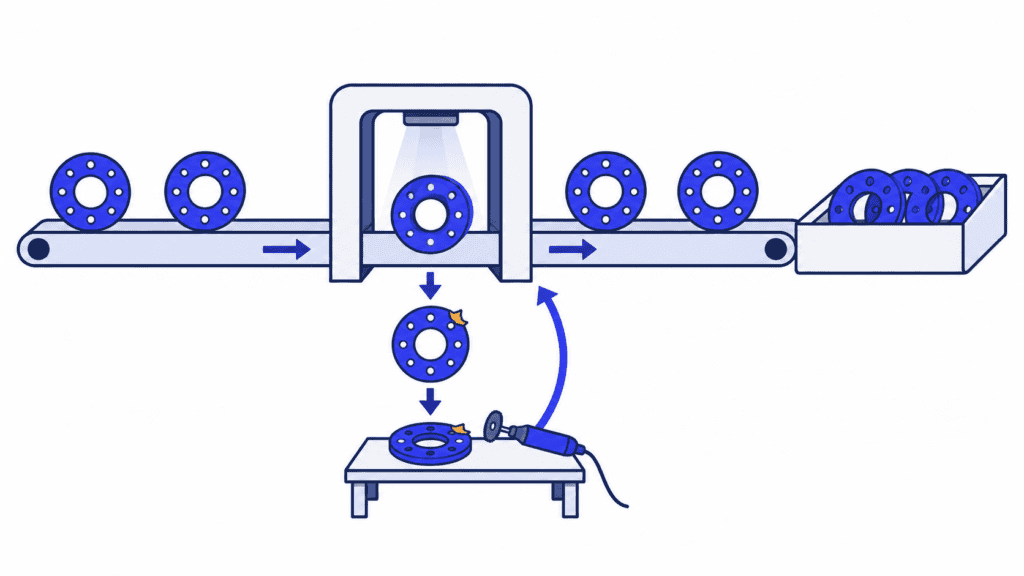
First pass yield (FPY) er prosentandelen deler som oppfyller de avtalte kvalitetskravene ved første gjennomløp i en definert prosess, uten reparasjon, omarbeiding eller ny testing etter en underkjent test. Målet viser hvor mye av produksjonen som var riktig første gang, ikke hvor mye som til slutt ble godkjent.
Dette skillet er viktig når antallet ferdige deler ser bra ut, men fabrikken sliter med å holde tritt. Reparerte deler kan fortsatt leveres, men klargjøringen har tatt tid som andre ordrer trengte. Ved å følge både FPY og arbeidet som kreves for å få underkjente deler godkjent, ser du det som skjuler seg bak det samlede antallet godkjente deler. Når du knytter dette arbeidet til produksjonsregistreringene og planleggingen i SkyPlanner, blir det lettere å se hva det betyr for kapasitet og leveranser.
Slik beregner du first pass yield
Bruk denne formelen:
First pass yield (%) = Antall deler godkjent på første forsøk ÷ Antall deler som går inn i den definerte prosessen × 100
Tell unike deler, ikke kontrollhendelser eller enkeltfeil. En del som underkjennes, korrigeres og deretter godkjennes, inngår i det endelige antallet godkjente deler, men er ikke godkjent på første forsøk. En del med flere feil teller fortsatt som én underkjent del i denne beregningen.
Avgrens prosessen før du samler inn tallene. Du kan for eksempel måle en maskineringsoperasjon, en teststasjon eller en hel produksjonsrute. Telleren og nevneren må gjelde den samme gruppen deler innenfor denne avgrensningen.
Eksempel: 90% first pass yield, 96% endelig godkjenningsandel
Tenk deg et parti med 500 maskinerte deler der alle kontrollresultatene fra første forsøk foreligger:
| Resultat ved første forsøk | Antall deler | Hva skjer videre? |
|---|---|---|
| Godkjent uten korrigering | 450 | Klare for neste operasjon |
| Sendt til omarbeiding | 40 | 30 godkjennes senere; 10 blir til slutt kassert |
| Kassert umiddelbart | 10 | Kan ikke gå videre |
| Totalt antall deler inn i operasjonen | 500 | Hver del har ett resultat fra første forsøk |
First pass yield blir:
450 ÷ 500 × 100 = 90%
Etter omarbeiding er 480 deler godkjent: de opprinnelige 450 pluss 30 som ble godkjent etter omarbeiding. Den endelige godkjenningsandelen for partiet blir derfor:
480 ÷ 500 × 100 = 96%
Begge prosentandelene er nyttige. FPY viser resultatet ved første forsøk. Den endelige godkjenningsandelen viser hvor stor andel som til slutt ble godkjent, inkludert vellykket omarbeiding. Hvis du bare rapporterer 96%, skjules arbeidet som måtte til for å få de 30 delene godkjent.
De resterende 10% i FPY-beregningen er heller ikke kassasjonsandelen. I dette eksemplet blir 20 deler til slutt kassert, slik at den endelige kassasjonsandelen er 4%. De øvrige 6% av det opprinnelige partiet ble godkjent etter ekstra arbeid. Trekker du bare fra kasserte deler, får du den endelige godkjenningsandelen, ikke first pass yield.
Få tellereglene på plass før du stoler på prosentandelen
Selve regnestykket er enkelt. Det krever mer omtanke å bevare betydningen av «første forsøk», særlig når produksjons- og kontrollregistreringene kommer fra ulike systemer.
1. Velg én prosess og en gruppe sammenlignbare produkter. Et resultat fra første forsøk ved maskinering er ikke det samme som endelig godkjenning av hele sammenstillingen. Definer produksjonsruter og godkjenningskrav tydelig, slik at en endring i produktmiksen ikke fremstår som en kvalitetsforbedring.
2. Knytt resultatene til den samme gruppen som gikk inn i prosessen. Ta utgangspunkt i et parti eller en annen sporbar gruppe der resultatene fra første forsøk er kjent. Deler du antallet deler som ble ferdige og godkjent i dag, på antallet deler som ble satt i produksjon i dag, kan du blande ulike grupper, særlig når jobber går over flere skift.
3. Bevar det opprinnelige resultatet. Hold godkjenning på første forsøk atskilt fra senere godkjenning etter korrigering eller ny testing. Hvis det underkjente resultatet overskrives når en reparert del godkjennes, ser historikken bedre ut uten at det som faktisk skjedde, har endret seg.
4. Tell hver del én gang innenfor den valgte avgrensningen. Flere feil, gjentatte tester og flere tidsregistreringer gir ikke flere opprinnelige deler. Bruk delidentifikatorer eller avstemte partiregistreringer som bevarer antall og historikk for omarbeiding.
5. Synliggjør uavklarte resultater. Deler som fortsatt venter på kontroll, er verken automatisk godkjent eller underkjent. Vis antallet med uavklart resultat, og fastsett gruppens FPY når alle resultatene fra første forsøk foreligger, i stedet for å la vanskelige deler forsvinne fra tellingen.
En operasjon kan ha flere planlagte kontroller i den ordinære produksjonsruten. Å gjennomføre denne avtalte sekvensen riktig første gang er noe annet enn å gjenta en underkjent test eller rette en feil. Gjør dette skillet tydelig i måledefinisjonen, og bruk det konsekvent.
Hvis rapporten bare inneholder samlet antall ferdige deler og deler med feil, må du undersøke hva feltene betyr før du bruker dem til å beregne FPY. Du må vite om det godkjente antallet inkluderer reparerte deler, og om gjentatt bearbeiding er telt mer enn én gang.
First pass yield og samlet førstegangsgodkjenning gjennom produksjonsruten
En enkelt operasjon kan se ut til å gå bra, selv om hele produksjonsruten krever omfattende korrigering. Samlet førstegangsgodkjenning gjennom produksjonsruten, kalt rolled throughput yield (RTY), viser det samlede resultatet ved første forsøk gjennom flere påfølgende prosesstrinn.
For en sammenhengende sekvens multipliserer du godkjenningsandelene for trinnene uttrykt som desimaltall:
RTY (%) = First pass yield ved trinn 1 × First pass yield ved trinn 2 × … × 100
Tenk deg at du følger 1 000 deler gjennom tre operasjoner. I dette eksemplet er det bare deler som godkjennes på første forsøk ved hvert trinn, som fortsetter i gruppen vi følger. Reparerte deler tas ikke inn igjen i gruppen.
| Operasjon | Antall deler fra gruppen som går inn i operasjonen | Deler godkjent på første forsøk | Godkjenningsandel for trinnet |
|---|---|---|---|
| Maskinering | 1 000 | 900 | 90% |
| Etterbehandling | 900 | 810 | 90% |
| Testing | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% RTY
Hver operasjon har en godkjenningsandel på 90%, men bare 729 av de opprinnelige 1 000 delene blir godkjent gjennom alle tre uten å bli underkjent underveis. Et gjennomsnitt av de tre prosentandelene ville gitt 90% og skjult den samlede effekten.
I virkelig produksjon kan reparerte deler komme inn i flyten igjen, og produkter kan følge ulike ruter. Bruk godkjenningsandeler fra trinn som hører sammen i en produksjonsrute, med samme tellegrunnlag. Ikke multipliser gjennomsnitt fra urelaterte avdelinger og kall resultatet en observert godkjenningsandel for hele forløpet. Ved å bevare historikken fra første forsøk for hver del kan du kontrollere hvor mange av de opprinnelige delene som faktisk ble godkjent gjennom hele ruten uten korrigering.
Hva er en god first pass yield?
Et nyttig mål tar hensyn til produktet, prosessen, kvalitetskravene og konsekvensene av feil. En generell referanseverdi er ikke nok til å avgjøre om akkurat din operasjon fungerer godt.
Start med utviklingen for sammenlignbart arbeid. Se prosentandelen i sammenheng med antallet målte deler, feilårsakene og omfanget av korrigerende arbeid. En høyere FPY er meningsfull når de samme godkjenningsreglene gjelder. Det er ingen forbedring hvis teamet bare har lempet på kontrollkriteriene eller fjernet problematiske deler fra nevneren.
For å forbedre resultatene bør du se etter et tilbakevendende problem du kan gjøre noe med. Grupper underkjenninger ved første forsøk etter operasjon og bekreftet årsak. Et tilbakevendende målavvik på ett produkt kan gi grunn til å undersøke verktøyet, fiksturen, materialet eller metoden. Prosentandelen alene forteller ikke hva som er årsaken. Gå gjennom datagrunnlaget sammen med dem som utfører arbeidet, rett årsaken og mål sammenlignbar produksjon på nytt.
Ta også hensyn til belastningen ved å få underkjente deler godkjent. To operasjoner med samme FPY kan få svært ulike konsekvenser hvis den ene krever en rask korrigering, mens den andre binder opp en delt maskin i flere timer. Da blir kvalitetsresultatet et spørsmål om planlegging.
Gjør omarbeidingen bak FPY om til et realistisk kapasitetsbehov
La oss gå tilbake til partiet med 500 deler. Anta at hvert av de 40 omarbeidingsforsøkene krever 12 ekstra minutter på samme maskineringssenter, uansett om delen til slutt godkjennes eller kasseres.
40 forsøk × 12 minutter = 480 minutter = 8 maskintimer
Rapporten over endelig godkjenningsandel viser 480 godkjente deler. Produksjonsplanen må også ta høyde for de åtte ekstra timene. Ytterligere omstilling, kontroll eller håndtering kan kreve mer tid andre steder i produksjonen.
Ikke anta at en feilrate på 10 % ved første forsøk betyr nøyaktig 10 % tapt kapasitet. Både operasjonsforløpet for utbedring og tidsbruken varierer. Beregn arbeidet som faktisk kreves, på ressursene som skal utføre det. Maskintimer og operatørtimer må også holdes atskilt når de beskriver ulike begrensninger.
Hvis maskineringssenteret allerede er fullbooket frem mot en viktig utsending, skaper det ikke mer kapasitet å presse omarbeidingen inn i en egen kø på siden. Det endrer hvilken ordre som kan bli ferdig først. Oppdager du konflikten tidlig, får du tid til å prioritere, bruke en annen egnet ressurs eller revurdere en lovet levering før problemet dukker opp som en overraskelse i siste liten.
Bruk SkyPlanner til å ta registrert omarbeiding med i neste produksjonsplan
SkyPlanner samler tidsregistrering i produksjonen, detaljerte rapporter og KI-basert planlegging. For en fabrikk der omarbeiding stadig forstyrrer leveransene, er dette et nyttig neste steg: Synliggjør arbeidet med å utbedre feil, og gi godkjent utbedringsarbeid en realistisk plass i planen sammen med kundeordrene.
Timer i SkyPlanner registrerer arbeidstid og antall produserte deler eller deler med feil. Rapporten All Timelogs Report knytter registreringene til jobb, prosesstrinn, arbeidsstasjon, person, start- og sluttid, ferdige deler og deler med feil, registrert tid og notater. Her kan registreringene gjennomgås, redigeres og godkjennes.
Når utbedringsarbeid er identifisert i jobb- og tidsregistreringene, kan du undersøke hva den registrerte tiden gikk til, i stedet for at den forsvinner i en uspesifisert dagssum. Behold historikken over godkjenning ved første forsøk og omarbeiding fra kvalitets- eller MES-registreringene som grunnlag for FPY-beregningen. Disse registreringene forklarer kvalitetsutfallet, mens de tilknyttede tidsregistreringene viser arbeidet som gikk med til utbedring.
Legg deretter de godkjente utbedringsoperasjonene inn i planen, med varighet og ressursene som kan utføre dem. Arcturus, SkyPlanners KI for produksjonsplanlegging, beregner planen ut fra konfigurert kapasitet, avhengigheter mellom operasjoner og prioriteringer. Gantt-tidslinjen viser den beregnede rekkefølgen og ferdigdatoene. Du styrer prioriteringene og beslutningene som skal ligge fast. Arcturus tar seg av beregningene som får planen til å henge sammen.
For partiet i det tenkte eksempelet blir spørsmålet konkret: Hvor er det plass til åtte ekstra maskineringstimer, og hva skjer med ordrene som allerede bruker denne ressursen? Når den felles planen beregnes på nytt, blir denne avveiningen synlig uten at du må justere en egen kø manuelt for hver berørte arbeidsstasjon.
SkyPlanner kan integreres med ethvert ERP- eller MES-system gjennom sitt åpne REST API. Du kan beholde systemene som lagrer ordrene og kvalitetshistorikken, og samtidig knytte arbeidet de genererer, til produksjonsplanlegging med begrenset kapasitet.
Se hva deler som ikke godkjennes ved første forsøk, betyr for leveransene
Velg en operasjon der det endelige antallet godkjente deler ofte skjuler ekstraarbeid. Ta med resultatene fra første forsøk, et typisk godkjent operasjonsforløp for utbedring og en berørt kundeordre til en demonstrasjon av SkyPlanner.
Da har dere et konkret utgangspunkt for å se hvordan produksjonsregistreringer og en felles plan kan hjelpe teamet med å håndtere situasjonen: Få oversikt over utbedringsarbeidet, vurder kapasitetskonflikten og ta neste leveringsbeslutning med en plan som inkluderer arbeidet som gjenstår. Bestill en demonstrasjon av SkyPlanner for å se nærmere på prosessen deres, eller prøv SkyPlanner med demodata først.
Jussi Mäntylä
Spesialist i produksjonsplanlegging, SkyPlanner



