








En este artículo
- Cómo calcular el rendimiento a la primera
- Ejemplo: 90% de rendimiento a la primera y 96% de rendimiento final
- Define bien las reglas de recuento antes de fiarte del porcentaje
- Rendimiento a la primera frente a rendimiento acumulado del proceso
- ¿Qué se considera un buen rendimiento a la primera?
- Calcule la capacidad real que requieren los retrabajos que revela el FPY
- Incorpore los retrabajos registrados al próximo plan de producción con SkyPlanner
- Vea cómo afectan a las entregas las piezas no aceptadas a la primera
Inicio » Recursos » Rendimiento a la primera: fórmula, ejemplo y retrabajo oculto
Tiempo de lectura estimado: 9 minutos
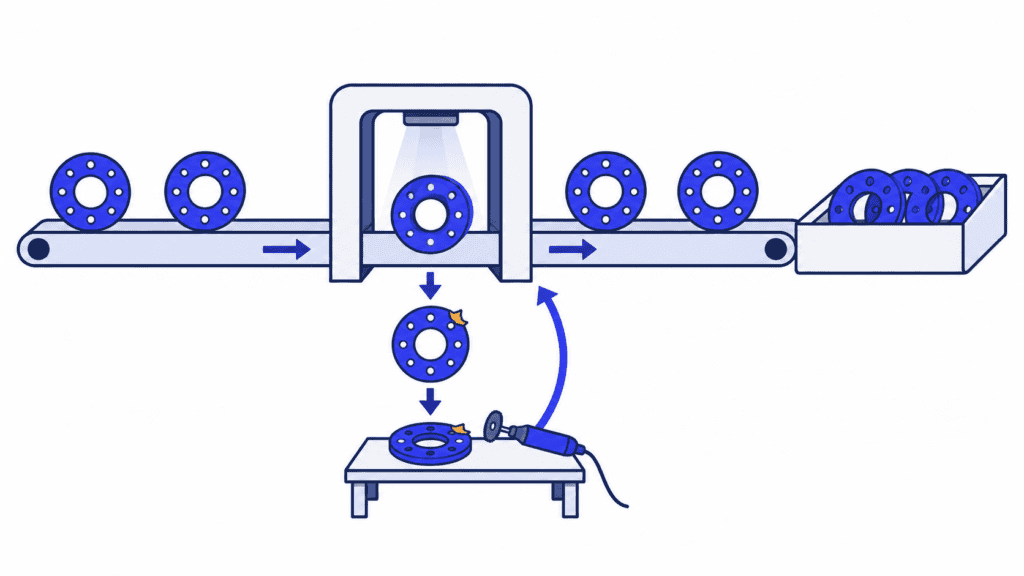
El rendimiento a la primera (FPY) es el porcentaje de unidades que cumplen los requisitos de calidad acordados en su primer paso por un proceso definido, sin reparación, retrabajo ni repetición de pruebas tras un fallo. Indica qué proporción de la producción salió bien a la primera, no cuánta acabó siendo aceptable.
Esta distinción importa cuando la cantidad terminada parece buena, pero la fábrica tiene dificultades para mantener el ritmo. Las piezas reparadas pueden llegar a entregarse, pero ponerlas a punto ha consumido tiempo que otros pedidos necesitaban. Hacer un seguimiento del FPY junto con el esfuerzo de recuperación permite ver lo que oculta el total de piezas conformes. Vincular ese trabajo con los registros de producción y la programación de SkyPlanner ayuda a comprender su repercusión en la capacidad y las entregas.
Cómo calcular el rendimiento a la primera
Utiliza esta fórmula:
Rendimiento a la primera (%) = Unidades aceptadas en el primer intento ÷ Unidades que entran en el proceso definido × 100
Cuenta cada unidad una sola vez, no el número de inspecciones ni los defectos individuales. Una pieza que falla, se corrige y después se acepta forma parte de la producción final conforme, pero no cuenta como aceptada a la primera. Para este cálculo, una pieza con varios defectos sigue siendo una sola unidad no conforme.
Define los límites del proceso antes de recopilar los datos. Puedes medir una operación de mecanizado, un puesto de pruebas o una ruta de fabricación completa. El numerador y el denominador deben corresponder al mismo grupo de unidades dentro de esos límites.
Ejemplo: 90% de rendimiento a la primera y 96% de rendimiento final
Imagina un lote de 500 piezas mecanizadas del que ya se conocen todos los resultados de la primera inspección:
| Resultado del primer intento | Piezas | Qué ocurre después |
|---|---|---|
| Aceptadas sin corrección | 450 | Listas para la siguiente operación |
| Enviadas a retrabajo | 40 | 30 se aceptan después; 10 acaban desechándose |
| Desechadas de inmediato | 10 | No pueden continuar |
| Total de piezas que entran en la operación | 500 | Cada pieza tiene un único resultado de primer intento |
El rendimiento a la primera es:
450 ÷ 500 × 100 = 90%
Tras el retrabajo, hay 480 piezas aceptadas: las 450 iniciales más las 30 recuperadas. Por tanto, el rendimiento final de este lote es:
480 ÷ 500 × 100 = 96%
Ambos porcentajes son útiles. El FPY describe el resultado del primer intento. El rendimiento final indica la proporción que acaba aceptándose, incluido el retrabajo realizado con éxito. Informar solo del 96% oculta las correcciones necesarias para recuperar esas 30 piezas.
Tampoco el 10% restante del cálculo del FPY es la tasa de desecho. En este ejemplo, finalmente se desechan 20 piezas, por lo que la tasa final de desecho es del 4%. El otro 6% del lote original se recuperó mediante trabajo adicional. Restar únicamente las piezas desechadas daría el rendimiento final, no el rendimiento a la primera.
Define bien las reglas de recuento antes de fiarte del porcentaje
El cálculo es sencillo. Mantener el significado de «primer intento» exige más cuidado, especialmente cuando los registros de producción y de inspección proceden de sistemas distintos.
1. Elige un proceso y un grupo de productos comparables. Un resultado a la primera en mecanizado no equivale a la aceptación final del conjunto completo. Define con claridad las rutas y los requisitos de aceptación para no confundir un cambio en la combinación de productos con una mejora de calidad.
2. Relaciona el grupo de entrada con sus propios resultados. Parte de un lote u otro grupo trazable cuyos resultados del primer intento se conozcan. Dividir las piezas terminadas y aceptadas de hoy entre las piezas iniciadas hoy puede mezclar piezas distintas, especialmente cuando las tareas abarcan varios turnos.
3. Conserva el resultado original. Distingue la aceptación en el primer intento de la aceptación posterior a una corrección o a la repetición de pruebas. Sustituir el resultado no conforme cuando una pieza reparada supera la prueba mejora el historial en apariencia, pero no cambia lo ocurrido.
4. Cuenta cada unidad una sola vez dentro de los límites definidos. La presencia de varios defectos, la repetición de pruebas y los múltiples registros de tiempo no crean nuevas unidades originales. Utiliza identificadores de unidad o un registro de lote conciliado que conserve las cantidades y el historial de retrabajo.
5. Muestra los resultados pendientes. Las piezas que aún esperan inspección no se aceptan ni se rechazan automáticamente. Indica la cantidad pendiente y cierra el FPY del grupo cuando se conozcan todos sus resultados del primer intento, en lugar de excluir del recuento las piezas problemáticas sin indicarlo.
Una operación puede incluir varias inspecciones previstas dentro de su ruta habitual. Completar correctamente esa secuencia acordada a la primera no es lo mismo que repetir una prueba fallida o corregir un defecto. Recoge esa distinción en la definición del indicador y aplícala de forma coherente.
Si tu informe solo contiene las cantidades totales terminadas y defectuosas, comprueba qué significan esos campos antes de usarlos para calcular el FPY. Debes saber si la cantidad aceptada incluye piezas reparadas y si el procesamiento repetido se ha contado más de una vez.
Rendimiento a la primera frente a rendimiento acumulado del proceso
Una operación individual puede mostrar buenos resultados mientras que la ruta completa requiere numerosas correcciones. El rendimiento acumulado del proceso (RTY) muestra el rendimiento a la primera combinado de las sucesivas etapas.
Para una secuencia coherente, multiplica los rendimientos de las etapas expresados en forma decimal:
RTY (%) = Rendimiento a la primera en la etapa 1 × Rendimiento a la primera en la etapa 2 × … × 100
Imagina que sigues 1.000 piezas a lo largo de tres operaciones. En este ejemplo, solo permanecen en el grupo de seguimiento las piezas que no han fallado en ningún primer intento; las piezas reparadas no se reincorporan al grupo.
| Operación | Piezas del grupo de seguimiento que entran en la operación | Piezas aceptadas a la primera | Rendimiento de la etapa |
|---|---|---|---|
| Mecanizado | 1.000 | 900 | 90% |
| Acabado | 900 | 810 | 90% |
| Pruebas | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% de RTY
Cada operación tiene un rendimiento del 90%, pero solo 729 de las 1.000 piezas originales superan las tres sin ningún fallo. Calcular la media de los tres porcentajes daría un 90% y ocultaría el efecto acumulado.
En la producción real, las piezas reparadas pueden reincorporarse al flujo y los productos pueden seguir rutas distintas. Utiliza rendimientos de etapas con una ruta y una base de recuento compatibles; no multipliques medias de departamentos sin relación entre sí para presentar el resultado como una tasa observada de aceptación a la primera de principio a fin. Conservar el historial del primer intento de cada unidad permite comprobar cuántas unidades originales superaron realmente la ruta completa sin correcciones.
¿Qué se considera un buen rendimiento a la primera?
Un objetivo útil tiene en cuenta el producto, el proceso, los requisitos de calidad y las consecuencias de los fallos. Una referencia general no basta para valorar si una operación concreta está dando buenos resultados.
Empieza por la tendencia de trabajos comparables. Analiza el porcentaje junto con el número de unidades medidas, los motivos de los fallos y el volumen de trabajo correctivo. Un FPY más alto es significativo si se aplican las mismas reglas de aceptación; no supone una mejora si el equipo simplemente ha relajado los criterios de inspección o ha eliminado del denominador las unidades problemáticas.
Para mejorar, busca un problema recurrente sobre el que puedas actuar. Agrupa los fallos del primer intento por operación y causa confirmada. Un problema dimensional recurrente en un producto puede orientar la investigación hacia la herramienta, el utillaje, el material o el método; el porcentaje por sí solo no permite identificar al responsable. Contrasta las evidencias con las personas que realizan el trabajo, corrige la causa y vuelve a medir una producción comparable.
Tenga en cuenta también el trabajo necesario para recuperar las piezas. Dos operaciones con el mismo FPY pueden tener consecuencias muy distintas si una requiere una corrección rápida y la otra ocupa una máquina compartida durante horas. Es ahí donde el resultado de calidad se convierte en una decisión de planificación.
Calcule la capacidad real que requieren los retrabajos que revela el FPY
Volvamos al lote de 500 piezas. Imagine que cada uno de sus 40 intentos de retrabajo requiere 12 minutos adicionales en el mismo centro de mecanizado, tanto si la pieza acaba siendo aceptada como si se desecha.
40 intentos × 12 minutos = 480 minutos = 8 horas de máquina
El informe de rendimiento final muestra 480 piezas aceptadas. El plan de producción también debe contemplar esas ocho horas adicionales. Las tareas adicionales de preparación, inspección o manipulación pueden requerir más tiempo en otros recursos.
No dé por hecho que un 10% de piezas no aceptadas a la primera equivale exactamente a un 10% de capacidad perdida. Las rutas de corrección y sus duraciones varían. Calcule el trabajo real necesario en los recursos productivos que deben realizarlo. Las horas de máquina y las horas de operario también deben mantenerse separadas cuando representan restricciones distintas.
Si ese centro de mecanizado ya tiene toda su capacidad comprometida antes de una expedición importante, añadir los retrabajos a una cola aparte no crea capacidad. Lo que cambia es qué pedido puede terminar primero. Detectar el conflicto con antelación le da tiempo para establecer prioridades, utilizar otro recurso adecuado o reconsiderar una fecha de entrega comprometida antes de que se convierta en una sorpresa de última hora.
Incorpore los retrabajos registrados al próximo plan de producción con SkyPlanner
SkyPlanner reúne el registro de tiempos de producción, los informes detallados y la programación con IA. En una fábrica donde los retrabajos alteran continuamente las entregas, el siguiente paso útil es hacer visible el esfuerzo de recuperación y dar al trabajo correctivo aprobado un lugar realista en el programa, junto con los pedidos de los clientes.
Timer, la función de registro de tiempos de SkyPlanner, registra el tiempo de trabajo y las cantidades producidas o defectuosas. El informe All Timelogs Report vincula los registros con la tarea, la etapa del proceso, la estación de trabajo, la persona, las horas de inicio y fin, las piezas terminadas y defectuosas, el tiempo registrado y las notas. En este informe se pueden revisar, editar y aprobar los registros.
Cuando el trabajo correctivo está identificado en las tareas y en los registros de tiempos, puede investigar a qué se ha dedicado ese tiempo, en lugar de dejarlo diluido en un total diario sin desglose. Conserve el historial de aceptación a la primera y de retrabajos de sus registros de calidad o de su MES para calcular el FPY. Esos registros explican el resultado de calidad; los registros de tiempos asociados explican el esfuerzo de recuperación.
A continuación, incorpore al programa las operaciones correctivas aprobadas, sus duraciones y los recursos aptos para realizarlas. Arcturus, la IA de programación de SkyPlanner, calcula la programación del trabajo teniendo en cuenta la capacidad configurada, las dependencias entre operaciones y las prioridades. El diagrama de Gantt muestra la secuencia resultante y las fechas de finalización. Usted fija las prioridades y las decisiones que deben mantenerse; Arcturus se encarga del cálculo de programación y de sus interdependencias.
En el lote hipotético, la pregunta es concreta: ¿dónde encajan ocho horas más de mecanizado y qué ocurre con los pedidos que ya utilizan ese recurso? Recalcular el plan compartido permite ver qué hay que priorizar y qué se debe posponer, sin reajustar manualmente una cola independiente para cada estación de trabajo afectada.
SkyPlanner se integra con cualquier ERP o MES a través de su REST API abierta. Puede conservar los sistemas que almacenan sus pedidos y su historial de calidad y, a la vez, conectar el trabajo que generan con la programación de la producción a capacidad finita.
Vea cómo afectan a las entregas las piezas no aceptadas a la primera
Elija una operación en la que la cantidad final aceptada oculte habitualmente trabajo adicional. Traiga a una demostración de SkyPlanner los resultados del primer intento, una ruta de corrección habitual aprobada y un pedido de cliente afectado.
Así tendrá un punto de partida concreto para ver cómo los datos de producción registrados y un programa compartido pueden ayudar a su equipo a responder: comprender el esfuerzo de recuperación, revisar el conflicto de capacidad y tomar la siguiente decisión de entrega con un plan que incluya el trabajo pendiente. Reserve una demostración de SkyPlanner para analizar su proceso, o pruebe SkyPlanner con datos de demostración primero.
Jussi Mäntylä
Especialista en planificación de la producción, SkyPlanner



