








Neste artigo
- Como calcular o rendimento de primeira passagem
- Exemplo: 90% de rendimento de primeira passagem, 96% de rendimento final
- Valide as regras de contagem antes de confiar na percentagem
- Rendimento de primeira passagem e rendimento acumulado do processo
- O que é um bom rendimento de primeira passagem?
- Traduza o retrabalho por detrás do FPY em necessidades de capacidade realistas
- Ligue o retrabalho registado ao próximo plano de produção com o SkyPlanner
- Veja o impacto das perdas à primeira passagem nas entregas
Início » Recursos » Rendimento de primeira passagem: fórmula, exemplo e retrabalho oculto
Tempo de leitura estimado: 9 minutos
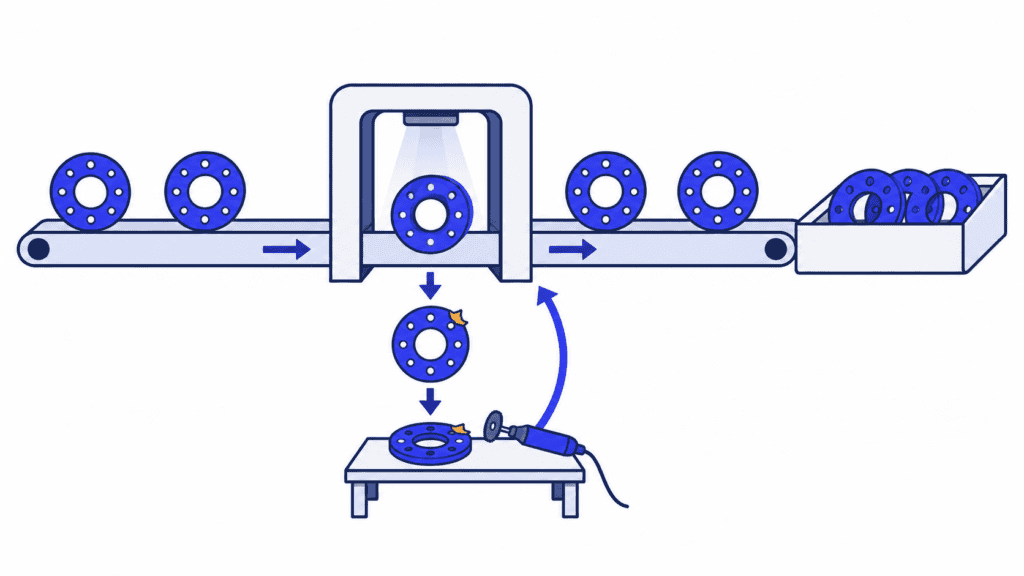
O rendimento de primeira passagem (FPY) é a percentagem de peças que cumprem os requisitos de qualidade acordados à primeira tentativa num processo definido, sem reparação, retrabalho ou repetição de um ensaio após uma reprovação. Indica a proporção da produção que ficou bem à primeira, e não a que acabou por ser aceite.
Esta distinção é importante quando a quantidade de peças acabadas parece satisfatória, mas a fábrica tem dificuldade em dar resposta. As peças reparadas podem ser expedidas, mas a sua recuperação consumiu tempo de que outras encomendas precisavam. Acompanhar o FPY em conjunto com o esforço de recuperação revela o que o total de peças conformes esconde. Relacionar esse trabalho com os registos de produção e a programação no SkyPlanner ajuda a perceber o seu impacto na capacidade e nas entregas.
Como calcular o rendimento de primeira passagem
Utilize esta fórmula:
Rendimento de primeira passagem (%) = Peças aceites à primeira tentativa ÷ Peças que entram no processo definido × 100
Conte cada peça uma única vez, não as inspeções realizadas nem os defeitos individuais. Uma peça que é reprovada, corrigida e depois aceite conta como produção final conforme, mas não como uma peça aceite à primeira passagem. Para este cálculo, uma peça com vários defeitos continua a contar como uma única peça reprovada.
Defina os limites do processo antes de recolher os dados. Pode medir uma operação de maquinagem, um posto de ensaio ou uma rota de fabrico completa. O numerador e o denominador têm de corresponder ao mesmo grupo de peças dentro desses limites.
Exemplo: 90% de rendimento de primeira passagem, 96% de rendimento final
Imagine um lote de 500 peças maquinadas com todos os resultados da inspeção à primeira tentativa já disponíveis:
| Resultado à primeira tentativa | Peças | O que acontece a seguir |
|---|---|---|
| Aceites sem correção | 450 | Prontas para a operação seguinte |
| Encaminhadas para retrabalho | 40 | 30 são aceites mais tarde; 10 acabam por ser abatidas |
| Abatidas de imediato | 10 | Não podem prosseguir |
| Total de peças que entram na operação | 500 | Cada peça tem um resultado à primeira tentativa |
O rendimento de primeira passagem é:
450 ÷ 500 × 100 = 90%
Após o retrabalho, há 480 peças aceites: as 450 iniciais mais 30 peças recuperadas. O rendimento final deste lote é, portanto:
480 ÷ 500 × 100 = 96%
Ambas as percentagens são úteis. O FPY descreve o desempenho à primeira tentativa. O rendimento final indica a proporção de peças que acabaram por ser aceites, incluindo as recuperadas por retrabalho. Apresentar apenas os 96% oculta as correções necessárias para recuperar essas 30 peças.
Os restantes 10% do cálculo do FPY também não correspondem à taxa de refugo. Neste exemplo, acabam por ser abatidas 20 peças, pelo que a taxa de refugo final é de 4%. Os outros 6% do lote original foram recuperados através de trabalho adicional. Subtrair apenas o refugo daria o rendimento final, não o rendimento de primeira passagem.
Valide as regras de contagem antes de confiar na percentagem
As contas são simples. Preservar o significado de «primeira tentativa» exige mais cuidado, sobretudo quando os registos de produção e de inspeção vêm de sistemas diferentes.
1. Escolha um processo e um grupo de produtos comparáveis. Um resultado de primeira passagem na maquinagem não equivale à aceitação final de todo o conjunto. Defina claramente as rotas e os requisitos de aceitação para que uma alteração na combinação de produtos não seja confundida com uma melhoria da qualidade.
2. Associe os resultados ao grupo de peças que entrou no processo. Comece por um lote ou outro grupo rastreável cujos resultados à primeira tentativa sejam conhecidos. Dividir as peças concluídas e aceites hoje pelas peças que começaram hoje pode misturar peças de grupos diferentes, sobretudo quando as tarefas se prolongam por vários turnos.
3. Conserve o resultado original. Distinga a aceitação à primeira tentativa da aceitação posterior a uma correção ou à repetição de um ensaio. Substituir o resultado de reprovação quando uma peça reparada é aceite faz o histórico parecer melhor, sem alterar o que aconteceu.
4. Conte cada peça uma única vez dentro dos limites definidos. Vários defeitos, ensaios repetidos e múltiplos registos de tempo não criam peças originais adicionais. Utilize identificadores de peças ou um registo de lote reconciliado que preserve as quantidades e o histórico de retrabalho.
5. Torne visíveis os resultados pendentes. As peças que ainda aguardam inspeção não são automaticamente aceites nem rejeitadas. Apresente a quantidade pendente e finalize o FPY do grupo quando todos os resultados à primeira tentativa estiverem disponíveis, em vez de excluir discretamente da contagem as peças problemáticas.
Uma operação pode incluir várias inspeções planeadas na sua rota normal. Cumprir corretamente essa sequência acordada à primeira é diferente de repetir um ensaio após uma reprovação ou de corrigir um defeito. Explicite esta distinção na definição da medição e aplique-a de forma consistente.
Se o seu relatório incluir apenas as quantidades totais concluídas e defeituosas, confirme o significado desses campos antes de os utilizar para calcular o FPY. É necessário saber se a quantidade aceite inclui peças reparadas e se o processamento repetido foi contado mais de uma vez.
Rendimento de primeira passagem e rendimento acumulado do processo
Uma operação isolada pode parecer ter bons resultados, embora a rota completa exija muitas correções. O rendimento acumulado do processo (RTY) indica o desempenho combinado à primeira passagem ao longo de etapas sucessivas.
Para uma sequência coerente, multiplique os rendimentos das etapas expressos em valores decimais:
RTY (%) = Rendimento de primeira passagem na etapa 1 × Rendimento de primeira passagem na etapa 2 × … × 100
Imagine que acompanha 1.000 peças ao longo de três operações. Neste exemplo, só permanecem no grupo acompanhado as peças que não tiveram qualquer reprovação à primeira passagem; as peças reparadas não voltam a integrar o grupo.
| Operação | Peças do grupo acompanhado à entrada | Peças aceites à primeira | Rendimento da etapa |
|---|---|---|---|
| Maquinagem | 1.000 | 900 | 90% |
| Acabamento | 900 | 810 | 90% |
| Ensaio | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% RTY
Cada operação tem um rendimento de 90%, mas apenas 729 das 1.000 peças originais passam pelas três sem qualquer reprovação. A média das três percentagens daria 90% e ocultaria o efeito acumulado.
Na produção real, as peças reparadas podem voltar ao fluxo e os produtos podem seguir rotas diferentes. Utilize rendimentos de etapas com uma rota e uma base de contagem compatíveis; não multiplique médias de departamentos sem relação entre si para apresentar o resultado como uma taxa de sucesso observada de ponta a ponta. Preservar o histórico da primeira tentativa de cada peça permite verificar quantas peças originais percorreram efetivamente toda a rota sem correção.
O que é um bom rendimento de primeira passagem?
Uma meta útil tem em conta o produto, o processo, os requisitos de qualidade e as consequências de uma falha. Um valor de referência genérico não basta para avaliar se a sua operação específica está a ter um bom desempenho.
Comece por analisar a evolução em trabalhos comparáveis. Leia a percentagem em conjunto com o número de peças medidas, os motivos de reprovação e o volume de trabalho corretivo. Um FPY mais elevado é significativo quando se aplicam as mesmas regras de aceitação; não representa uma melhoria se a equipa apenas tiver flexibilizado os critérios de inspeção ou retirado peças problemáticas do denominador.
Para melhorar, procure um problema recorrente sobre o qual possa atuar. Agrupe as reprovações à primeira tentativa por operação e por causa confirmada. Um problema dimensional recorrente num produto pode orientar a análise para a ferramenta, o dispositivo de fixação, o material ou o método; a percentagem, por si só, não permite identificar o responsável. Analise os dados com quem executa o trabalho, corrija a causa e volte a medir numa produção comparável.
Considere também o esforço de recuperação. Duas operações com o mesmo FPY podem ter consequências muito diferentes se uma exigir uma correção rápida e a outra ocupar uma máquina partilhada durante horas. É nesse ponto que o resultado de qualidade se traduz numa decisão de planeamento.
Traduza o retrabalho por detrás do FPY em necessidades de capacidade realistas
Voltemos ao lote de 500 peças. Imagine que cada uma das 40 tentativas de retrabalho ocupa mais 12 minutos no mesmo centro de maquinagem, quer a peça acabe por ser aceite ou rejeitada como sucata.
40 tentativas × 12 minutos = 480 minutos = 8 horas-máquina
O relatório de rendimento final apresenta 480 peças aceites. O plano de produção também tem de contemplar essas oito horas adicionais. Outras tarefas de preparação, inspeção ou movimentação podem exigir mais tempo noutros recursos.
Não presuma que uma taxa de rejeição de 10% à primeira passagem corresponde exatamente a uma perda de capacidade de 10%. As rotas de correção e as respetivas durações variam. Calcule o trabalho efetivamente necessário nos recursos que terão de o executar. As horas-máquina e as horas de operador também devem manter-se separadas quando representam restrições diferentes.
Se esse centro de maquinagem já tiver a capacidade comprometida antes de uma expedição importante, encaixar o retrabalho numa fila separada não cria capacidade. Altera a ordem pela qual as encomendas podem ficar concluídas. Identificar o conflito com antecedência dá-lhe tempo para definir uma prioridade, recorrer a outro recurso adequado ou rever um prazo de entrega acordado, antes que o problema se torne uma surpresa de última hora.
Ligue o retrabalho registado ao próximo plano de produção com o SkyPlanner
O SkyPlanner reúne o registo de tempos de produção, relatórios detalhados e programação com IA. Numa fábrica onde o retrabalho perturba constantemente as entregas, o próximo passo útil é este: tornar visível o esforço de recuperação e reservar um espaço realista para o trabalho corretivo aprovado, a par das encomendas dos clientes.
O Timer do SkyPlanner regista o tempo de trabalho e as quantidades produzidas ou defeituosas. O relatório All Timelogs Report associa os registos à tarefa, à etapa do processo, ao centro de trabalho, à pessoa, às horas de início e fim, às peças concluídas e defeituosas, ao tempo registado e às notas. Nesse relatório, é possível rever, editar e aprovar os registos.
Quando o trabalho corretivo está identificado nos registos das tarefas e dos tempos, pode investigar onde foi gasto o tempo registado, em vez de o deixar diluído num total diário sem discriminação. Para calcular o FPY, conserve o histórico de aceitação à primeira tentativa e de retrabalho dos seus registos de qualidade ou do MES. Esses registos explicam o resultado em termos de qualidade; os registos de tempo associados explicam o esforço de recuperação.
Em seguida, inclua no plano as operações corretivas aprovadas, as respetivas durações e os recursos aptos a executá-las. O Arcturus, a IA de programação do SkyPlanner, calcula a programação do trabalho em função da capacidade configurada, das dependências entre operações e das prioridades. O diagrama de Gantt apresenta a sequência e as datas de conclusão resultantes. Mantém o controlo das prioridades e das decisões que devem ser preservadas no plano; o Arcturus trata do cálculo da programação, tendo em conta as interligações.
Para o lote deste exemplo hipotético, a questão torna-se concreta: onde cabem mais oito horas de maquinagem e o que acontece às encomendas que já utilizam esse recurso? Recalcular o plano partilhado permite ver como acomodar esse trabalho afeta as outras encomendas, sem ter de reajustar manualmente uma fila separada para cada centro de trabalho afetado.
O SkyPlanner integra-se com qualquer ERP ou MES através da sua REST API aberta. Pode manter os sistemas que guardam as suas encomendas e o histórico de qualidade e ligar o trabalho que geram à programação da produção com capacidade finita.
Veja o impacto das perdas à primeira passagem nas entregas
Escolha uma operação em que a quantidade final aceite esconda frequentemente trabalho adicional. Traga os resultados da primeira tentativa, uma rota de correção típica já aprovada e uma encomenda de cliente afetada para uma demonstração do SkyPlanner.
Terá assim um ponto de partida concreto para perceber como os registos de produção e um plano partilhado podem ajudar a sua equipa a responder: compreender o esforço de recuperação, analisar o conflito de capacidade e tomar a próxima decisão sobre entregas com um plano que inclua o trabalho ainda por fazer. Agende uma demonstração do SkyPlanner para explorar o seu processo ou, se preferir, comece por experimentar o SkyPlanner com dados de demonstração.
Jussi Mäntylä
Especialista em planeamento da produção, SkyPlanner



