








この記事の内容
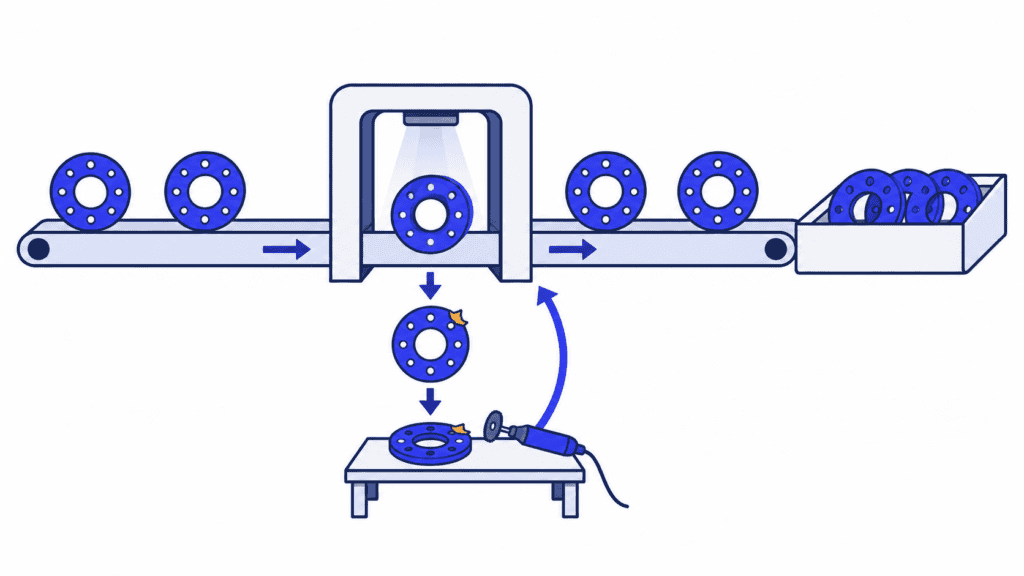
直行率(FPY)とは、対象とする工程に投入した個体のうち、修理や手直し、不合格後の再検査を経ずに、初回で所定の品質要件を満たした個体の割合です。最終的に良品になった割合ではなく、最初から正しく生産できた割合を表します。
この違いが重要になるのは、完成数量は十分に見えるのに、現場では生産が追いつかないときです。手直しした部品は出荷できても、そのために他の受注に必要だった時間を使っています。FPYと併せて良品化に要した作業を追うことで、良品総数だけでは見えない負荷が分かります。その作業をSkyPlannerの生産実績やスケジューリングと結び付ければ、生産能力や納期への影響を把握しやすくなります。
直行率の計算方法
次の式で計算します。
直行率(%)= 初回で合格した個数 ÷ 対象工程への投入個数 × 100
数えるのは個体の数であり、検査回数や不良項目の数ではありません。不合格になった部品が手直し後に合格した場合、最終的な良品には含まれますが、初回合格には含まれません。一個の部品に複数の不良があっても、この計算では不合格品一個として数えます。
データを集める前に、測定する工程の範囲を定めます。対象は、機械加工工程、検査ステーション、製造工順全体などが考えられます。分子と分母は、定めた範囲における同じ個体群に対応していなければなりません。
計算例:直行率90%、最終歩留まり96%
機械加工部品500個のロットで、初回検査の結果がすべてそろっている場合を考えてみましょう。
| 初回検査の結果 | 個数 | その後の処置・結果 |
|---|---|---|
| 手直しなしで合格 | 450 | 次工程へ進める |
| 手直しへ | 40 | 30個が手直し後に合格、10個は最終的に廃棄 |
| 即時廃棄 | 10 | 次工程へ進めない |
| 工程への投入総数 | 500 | 各部品に初回検査結果が1件ずつある |
直行率は次のとおりです。
450 ÷ 500 × 100 = 90%
手直し後の合格品は、初回合格の450個と手直しで良品化した30個を合わせて480個です。したがって、このロットの最終歩留まりは次のようになります。
480 ÷ 500 × 100 = 96%
どちらの割合にも意味があります。FPYは初回の出来栄えを示し、最終歩留まりは手直しで良品化したものを含め、最終的に合格した割合を示します。96%だけを報告すると、30個を良品化するために必要だった手直しが見えなくなります。
また、FPYの計算で初回合格に含まれなかった10%は、廃棄率ではありません。この例で最終的に廃棄されるのは20個で、最終廃棄率は4%です。当初のロットのうち残りの6%は、追加作業によって良品化されています。廃棄分だけを差し引いて求められるのは、直行率ではなく最終歩留まりです。
数値を信頼する前に、集計ルールを整える
計算自体は簡単です。ただし、「初回」の意味を正しく保つには注意が必要です。特に、生産記録と検査記録を別々のシステムで管理している場合は慎重に確認しましょう。
1. 対象工程と、比較可能な製品群を決める。 機械加工での初回合格は、組立品全体の最終合格を意味しません。製品構成の変化を品質改善と取り違えないよう、工順と合格要件を明確にします。
2. 投入した個体群と、その検査結果を対応させる。 初回の結果が分かっているロットなど、追跡可能な個体群を基準にします。今日の合格完了数を今日の新規着手数で割ると、別の部品同士を比較してしまう場合があります。特に、作業がシフトをまたぐ場合は注意が必要です。
3. 初回の結果を残す。 初回合格と、手直しや再検査を経た後の合格は分けて記録します。手直し品が合格した際に不合格の記録を上書きすると、実際に起きたことは変わらないのに、履歴上の成績だけが良くなってしまいます。
4. 測定範囲内では、各個体を一回だけ数える。 不良が複数あっても、検査や時間記録が繰り返されても、当初投入した個体数が増えるわけではありません。個体識別番号、または数量と手直し履歴の整合が取れたロット記録を使います。
5. 結果が未確定の数量を明示する。 検査待ちの部品を、自動的に合格や不合格として扱ってはいけません。判断の難しい部品を集計からひそかに外すのではなく、未確定の数量を示し、対象の個体群すべての初回結果がそろってからFPYを確定します。
通常の工順の中で、1つの工程に複数の検査が計画されていることもあります。定められた一連の検査を初回で正しく完了することと、不合格となった検査をやり直したり、不良を手直ししたりすることは別です。この区別を測定の定義に明記し、一貫して適用します。
帳票に完成総数と不良数しかない場合は、それをFPYの計算に使う前に、各項目の意味を確認してください。合格数に手直し品が含まれていないか、繰り返し処理した分が重複して数えられていないかを把握する必要があります。
直行率と累積直行率の違い
個々の工程では良好に見えても、工順全体では多くの手直しを要していることがあります。累積直行率(RTY)は、連続する各工程の直行率を組み合わせ、全体として初回で合格する割合を示します。
一貫した工程の流れを対象に、各工程の直行率を小数に直して掛け合わせます。
RTY(%)= 工程1の直行率 × 工程2の直行率 × … × 100
1,000個の部品を3つの工程にわたって追跡する例を考えてみましょう。この例では、一度も初回不合格になっていない部品だけを引き続き追跡対象とし、手直しした部品は対象に戻しません。
| 工程 | 当該工程に入る追跡対象の個数 | 初回合格数 | 工程の直行率 |
|---|---|---|---|
| 機械加工 | 1,000 | 900 | 90% |
| 仕上げ | 900 | 810 | 90% |
| 検査 | 810 | 729 | 90% |
0.90 × 0.90 × 0.90 × 100 = RTY 72.9%
各工程の直行率は90%でも、当初の1,000個のうち、一度も不合格にならずに3工程すべてを通過するのは729個だけです。3つの割合を平均すると90%となり、工程を重ねることで生じる影響が見えなくなります。
実際の生産では、手直し品が工程の流れに戻ったり、製品ごとに異なる工順を通ったりします。掛け合わせるのは、工順と集計基準が整合する工程の直行率に限ります。無関係な部門平均を掛け合わせた値を、実測した全工程の合格率として扱ってはいけません。各個体の初回結果の履歴を残しておけば、当初投入した個体のうち、実際に手直しなしで全工順を通過した数を確認できます。
直行率はどの程度なら良好か
有用な目標値は、製品、工程、品質要件、不合格がもたらす影響を踏まえて設定するものです。一般的な基準値だけでは、自社の工程が良好かどうかは判断できません。
まずは、比較可能な作業の推移を確認します。割合だけでなく、測定した個数、不合格の理由、手直しに要した作業量も併せて見ましょう。FPYの上昇に意味があるのは、同じ合格基準を適用している場合です。検査基準を緩めたり、問題のある個体を分母から外したりしただけでは、改善とはいえません。
改善に取り組む際は、繰り返し発生し、対策を打てる問題を探します。初回不合格を工程別、確認済みの原因別に分類してください。ある製品で寸法不良が繰り返されるなら、工具、治具、材料、加工方法などが調査の手掛かりになりますが、割合だけでは原因を特定できません。実際に作業する人と根拠を確認し、原因を取り除いたうえで、比較可能な生産を再び測定します。
良品化にかかる負荷も考慮しましょう。FPYが同じ2つの工程でも、一方は短時間の手直しで済み、もう一方は共用設備を何時間も占有するなら、影響は大きく異なります。ここで品質の結果が、生産計画上の判断につながります。
FPYの背景にある手直しから、実際に必要な生産能力を算出する
500個のロットの例に戻りましょう。40回の手直しは、最終的に合格するか廃棄になるかにかかわらず、いずれも同じマシニングセンタを追加で12分間使うと仮定します。
40回 × 12分 = 480分 = 設備稼働時間8時間
最終歩留まりの帳票には、合格品480個と表示されます。一方、生産計画には、この追加の8時間も織り込む必要があります。段取り、検査、搬送などが追加で発生すれば、ほかの工程でも時間が必要になる場合があります。
初回の不合格率が10%だからといって、生産能力もきっかり10%失われるとは限りません。手直しの工順や所要時間はそれぞれ異なります。実際に必要な作業量を、それを担うリソースごとに計算してください。また、設備時間と作業者の工数が異なる制約を表している場合は、両者を分けて扱う必要があります。
重要な出荷までの間、そのマシニングセンタの予定がすでに埋まっているなら、手直しの作業順を別に管理して無理に割り込ませても、生産能力が増えるわけではありません。どの注文が先に完了するかが変わるだけです。競合を早めに把握できれば、出荷直前に慌てることなく、優先順位を決める、別の適切なリソースを使う、約束した納期を見直すといった対応を検討する時間を確保できます。
SkyPlannerで手直しの記録を次の生産計画に生かす
SkyPlannerは、生産時間の記録、詳細なレポート、AIによるスケジューリングを一体化しています。手直しが繰り返し納期を乱している工場では、次の一歩として、良品化にかかる作業を見える化し、承認済みの手直し作業を顧客の注文とともに無理のない計画に組み込むことが有効です。
SkyPlannerの時間記録機能Timerでは、作業時間や生産数量、不良数量を記録できます。詳細レポートのAll Timelogs Reportでは、各記録を作業、工程、リソース、担当者、開始・終了時刻、完成数量と不良数量、記録された時間、メモにひも付けて確認できます。この画面で記録の確認、編集、承認も行えます。
作業情報と時間記録の中で手直し作業を識別できれば、日次の合計時間に埋もれさせずに、その時間が何に使われたかを調べられます。FPYの計算に使う初回合格と手直しの履歴は、品質管理またはMESの記録で保持してください。品質の結果はこれらの履歴で把握し、良品化に要した作業量は、ひも付く時間記録で把握します。
次に、承認済みの手直し工程を、所要時間や使用可能なリソースとともにスケジュールに組み込みます。SkyPlannerのスケジューリングAIであるArcturusは、設定された生産能力、工程間の依存関係、優先順位に基づいて作業予定を計算します。計算後の作業順序と完了日は、Ganttタイムラインで確認できます。優先順位や変更せずに維持すべき決定事項は計画担当者が管理し、それらに関連するスケジュール全体の計算はArcturusが担います。
先ほどの仮のロットで考えると、問いは具体的になります。追加で必要な8時間の機械加工をどこに組み込めるのか。そのリソースをすでに使う予定の注文には、どのような影響があるのか。全体で共有する計画を再計算すれば、影響を受けるリソースごとに個別の作業待ち順を手作業で修正しなくても、このトレードオフを把握できます。
SkyPlannerは、公開REST APIを通じて、あらゆるERPやMESと連携できます。注文や品質履歴を管理する既存システムをそのまま使いながら、そこから発生する作業を有限能力スケジューリングにつなげられます。
初回不合格が納期に及ぼす影響を把握する
最終的な合格数量だけでは、繰り返し発生する追加作業が見えにくい工程を1つ選んでください。その工程の初回処理の結果、代表的な承認済みの手直し工順、影響を受ける顧客の注文をご用意のうえ、SkyPlannerのデモにご参加ください。
こうした情報があれば、生産実績の記録と共有スケジュールが現場の対応にどう役立つかを、焦点を絞って確認できます。良品化に必要な作業量を把握し、リソースの競合を検討し、残っている作業まで含めた計画を基に、次の納期判断を行うための出発点になります。自社の工程を具体的に検討するには、SkyPlannerのデモを予約してください。まずはデモデータでSkyPlannerを試すこともできます。
Jussi Mäntylä
生産計画スペシャリスト、SkyPlanner



