








Selles artiklis
- Kuidas arvutada FPY-d?
- Näide: FPY on 90%, lõplik nõuetekohase toodangu osakaal 96%
- Enne protsendi usaldamist pane loendusreeglid paika
- FPY ja kogu tootmisteekonna esmakordne õnnestumine ehk RTY
- Milline FPY on hea?
- Arvuta FPY taga peituva ümbertöötluse tegelik tootmisvõimsuse vajadus
- Võtke registreeritud ümbertöötlus SkyPlanneri abil järgmises tootmisplaanis arvesse
- Vaadake, kuidas esimesel katsel tekkinud kvaliteedikaod mõjutavad tarneid
Avaleht » Ressursid » First Pass Yield: valem, näide ja varjatud ümbertöötlus
Hinnanguline lugemisaeg: 9 minutit
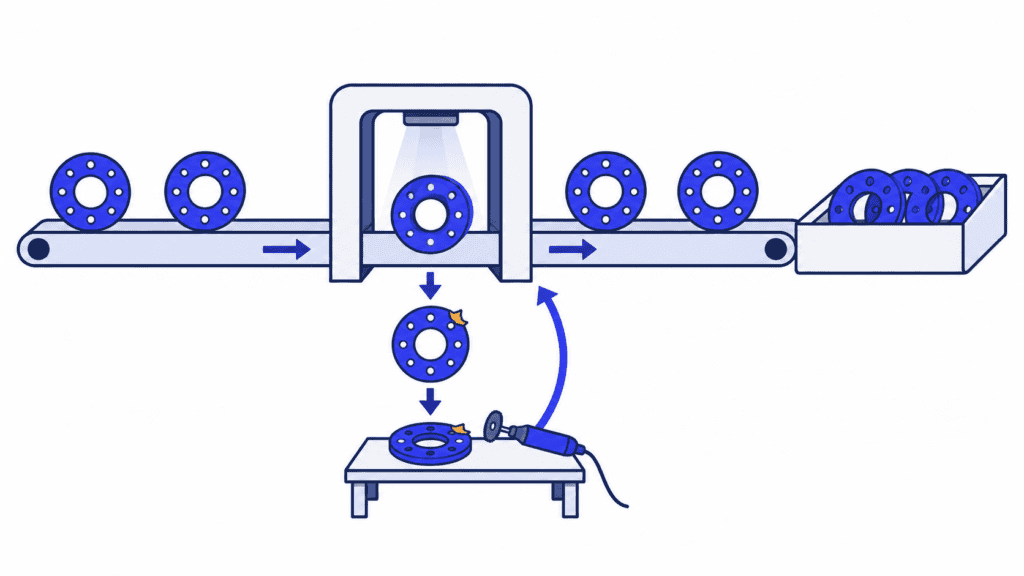
First Pass Yield (FPY) ehk esimesel katsel nõuetele vastanud toodangu osakaal näitab, mitu protsenti detailidest vastab määratletud protsessis kokkulepitud kvaliteedinõuetele kohe esimesel katsel, ilma parandamise, ümbertöötluse või ebaõnnestunud katsele järgneva kordustestita. See näitab, kui suur osa toodangust oli kohe nõuetekohane, mitte seda, kui suur osa lõpuks vastuvõetavaks sai.
See erinevus on oluline, kui valmistoodangu kogus paistab korralik, kuid tehasel on raske tootmistempoga sammu pidada. Parandatud detailid saab küll välja saata, ent nende valmimiseks on kulunud aega, mida vajasid teised tellimused. FPY jälgimine koos parandustööde mahuga toob nähtavale selle, mis nõuetekohase toodangu koguarvu taha peitu jääb. Kui siduda need tööd SkyPlanneri tootmisandmete ja ajakava koostamisega, on lihtsam näha nende mõju tootmisvõimsusele ja tarnetele.
Kuidas arvutada FPY-d?
Kasuta järgmist valemit:
FPY (%) = Esimesel katsel vastuvõetud detailide arv ÷ Määratletud protsessi sisenenud detailide arv × 100
Loenda iga detaili ainult üks kord, mitte kontrollimisi ega üksikuid defekte. Detail, mis esialgu nõuetele ei vasta, kuid pärast parandamist kontrolli läbib, kuulub nõuetekohase lõpptoodangu hulka, ent ei ole esimesel katsel õnnestunud detail. Ka mitme defektiga detail läheb selles arvutuses kirja ühe nõuetele mittevastava detailina.
Enne andmete kogumist määra protsessi piirid. Mõõta võib näiteks üht mehaanilise töötlemise operatsiooni, testimiskohta või kogu tootmisteekonda. Lugeja ja nimetaja peavad kirjeldama sama detailirühma sama protsessipiiri ulatuses.
Näide: FPY on 90%, lõplik nõuetekohase toodangu osakaal 96%
Oletame, et meil on 500 mehaaniliselt töödeldud detailiga partii ning kõigi detailide esimese kontrolli tulemused on teada:
| Esimese katse tulemus | Detailide arv | Mis saab edasi? |
|---|---|---|
| Vastu võetud ilma parandusteta | 450 | Valmis järgmiseks operatsiooniks |
| Saadetud ümbertöötlusse | 40 | 30 vastavad hiljem nõuetele; 10 lähevad lõpuks praaki |
| Kohe praagiks tunnistatud | 10 | Ei saa järgmisse etappi liikuda |
| Operatsiooni sisenenud detaile kokku | 500 | Igal detailil on üks esimese katse tulemus |
FPY on:
450 ÷ 500 × 100 = 90%
Pärast ümbertöötlust on vastuvõetud detaile 480: algsed 450 ja 30 parandatud detaili. Seega on selle partii lõplik nõuetekohase toodangu osakaal:
480 ÷ 500 × 100 = 96%
Mõlemad näitajad on kasulikud. FPY kirjeldab esimese katse tulemust. Lõplik nõuetekohase toodangu osakaal näitab lõpuks vastuvõetud detailide osakaalu, sealhulgas edukalt ümbertöödeldud detaile. Kui esitada ainult 96%, jääb varju töö, mida oli vaja nende 30 detaili parandamiseks.
Ka FPY arvutusest üle jääv 10% ei ole praagimäär. Selles näites läheb lõpuks praaki 20 detaili, seega on lõplik praagimäär 4%. Ülejäänud 6% algsest partiist muudeti lisatööga nõuetekohaseks. Ainult praagi mahaarvamine annaks lõpliku nõuetekohase toodangu osakaalu, mitte FPY.
Enne protsendi usaldamist pane loendusreeglid paika
Arvutamine on lihtne. Rohkem tähelepanu nõuab see, et „esimene katse“ tähendaks andmetes alati sama, eriti kui tootmis- ja kontrolliandmed pärinevad eri süsteemidest.
1. Vali üks protsess ja võrreldav tooterühm. Mehaanilise töötlemise esimese katse tulemus ei tähenda kogu koostu lõplikku vastuvõtmist. Määra tootmisteekonnad ja vastuvõtukriteeriumid selgelt, et tootevaliku muutust ei peetaks ekslikult kvaliteedi paranemiseks.
2. Seo protsessi sisenenud detailirühm selle enda tulemustega. Alusta partiist või muust jälgitavast rühmast, mille esimese katse tulemused on teada. Kui jagada täna valminud ja vastuvõetud detailide arv täna alustatud detailide arvuga, võivad arvutusse sattuda eri detailid, eriti kui tööd kestavad üle vahetuste piiride.
3. Säilita algne tulemus. Hoia esimesel katsel vastuvõtmine lahus hilisemast vastuvõtmisest pärast parandamist või kordustesti. Kui parandatud detaili eduka kontrolli järel algne ebaõnnestunud tulemus üle kirjutada, paistab ajalugu parem, kuigi tegelikult toimunu ei muutu.
4. Loenda iga detaili valitud protsessipiiril ainult üks kord. Mitu defekti, korduvad testid ja korduvad ajakanded ei suurenda algsete detailide arvu. Kasuta detailide tunnuseid või kontrollitud ja vastavusse viidud partiiarvestust, milles säilivad kogused ja ümbertöötluse ajalugu.
5. Näita ka veel selgumata tulemusi. Kontrolli ootavad detailid ei ole automaatselt vastuvõetud ega tagasi lükatud. Too nende kogus eraldi välja ja kinnita rühma lõplik FPY siis, kui kõigi detailide esimese katse tulemused on teada, selle asemel et probleemsed detailid vaikselt arvestusest välja jätta.
Operatsiooni tavapärane tööjärjestus võib sisaldada mitut plaanilist kontrolli. Selle kokkulepitud järjestuse korrektne läbimine esimesel katsel ei ole sama mis ebaõnnestunud testi kordamine või defekti parandamine. Kirjelda seda erinevust mõõdiku määratluses ja järgi seda järjepidevalt.
Kui aruandes on ainult valminud ja defektsete detailide kogused, kontrolli enne nende põhjal FPY arvutamist, mida need väljad tähendavad. Pead teadma, kas vastuvõetud kogus sisaldab parandatud detaile ja kas korduvat töötlemist on loendatud mitu korda.
FPY ja kogu tootmisteekonna esmakordne õnnestumine ehk RTY
Üksiku operatsiooni tulemus võib paista hea, kuigi kogu tootmisteekond nõuab palju parandustööd. RTY ehk kogu tootmisteekonna esmakordse õnnestumise määr näitab järjestikuste protsessietappide koondtulemust esimesel katsel.
Ühtse tööjärjestuse puhul korruta etappide FPY-väärtused kümnendmurdudena:
RTY (%) = 1. etapi FPY × 2. etapi FPY × … × 100
Oletame, et jälgime 1 000 detaili läbimist kolmest operatsioonist. Selles näites jätkavad jälgitavas rühmas ainult detailid, mis on iga etapi läbinud esimesel katsel edukalt; parandatud detaile rühma tagasi ei lisata.
| Operatsioon | Etappi sisenevaid detaile jälgitavas rühmas | Esimesel katsel nõuetele vastanud detaile | Etapi FPY |
|---|---|---|---|
| Mehaaniline töötlemine | 1 000 | 900 | 90% |
| Viimistlus | 900 | 810 | 90% |
| Testimine | 810 | 729 | 90% |
0,90 × 0,90 × 0,90 × 100 = 72,9% RTY
Iga operatsiooni FPY on 90%, kuid algsest 1 000 detailist läbib kõik kolm etappi ühegi ebaõnnestumiseta ainult 729. Kolme protsendi keskmine oleks 90% ja jätaks kumulatiivse mõju varju.
Tegelikus tootmises võivad parandatud detailid tootmisvoogu naasta ja tooted läbida erinevaid tootmisteekondi. Kasuta sama tootmisteekonna etappide FPY-väärtusi, mis põhinevad ühtsetel loendusreeglitel; ära korruta omavahel seostamata osakondade keskmisi ega nimeta tulemust tegelikult mõõdetud kogu tootmisteekonna õnnestumise määraks. Iga detaili esimese katse ajaloo säilitamine võimaldab kontrollida, mitu algset detaili läbis tegelikult kogu teekonna ilma parandusteta.
Milline FPY on hea?
Kasulik sihttase arvestab toodet, protsessi, kvaliteedinõudeid ja ebaõnnestumise tagajärgi. Üldisest võrdlusnäitajast ei piisa, et otsustada, kas konkreetse operatsiooni tulemused on head.
Alusta võrreldavate tööde tulemuste muutumisest ajas. Vaata protsendi kõrval ka mõõdetud detailide arvu, ebaõnnestumiste põhjuseid ja parandustööde mahtu. Kõrgem FPY on sisuline näitaja siis, kui kehtivad samad vastuvõtureeglid. Paranemisega ei ole tegu, kui meeskond on vaid leevendanud kontrollikriteeriume või jätnud probleemsed detailid nimetajast välja.
Parandamiseks otsi korduvat probleemi, mida saad mõjutada. Rühmita esimesel katsel ebaõnnestunud tulemused operatsiooni ja kinnitatud põhjuse järgi. Ühe toote korduv mõõduviga võib suunata tähelepanu tööriistale, rakisele, materjalile või töömeetodile, kuid protsent üksi ei näita, milline neist on põhjus. Vaata tõendid koos töö tegijatega üle, kõrvalda põhjus ja mõõda võrreldavat toodangut uuesti.
Arvesta ka parandustööde koormusega. Kahel sama FPY-ga operatsioonil võivad olla väga erinevad tagajärjed, kui ühe puhul piisab kiirest parandusest, teine aga hõivab mitme töö jaoks vajaliku masina tundideks. Siin muutub kvaliteeditulemus planeerimisotsuseks.
Arvuta FPY taga peituva ümbertöötluse tegelik tootmisvõimsuse vajadus
Tuleme tagasi 500 detailiga partii juurde. Oletame, et selle partii kõik 40 ümbertöötluskatset võtavad igaüks samas töötluskeskuses veel 12 minutit, olenemata sellest, kas detail lõpuks vastab nõuetele või läheb praaki.
40 katset × 12 minutit = 480 minutit = 8 masinatundi
Lõpliku saagise aruandes on kirjas 480 vastuvõetud detaili. Tootmisplaanis tuleb aga arvestada ka nende kaheksa lisatunniga. Täiendav seadistamine, kontroll või teisaldamine võib nõuda lisaaega ka mujal.
Ärge eeldage, et kui 10% detailidest esimesel katsel nõuetele ei vasta, kaob täpselt 10% tootmisvõimsusest. Parandustööde operatsioonijadad ja kestused on erinevad. Arvutage välja tegelik töömaht nende ressursside kaupa, millel töö tuleb teha. Samuti tuleb hoida masinatunnid ja operaatori töötunnid lahus, kui need väljendavad erinevaid piiranguid.
Kui see töötlemiskeskus on olulise saadetise väljasaatmiseni juba töödega hõivatud, ei teki tootmisvõimsust juurde sellest, et surute ümbertöötluse eraldi järjekorda. See muudab vaid seda, milline tellimus saab esimesena valmis. Kui näete vastuolu varakult, jääb teil aega määrata prioriteet, kasutada teist sobivat ressurssi või vaadata lubatud tarneaeg üle enne, kui olukord muutub viimase hetke üllatuseks.
Võtke registreeritud ümbertöötlus SkyPlanneri abil järgmises tootmisplaanis arvesse
SkyPlanner ühendab tootmise ajakulu registreerimise, üksikasjalikud aruanded ja tehisintellekti abil tootmise ajakava koostamise. Tehases, kus ümbertöötlus pidevalt tarneid häirib, on see praktiline järgmine samm: teha parandustöödele kuluv aeg nähtavaks ning anda kinnitatud parandustöödele klienditellimuste kõrval ajakavas realistlik koht.
SkyPlanneri ajamõõdik Timer registreerib tööaja ning toodetud või praakdetailide kogused. Aruanne All Timelogs Report seob ajakirjed töö, protsessietapi, töökeskuse, töötaja, algus- ja lõpuaja, valminud ja praakdetailide, registreeritud ajakulu ning märkustega. Seal saab kirjeid üle vaadata, muuta ja kinnitada.
Kui parandustööd on töö- ja ajakirjetes eristatavad, saate uurida, millele registreeritud aeg kulus, selle asemel et see kaoks päeva üldise kogusumma sisse. FPY arvutamiseks säilitage kvaliteedi- või MES-süsteemi kirjetes ajalugu selle kohta, millised detailid võeti vastu esimesel katsel ja millised läbisid ümbertöötluse. Need kirjed selgitavad kvaliteeditulemust; nendega seotud ajakirjed näitavad, kui palju aega kulus detailide nõuetega vastavusse viimiseks.
Seejärel lisage ajakavasse kinnitatud parandusoperatsioonid, nende kestused ja sobivad ressursid. SkyPlanneri tehisintellektil põhinev ajastamismootor Arcturus paigutab tööd ajakavasse, arvestades seadistatud tootmisvõimsust, operatsioonidevahelisi sõltuvusi ja prioriteete. Gantt-ajateljel on näha tulemuseks saadud tööde järjekord ja valmimiskuupäevad. Teie määrate prioriteedid ja otsused, mis peavad jääma muutmata; Arcturus arvutab nende põhjal omavahel seotud tööde ajakava.
Selle näitliku partii puhul muutub küsimus konkreetseks: kuhu mahutada veel kaheksa masintöötlustundi ja mis saab tellimustest, mis seda ressurssi juba kasutavad? Ühise plaani ümberarvutamine toob valikute mõju nähtavale, ilma et peaksite iga mõjutatud töökeskuse järjekorda eraldi käsitsi parandama.
SkyPlanneri saab avatud REST API kaudu integreerida mis tahes ERP- või MES-süsteemiga. Saate alles jätta süsteemid, milles hoiate tellimusi ja kvaliteediajalugu, ning siduda neist tulenevad tööd tootmise ajakava koostamisega piiratud tootmisvõimsuse tingimustes.
Vaadake, kuidas esimesel katsel tekkinud kvaliteedikaod mõjutavad tarneid
Valige üks operatsioon, mille puhul lõplik vastuvõetud kogus varjab sageli lisatööd. Võtke SkyPlanneri esitlusele kaasa selle operatsiooni esimese katse tulemused, tüüpiline kinnitatud parandustööde operatsioonijada ja üks mõjutatud klienditellimus.
Nii on teil konkreetne lähtekoht, et vaadata, kuidas registreeritud tootmisandmed ja ühine ajakava saavad aidata teie meeskonnal reageerida: hinnata parandustööde mahtu, vaadata üle vastuolu tootmisvõimsuse vajaduse ja saadavuse vahel ning teha järgmine tarneotsus plaani alusel, mis arvestab ka veel tegemata tööd. Broneerige SkyPlanneri esitlus, et uurida oma protsessi võimalusi, või proovige esmalt SkyPlannerit näidisandmetega.
Jussi Mäntylä
Tootmise planeerimise spetsialist, SkyPlanner



